CN111792407A - 一种多仓磁片上料机及其实现方法 - Google Patents
一种多仓磁片上料机及其实现方法 Download PDFInfo
- Publication number
- CN111792407A CN111792407A CN202010806152.6A CN202010806152A CN111792407A CN 111792407 A CN111792407 A CN 111792407A CN 202010806152 A CN202010806152 A CN 202010806152A CN 111792407 A CN111792407 A CN 111792407A
- Authority
- CN
- China
- Prior art keywords
- mounting
- plate
- mounting seat
- magnetic sheet
- rod
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H1/00—Supports or magazines for piles from which articles are to be separated
- B65H1/04—Supports or magazines for piles from which articles are to be separated adapted to support articles substantially horizontally, e.g. for separation from top of pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H1/00—Supports or magazines for piles from which articles are to be separated
- B65H1/08—Supports or magazines for piles from which articles are to be separated with means for advancing the articles to present the articles to the separating device
- B65H1/18—Supports or magazines for piles from which articles are to be separated with means for advancing the articles to present the articles to the separating device controlled by height of pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H3/00—Separating articles from piles
- B65H3/08—Separating articles from piles using pneumatic force
- B65H3/0808—Suction grippers
- B65H3/0816—Suction grippers separating from the top of pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H5/00—Feeding articles separated from piles; Feeding articles to machines
- B65H5/02—Feeding articles separated from piles; Feeding articles to machines by belts or chains, e.g. between belts or chains
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Sheets, Magazines, And Separation Thereof (AREA)
Abstract
本发明公开了一种多仓磁片上料机,包括机架,机架的一侧设有皮带线,机架的上方连接有提升机构,提升机构的一侧设有仓夹,提升机构的上方设有旋转吸取组件,旋转吸取组件包括旋转组件和吸取组件,旋转组件安装在机架的上方,吸取组件安装在旋转组件的上方,提升机构的上方连接有用于定位吸取组件的阻挡器;本发明还公开了一种多仓磁片上料机的实现方法。本发明配合半自动贴撕手位装置,可以减少人工使用量,降低工人劳动强度,降低产品不良率;本发明挡边与安装板可滑动连接,通过调节挡边、安装板的位置,可以调节安装板、中间隔离条、挡板和挡边组成的料仓的大小,从而使本装置适用于不同规格磁片的上料。
Description
技术领域
本发明属于磁性材料生产技术领域,具体涉及一种多仓磁片上料机及其实现方法。
背景技术
生产磁性材料软磁磁片的各个工序,如流延、切片、烧结、冲切、贴撕手位、检分等,其中贴撕手位工位目前为全人工操作。此工位需要人工较多。而且容易把撕手位贴歪,从而导致不良率升高等品质不良。
因此,亟需一种磁性材料软磁磁片产品的多仓磁片上料机,通过此机器配合半自动贴撕手位装置,实现减少人工使用量,降低工人劳动强度,降低产品不良率,提高通用性,并为进一步的自动化生产线产生帮助。
发明内容
本发明的目的在于提供一种多仓磁片上料机,以解决上述背景技术中提出的问题。本发明提供的一种多仓磁片上料机,具有减少人工使用量,降低工人劳动强度,降低产品不良率,提高通用性的特点。
本发明另一目的在于提供一种多仓磁片上料机的实现方法。
为实现上述目的,本发明提供如下技术方案:一种多仓磁片上料机,包括机架,机架的一侧设有皮带线,机架的上方连接有提升机构,提升机构的一侧设有仓夹,提升机构的上方设有旋转吸取组件,旋转吸取组件包括旋转组件和吸取组件,旋转组件安装在机架的上方,吸取组件安装在旋转组件的上方,提升机构的上方连接有用于定位吸取组件的阻挡器。
在本发明中进一步地,仓夹包括安装板、中间隔离条、挡板、挡边、提升槽和安装底板,其中,安装底板安装在机架的上方,安装底板的上方连接有安装板,安装板上等间距的设置有若干个中间隔离条,中间隔离条的两侧分别连接有挡板,挡板的侧面设有挡边,安装板上设有用于提升机构滑动的提升槽。
在本发明中进一步地,挡边与安装板可左右滑动连接,挡板与安装底板可前后滑动连接,挡边的上端与安装板通过连接块连接,挡边的下方连接有调节块,安装板的上方连接有与调节块对应的挡边固定块。
在本发明中进一步地,旋转组件包括旋转杆、电机安装板、支撑板、电机和旋转杆连接板,其中,电机安装板的两侧连接有支撑板,支撑板安装在机架的上方,电机安装板的下方连接有电机,电机的输出端上连接有旋转杆连接板,旋转杆连接板的上方连接有旋转杆。
在本发明中进一步地,吸取组件共设有两个,两个吸取组件分别安装在旋转杆上方的两端。
在本发明中进一步地,吸取组件包括真空发生器、气缸、吸嘴安装座、吸嘴和吸取组件安装座,其中,吸取组件安装座安装在旋转杆端部的上方,吸取组件安装座的上方连接有真空发生器,吸取组件安装座的一侧连接有气缸,气缸的输出端上连接有吸嘴安装座,吸嘴安装座的下方连接有若干个吸嘴,真空发生器的输出端与吸嘴的输入端通过连接管连接。
在本发明中进一步地,提升机构包括提升机构安装座、托杆、托杆安装座和直线模组,其中,提升机构安装座安装在机架的上方,提升机构安装座的侧面连接有直线模组,直线模组的滑块上连接有托杆安装座,托杆安装座上连接有若干个托杆。
在本发明中进一步地,阻挡器包括阻挡片、阻挡器连接杆、阻挡器连接板、缓冲器连接板和油压缓冲器,其中,阻挡器连接杆安装在提升机构安装座的上方,阻挡器连接杆的上方连接有阻挡器连接板,阻挡器连接板的上方连接有缓冲器连接板,缓冲器连接板上连接有两个油压缓冲器,阻挡片安装在旋转杆两端的下方。
在本发明中进一步地,所述的多仓磁片上料机的实现方法,包括以下步骤:
(一)、根据磁片的大小,调整挡边和挡板的位置,使安装板、中间隔离条、挡板和挡边组成的料仓与磁片对应;
(二)、人工将堆叠的磁片放入料仓内;
(三)、直线模组动作,带动托杆向上动作,将堆叠的磁片向上抬升一个磁片的高度;
(四)、气缸带动吸嘴安装座下降,真空发生器动作产生真空,使吸嘴将磁片吸起,然后气缸向上复位;
(五)、电机动作,带动旋转杆转动一百八十度,吸满磁片的吸取组件将磁片放置在皮带线上,与此同时,提升机构继续向上抬升一个磁片的高度,旋转杆另一端的吸取组件将磁片吸起;
(六)、重复循环上述动作。
在本发明中进一步地,所述的多仓磁片上料机的实现方法,仓夹包括安装板、中间隔离条、挡板、挡边、提升槽和安装底板,其中,安装底板安装在机架的上方,安装底板的上方连接有安装板,安装板上等间距的设置有若干个中间隔离条,中间隔离条的两侧分别连接有挡板,挡板的侧面设有挡边,安装板上设有用于提升机构滑动的提升槽;
挡边与安装板可左右滑动连接,挡板与安装底板板可前后滑动连接,挡边的上端与安装板通过连接块连接,挡边的下方连接有调节块,安装板的上方连接有与调节块对应的挡边固定块;
旋转组件包括旋转杆、电机安装板、支撑板、电机和旋转杆连接板,其中,电机安装板的两侧连接有支撑板,支撑板安装在机架的上方,电机安装板的下方连接有电机,电机的输出端上连接有旋转杆连接板,旋转杆连接板的上方连接有旋转杆;
吸取组件共设有两个,两个吸取组件分别安装在旋转杆上方的两端;
吸取组件包括真空发生器、气缸、吸嘴安装座、吸嘴和吸取组件安装座,其中,吸取组件安装座安装在旋转杆端部的上方,吸取组件安装座的上方连接有真空发生器,吸取组件安装座的一侧连接有气缸,气缸的输出端上连接有吸嘴安装座,吸嘴安装座的下方连接有若干个吸嘴,真空发生器的输出端与吸嘴的输入端通过连接管连接;
提升机构包括提升机构安装座、托杆、托杆安装座和直线模组,其中,提升机构安装座安装在机架的上方,提升机构安装座的侧面连接有直线模组,直线模组的滑块上连接有托杆安装座,托杆安装座上连接有若干个托杆;
阻挡器包括阻挡片、阻挡器连接杆、阻挡器连接板、缓冲器连接板和油压缓冲器,其中,阻挡器连接杆安装在提升机构安装座的上方,阻挡器连接杆的上方连接有阻挡器连接板,阻挡器连接板的上方连接有缓冲器连接板,缓冲器连接板上连接有两个油压缓冲器,阻挡片安装在旋转杆两端的下方。
与现有技术相比,本发明的有益效果是:
1、本发明配合半自动贴撕手位装置,可以减少人工使用量,降低工人劳动强度,降低产品不良率,提高通用性,并为进一步的自动化生产线产生帮助;
2、本发明挡边与安装板可左右滑动连接,挡板与安装底板可前后滑动连接,通过调节挡边和挡板的位置,可以调节安装板、中间隔离条、挡板和挡边组成的料仓的大小,从而使本装置适用于不同规格磁片的上料;
3、本发明吸取组件共设有两个,两个吸取组件分别安装在旋转杆上方的两端,通过两个吸取组件的设置,可以加快对磁片上料的效率;
4、本发明通过阻挡器对旋转杆进行定位,从而可以确保吸取组件可以精准的对磁片进行吸取。
附图说明
图1为本发明的结构示意图;
图2为本发明机架与皮带线连接的结构示意图;
图3和4均为本发明仓夹的结构示意图;
图5为本发明图4中A处的放大结构示意图;
图6为本发明旋转吸取组件的结构示意图;
图7为本发明旋转组件的结构示意图;
图8为本发明吸取组件的结构示意图;
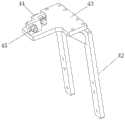
图9为本发明阻挡器的结构示意图;
图10为本发明提升机构的结构示意图;
图中:1、机架;2、提升机构;21、提升机构安装座;22、托杆;23、托杆安装座;24、直线模组;3、皮带线;4、阻挡器;41、阻挡片;42、阻挡器连接杆;43、阻挡器连接板;44、缓冲器连接板;45、油压缓冲器;5、旋转吸取组件;6、仓夹;61、安装板;62、中间隔离条;63、挡板;64、连接块;65、挡边;66、调节块;67、挡边固定块;68、提升槽;69、安装底板;7、旋转组件;71、旋转杆;72、电机安装板;73、支撑板;74、电机;75、旋转杆连接板;8、吸取组件;81、真空发生器;82、气缸;83、吸嘴安装座;84、吸嘴;85、吸取组件安装座。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
实施例1
请参阅图1-10,本发明提供以下技术方案:一种多仓磁片上料机,包括机架1,机架1的一侧设有皮带线3,机架1的上方连接有提升机构2,提升机构2的一侧设有仓夹6,提升机构2的上方设有旋转吸取组件5,旋转吸取组件5包括旋转组件7和吸取组件8,旋转组件7安装在机架1的上方,吸取组件8安装在旋转组件7的上方,提升机构2的上方连接有用于定位吸取组件8的阻挡器4,提升机构2、皮带线3和旋转组件7均与控制器信号连接。
进一步地,仓夹6包括安装板61、中间隔离条62、挡板63、挡边65、提升槽68和安装底板69,其中,安装底板69安装在机架1的上方,安装底板69的上方连接有安装板61,安装板61上等间距的设置有若干个中间隔离条62,中间隔离条62的两侧分别连接有挡板63,挡板63的侧面设有挡边65,安装板61上设有用于提升机构2滑动的提升槽68。
通过采用上述技术方案,安装板61、中间隔离条62、挡板63和挡边65组成用于容纳磁片的料仓。
进一步地,挡边65与安装板61可滑动连接,挡边65与安装板61可左右滑动连接,挡板63与安装底板69可前后滑动连接,挡边65的上端与安装板61通过连接块64连接,挡边65的下方连接有调节块66,安装板61的上方连接有与调节块66对应的挡边固定块67。
通过采用上述技术方案,通过调节挡边65和挡板63的位置,可以调节安装板61、中间隔离条62、挡板63和挡边65组成的料仓的大小,从而使本装置适用于不同规格磁片的上料。
进一步地,旋转组件7包括旋转杆71、电机安装板72、支撑板73、电机74和旋转杆连接板75,其中,电机安装板72的两侧连接有支撑板73,支撑板73安装在机架1的上方,电机安装板72的下方连接有电机74,电机74的输出端上连接有旋转杆连接板75,旋转杆连接板75的上方连接有旋转杆71,电机74与控制器信号连接。
通过采用上述技术方案,通过电机74带动旋转杆71转动,从而带动旋转杆71两端的吸取组件8转动。
进一步地,吸取组件8共设有两个,两个吸取组件8分别安装在旋转杆71上方的两端。
通过采用上述技术方案,通过两个吸取组件8的设置,可以加快对磁片上料的效率,一个吸取组件8放料的同时另一个吸取组件8可以进行吸料。
进一步地,吸取组件8包括真空发生器81、气缸82、吸嘴安装座83、吸嘴84和吸取组件安装座85,其中,吸取组件安装座85安装在旋转杆71端部的上方,吸取组件安装座85的上方连接有真空发生器81,吸取组件安装座85的一侧连接有气缸82,气缸82与气源通过连接管连接,连接管上连接有电磁阀,电磁阀与控制器信号连接,气缸82的输出端上连接有吸嘴安装座83,吸嘴安装座83的下方连接有若干个吸嘴84,真空发生器81的输出端与吸嘴84的输入端通过连接管连接,真空发生器81与控制器信号连接。
通过采用上述技术方案,通过真空发生器81动作产生真空,使吸嘴84将磁片吸起。
进一步地,提升机构2包括提升机构安装座21、托杆22、托杆安装座23和直线模组24,其中,提升机构安装座21安装在机架1的上方,提升机构安装座21的侧面连接有直线模组24,直线模组24的滑块上连接有托杆安装座23,托杆安装座23上连接有六个托杆22。
通过采用上述技术方案,通过直线模组24动作,带动托杆22向上动作,从而将磁片从料仓内向上托起,从而供吸取组件8吸取。
实施例2
本实施例与实施例1不同之处在于:进一步地,阻挡器4包括阻挡片41、阻挡器连接杆42、阻挡器连接板43、缓冲器连接板44和油压缓冲器45,其中,阻挡器连接杆42安装在提升机构安装座21的上方,阻挡器连接杆42的上方连接有阻挡器连接板43,阻挡器连接板43的上方连接有缓冲器连接板44,缓冲器连接板44上连接有两个油压缓冲器45,阻挡片41安装在旋转杆71两端的下方。
通过采用上述技术方案,通过阻挡器4对旋转杆71进行定位,从而可以确保吸取组件8可以精准的对磁片进行吸取。
进一步地,本发明所述的多仓磁片上料机的实现方法,包括以下步骤:
(一)、根据磁片的大小,调整挡边65和挡板63的位置,使安装板61、中间隔离条62、挡板63和挡边65组成的料仓与磁片对应;
(二)、人工将堆叠的磁片放入料仓内;
(三)、直线模组24动作,带动托杆22向上动作,将堆叠的磁片向上抬升一个磁片的高度;
(四)、气缸82带动吸嘴安装座83下降,真空发生器81动作产生真空,使吸嘴84将磁片吸起,然后气缸82向上复位;
(五)、电机74动作,带动旋转杆71转动一百八十度,吸满磁片的吸取组件8将磁片放置在皮带线3上,与此同时,提升机构2继续向上抬升一个磁片的高度,旋转杆71另一端的吸取组件8将磁片吸起;
(六)、重复循环上述动作。
本申请中的直线模组24选用怡合达销售的YBSC8b-5-350-BR-P-20-B-C-3型;皮带线3选用怡合达销售的KPE01-B200-L2000-60-TA220-SCM-100-A-T型;油压缓冲器45选用怡合达销售的J-WJG02-1005型;电机74选用松下销售的MSMF022L1V2M型;真空发生器81选用SMC销售的ZH13BS-08-10型;气缸82选用SMC销售的MGPM16-20Z型;吸嘴84选用SMC销售的ZP3-T035UN-A3型;控制器选用三菱销售的FX3U-64MT-ES-A型。
综上所述,本发明配合半自动贴撕手位装置,可以减少人工使用量,降低工人劳动强度,降低产品不良率,提高通用性,并为进一步的自动化生产线的产生帮助。本发明挡边65与安装板61可左右滑动连接,挡板63与安装底板69可前后滑动连接,通过调节挡边65和挡板63的位置,可以调节安装板61、中间隔离条62、挡板63和挡边65组成的料仓的大小,从而使本装置适用于不同规格磁片的上料;本发明吸取组件8共设有两个,两个吸取组件8分别安装在旋转杆71上方的两端,通过两个吸取组件8的设置,可以加快对磁片上料的效率;本发明通过阻挡器4对旋转杆71进行定位,从而可以确保吸取组件8可以精准的对磁片进行吸取。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
Claims (10)
1.一种多仓磁片上料机,包括机架(1),其特征在于:机架(1)的一侧设有皮带线(3),机架(1)的上方连接有提升机构(2),提升机构(2)的一侧设有仓夹(6),提升机构(2)的上方设有旋转吸取组件(5),旋转吸取组件(5)包括旋转组件(7)和吸取组件(8),旋转组件(7)安装在机架(1)的上方,吸取组件(8)安装在旋转组件(7)的上方,提升机构(2)的上方连接有用于定位吸取组件(8)的阻挡器(4)。
2.根据权利要求1所述的一种多仓磁片上料机,其特征在于:仓夹(6)包括安装板(61)、中间隔离条(62)、挡板(63)、挡边(65)、提升槽(68)和安装底板(69),其中,安装底板(69)安装在机架(1)的上方,安装底板(69)的上方连接有安装板(61),安装板(61)上等间距的设置有若干个中间隔离条(62),中间隔离条(62)的两侧分别连接有挡板(63),挡板(63)的侧面设有挡边(65),安装板(61)上设有用于提升机构(2)滑动的提升槽(68)。
3.根据权利要求2所述的一种多仓磁片上料机,其特征在于:挡边(65)与安装板(61)可左右滑动连接,挡板(63)与安装底板(69)可前后滑动连接,挡边(65)的上端与安装板(61)通过连接块(64)连接,挡边(65)的下方连接有调节块(66),安装板(61)的上方连接有与调节块(66)对应的挡边固定块(67)。
4.根据权利要求1所述的一种多仓磁片上料机,其特征在于:旋转组件(7)包括旋转杆(71)、电机安装板(72)、支撑板(73)、电机(74)和旋转杆连接板(75),其中,电机安装板(72)的两侧连接有支撑板(73),支撑板(73)安装在机架(1)的上方,电机安装板(72)的下方连接有电机(74),电机(74)的输出端上连接有旋转杆连接板(75),旋转杆连接板(75)的上方连接有旋转杆(71)。
5.根据权利要求4所述的一种多仓磁片上料机,其特征在于:吸取组件(8)共设有两个,两个吸取组件(8)分别安装在旋转杆(71)上方的两端。
6.根据权利要求5所述的一种多仓磁片上料机,其特征在于:吸取组件(8)包括真空发生器(81)、气缸(82)、吸嘴安装座(83)、吸嘴(84)和吸取组件安装座(85),其中,吸取组件安装座(85)安装在旋转杆(71)端部的上方,吸取组件安装座(85)的上方连接有真空发生器(81),吸取组件安装座(85)的一侧连接有气缸(82),气缸(82)的输出端上连接有吸嘴安装座(83),吸嘴安装座(83)的下方连接有若干个吸嘴(84),真空发生器(81)的输出端与吸嘴(84)的输入端通过连接管连接。
7.根据权利要求6所述的一种多仓磁片上料机,其特征在于:提升机构(2)包括提升机构安装座(21)、托杆(22)、托杆安装座(23)和直线模组(24),其中,提升机构安装座(21)安装在机架(1)的上方,提升机构安装座(21)的侧面连接有直线模组(24),直线模组(24)的滑块上连接有托杆安装座(23),托杆安装座(23)上连接有若干个托杆(22)。
8.根据权利要求7所述的一种多仓磁片上料机,其特征在于:阻挡器(4)包括阻挡片(41)、阻挡器连接杆(42)、阻挡器连接板(43)、缓冲器连接板(44)和油压缓冲器(45),其中,阻挡器连接杆(42)安装在提升机构安装座(21)的上方,阻挡器连接杆(42)的上方连接有阻挡器连接板(43),阻挡器连接板(43)的上方连接有缓冲器连接板(44),缓冲器连接板(44)上连接有两个油压缓冲器(45),阻挡片(41)安装在旋转杆(71)两端的下方。
9.根据权利要求1-8任一项所述的多仓磁片上料机的实现方法,其特征在于,包括以下步骤:
(一)、根据磁片的大小,调整挡边(65)和挡板(63)的位置,使安装板(61)、中间隔离条(62)、挡板(63)和挡边(65)组成的料仓与磁片对应;
(二)、人工将堆叠的磁片放入料仓内;
(三)、直线模组(24)动作,带动托杆(22)向上动作,将堆叠的磁片向上抬升一个磁片的高度;
(四)、气缸(82)带动吸嘴安装座(83)下降,真空发生器(81)动作产生真空,使吸嘴(84)将磁片吸起,然后气缸(82)向上复位;
(五)、电机(74)动作,带动旋转杆(71)转动一百八十度,吸满磁片的吸取组件(8)将磁片放置在皮带线(3)上,与此同时,提升机构(2)继续向上抬升一个磁片的高度,旋转杆(71)另一端的吸取组件(8)将磁片吸起;
(六)、重复循环上述动作。
10.根据权利要求9所述的多仓磁片上料机的实现方法,其特征在于:仓夹(6)包括安装板(61)、中间隔离条(62)、挡板(63)、挡边(65)、提升槽(68)和安装底板(69),其中,安装底板(69)安装在机架(1)的上方,安装底板(69)的上方连接有安装板(61),安装板(61)上等间距的设置有若干个中间隔离条(62),中间隔离条(62)的两侧分别连接有挡板(63),挡板(63)的侧面设有挡边(65),安装板(61)上设有用于提升机构(2)滑动的提升槽(68);
挡边(65)与安装板(61)可左右滑动连接,挡板(63)与安装底板板(69)可前后滑动连接,挡边(65)的上端与安装板(61)通过连接块(64)连接,挡边(65)的下方连接有调节块(66),安装板(61)的上方连接有与调节块(66)对应的挡边固定块(67);
旋转组件(7)包括旋转杆(71)、电机安装板(72)、支撑板(73)、电机(74)和旋转杆连接板(75),其中,电机安装板(72)的两侧连接有支撑板(73),支撑板(73)安装在机架(1)的上方,电机安装板(72)的下方连接有电机(74),电机(74)的输出端上连接有旋转杆连接板(75),旋转杆连接板(75)的上方连接有旋转杆(71);
吸取组件(8)共设有两个,两个吸取组件(8)分别安装在旋转杆(71)上方的两端;
吸取组件(8)包括真空发生器(81)、气缸(82)、吸嘴安装座(83)、吸嘴(84)和吸取组件安装座(85),其中,吸取组件安装座(85)安装在旋转杆(71)端部的上方,吸取组件安装座(85)的上方连接有真空发生器(81),吸取组件安装座(85)的一侧连接有气缸(82),气缸(82)的输出端上连接有吸嘴安装座(83),吸嘴安装座(83)的下方连接有若干个吸嘴(84),真空发生器(81)的输出端与吸嘴(84)的输入端通过连接管连接;
提升机构(2)包括提升机构安装座(21)、托杆(22)、托杆安装座(23)和直线模组(24),其中,提升机构安装座(21)安装在机架(1)的上方,提升机构安装座(21)的侧面连接有直线模组(24),直线模组(24)的滑块上连接有托杆安装座(23),托杆安装座(23)上连接有若干个托杆(22);
阻挡器(4)包括阻挡片(41)、阻挡器连接杆(42)、阻挡器连接板(43)、缓冲器连接板(44)和油压缓冲器(45),其中,阻挡器连接杆(42)安装在提升机构安装座(21)的上方,阻挡器连接杆(42)的上方连接有阻挡器连接板(43),阻挡器连接板(43)的上方连接有缓冲器连接板(44),缓冲器连接板(44)上连接有两个油压缓冲器(45),阻挡片(41)安装在旋转杆(71)两端的下方。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010806152.6A CN111792407A (zh) | 2020-08-12 | 2020-08-12 | 一种多仓磁片上料机及其实现方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010806152.6A CN111792407A (zh) | 2020-08-12 | 2020-08-12 | 一种多仓磁片上料机及其实现方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN111792407A true CN111792407A (zh) | 2020-10-20 |
Family
ID=72834026
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010806152.6A Pending CN111792407A (zh) | 2020-08-12 | 2020-08-12 | 一种多仓磁片上料机及其实现方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111792407A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117902299A (zh) * | 2024-01-19 | 2024-04-19 | 湖南星创智能装备有限公司 | 一种电机磁片的送料装置及送料方法 |
Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106737699A (zh) * | 2015-11-22 | 2017-05-31 | 徐杭婷 | 一种平衡机的机械手机构 |
| CN107902392A (zh) * | 2017-12-14 | 2018-04-13 | 深圳市瑞飞科技有限公司 | 一种自动上料机 |
| WO2018094680A1 (zh) * | 2016-11-25 | 2018-05-31 | 苏州富强科技有限公司 | 全自动上料流水线 |
| US20180194577A1 (en) * | 2015-03-26 | 2018-07-12 | Mentalix, Inc. | Robotic Document Feeder |
| CN207810702U (zh) * | 2017-04-22 | 2018-09-04 | 广州明森科技股份有限公司 | 一种旋转式电子标签自动上料装置 |
| CN108946123A (zh) * | 2018-08-17 | 2018-12-07 | 芜湖安普机器人产业技术研究院有限公司 | 一种多规格薄板件顶升上料装置 |
| CN208585724U (zh) * | 2018-07-13 | 2019-03-08 | 深圳市智信精密仪器有限公司 | 一种电磁片分片上料装置 |
| CN209306494U (zh) * | 2018-12-28 | 2019-08-27 | 廊坊京磁精密材料有限公司 | 磁片倒角机自动上片装置 |
| CN209306527U (zh) * | 2018-11-21 | 2019-08-27 | 歌尔科技有限公司 | 片状物料上料机构 |
| CN209777699U (zh) * | 2018-12-28 | 2019-12-13 | 东莞市沃德精密机械有限公司 | 磁片供料装置 |
| CN211140675U (zh) * | 2019-09-10 | 2020-07-31 | 东莞市大研自动化设备有限公司 | 一种磁铁盖板料仓机构 |
| CN212315002U (zh) * | 2020-08-12 | 2021-01-08 | 横店集团东磁股份有限公司 | 一种多仓磁片上料机 |
-
2020
- 2020-08-12 CN CN202010806152.6A patent/CN111792407A/zh active Pending
Patent Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20180194577A1 (en) * | 2015-03-26 | 2018-07-12 | Mentalix, Inc. | Robotic Document Feeder |
| CN106737699A (zh) * | 2015-11-22 | 2017-05-31 | 徐杭婷 | 一种平衡机的机械手机构 |
| WO2018094680A1 (zh) * | 2016-11-25 | 2018-05-31 | 苏州富强科技有限公司 | 全自动上料流水线 |
| CN207810702U (zh) * | 2017-04-22 | 2018-09-04 | 广州明森科技股份有限公司 | 一种旋转式电子标签自动上料装置 |
| CN107902392A (zh) * | 2017-12-14 | 2018-04-13 | 深圳市瑞飞科技有限公司 | 一种自动上料机 |
| CN208585724U (zh) * | 2018-07-13 | 2019-03-08 | 深圳市智信精密仪器有限公司 | 一种电磁片分片上料装置 |
| CN108946123A (zh) * | 2018-08-17 | 2018-12-07 | 芜湖安普机器人产业技术研究院有限公司 | 一种多规格薄板件顶升上料装置 |
| CN209306527U (zh) * | 2018-11-21 | 2019-08-27 | 歌尔科技有限公司 | 片状物料上料机构 |
| CN209306494U (zh) * | 2018-12-28 | 2019-08-27 | 廊坊京磁精密材料有限公司 | 磁片倒角机自动上片装置 |
| CN209777699U (zh) * | 2018-12-28 | 2019-12-13 | 东莞市沃德精密机械有限公司 | 磁片供料装置 |
| CN211140675U (zh) * | 2019-09-10 | 2020-07-31 | 东莞市大研自动化设备有限公司 | 一种磁铁盖板料仓机构 |
| CN212315002U (zh) * | 2020-08-12 | 2021-01-08 | 横店集团东磁股份有限公司 | 一种多仓磁片上料机 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117902299A (zh) * | 2024-01-19 | 2024-04-19 | 湖南星创智能装备有限公司 | 一种电机磁片的送料装置及送料方法 |
| CN117902299B (zh) * | 2024-01-19 | 2026-04-17 | 湖南星创智能装备有限公司 | 一种电机磁片的送料装置及送料方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112794069B (zh) | 一种柔性长条产品自动过胶、码垛工作站及方法 | |
| CN204624689U (zh) | 玻璃基材自动上料装置 | |
| CN203945097U (zh) | 背光源自动压胶框装置 | |
| CN110228294B (zh) | 一种软板喷印台面 | |
| CN212315002U (zh) | 一种多仓磁片上料机 | |
| CN209506980U (zh) | 一种不停机上下料机构 | |
| CN111410020A (zh) | 一种磁性材料产品自动装托盘机及其实现方法 | |
| CN204977749U (zh) | 一种全自动玻璃面板印刷机 | |
| CN209853453U (zh) | 一种薄板的智能化堆叠系统 | |
| CN111591666A (zh) | 一种压贴板自动上料装置 | |
| CN201961845U (zh) | 一种料件叠放装置 | |
| CN212245275U (zh) | 一种测试手机摄像头模组设备的自动上下料机构 | |
| CN116495445A (zh) | 一种背光模组加工用翻转装置 | |
| CN212044387U (zh) | 一种背板边框高精度测量组装系统 | |
| CN206602096U (zh) | 太阳能电池片的弯片检测装置 | |
| CN221419929U (zh) | 一种用于面板产品的自动上架码垛设备 | |
| CN210709547U (zh) | 一种转子铁心自动上料设备 | |
| CN209777660U (zh) | 一种搬送中转装置 | |
| CN203020555U (zh) | 一种全自动电池装盘机 | |
| CN218476165U (zh) | 打标设备 | |
| CN209140107U (zh) | 一种汇流条焊接装置 | |
| CN219340923U (zh) | 一种薄板精密零件上料装置 | |
| CN113021867B (zh) | 一种覆铜板贴环保膜设备 | |
| CN209956940U (zh) | 一种旋转蜡笔调节头上料装置 | |
| CN212197351U (zh) | 一种磁性材料产品自动装托盘机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20201020 |