CN111590813B - 一种杠铃包塑方法及其包塑装置 - Google Patents
一种杠铃包塑方法及其包塑装置 Download PDFInfo
- Publication number
- CN111590813B CN111590813B CN202010422011.4A CN202010422011A CN111590813B CN 111590813 B CN111590813 B CN 111590813B CN 202010422011 A CN202010422011 A CN 202010422011A CN 111590813 B CN111590813 B CN 111590813B
- Authority
- CN
- China
- Prior art keywords
- barbell
- plastic
- electric telescopic
- coating method
- rod
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000006223 plastic coating Substances 0.000 title claims abstract description 18
- 238000000576 coating method Methods 0.000 title claims abstract description 16
- 239000004033 plastic Substances 0.000 claims abstract description 23
- 229920003023 plastic Polymers 0.000 claims abstract description 23
- 238000002347 injection Methods 0.000 claims abstract description 14
- 239000007924 injection Substances 0.000 claims abstract description 14
- 239000003292 glue Substances 0.000 claims abstract description 11
- 238000000465 moulding Methods 0.000 claims abstract description 6
- 239000004831 Hot glue Substances 0.000 claims abstract description 4
- 239000012943 hotmelt Substances 0.000 claims abstract description 4
- 238000007789 sealing Methods 0.000 claims description 10
- 238000001746 injection moulding Methods 0.000 claims description 8
- 238000000034 method Methods 0.000 claims description 4
- 210000001503 joint Anatomy 0.000 claims description 3
- 230000000149 penetrating effect Effects 0.000 claims description 2
- 239000000243 solution Substances 0.000 description 7
- 238000004806 packaging method and process Methods 0.000 description 3
- 239000011248 coating agent Substances 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 235000008429 bread Nutrition 0.000 description 1
- 238000010073 coating (rubber) Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/14—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor incorporating preformed parts or layers, e.g. injection moulding around inserts or for coating articles
- B29C45/14065—Positioning or centering articles in the mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
- B29C45/2608—Mould seals
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/64—Mould opening, closing or clamping devices
- B29C45/66—Mould opening, closing or clamping devices mechanical
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
本发明公开了一种杠铃包塑方法,包括以下步骤:S1,定位:将杠铃固定在注塑模具的内部;S2,注胶:将热熔塑胶注入注塑模具的内部;S3,成型:待热熔胶冷却后,打开注塑模具,得到包塑成型的杠铃;一种杠铃包塑装置,包括储胶箱、操作平台、立柱、横梁和滑杆。本发明中,螺纹杆带动螺纹套向螺纹杆的两端移动,螺纹套的移动通过连杆拉动夹臂围绕安装块上的铰接点向两侧转动,操控电动伸缩杆二,使得电动伸缩杆二带动夹持机构向下移动夹住杠铃的杠杆,然后使得驱动电机的输出轴逆向转动,使得杠杆固定在两个夹臂的内部,通过电动伸缩杆三的移动带动夹持机构移动,实现杠铃的快速定位,减轻了人工的劳动强度,提高了定位效率。
Description
技术领域
本发明涉及杠铃技术领域,尤其涉及一种杠铃包塑方法及其包塑装置。
背景技术
包塑也叫包胶,也叫二次成型或者双色成型,就是在塑胶件上面再包一层其它的塑胶材料,目前一般都是TPE来包塑,最常见的就是我们生活中的牙刷手柄上面的那层软胶,就是包胶上去的。
现有杠铃包塑通常需要人工对杠铃进行定位,将杠铃固定在注塑模具的内部,由于杠铃较重,增加了工作人员的劳动强度,且通过人工方式注塑进行包塑时,效率较低,因此,本发明提出一种杠铃包塑方法及其包塑装置。
发明内容
本发明的目的在于:为了解决杠铃包设劳动强度大效率低的问题,而提出的一种杠铃包塑方法及其包塑装置。
为了实现上述目的,本发明采用了如下技术方案:
一种杠铃包塑方法,包括以下步骤:
S1,定位:将杠铃固定在注塑模具的内部;
S2,注胶:将热熔塑胶注入注塑模具的内部;
S3,成型:待热熔胶冷却后,打开注塑模具,得到包塑成型的杠铃。
作为上述技术方案的进一步描述:
一种杠铃包塑装置,包括储胶箱、操作平台、立柱、横梁和滑杆,所述操作平台的两侧依次设置有下模具和托架,所述下模具通过注塑管与储胶箱连通,所述横梁的下端面两侧设置有电动伸缩杆一,所述电动伸缩杆一的伸缩端通过螺栓连接有上模具,所述滑杆的外部套设有滑套,所述滑套的下端面设置有电动伸缩杆二,所述电动伸缩杆二的伸缩端设置有夹持机构,所述滑套通过电动伸缩杆三与后侧的横梁连接。
作为上述技术方案的进一步描述:
所述夹持机构包括安装板,以及安装在安装板下端面的安装块和夹臂,所述夹臂的顶端与安装块铰接,所述安装板的下端面开设有凹槽,所述凹槽的内部设置有贯穿安装板的螺纹杆,所述螺纹杆的外部套设有螺纹套,所述螺纹套通过连杆与夹臂活动连接。
作为上述技术方案的进一步描述:
所述螺纹杆的端部连接有驱动电机。
作为上述技术方案的进一步描述:
所述注塑管上设置有吸泵。
作为上述技术方案的进一步描述:
所述上模具和下模具的对接端面包设有密封条。
综上所述,由于采用了上述技术方案,本发明的有益效果是:
1、本发明中,通过夹持机构的设置,螺纹杆带动螺纹套向螺纹杆的两端移动,螺纹套的移动通过连杆拉动夹臂围绕安装块上的铰接点向两侧转动,操控电动伸缩杆二,使得电动伸缩杆二带动夹持机构向下移动夹住杠铃的杠杆,然后使得驱动电机的输出轴逆向转动,使得杠杆固定在两个夹臂的内部,通过电动伸缩杆三的移动带动夹持机构移动,实现杠铃的快速定位,减轻了人工的劳动强度,提高了定位效率。
2、本发明中,通过上模具、下模具和储胶箱的设置,电动伸缩杆一带动上模具向下移动,使其与下模具卡合,上模具上的密封条与下模具上的密封条形成正面挤压效果,使得上模具与下模具之间形成密封空间,然后启动吸泵,吸泵将储胶箱内部的塑胶通过注塑管进入密封空间,对杠铃加重盘进行包塑,冷却后,操控电动伸缩杆一缩短,电动伸缩杆一带动上模具向上移动与下模具分离,操控夹持机构,取出杠铃,提高了杠铃的包塑效率。
附图说明
图1为本发明提出的一种杠铃包塑方法及其包塑装置的主视剖图结构示意图;
图2为本发明提出的一种杠铃包塑方法及其包塑装置的侧视结构示意图;
图3为本发明提出的一种杠铃包塑方法及其包塑装置的夹持机构结构示意图;
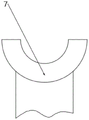
图4为本发明提出的一种杠铃包塑方法及其包塑装置的托架结构示意图。
图例说明:
1、储胶箱;2、操作平台;3、立柱;4、横梁;5、滑杆;6、下模具;7、托架;8、电动伸缩杆一;9、上模具;10、滑套;11、电动伸缩杆二;12、夹持机构;121、安装板;122、安装块;123、夹臂;124、凹槽;125、螺纹杆;126、螺纹套;127、连杆;13、电动伸缩杆三;14、密封条;15、注塑管;16、吸泵;17、驱动电机。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其它实施例,都属于本发明保护的范围。
实施例1
请参阅图1-4,一种杠铃包塑方法包括以下步骤:
S1,定位:将杠铃固定在注塑模具的内部;
S2,注胶:将热熔塑胶注入注塑模具的内部;
S3,成型:待热熔胶冷却后,打开注塑模具,得到包塑成型的杠铃。
实施例2
请参阅图1-4,一种杠铃包塑装置,包括储胶箱1、操作平台2、立柱3、横梁4和滑杆5,操作平台2的两侧依次设置有下模具6和托架7,下模具6通过注塑管15与储胶箱1连通,注塑管15上设置有吸泵16,使得储胶箱1内部的塑胶快速进入下模具6和上模具9形成的密封空间内,上模具9和下模具6的对接端面包设有密封条14,增强密封空间的密封性,横梁4的下端面两侧设置有电动伸缩杆一8,电动伸缩杆一8的伸缩端通过螺栓连接有上模具9,滑杆5的外部套设有滑套10,滑套10的下端面设置有电动伸缩杆二11,电动伸缩杆二11的伸缩端设置有夹持机构12,滑套10通过电动伸缩杆三13与后侧的横梁4连接。
实施例3
请参阅图1-4,一种杠铃包塑装置,夹持机构12包括安装板121,以及安装在安装板121下端面的安装块122和夹臂123,夹臂123的顶端与安装块122铰接,安装板121的下端面开设有凹槽124,凹槽124的内部设置有贯穿安装板121的螺纹杆125,螺纹杆125的端部连接有驱动电机17,为螺纹杆125的转动提供驱动力,螺纹杆125的外部套设有螺纹套126,螺纹套126与螺纹杆125旋合连接,螺纹杆125两侧的螺纹为反向螺纹,使得两侧螺纹套126始终保持逆向运动,螺纹套126通过连杆127与夹臂123活动连接,连杆127的一端与螺纹套126铰接,另一端与夹臂123铰接。
工作原理:使用时,启动驱动电机17,驱动电机17的输出轴带动螺纹杆125转动,螺纹杆125的转动带动螺纹套126向螺纹杆125的两端移动,螺纹套126的移动通过连杆127拉动夹臂123围绕安装块122上的铰接点向两侧转动,操控电动伸缩杆二11,使得电动伸缩杆二11带动夹持机构12向下移动夹住杠铃的杠杆,然后使得驱动电机17的输出轴逆向转动,使得杠杆固定在两个夹臂123的内部,然后操控电动伸缩杆三13伸缩,电动伸缩杆三13带动滑套10在滑杆5的外部滑动,将杠铃移动至托架7的上方,并将杠铃放置在托架7上,杠铃的加重盘位于下模具6的内部,然后操控电动伸缩杆一8伸长,电动伸缩杆一8带动上模具9向下移动,使其与下模具6卡合,上模具9上的密封条14与下模具6上的密封条14形成正面挤压效果,使得上模具9与下模具6之间形成密封空间,然后启动吸泵16,吸泵16将储胶箱1内部的塑胶通过注塑管15进入密封空间,对杠铃加重盘进行包塑,冷却后,操控电动伸缩杆一8缩短,电动伸缩杆一8带动上模具9向上移动,与下模具6分离,操控夹持机构12,取出杠铃,即实现了杠铃的包塑,减轻了工作人员的劳动强度,提高了包塑效率。
以上所述,仅为本发明较佳的具体实施方式,但本发明的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本发明揭露的技术范围内,根据本发明的技术方案及其发明构思加以等同替换或改变,都应涵盖在本发明的保护范围之内。
Claims (5)
1.一种杠铃包塑方法,其特征在于,包括以下步骤:
S1,定位:将杠铃固定在注塑模具的内部;
S2,注胶:将热熔塑胶注入注塑模具的内部;
S3,成型:待热熔胶冷却后,打开注塑模具,得到包塑成型的杠铃;
所述杠铃包塑方法使用的包塑装置,包括储胶箱(1)、操作平台(2)、立柱(3)、横梁(4)和滑杆(5),所述操作平台(2)的两侧依次设置有下模具(6)和托架(7),所述下模具(6)通过注塑管(15)与储胶箱(1)连通,所述横梁(4)的下端面两侧设置有电动伸缩杆一(8),所述电动伸缩杆一(8)的伸缩端通过螺栓连接有上模具(9),所述滑杆(5)的外部套设有滑套(10),所述滑套(10)的下端面设置有电动伸缩杆二(11),所述电动伸缩杆二(11)的伸缩端设置有夹持机构(12),所述滑套(10)通过电动伸缩杆三(13)与后侧的横梁(4)连接。
2.根据权利要求1所述的一种杠铃包塑方法,其特征在于,所述夹持机构(12)包括安装板(121),以及安装在安装板(121)下端面的安装块(122)和夹臂(123),所述夹臂(123)的顶端与安装块(122)铰接,所述安装板(121)的下端面开设有凹槽(124),所述凹槽(124)的内部设置有贯穿安装板(121)的螺纹杆(125),所述螺纹杆(125)的外部套设有螺纹套(126),所述螺纹套(126)通过连杆(127)与夹臂(123)活动连接。
3.根据权利要求2所述的一种杠铃包塑方法,其特征在于,所述螺纹杆(125)的端部连接有驱动电机(17)。
4.根据权利要求1所述的一种杠铃包塑方法,其特征在于,所述注塑管(15)上设置有吸泵(16)。
5.根据权利要求1所述的一种杠铃包塑方法,其特征在于,所述上模具(9)和下模具(6)的对接端面包设有密封条(14)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010422011.4A CN111590813B (zh) | 2020-05-18 | 2020-05-18 | 一种杠铃包塑方法及其包塑装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010422011.4A CN111590813B (zh) | 2020-05-18 | 2020-05-18 | 一种杠铃包塑方法及其包塑装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN111590813A CN111590813A (zh) | 2020-08-28 |
| CN111590813B true CN111590813B (zh) | 2022-02-08 |
Family
ID=72182575
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010422011.4A Active CN111590813B (zh) | 2020-05-18 | 2020-05-18 | 一种杠铃包塑方法及其包塑装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111590813B (zh) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115351982B (zh) * | 2022-08-16 | 2025-07-18 | 宁波昂振塑料制品科技有限公司 | 一种哑铃快速包胶工艺 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02295712A (ja) * | 1989-05-10 | 1990-12-06 | Kooki Eng:Kk | プラスチックと金属の複合体製造方法 |
| CN106693277A (zh) * | 2016-12-20 | 2017-05-24 | 如东县五洲健身器材有限公司 | 哑铃、哑铃头包胶模具及哑铃成型工艺 |
| CN109605668A (zh) * | 2019-02-22 | 2019-04-12 | 广东拓斯达科技股份有限公司 | 自动供料加热装置及自动注塑生产系统 |
| CN209111410U (zh) * | 2018-10-19 | 2019-07-16 | 东莞市朝精精密工业有限公司 | 一种能够快速冷却的胶铁一体模具 |
| CN209426028U (zh) * | 2018-12-20 | 2019-09-24 | 南通华成运动用品有限公司 | 一种带有快速冷却功能的哑铃头包胶模具 |
| CN210211218U (zh) * | 2019-11-04 | 2020-03-31 | 青岛健动体育用品有限公司 | 六方形哑铃注塑模具 |
-
2020
- 2020-05-18 CN CN202010422011.4A patent/CN111590813B/zh active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02295712A (ja) * | 1989-05-10 | 1990-12-06 | Kooki Eng:Kk | プラスチックと金属の複合体製造方法 |
| CN106693277A (zh) * | 2016-12-20 | 2017-05-24 | 如东县五洲健身器材有限公司 | 哑铃、哑铃头包胶模具及哑铃成型工艺 |
| CN209111410U (zh) * | 2018-10-19 | 2019-07-16 | 东莞市朝精精密工业有限公司 | 一种能够快速冷却的胶铁一体模具 |
| CN209426028U (zh) * | 2018-12-20 | 2019-09-24 | 南通华成运动用品有限公司 | 一种带有快速冷却功能的哑铃头包胶模具 |
| CN109605668A (zh) * | 2019-02-22 | 2019-04-12 | 广东拓斯达科技股份有限公司 | 自动供料加热装置及自动注塑生产系统 |
| CN210211218U (zh) * | 2019-11-04 | 2020-03-31 | 青岛健动体育用品有限公司 | 六方形哑铃注塑模具 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN111590813A (zh) | 2020-08-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111590813A (zh) | 一种杠铃包塑方法及其包塑装置 | |
| CN210389901U (zh) | 一种注塑件表面处理装置 | |
| CN210336727U (zh) | 一种汽车变压器包装用注塑模具 | |
| CN219505296U (zh) | 一种具有自动定量上料功能的橡胶成型机 | |
| CN217670861U (zh) | 加油小门底座模具脱模机构 | |
| CN218700895U (zh) | 一种蜂鸣器外壳生产用注塑模具 | |
| CN214447802U (zh) | 一种抽真空不停机的轮胎硫化装置 | |
| CN210999786U (zh) | 一种具有干燥功能的注塑模具定位结构 | |
| CN210233746U (zh) | 一种能提高塑木复合板材成型性能的模具 | |
| CN210706211U (zh) | 一种便于脱模的精密模具 | |
| CN219748844U (zh) | 一种车刀包装盒加工模具 | |
| CN210679718U (zh) | 一种玻璃钢管件缠布用驱动装置 | |
| CN216100015U (zh) | 一种设有铲胶机构的橡胶加工用注入辅助装置 | |
| CN208714396U (zh) | 一种能够自动拆卸的注塑模具 | |
| CN221112655U (zh) | 一种管件抽芯装置 | |
| CN221437044U (zh) | 一种瓶盖注塑用废料清除结构 | |
| CN220720229U (zh) | 一种注塑模具的取料机构 | |
| CN210308857U (zh) | 一种塑料螺纹成型的高效专用装置 | |
| CN218966035U (zh) | 一种具有码垛结构的注塑机下料机构 | |
| CN217710096U (zh) | 植物纤维模塑餐具热成型控制装置 | |
| CN211763055U (zh) | 一种塑料软管接头注塑废料下料机械手 | |
| CN218803644U (zh) | 一种带有滑动上升结构的注塑机注塑头清洗机构 | |
| CN213055755U (zh) | 一种具有顶出装置的注塑模具 | |
| CN221022027U (zh) | 一种方便对接成型的鞋底模具 | |
| CN220574681U (zh) | 一种模具生产起模装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |