CN111572032A - 一种口罩片成型机 - Google Patents
一种口罩片成型机 Download PDFInfo
- Publication number
- CN111572032A CN111572032A CN202010482971.XA CN202010482971A CN111572032A CN 111572032 A CN111572032 A CN 111572032A CN 202010482971 A CN202010482971 A CN 202010482971A CN 111572032 A CN111572032 A CN 111572032A
- Authority
- CN
- China
- Prior art keywords
- forming
- roller
- nose bridge
- driving
- feeding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000000463 material Substances 0.000 claims abstract description 49
- 238000007599 discharging Methods 0.000 claims abstract description 33
- 239000004744 fabric Substances 0.000 claims abstract description 27
- 238000005520 cutting process Methods 0.000 claims abstract description 23
- 238000004804 winding Methods 0.000 claims abstract description 18
- 230000000903 blocking effect Effects 0.000 claims abstract description 3
- 230000007246 mechanism Effects 0.000 claims description 20
- 230000006835 compression Effects 0.000 claims description 13
- 238000007906 compression Methods 0.000 claims description 13
- 238000007493 shaping process Methods 0.000 claims description 10
- 238000000465 moulding Methods 0.000 claims description 9
- 230000005540 biological transmission Effects 0.000 claims description 5
- 238000009434 installation Methods 0.000 claims description 4
- 238000000034 method Methods 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 abstract description 8
- 238000003780 insertion Methods 0.000 abstract description 2
- 230000037431 insertion Effects 0.000 abstract description 2
- 230000001360 synchronised effect Effects 0.000 description 9
- 238000005516 engineering process Methods 0.000 description 5
- 238000003825 pressing Methods 0.000 description 3
- 239000002699 waste material Substances 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000000748 compression moulding Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000004880 explosion Methods 0.000 description 1
- 230000007935 neutral effect Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/08—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using ultrasonic vibrations
-
- A—HUMAN NECESSITIES
- A41—WEARING APPAREL
- A41H—APPLIANCES OR METHODS FOR MAKING CLOTHES, e.g. FOR DRESS-MAKING OR FOR TAILORING, NOT OTHERWISE PROVIDED FOR
- A41H43/00—Other methods, machines or appliances
- A41H43/04—Joining garment parts or blanks by gluing or welding ; Gluing presses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/74—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by welding and severing, or by joining and severing, the severing being performed in the area to be joined, next to the area to be joined, in the joint area or next to the joint area
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/74—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by welding and severing, or by joining and severing, the severing being performed in the area to be joined, next to the area to be joined, in the joint area or next to the joint area
- B29C65/749—Removing scrap
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/78—Means for handling the parts to be joined, e.g. for making containers or hollow articles, e.g. means for handling sheets, plates, web-like materials, tubular articles, hollow articles or elements to be joined therewith; Means for discharging the joined articles from the joining apparatus
- B29C65/7858—Means for handling the parts to be joined, e.g. for making containers or hollow articles, e.g. means for handling sheets, plates, web-like materials, tubular articles, hollow articles or elements to be joined therewith; Means for discharging the joined articles from the joining apparatus characterised by the feeding movement of the parts to be joined
- B29C65/7861—In-line machines, i.e. feeding, joining and discharging are in one production line
- B29C65/787—In-line machines, i.e. feeding, joining and discharging are in one production line using conveyor belts or conveyor chains
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/03—After-treatments in the joint area
- B29C66/032—Mechanical after-treatments
- B29C66/0326—Cutting, e.g. by using waterjets, or perforating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/48—Wearing apparel
- B29L2031/4807—Headwear
- B29L2031/4835—Masks
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Control Of Cutting Processes (AREA)
Abstract
本发明公开了一种上、下层布料和鼻梁条可以同时送至成型工位、并可实现自动脱料的口罩片成型机,包括放卷装置、成型装置和脱料装置,所述的成型装置包括:成型机架、设置在成型机架上的上料装置、成型前送料装置、成型辊和成型后拉料装置,成型辊的下方设置有超声波装置;所述的上料装置包括上层布料导引装置、鼻梁条导引及定长切断装置和下层布料导引装置;所述的脱料装置包括:卸料机架和脱料机架,卸料机架上设置有卸料装置,该卸料装置包括:卸料杆、与卸料杆相配合的卸料拦挡辊,卸料杆的中部活动设置有与卸料拦挡辊相配合的卸料导引辊;所述脱料机架的上部设置有废边料收卷装置。本发明改变了鼻梁条的插入方向,从而大大提高了生产效率。
Description
技术领域
本发明涉及到一种口罩生产设备,尤其涉及到一种口罩片成型机。
背景技术
目前,大多数小规模生产口罩的厂家都没有全自动的口罩生产线,传统的口罩片在成型过程中,其鼻梁条都是从垂直于口罩片的行进方向(横向)插入上、下层布料之间,然后通过成型辊和与成型辊相配合的超声波装置将上、下层布料粘合在一起。在实际生产过程中,上、下层布料和鼻梁条是分别送到成型工位的,即:当上、下层布料到达成型工位后,还需要等待鼻梁条的横向插入,从而降低了生产效率。此外,口罩片在压制成型后,其两侧的废边料通常都是人工将其撕脱。这样做,既增加了用工成本,又降低了生产效率。
发明内容
本发明所要解决的技术问题是:提供一种上、下层布料和鼻梁条可以同时送至成型工位、并可实现自动脱料的口罩片成型机。
为解决上述技术问题,本发明所采用的技术方案为:一种口罩片成型机,包括:按照加工次序依次摆放的放卷装置、成型装置和脱料装置,所述的成型装置包括:成型机架,成型机架上设置有安装支架,安装支架上沿着物料的行进方向依次设置有上料装置、成型前送料装置、成型辊、以及成型后拉料装置,成型辊的下方设置有超声波装置;所述的上料装置包括:上层布料导引装置、鼻梁条导引及定长切断装置、以及下层布料导引装置,所述的鼻梁条导引及定长切断装置包括:沿着鼻梁条的行进方向设置的鼻梁条导引杆、鼻梁条送料装置和鼻梁条定长切断装置,鼻梁条导引杆上开设有与鼻梁条相配合的导向孔,所述的鼻梁条送料装置包括:鼻梁条送料托辊和位于鼻梁条送料托辊上方的鼻梁条送料辊;所述的鼻梁条定长切断装置包括:鼻梁条托辊、以及位于鼻梁条托辊上方的鼻梁条切辊,鼻梁条切辊在鼻梁条的行进线路上设置有切刀,所述的安装支架上设置有用于驱动鼻梁条送料辊、鼻梁条切辊和成型辊联动的成型及鼻梁条用动力装置,成型及鼻梁条用动力装置通过成型及鼻梁条用传动机构与鼻梁条送料辊、鼻梁条切辊和成型辊相连;所述的成型前送料装置包括:成型前送料压辊和位于成型前送料压辊下方的成型前送料辊,所述的成型后拉料装置包括:成型后拉料压辊和位于成型后拉料压辊下方的成型后拉料辊;所述的安装支架上设置有用于驱动成型前送料辊和成型后拉料辊同步转动的行进用动力装置,行进用动力装置通过行进用传动机构与成型前送料辊和成型后拉料辊相连;所述的脱料装置包括:卸料机架和脱料机架,卸料机架上设置有卸料装置,该卸料装置包括:卸料杆、以及与卸料杆相配合的卸料拦挡辊,卸料杆的中部活动设置有与卸料拦挡辊相配合的卸料导引辊;所述脱料机架的上部设置有废边料收卷装置。
作为一种优选方案,在所述的一种口罩片成型机中,所述的卸料机架上在卸料装置的下方沿着口罩片的行进方向设置有输送装置。
作为一种优选方案,在所述的一种口罩片成型机中,所述输送装置的具体结构包括:设置在机架上的主动轴和从动轴、以及用于驱动主动轴转动的输送用动力装置,主动轴上设置有主动输送轮和传动轮,从动轴上设置有从动输送轮,主动输送轮和从动输轮上设置有输送带,输送用动力装置的输出轴上设置有驱动轮,驱动轮和传动轮上设置有传动带。
作为一种优选方案,在所述的一种口罩片成型机中,所述的鼻梁条送料装置与鼻梁条定长切断装置之间还设置有至少一个鼻梁条导引杆,鼻梁条导引杆上开设有与鼻梁条相配合的导向孔。
作为一种优选方案,在所述的一种口罩片成型机中,所述的成型辊、成型前送料压辊和成型后拉料压辊的两端分别通过相应的上下位置调节机构设置在安装支架的相应一侧。
作为一种优选方案,在所述的一种口罩片成型机中,所述的安装支架包括:安装底板、以及设置在安装底板上的一对成型工位支承板和一对上料工位支承板;所述的上下位置调节机构包括:支座、设置在支座顶部的连接螺纹杆、以及带有手柄的锁紧螺杆,所述的成型工位支承板上开设有用于安装支座的安装孔、以及用于安装连接螺纹杆的安装通道,安装通道向上开口、向下与安装孔相通,所述的成型工位支承板在安装通道的上方设置有锁紧块,锁紧块中设置有与所述的锁紧螺杆相配合的螺纹孔,锁紧螺杆穿过锁紧块设置在连接螺纹杆中。
作为一种优选方案,在所述的一种口罩片成型机中,所述的放卷装置包括:放卷机架,放卷机架上设置有至少三个放卷轴、至少三个放卷导料杆和鼻梁条导向座。
作为一种优选方案,在所述的一种口罩片成型机中,所述废边料收卷装置的具体结构包括:活动设置在收料机架上的收料轴、以及用于驱动收料轴转动的收卷驱动机构。
作为一种优选方案,在所述的一种口罩片成型机中,所述收料轴的收卷端上设置有一对相对布置的外粗内细的锥形头。
作为一种优选方案,在所述的一种口罩片成型机中,所述的收料机架上设置有收料座,所述的收料轴通过至少一对轴承座活动设置在所述的收料座上;所述收卷驱动机构的具体结构包括:设置在收料座背面的收卷电机,收卷电机的驱动轴从收料座中伸出、设置有呈水平布置的主动伞形齿轮,所述的收料轴上设置有垂直布置的从动伞形齿轮,主、从动伞形齿轮相互啮合。
本发明的有益效果是:本发明所述的成型装置改变了鼻梁条插入方向,当然也就改变了口罩片的成型方向(相对于传统的口罩片的成型方向旋转了90度),从而大大提高了生产效率;此外,本发明所述的脱料装置可以将压制成型的口罩片上的废边掉自动撕脱,大大减少了用工成本,提高了生产效率。
附图说明
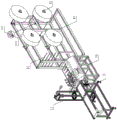
图1是本发明所述口罩片成型机的立体结构示意图。
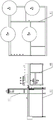
图2是本发明所述口罩片成型机的主视结构示意图。
图3是本发明所述口罩片成型机的俯视结构示意图。
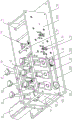
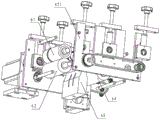
图4是图1中成型装置的立体结构示意图。
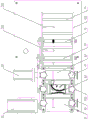
图5是图1中成型装置的俯视结构示意图。
图6是图1中成型装置的局部爆炸结构示意图。
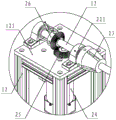
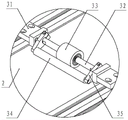
图7是图1中脱料装置的立体结构示意图。
图8是图7中A部分的放大结构示意图。
图9是图7中B部分的放大结构示意图。
图1至图9中的附图标记为:11、卸料机架,12、收料机架,121、收料座,2、输送带,21、输送电机,22、收料轴,221、轴承座,23、锥形头,24、收卷电机,25、主动伞形齿轮,26、从动伞形齿轮,31、卸料座,32、卸料杆,33、卸料导引辊,34、卸料拦挡辊,35、支承臂,40、成型机架,41、安装底板,421、成型工位支承板,422、上料工位支承板,43、锁紧块,44、支座,45、连接螺纹杆,46、锁紧螺杆,47、手柄,51、第一电机,52、第二电机,521、主动同步带轮,522、从动同步带轮,523、同步带,61、成型后拉料压辊,62、成型后拉料辊,63、成型前送料压辊,64、成型前送料辊,65、成型辊,66、超声波装置,71、上层布料导料杆,721、前置鼻梁条导引杆,722、中间鼻梁条导引杆,73、鼻梁条送料辊,74、鼻梁条送料托辊,75、鼻梁条切辊,76、鼻梁条托辊。81、放卷机架,82、放卷轴,83、放卷导料杆,84、鼻梁条导向座,841、鼻梁条导向孔。
具体实施方式
下面结合附图1至9,详细描述本发明所述的一种口罩片成型机的具体实施方案:
如图1至图3所示,本发明所述的口罩片成型机,包括:按照加工次序依次摆放的放卷装置、成型装置和脱料装置,如图4至图5所示,所述成型装置的具体结构包括:成型机架40,成型机架40上设置有由安装底板41、以及设置在安装底板41上的一对成型工位支承板421和一对上料工位支承板422构成的安装支架,安装支架的一对成型工位支承板421之间分别通过相应的上下位置调节机构依次设置有成型前送料装置、成型辊65和成型后拉料装置,安装支架的一对上料工位支承板422之间设置有上料装置,所述成型辊65的下方设置有超声波装置66──参见图6所示;所述的上料装置包括:上层布料导引装置、鼻梁条导引及定长切断装置和下层布料导引装置,上层布料导引装置包括有三根上层布料导料杆71,上层布料导引装置包括至少一根下层布料导料杆──参见上层布料导料杆71;所述的鼻梁条导引及定长切断装置包括:沿着鼻梁条的行进方向设置的前置鼻梁条导引杆721、鼻梁条送料装置、中间鼻梁条导引杆722和鼻梁条定长切断装置,前置鼻梁条导引杆721和中间鼻梁条导引杆722的端部均开设有与鼻梁条相配合的导向孔(属于本领域的惯常技术,图中未示出),所述的鼻梁条送料装置包括:鼻梁条送料托辊74、以及位于鼻梁条送料托辊74上方的鼻梁条送料辊73;所述的鼻梁条定长切断装置包括:鼻梁条托辊76、以及位于鼻梁条托辊76上方的鼻梁条切辊75,鼻梁条切辊75在鼻梁条的行进线路上设置有切刀(属于本领域的惯常技术,图中未示出),所述的安装底板41上设置有用于驱动鼻梁条送料辊73、鼻梁条切辊和成型辊联动的作为成型及鼻梁条用动力装置的第一电机51,第一电机51通过成型及鼻梁条用传动机构(属于本领域的惯常技术,图中未示出)与所述的鼻梁条送料辊74、鼻梁条切辊75和成型辊65相连;所述的成型前送料装置包括:成型前送料压辊63、以及位于成型前送料压辊63下方的成型前送料辊64,所述的成型后拉料装置包括:成型后拉料压辊61、以及位于成型后拉料压辊61下方的成型后拉料辊62;所述的安装底板41上设置有用于驱动成型前送料辊64和成型后拉料辊62同步转动的作为行进用动力装置的第二电机52,第二电机52通过行进用传动机构与成型前送料辊64和成型后拉料辊62相连,所述的行进用传动机构包括:分别设置在成型后拉料辊62和成型前送料辊64同一端端部上的同步带轮,即:设置在成型后拉料辊62上的从动同步带轮522和设置在成型前送料辊64上的主动同步带轮521,主动同步带轮521和从动同步带轮522上设置有同步带523,所述的第二电机52的输出轴通过联轴器(属于本领域的惯常技术,图中未示出)与成型前送料辊64的另一端相连。本实施例中,所述的成型后拉料压辊61、成型前送料压辊63和成型辊65的两端分别通过相应的上下位置锁紧机构设置在相应一侧的成型工位支承板421上,该上下位置锁紧机构的具体结构包括:支座44、设置在支座44顶部的连接螺纹杆45以及带有手柄47的锁紧螺杆46,所述的成型工位支承板421上开设有用于安装支座44的安装孔以及用于安装连接螺纹杆45的安装通道,安装通道向上开口、向下与安装孔相通,所述的成型工位支承板421在安装通道的上方设置有锁紧块43,锁紧块43中设置有与所述的锁紧螺杆46相配合的螺纹孔,锁紧螺杆46穿过锁紧块43设置在连接螺纹杆45中;所述脱料装置的具体结构包括:卸料机架11和收料机架12,卸料机架11上设置有卸料装置,如图7和图8所示,所述卸料装置的具体结构包括:通过一对卸料座31横向设置在所述卸料机架11上的卸料杆32、以及通过一对支承臂35横向设置在卸料杆32上的卸料拦挡辊34,卸料杆32的中部活动设置有与所述的卸料拦挡辊34相配合的卸料导引辊33;所述的卸料机架11上在卸料装置的下方沿着口罩片的行进方向设置有输送装置,该输送装置的一种具体结构包括:设置在所述卸料机架11上的主动轴和从动轴以及作为驱动主动轴转动的输送用动力装置的输送电机21,主动轴上设置有主动输送轮和传动轮,从动轴上设置有从动输送轮,主动输送轮和从动输轮上设置有闭环的输送带2,输送电机21的输出轴上设置有驱动轮,驱动轮和传动轮上设置有传动带(上述输送装置的结构属于本领域的惯常技术,故图中未示出其详细结构);所述收料机架12的上部设置有废边料收卷装置,如图7和图9所示,所述废边料收卷装置的具体结构包括:设置在收料机架12顶部的收料座121、以及通过一对轴承座221活动设置在所述收料座121上的收料轴22(收料轴22的两端分别通过轴承设置在相应的轴承座221中),收料轴22的收卷端上设置有一对相对布置的外粗内细的锥形头23,收料座121的背面设置有收卷电机24,收卷电机24的驱动轴从所述的收料座121中伸出、设置有呈水平布置的主动伞形齿轮25,所述的收料轴22上设置有垂直布置的从动伞形齿轮26,主、从动伞形齿轮25和26相互啮合;所述的放卷装置包括:放卷机架81,放卷机架81上设置有四个放卷轴82(放卷轴82可根据实际情况而定)、若干三个放卷导料杆83和鼻梁条导向座84,鼻梁条导向座84中开设有鼻梁条导向孔841。
实际使用时,口罩片的上层布料由上层布料导料杆71导引、下层布料由下层布料导料杆导引、鼻梁条由前置鼻梁条导引杆721、鼻梁条送料装置、中间鼻梁条导引杆722导引、并由鼻梁条定长切断装置断切,上层布料、鼻梁条和下层布料合在一起进入成型前送料装置,并经过成型辊65和超声波装置66之间成型后由拉料装置送出,在经过成型辊65和超声波装置66之间时将上、下层布料粘合在一起并裁切成型;裁切成型后,将口罩片两侧的废边料从卸料导引辊33与卸料拦挡辊34之间的空档穿出,引至收料轴22上。工作时,经过上道压制成型的口罩片半成品不断地输送至所述的卸料装置,口罩片两侧的废边料被收卷在收料轴22上,成型的口罩片由输送带2不断向前送出。
综上所述仅为本发明的较佳实施例而已,并非用来限定本发明实施的范围,凡依本发明权利要求范围所述的形状、构造、特征及精神所作的均等变化与修饰,均应包括在本发明的权利要求范围内。
Claims (10)
1.一种口罩片成型机,包括:按照加工次序依次摆放的放卷装置、成型装置和脱料装置,其特征在于,所述的成型装置包括:成型机架,成型机架上设置有安装支架,安装支架上沿着物料的行进方向依次设置有上料装置、成型前送料装置、成型辊、以及成型后拉料装置,成型辊的下方设置有超声波装置;所述的上料装置包括:上层布料导引装置、鼻梁条导引及定长切断装置、以及下层布料导引装置,所述的鼻梁条导引及定长切断装置包括:沿着鼻梁条的行进方向设置的鼻梁条导引杆、鼻梁条送料装置和鼻梁条定长切断装置,鼻梁条导引杆上开设有与鼻梁条相配合的导向孔,所述的鼻梁条送料装置包括:鼻梁条送料托辊和位于鼻梁条送料托辊上方的鼻梁条送料辊;所述的鼻梁条定长切断装置包括:鼻梁条托辊、以及位于鼻梁条托辊上方的鼻梁条切辊,鼻梁条切辊在鼻梁条的行进线路上设置有切刀,所述的安装支架上设置有用于驱动鼻梁条送料辊、鼻梁条切辊和成型辊联动的成型及鼻梁条用动力装置,成型及鼻梁条用动力装置通过成型及鼻梁条用传动机构与鼻梁条送料辊、鼻梁条切辊和成型辊相连;所述的成型前送料装置包括:成型前送料压辊和位于成型前送料压辊下方的成型前送料辊,所述的成型后拉料装置包括:成型后拉料压辊和位于成型后拉料压辊下方的成型后拉料辊;所述的安装支架上设置有用于驱动成型前送料辊和成型后拉料辊同步转动的行进用动力装置,行进用动力装置通过行进用传动机构与成型前送料辊和成型后拉料辊相连;所述的脱料装置包括:卸料机架和脱料机架,卸料机架上设置有卸料装置,该卸料装置包括:卸料杆、以及与卸料杆相配合的卸料拦挡辊,卸料杆的中部活动设置有与卸料拦挡辊相配合的卸料导引辊;所述脱料机架的上部设置有废边料收卷装置。
2.根据权利要求1所述的口罩片成型机,其特征在于,所述的卸料机架上在卸料装置的下方沿着口罩片的行进方向设置有输送装置。
3.根据权利要求2所述的口罩片成型机,其特征在于,所述输送装置的具体结构包括:设置在机架上的主动轴和从动轴、以及用于驱动主动轴转动的输送用动力装置,主动轴上设置有主动输送轮和传动轮,从动轴上设置有从动输送轮,主动输送轮和从动输轮上设置有输送带,输送用动力装置的输出轴上设置有驱动轮,驱动轮和传动轮上设置有传动带。
4.根据权利要求1所述的口罩片成型机,其特征在于,所述的鼻梁条送料装置与鼻梁条定长切断装置之间还设置有至少一个鼻梁条导引杆,鼻梁条导引杆上开设有与鼻梁条相配合的导向孔。
5.根据权利要求1所述的口罩片成型机,其特征在于,所述的成型辊、成型前送料压辊和成型后拉料压辊的两端分别通过相应的上下位置调节机构设置在安装支架的相应一侧。
6.根据权利要求3所述的口罩片成型机,其特征在于,所述的安装支架包括:安装底板、以及设置在安装底板上的一对成型工位支承板和一对上料工位支承板;所述的上下位置调节机构包括:支座、设置在支座顶部的连接螺纹杆以及带有手柄的锁紧螺杆,所述的成型工位支承板上开设有用于安装支座的安装孔、以及用于安装连接螺纹杆的安装通道,安装通道向上开口、向下与安装孔相通,所述的成型工位支承板在安装通道的上方设置有锁紧块,锁紧块中设置有与所述的锁紧螺杆相配合的螺纹孔,锁紧螺杆穿过锁紧块设置在连接螺纹杆中。
7.根据权利要求1所述的口罩片成型机,其特征在于,所述的放卷装置包括:放卷机架,放卷机架上设置有至少三个放卷轴、至少三个放卷导料杆和鼻梁条导向座。
8.根据权利要求1至7中任一项所述的口罩片成型机,其特征在于,所述废边料收卷装置的具体结构包括:活动设置在收料机架上的收料轴、以及用于驱动收料轴转动的收卷驱动机构。
9.根据权利要求8所述的一种口罩片成型机,其特征在于:所述收料轴的收卷端上设置有一对相对布置的外粗内细的锥形头。
10.根据权利要求9所述的一种口罩片成型机,其特征在于:所述的收料机架上设置有收料座,所述的收料轴通过至少一对轴承座活动设置在所述的收料座上;所述收卷驱动机构的具体结构包括:设置在收料座背面的收卷电机,收卷电机的驱动轴从收料座中伸出、设置有呈水平布置的主动伞形齿轮,所述的收料轴上设置有垂直布置的从动伞形齿轮,主、从动伞形齿轮相互啮合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010482971.XA CN111572032A (zh) | 2020-06-01 | 2020-06-01 | 一种口罩片成型机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010482971.XA CN111572032A (zh) | 2020-06-01 | 2020-06-01 | 一种口罩片成型机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN111572032A true CN111572032A (zh) | 2020-08-25 |
Family
ID=72123762
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010482971.XA Pending CN111572032A (zh) | 2020-06-01 | 2020-06-01 | 一种口罩片成型机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111572032A (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111955833A (zh) * | 2020-09-17 | 2020-11-20 | 东莞朗景智能科技有限公司 | 一种内置鼻梁条的口罩打片机 |
| CN112173810A (zh) * | 2020-10-20 | 2021-01-05 | 淮北新兴皇苑制衣有限公司 | 一种口罩加工摩擦送料装置 |
| CN112192858A (zh) * | 2020-10-15 | 2021-01-08 | 江苏常美医疗器械有限公司 | 口罩打片机 |
| CN112408054A (zh) * | 2020-10-20 | 2021-02-26 | 浙江龙潇医疗科技有限公司 | 一种生产口罩的边角料收集装置 |
| CN112590223A (zh) * | 2020-11-25 | 2021-04-02 | 山东康乃尔材料科技有限公司 | 用于连续生产口罩复合布的设备 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104872866A (zh) * | 2015-06-08 | 2015-09-02 | 东莞快裕达自动化设备有限公司 | 一种全自动折叠口罩机 |
| CN205512493U (zh) * | 2016-04-29 | 2016-08-31 | 东莞市南方力劲机械有限公司 | 口罩本体制造机 |
| CN205512496U (zh) * | 2016-04-29 | 2016-08-31 | 东莞市南方力劲机械有限公司 | 直线型口罩本体制造机 |
| CN210492739U (zh) * | 2019-07-24 | 2020-05-12 | 瑞安市德恒机械有限公司 | 一种口罩机 |
-
2020
- 2020-06-01 CN CN202010482971.XA patent/CN111572032A/zh active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104872866A (zh) * | 2015-06-08 | 2015-09-02 | 东莞快裕达自动化设备有限公司 | 一种全自动折叠口罩机 |
| CN205512493U (zh) * | 2016-04-29 | 2016-08-31 | 东莞市南方力劲机械有限公司 | 口罩本体制造机 |
| CN205512496U (zh) * | 2016-04-29 | 2016-08-31 | 东莞市南方力劲机械有限公司 | 直线型口罩本体制造机 |
| CN210492739U (zh) * | 2019-07-24 | 2020-05-12 | 瑞安市德恒机械有限公司 | 一种口罩机 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111955833A (zh) * | 2020-09-17 | 2020-11-20 | 东莞朗景智能科技有限公司 | 一种内置鼻梁条的口罩打片机 |
| CN111955833B (zh) * | 2020-09-17 | 2024-05-24 | 东莞朗景智能科技有限公司 | 一种内置鼻梁条的口罩打片机 |
| CN112192858A (zh) * | 2020-10-15 | 2021-01-08 | 江苏常美医疗器械有限公司 | 口罩打片机 |
| CN112192858B (zh) * | 2020-10-15 | 2025-04-01 | 江苏常美医疗器械有限公司 | 口罩打片机 |
| CN112173810A (zh) * | 2020-10-20 | 2021-01-05 | 淮北新兴皇苑制衣有限公司 | 一种口罩加工摩擦送料装置 |
| CN112408054A (zh) * | 2020-10-20 | 2021-02-26 | 浙江龙潇医疗科技有限公司 | 一种生产口罩的边角料收集装置 |
| CN112590223A (zh) * | 2020-11-25 | 2021-04-02 | 山东康乃尔材料科技有限公司 | 用于连续生产口罩复合布的设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN212639377U (zh) | 一种带负压输送装置的模切机 | |
| CN106393271A (zh) | 间隙机及其采用间隙机异步生产半胶产品的方法 | |
| CN115009912A (zh) | 适用于无纺布的高速分切机 | |
| CN210577454U (zh) | 一种具有直径尺寸自动识别调节的线缆剥皮装置 | |
| CN215070015U (zh) | 一种电池串插膜装置及串焊机 | |
| CN111633996A (zh) | 一种口罩片成型装置 | |
| CN212768871U (zh) | 一种双收卷模切分切一体机 | |
| CN213737791U (zh) | 一种吹膜机的自动卸料机构 | |
| CN111759039B (zh) | 口罩机 | |
| CN212907820U (zh) | 一种电池的自动化生产线 | |
| CN220998549U (zh) | 一种尼龙包布收卷处理装置 | |
| CN212152652U (zh) | 一种自动卷边机 | |
| CN219238795U (zh) | 一种全自动十轴文具分条机 | |
| CN217732193U (zh) | 一种六色印刷机在线分切一体化设备 | |
| CN109279072B (zh) | 全自动柔性料带包裹贴合机 | |
| CN218425130U (zh) | 铜极耳冲孔锂金属极片成型机 | |
| CN218555944U (zh) | 一种卷材送料机构及卷材激光切割机 | |
| CN216918018U (zh) | 超薄泡棉多工位自动分条机 | |
| CN113809379A (zh) | 一种电池的自动化生产线 | |
| CN218140464U (zh) | 一种复合弹力无纺布的生产设备 | |
| CN212590553U (zh) | 口罩机 | |
| CN213059399U (zh) | 一种熔喷布分切机 | |
| CN212740027U (zh) | 一种口罩片的脱料装置 | |
| CN223239312U (zh) | 一种带有收纳装置的打卷机 | |
| CN223990697U (zh) | 分切机用纸卷推出机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20200825 |
|
| RJ01 | Rejection of invention patent application after publication |