CN111456832A - 一种消音器的制作方法及消音器 - Google Patents
一种消音器的制作方法及消音器 Download PDFInfo
- Publication number
- CN111456832A CN111456832A CN202010431419.8A CN202010431419A CN111456832A CN 111456832 A CN111456832 A CN 111456832A CN 202010431419 A CN202010431419 A CN 202010431419A CN 111456832 A CN111456832 A CN 111456832A
- Authority
- CN
- China
- Prior art keywords
- end cover
- supporting piece
- chamber
- support
- support member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N1/00—Silencing apparatus characterised by method of silencing
- F01N1/08—Silencing apparatus characterised by method of silencing by reducing exhaust energy by throttling or whirling
- F01N1/082—Silencing apparatus characterised by method of silencing by reducing exhaust energy by throttling or whirling by passing the exhaust gases through porous members
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N1/00—Silencing apparatus characterised by method of silencing
- F01N1/14—Silencing apparatus characterised by method of silencing by adding air to exhaust gases
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- General Engineering & Computer Science (AREA)
- Exhaust Silencers (AREA)
Abstract
本发明涉及消音器的制作方法及消音器,至少由第一端盖和第二端盖组接围合形成封闭的消音室,消音室具有第一轴向;在消音室内设置消音管,消音管通过引导消音管以相应稳态存在的支撑系统支撑,支撑系统将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室与进气室之间通过节流系统连通;进气室设有用于与外部连接的进气系统,且进气系统具有实现引导尾气进入进气室并围绕第一轴向旋转的特性;消音管引导喷射缓冲室内的气体经过向导气孔进入消音管内流动后排放。本发明采用深拉伸一体成型工艺制作端盖,产品品质稳定、可靠,工艺简单,利于模块化开发设计,达到产品的标准化互换性,消音器的消音降噪性能提升,具有良好实用性和经济性。
Description
技术领域
本发明涉及消音器技术领域,尤其是涉及机车/中小型发电机类尾气处理系统的消音器技术领域。
背景技术
目前,在发电机组、工程机械、农用机械、全地形车辆以及园林工具等领域中,用户对噪音污染和大气污染的控制要求越来越高,由此,对于应用在上述领域用于消音用的消音器,其功能和品质要求亦在相应提高。然而,现有应用于机车/中小型发电机类尾气处理系统的消音器,其外壳主要是一体式结构,不仅难以组装内部零部件,局限了消音器的内部设计及扩展,且气体基本是从消音器外壳的一端进入,再从消音器外壳的另一端排放,消音降噪效果不足。
发明内容
本发明的目的在于提供一种消音器的制作方法及消音器,很好地解决上述技术问题,制作简便,具有良好扩展性及消音降噪性。
为达到上述目的,本发明提供的一种消音器的制作方法,该方法是构建一个封闭的消音室,该消音室至少由第一端盖和第二端盖组接围合形成,消音室依照第一端盖和第二端盖的相互组接方向获得引导该消音室伸长的第一轴向;在消音室内设置至少一根消音管,该消音管在消音室内通过引导消音管以相应稳态存在的支撑系统支撑,该支撑系统将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室与进气室之间通过节流系统连通;进气室设有用于与外部相应尾气连接的进气系统,且该进气系统具有实现引导尾气进入进气室并围绕第一轴向旋转的特性;所述消音管至少设有第一径向导气孔,该第一径向导气孔位于喷射缓冲室内,消音管沿第一轴向延伸设置并引导喷射缓冲室内的气体经过第一径向导气孔进入消音管内流动后排放。
上述方案进一步是,所述支撑系统包括有第一支撑件和第二支撑件,该第一支撑件和第二支撑件在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件之间,所述第一端盖和第二端盖基于深拉伸一体成型工艺制作,获得第一端盖和第二端盖均为U形结构体,并满足第一端盖和第二端盖的开口端相互部分重叠的套接;该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比 H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
上述方案进一步是,所述支撑系统包括有第一支撑件和第二支撑件,所述消音室由第一端盖、第一支撑件及第二端盖依次组接围合形成,第一端盖、第一支撑件和第二端盖基于深拉伸一体成型工艺制作,获得第一端盖、第一支撑件和第二端盖均为U形结构体,并满足第一端盖、第一支撑件和第二端盖的依次相互部分重叠的套接;该第一支撑件和第二支撑件在第一轴向上将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件之间,该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比 H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
上述方案进一步是,所述支撑系统包括有第一支撑件、第二支撑件及第三支撑件,所述消音室由第一端盖、第一支撑件、第三支撑件及第二端盖依次组接围合形成,第三支撑件嵌设在第一支撑件和第二支撑件之间,第一支撑件和第二支撑件在第一轴向上将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件之间,第三支撑件进一步将喷射缓冲室分隔形成连通的两段,且在第三支撑件和第二支撑件之间的喷射缓冲室采用基于文丘里原理式导风系统引导喷射缓冲室内的气体进入消音管;所述的第一端盖、第一支撑件、第三支撑件及第二端盖基于深拉伸一体成型工艺制作,获得第一端盖、第一支撑件、第三支撑件及第二端盖均为U形结构体,并满足第一端盖、第一支撑件、第三支撑件及第二端盖的依次相互部分重叠的套接;该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比 H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
上述方案进一步是,所述第一次拉伸和第二次拉伸之间的时间差,以及第二次拉伸和第三次拉伸之间的时间差均要满足后次拉伸时产品表面温度控制在65摄氏度以上。
为达到上述目的,本发明提供的一种消音器,其具有:
第一端盖,该第一端盖是基于深拉伸一体成型工艺制作形成的U形结构体;
第二端盖,该第二端盖是基于深拉伸一体成型工艺制作形成的U形结构体;
封闭的消音室,该消音室至少由第一端盖和第二端盖组接围合形成,消音室依照第一端盖和第二端盖的相互组接方向获得引导该消音室伸长的第一轴向;在消音室内设置至少一根消音管,该消音管在消音室内通过引导消音管以相应稳态存在的支撑系统支撑,该支撑系统至少包括第一支撑件和第二支撑件,该第一支撑件和第二支撑件在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件之间,进气室沿第一轴向分设在喷射缓冲室的两端,喷射缓冲室与进气室之间通过节流系统连通,所述节流系统是设置在第一支撑件和第二支撑件上;进气室设有用于与外部相应尾气连接的进气系统,且该进气系统具有实现引导尾气进入进气室并围绕第一轴向旋转的特性,进气系统包括进气口及外接导管,进气口开设在第一端盖和第二端盖的外周面上;该消音管设有第一径向导气孔,该第一径向导气孔位于喷射缓冲室内,所述消音管沿第一轴向延伸设置并引导喷射缓冲室内的气体经过第一径向导气孔进入消音管内流动后排放,排放方向与第一轴向平行或者与第一轴向形成夹角。
上述方案进一步是,所述第一端盖和第二端盖的开口端相互部分重叠的套接,第一端盖的开口端设有第一套接唇部,该第一套接唇部套接第二端盖的开口端并重叠包围第二端盖的外周;所述第二端盖的远离第一端盖的一端设有出管孔,该出管孔供消音管的一端头伸出,实现排放气体,而消音管的另一端头实行缩尾密封;所述第一支撑件和第二支撑件是盘形或U形,第一支撑件位于第一端盖内,第二支撑件位于第二端盖内,且第一支撑件和第二支撑件的外径分别匹配第一端盖和第二端盖的内径,达到第一支撑件与第一端盖紧密嵌接,以及第二支撑件与第二端盖紧密嵌接;所述节流系统是设置在第一支撑件的第一节流孔和第二支撑件上的第二节流孔,第一节流孔和第二节流孔围绕第一轴向分布。
上述方案进一步是,所述第一支撑件是基于深拉伸一体成型工艺制作形成的U形结构体;第二支撑件嵌设在第一支撑件的开口端内;第二支撑件是盘形或U形,第二支撑件的外径匹配第一支撑件的内径,达到第二支撑件与第一支撑件紧密嵌接;所述第一端盖、第一支撑件和第二端盖的依次相互部分重叠的套接,第一端盖的开口端设有第一套接唇部,该第一套接唇部套接第一支撑件的内底端并重叠包围第一支撑件的外周;第二端盖的开口端设有第二套接唇部,该第二套接唇部套接第一支撑件的开口端并重叠包围第一支撑件的外周,以此第一端盖、第一支撑件和第二端盖一起形成消音室,第二支撑件与第一支撑件的内底部在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,所述节流系统是设置在第一支撑件的内底部的第一节流孔和第二支撑件上的第二节流孔,第一节流孔和第二节流孔围绕第一轴向分布;所述第二端盖的远离第一端盖的一端设有出管孔,该出管孔供消音管的一端头伸出,实现排放气体,而消音管的另一端头实行缩尾密封。
上述方案进一步是,所述支撑系统还包括第三支撑件,该第三支撑件布置在第一支撑件和第二支撑件之间,所述第一支撑件和第三支撑件均是基于深拉伸一体成型工艺制作形成的U形结构体;第二支撑件嵌设在第三支撑件的开口端内;第二支撑件是盘形或U形,第二支撑件的外径匹配第三支撑件的内径,达到第二支撑件与第三支撑件紧密嵌接;所述第一端盖、第一支撑件、第三支撑件和第二端盖的依次相互部分重叠的套接,第一端盖的开口端设有第一套接唇部,该第一套接唇部套接第一支撑件的内底端并重叠包围第一支撑件的外周;第一支撑件的开口端则套接第三支撑件的内底端;第二端盖的开口端设有第二套接唇部,该第二套接唇部套接第三支撑件的开口端并重叠包围第三支撑件的外周,以此第一端盖、第一支撑件、第三支撑件和第二端盖一起形成消音室,该消音室依照第一端盖、第一支撑件、第三支撑件和第二端盖的相互组接方向获得引导该消音室伸长的第一轴向;消音管在消音室内通过第一支撑件、第二支撑件及第三支撑件支撑,第二支撑件与第一支撑件的内底部在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件内,第三支撑件的内底部进一步将喷射缓冲室分隔形成连通的两段,且在第三支撑件和第二支撑件之间的喷射缓冲室中采用基于文丘里原理式导风系统引导喷射缓冲室内的气体进入消音管;所述节流系统是设置在第一支撑件的内底部的第一节流孔、第二支撑件的第二节流孔及第三支撑件的内底部上的第三节流孔,第一节流孔、第二节流孔及第三节流孔均围绕第一轴向分布;所述第二端盖的远离第一端盖的一端设有出管孔,该出管孔供消音管的一端头伸出,实现排放气体,而消音管的另一端头实行缩尾密封。
上述方案进一步是,所述基于文丘里原理式导风系统具有由第三支撑件的内底部朝第二支撑件方向凸伸的套管,套管外凸端头与第二支撑件之间留有间隙,该套管套接消音管,且套管的内壁与消音管的外壁之间留有间隙,消音管上还设有第二径向导气孔,第二径向导气孔位于套管内。
本发明技术方案,具有如下优点:
1.组合式围合形成消音室,获得多段式模块化结构,方便组装内部零部件,具有良好扩展性,满足市场需要。
2、采用深拉伸一体成型工艺制作,产品品质稳定、可靠,工艺简单,投资成本低,利于模块化开发设计,达到产品的标准化互换性,提升消音器的制作及应用。
3、支撑件多功能一体化设计,集合外壳和隔板之功能,结构性和密封性好,同时减少部件加工及使用,具有提供经济性和大规模自动化量产的优势,使消音器产品可实现全连线自动化生产,从而极大地提高生产效率降低生产成本。
4、改变气流方向及形态,增加不连续的消音体系,进一步提升了消音器的消音降噪性能,具有良好实用性和经济性,更加适合机车/中小型发电机类尾气处理系统使用。
附图说明:
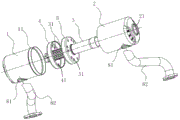
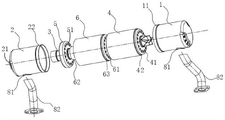
附图1为本发明其一实施例结构示意图;
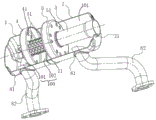
附图2为图1实施例的内部组合结构示意图;
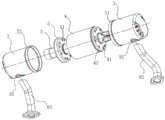
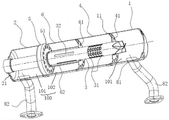
附图3为本发明其二实施例结构示意图;
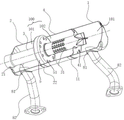
附图4为图2实施例的内部组合结构示意图;
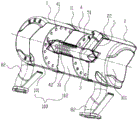
附图5为本发明其三实施例结构示意图;
附图6为图5实施例的内部组合结构示意图;
附图7为本发明其四实施例结构示意图;
附图8为本发明组装焊接示意图;
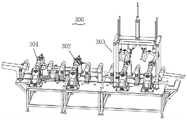
附图9为本发明组装焊接后进行抛光刷油示意图;
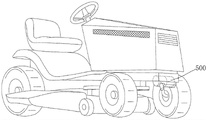
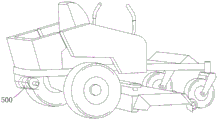
附图10、11为本发明的消音器应用示意图。
具体实施方式:
以下将结合附图对本发明的构思、具体结构及产生的技术效果作进一步说明,以充分地了解本发明的目的、特征和效果。
需要说明的是,在本发明的描述中,术语“上”、“下”、“左”、“右”、“竖直”、“水平”、“内”、“外”等指示的方向或位置关系的术语是基于附图所示的方向或位置关系,这仅仅是为了便于描述,而不是指示或暗示所述装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。此外,术语“第一”、“第二”、“第三”、“第四”仅用于描述目的,而不能理解为指示或暗示相对重要性。
参阅图1~7所示,本发明提出的一种消音器的制作方法,该方法是构建一个封闭的消音室100,该消音室100至少由第一端盖1和第二端盖2组接围合形成,消音室100依照第一端盖1和第二端盖2的相互组接方向获得引导该消音室伸长的第一轴向;在消音室内设置消音管3,图中实施例的消音管是一根直管,当然根据需要,消音管也可以设计为多根直管并列或串联,甚至消音管也可以是弯折的管体,只要起到消音降噪功效即可,在此不做限制。该消音管在消音室内通过引导消音管以相应稳态存在的支撑系统支撑,保证消音管3在消音室内相对固定并呈现设计好的形态。本发明进一步是通过该支撑系统将消音室沿第一轴向分隔形成进气室101和喷射缓冲室102,喷射缓冲室102与进气室101之间通过节流系统连通,由此进气室101和喷射缓冲室102形成不同气流形态,增加阻抗,由此提升消音降噪功能,结构简单、紧凑,便于制作。本发明的进气室101设有用于与外部相应尾气连接的进气系统,可连接机车/中小型发电机类尾气处理系统,且该进气系统具有实现引导尾气进入进气室并围绕第一轴向旋转的特性,这样可增加气体流动距离及气体之间相互碰撞、摩擦,减小气流能量,衰减声波强度,进而提升消音功能。所述消音管3设有第一径向导气孔31,该第一径向导气孔31位于喷射缓冲室102内,消音管3沿第一轴向延伸设置并引导喷射缓冲室内的气体经过第一径向导气孔进入消音管内流动后排放。消音管3具有导出排放之功能的同时,改变了气流截面积,以及利用第一径向导气孔31的径向输入,同样具有节流,而后轴向输出,拉长流动距离,这种模式不仅提升消音功效,且达到有效排放,防止积累堵塞事件。本实施例中,第一径向导气孔31围绕消音管3的外周面布置,且远离消音管3的排放端。
参阅图1、2所示,本实施例中,所述支撑系统包括有第一支撑件4和第二支撑件5,该第一支撑件4和第二支撑件5在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室102位于第一支撑件4和第二支撑件5之间。所述第一端盖1和第二端盖2基于深拉伸一体成型工艺制作,获得第一端盖和第二端盖均为U形结构体,并满足第一端盖和第二端盖的开口端相互部分重叠的套接。该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比 H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
参阅图3、4所示,本实施例中,所述支撑系统包括有第一支撑件4和第二支撑件5,所述消音室100由第一端盖1、第一支撑件4及第二端盖2依次组接围合形成,第一端盖1、第一支撑件4和第二端盖2基于深拉伸一体成型工艺制作,获得第一端盖、第一支撑件和第二端盖均为U形结构体,并满足第一端盖、第一支撑件和第二端盖的依次相互部分重叠的套接;该第一支撑件4和第二支撑件5在第一轴向上将消音室100沿第一轴向分隔形成进气室101和喷射缓冲室102,喷射缓冲室102位于第一支撑件4和第二支撑件5之间,该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
参阅图5、6所示,本实施例中,所述支撑系统包括有第一支撑件4、第二支撑件5及第三支撑件6,所述消音室100由第一端盖1、第一支撑件4、第三支撑件6及第二端盖2依次组接围合形成,第三支撑件6嵌设在第一支撑件4和第二支撑件5之间,第一支撑件4和第二支撑件5在第一轴向上将消音室沿第一轴向分隔形成进气室101和喷射缓冲室102,喷射缓冲室位于第一支撑件和第二支撑件之间,第三支撑件6进一步将喷射缓冲室102分隔形成连通的两段,且在第三支撑件6和第二支撑件5之间的喷射缓冲室采用基于文丘里原理式导风系统引导喷射缓冲室内的气体进入消音管3,改变气流形态,有效减弱声波,进而提升消音效果。所述的第一端盖1、第一支撑件4、第三支撑件6及第二端盖2基于深拉伸一体成型工艺制作,获得第一端盖、第一支撑件、第三支撑件及第二端盖均为U形结构体,并满足第一端盖、第一支撑件、第三支撑件及第二端盖的依次相互部分重叠的套接。该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比 H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
本发明通过采用深拉伸成型工艺制作第一端盖、第二端盖以及相应的第一支撑件、第三支撑件,在品质上得到有效改善及稳定性,以便提升消音器产品的质量和一致性。对于D值范围为100~210mm的五金件而言超大的拉伸比是难点,常规的拉伸难以实现产品的高品质,为此在现有拉伸工艺的基础上提出了分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比 H/D≥1.3 ,且第一次拉伸后,产品的表面温度在75摄氏度以上,从而提升拉伸件本身的延展性;第二次拉伸成型产品的弧顶特征和导正定位特征,确保深拉伸的精度;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构,确保后续的配合组装质量。所述第一次拉伸和第二次拉伸之间的时间差,以及第二次拉伸和第三次拉伸之间的时间差要求是:满足后次拉伸时产品表面温度控制在65摄氏度以上,这样可保证拉伸的延续性,减小应力影响,得以保证产品质量稳定。在制作时,对载料传送工艺,如相对封闭的拉伸环境和绝热夹臂设计,以使后次拉伸时产品表面温度控制在65摄氏度以上,由此确保对第二次和第三次深拉伸一体成型品质。
参阅图8、9所示,本发明对于第一端盖1、第二端盖2以及相应的第一支撑件4、第三支撑件6组接围合时,还进一步采用机械式自动化组合,采用图8所示的组装焊接装置200进行第一端盖1、第二端盖2以及相应的第一支撑件4、第三支撑件6组合连接,以及采用图9所示的抛光刷油烤干装置300进行组装焊接后的表面处理。该组装焊接装置200提供对接模块201、传送模块202及焊接模块203,对接模块201包括左右对靠的治具,实现相互连接部件准确对位组接在一起,并有效消除应力影响,提高了组装拼合的准确性及稳定性,进而有助于后续焊接质量及气密性。传送模块202实现连接对接模块201和焊接模块203的工位,将对接模块201上对接好的产品传送到焊接模块203的工位上,焊接模块203提供焊枪、压轮及旋转驱动组件,实现对产品的焊接位压合并焊接,以及驱动产品旋转实现连续圆周焊接。焊接完成后,产品转到抛光刷油烤干装置300进行表面处理。抛光刷油烤干装置300依次提供抛光模块301、刷油模块302及烤干模块303,并配有相应的传动机构,实现连续性工作。抛光模块301采用产品转动配合抛光轮摩擦抛光,去除产品焊接位多余焊料及改善焊接位的气密性,刷油模块302采用产品旋转涂刷方式对抛光后的部位进行刷油保护,提升寿命,同时也进一步增加密封性。烤干模块303采用包裹产品的刷油位并加热去除水分,使保护油料紧密附着在产品表面。
本发明组合式围合形成消音室,获得多段式模块化结构,方便组装内部零部件,具有良好扩展性,满足市场需要。并基于深拉伸成型工艺制作相应部件,以及采用机械化组装,达到自动化的模块化组装,全机器人焊接等等,减少了人工使用,同时极大地提高了生产效率和产品品质,产品品质稳定、可靠,工艺简单,投资成本低,利于模块化开发设计,提升消音器的制作及应用。解决目前机车/中小型发电机类消音器种类繁杂,组装不易,基本为定制品的问题。通过外观上呈两段式、三段式、四段式,甚至五段式的标准化模块,形成不同的内部气室,从而快速适配不同功率和不同消音要求的机车和中小型发电机。从制作工及组装上解决产品的气密性的问题,深拉伸成型制作的产品气密性显著提高,使用寿命长,具有良好的经济性。
参阅图1~7所示,本发明提出的一种消音器,其具有第一端盖1和第二端盖2。该第一端盖1和第二端盖2均是基于深拉伸一体成型工艺制作形成的U形结构体。以及还包括封闭的消音室100,该消音室100至少由第一端盖1和第二端盖2组接围合形成,消音室100依照第一端盖1和第二端盖2的相互组接方向获得引导该消音室伸长的第一轴向。在消音室100内设置至少一根消音管3,该消音管3在消音室内通过引导消音管以相应稳态存在的支撑系统支撑,该支撑系统至少包括第一支撑件4和第二支撑件5,该第一支撑件4和第二支撑件5在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室101和喷射缓冲室102,喷射缓冲室102位于第一支撑件4和第二支撑件5之间,进气室101沿第一轴向分设在喷射缓冲室102的两端,喷射缓冲室102与进气室101之间通过节流系统连通,所述节流系统是设置在第一支撑件4和第二支撑件5上。喷射缓冲室102两端的进气室101经过节流系统的节流后进入喷射缓冲室102中缓冲混合,喷射缓冲室两端相对进气,依据气流特性,两端气体在喷射缓冲室中还会相对冲击混合,增了阻抗,衰减流体能量,进一步消音降噪。进气室101设有用于与外部相应尾气连接的进气系统,且该进气系统具有实现引导尾气进入进气室并围绕第一轴向旋转的特性,进气系统包括进气口81及外接导管82,进气口81开设在第一端盖1和第二端盖2的外周面上,本实施例中,外接导管82的一端对应进气口81焊接在第一端盖1或第二端盖2上,在实际组装中,第一端盖1和第二端盖2的内侧和/或外侧还可增设加强件配合外接导管82的焊接,以提升外接导管82的连接牢固性,防止抖动等破坏。进气系统以相对第一端盖1和第二端盖2的切线方向进气,在配合第一端盖1和第二端盖2的弯弧内壁,达到引导尾气进入进气室并围绕第一轴向旋转,形成绕流,实现尾气在进气室中旋转碰撞减速,减弱声波,对同一引擎在同等条件下,可至少降低背压12%并明显改善低频噪音。降速后的尾气再通过节流系统节流进入喷射缓冲室102中,很好的改善气流。该消音管3设有第一径向导气孔31,该第一径向导气孔31位于喷射缓冲室102内,以致喷射缓冲室102内的尾气在正压作用下经过第一径向导气孔31进入消音管3中。所述消音管3沿第一轴向延伸设置并引导喷射缓冲室内的气体经过第一径向导气孔进入消音管内流动后排放,排放方向与第一轴向平行或者与第一轴向形成夹角。图1~6所示是沿第一轴向排放,消音管3的一端从第二端盖2处伸出排放,由此达到消音功能。当然,依据组装需要,消音管3排放也可从第一端盖或第一端盖和第二端盖之间的中间部分排放,如图7所示,消音管3的排放端在第一支撑件4上伸出,排放方向与第一轴向形成夹角,该夹角可以是锐角、直角或钝角。图7所示是以垂直第一轴向排放为例,该实施例的消音管3为T形,包括相互垂直的第一管段和第二管段,其中,第一管段与第一轴向平行并对两端头实行缩尾密封,可以采用多抓收紧方式缩尾密封,不需要组装相应挡板焊接,优化制作,密封性好。第二管段垂直第一轴向并留有排放端延伸到第一支撑件4上,以上仅仅是较佳实施例说明,并非限制保护范围。当然,消音管3也可设计为L形、S形等等,在此不再一一作图赘述。所述第一径向导气孔31远离消音管3的排放端,且第一径向导气孔31是顺沿消音管3的外周分布。消音管3由支撑系统支撑,以致成相对悬空之形态存在于消音室100内。图1~6的实施例进一步是,消音管3是一根直管,消音管3与消音室100同轴,这样可提升消音管3进气的均衡性。
参阅图1、2所示,本实施例中,所述第一端盖1和第二端盖2的开口端相互部分重叠的套接,第一端盖1的开口端设有第一套接唇部11,该第一套接唇部11套接第二端盖的开口端并重叠包围第二端盖的外周;所述第二端盖2的远离第一端盖的一端设有出管孔21,该出管孔21供消音管3的一端头伸出,实现排放气体,而消音管3的另一端头实行缩尾密封,本实施例是采用多抓收紧方式缩尾密封,实现消音管3的相应端封堵,不需要组装相应挡板焊接,优化制作,密封性好。所述第一支撑件4和第二支撑件5是盘形或U形,第一支撑件4位于第一端盖1内,第二支撑件5位于第二端盖2内,且第一支撑件4和第二支撑件5的外径分别匹配第一端盖1和第二端盖2的内径,达到第一支撑件4与第一端盖1紧密嵌接,以及第二支撑件5与第二端盖2紧密嵌接,由此达到第一支撑件4和第二支撑件5分隔消音室100。本实施例中,所述节流系统是设置在第一支撑件4的第一节流孔41和第二支撑件5上的第二节流孔51,第一节流孔41和第二节流孔51围绕第一轴向分布,实现进气室的气体均匀分布进入喷射缓冲室。
参阅图3、4所示,本实施例中,所述第一支撑件4是基于深拉伸一体成型工艺制作形成的U形结构体;第二支撑件5嵌设在第一支撑件4的开口端内;第二支撑件5是盘形或U形,第二支撑件5的外径匹配第一支撑件的内径,达到第二支撑件5与第一支撑件4紧密嵌接。所述第一端盖1、第一支撑件4和第二端盖2的依次相互部分重叠的套接,第一端盖的开口端设有第一套接唇部11,该第一套接唇部11套接第一支撑件4的内底端外周预设的第一台阶特征42,第一台阶特征42通过缩口限位拉伸设计,给予组装对位且增加密封面积,提升气密性。第二端盖2的开口端设有第二套接唇部22,该第二套接唇部22套接第一支撑件4的开口端并重叠包围第一支撑件的外周,以此第一端盖1、第一支撑件4和第二端盖5一起形成消音室100,第二支撑件5与第一支撑件4的内底部在第一轴向上间隔布置并由此将消音室100沿第一轴向分隔形成进气室101和喷射缓冲室102,所述节流系统是设置在第一支撑件的内底部的第一节流孔41和第二支撑件上的第二节流孔51,第一、第二节流孔围绕第一轴向分布;所述第二端盖的远离第一端盖的一端设有出管孔21,该出管孔21供消音管3的一端头伸出,实现排放气体,而消音管的另一端头实行缩尾密封。
参阅图5、6所示,本实施例中,所述支撑系统还包括第三支撑件6,该第三支撑件6布置在第一支撑件4和第二支撑件5之间,所述第一支撑件4和第三支撑件6均是基于深拉伸一体成型工艺制作形成的U形结构体。第二支撑件5嵌设在第三支撑件6的开口端内;第二支撑件5是盘形或U形,第二支撑件5的外径匹配第三支撑件6的内径,达到第二支撑件5与第三支撑件6紧密嵌接。所述第一端盖1、第一支撑件4、第三支撑件6和第二端盖2的依次相互部分重叠的套接,第一端盖的开口端设有第一套接唇部11,该第一套接唇部11套接第一支撑件4的内底端并重叠包围第一支撑件的外周;第一支撑件4的开口端则套接第三支撑件6的内底端外周预设的第三台阶特征63,第三台阶特征63通过缩口限位拉伸设计,给予组装对位且增加密封面积,提升气密性。第二端盖2的开口端设有第二套接唇部22,该第二套接唇部22套接第三支撑件的开口端并重叠包围第三支撑件6的外周。组装中适当配有定位台阶,方便套接,并获得相应定位结合力。第一端盖1、第一支撑件4、第三支撑件6和第二端盖2一起形成消音室100,该消音室100依照第一端盖1、第一支撑件4、第三支撑件6和第二端盖2的相互组接方向获得引导该消音室伸长的第一轴向。消音管3在消音室内通过第一支撑件4、第二支撑件5及第三支撑件6支撑,第二支撑件5与第一支撑件4的内底部在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室101和喷射缓冲室102,喷射缓冲室102位于第一支撑件4和第二支撑件5内,第三支撑件6的内底部形成隔板进一步将喷射缓冲室分隔形成连通的两段,第三支撑件6的内底部上设有第三节流孔61,增加阻抗,且在第三支撑件6和第二支撑件5之间的喷射缓冲室中采用基于文丘里原理式导风系统引导喷射缓冲室内的气体进入消音管3。该基于文丘里原理式导风系统具有由第三支撑件的内底部朝第二支撑件方向凸伸的套管62,套管62的外凸端头与第二支撑件5之间留有间隙,形成气体入口,该套管62套接消音管3,且套管62的内壁与消音管的外壁之间留有间隙,收缩空间并满足气体流动,消音管3上还设有第二径向导气孔32,第二径向导气孔32位于套管62内,图中实施例,第二径向导气孔32是长孔形式,通过气流侧溢降压至套管62的内壁与消音管的外壁所形成的空间内,从而消除声音共振,以及利用消音管内部气流可在套管62的内壁与消音管的外壁之间产生负压,配合进气室给予的正压进气,在满足了改变气流方向及截面积的情况下,还能保证消音室内的气体持续运动,到达理想的消音降噪功效,结构简单、合理,有助于提升消音器的实用性和经济性。基于文丘里原理式导风系统有助于消除声音共振,达到谐音的效果。本实施例的节流系统是设置在第一支撑件4的内底部上的第一节流孔41、第二支撑件5上的第二节流孔51及第三支撑件6的内底部上的第三节流孔61,第一、第二、第三节流孔均相对围绕第一轴向分布,均衡节流进气;所述第二端盖2的远离第一端盖的一端设有出管孔21,该出管孔21供消音管3的一端头伸出,实现排放气体,而消音管3的另一端头实行缩尾密封,进行密封封堵,改变气流方向。
本发明的消音器采用组合式围合形成消音室,获得多段式模块化结构,方便组装内部零部件,具有良好扩展性,满足市场需要。并通过有效结构设计,改变气流方向及形态,增加不连续的消音体系,进一步提升了消音器的消音降噪性能,具有良好实用性和经济性,更加适合机车/中小型发电机类尾气处理系统使用。深拉伸工艺制作,达到产品的标准化互换性,提升消音器的制作及应用。支撑件多功能一体化设计,集合外壳和隔板之功能,结构性和密封性好,同时减少部件加工及使用,具有提供经济性和大规模自动化量产的优势,使消音器产品可实现全连线自动化生产,从而极大地提高生产效率降低生产成本。
参阅图10、11所示,本发明的消音器可用于机车上,如割草机等,消音器500可安装在机车前端或者后端,通过进气系统的外接导管82连通相应的尾气处理系统,由此将机车的尾气引入消音器,经过消音器消音降噪后再排放,从而降低噪音污染。
以上虽然结合附图描述了本发明的较佳具体实施例,但本发明不应被限制于与以上的描述和附图完全相同的结构和操作,对本技术领域的技术人员来说,在不超出本发明构思和范围的情况下通过逻辑分析、推理或者有限的实验还可对上述实施例作出许多等效改进和变化,但这些改进和变化都应属于本发明要求保护的范围。
Claims (10)
1.一种消音器的制作方法,其特征在于,该方法是构建一个封闭的消音室,该消音室至少由第一端盖和第二端盖组接围合形成,消音室依照第一端盖和第二端盖的相互组接方向获得引导该消音室伸长的第一轴向;在消音室内设置至少一根消音管,该消音管在消音室内通过引导消音管以相应稳态存在的支撑系统支撑,该支撑系统将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室与进气室之间通过节流系统连通;进气室设有用于与外部相应尾气连接的进气系统,且该进气系统具有实现引导尾气进入进气室并围绕第一轴向旋转的特性;所述消音管至少设有第一径向导气孔,该第一径向导气孔位于喷射缓冲室内,消音管沿第一轴向延伸设置并引导喷射缓冲室内的气体经过第一径向导气孔进入消音管内流动后排放。
2.根据权利要求1所述的一种消音器的制作方法,其特征在于,所述支撑系统包括有第一支撑件和第二支撑件,该第一支撑件和第二支撑件在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件之间,所述第一端盖和第二端盖基于深拉伸一体成型工艺制作,获得第一端盖和第二端盖均为U形结构体,并满足第一端盖和第二端盖的开口端相互部分重叠的套接;该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
3.根据权利要求1所述的一种消音器的制作方法,其特征在于,所述支撑系统包括有第一支撑件和第二支撑件,所述消音室由第一端盖、第一支撑件及第二端盖依次组接围合形成,第一端盖、第一支撑件和第二端盖基于深拉伸一体成型工艺制作,获得第一端盖、第一支撑件和第二端盖均为U形结构体,并满足第一端盖、第一支撑件和第二端盖的依次相互部分重叠的套接;该第一支撑件和第二支撑件在第一轴向上将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件之间,该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比 H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
4.根据权利要求1所述的一种消音器的制作方法,其特征在于,所述支撑系统包括有第一支撑件、第二支撑件及第三支撑件,所述消音室由第一端盖、第一支撑件、第三支撑件及第二端盖依次组接围合形成,第三支撑件嵌设在第一支撑件和第二支撑件之间,第一支撑件和第二支撑件在第一轴向上将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件之间,第三支撑件进一步将喷射缓冲室分隔形成连通的两段,且在第三支撑件和第二支撑件之间的喷射缓冲室采用基于文丘里原理式导风系统引导喷射缓冲室内的气体进入消音管;所述的第一端盖、第一支撑件、第三支撑件及第二端盖基于深拉伸一体成型工艺制作,获得第一端盖、第一支撑件、第三支撑件及第二端盖均为U形结构体,并满足第一端盖、第一支撑件、第三支撑件及第二端盖的依次相互部分重叠的套接;该深拉伸一体成型工艺中采用分步拉伸,第一次拉伸是负间隙拉伸,上下模间隙小于拉伸件板厚,拉伸比 H/D≥1.3 ,H是拉伸件高度,D是拉伸件直径或者对角线长度,且第一次拉伸后,产品的表面温度在75摄氏度以上;第二次拉伸成型产品的弧顶特征和导正定位特征;第三次拉伸进入整形工序,形成产品的内外尺寸,获得确保套接气密性的紧密连接结构。
5.根据权利要求2或3或4所述的一种消音器的制作方法,其特征在于,所述第一次拉伸和第二次拉伸之间的时间差,以及第二次拉伸和第三次拉伸之间的时间差均要满足后次拉伸时产品表面温度控制在65摄氏度以上。
6.一种消音器,其特征在于,具有:
第一端盖,该第一端盖是基于深拉伸一体成型工艺制作形成的U形结构体;
第二端盖,该第二端盖是基于深拉伸一体成型工艺制作形成的U形结构体;
封闭的消音室,该消音室至少由第一端盖和第二端盖组接围合形成,消音室依照第一端盖和第二端盖的相互组接方向获得引导该消音室伸长的第一轴向;在消音室内设置至少一根消音管,该消音管在消音室内通过引导消音管以相应稳态存在的支撑系统支撑,该支撑系统至少包括第一支撑件和第二支撑件,该第一支撑件和第二支撑件在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件之间,进气室沿第一轴向分设在喷射缓冲室的两端,喷射缓冲室与进气室之间通过节流系统连通,所述节流系统是设置在第一支撑件和第二支撑件上;进气室设有用于与外部相应尾气连接的进气系统,且该进气系统具有实现引导尾气进入进气室并围绕第一轴向旋转的特性,进气系统包括进气口及外接导管,进气口开设在第一端盖和第二端盖的外周面上;该消音管设有第一径向导气孔,该第一径向导气孔位于喷射缓冲室内,所述消音管沿第一轴向延伸设置并引导喷射缓冲室内的气体经过第一径向导气孔进入消音管内流动后排放,排放方向与第一轴向平行或者与第一轴向形成夹角。
7.根据权利要求6所述的一种消音器,其特征在于:所述第一端盖和第二端盖的开口端相互部分重叠的套接,第一端盖的开口端设有第一套接唇部,该第一套接唇部套接第二端盖的开口端并重叠包围第二端盖的外周;所述第二端盖的远离第一端盖的一端设有出管孔,该出管孔供消音管的一端头伸出,实现排放气体,而消音管的另一端头实行缩尾密封;所述第一支撑件和第二支撑件是盘形或U形,第一支撑件位于第一端盖内,第二支撑件位于第二端盖内,且第一支撑件和第二支撑件的外径分别匹配第一端盖和第二端盖的内径,达到第一支撑件与第一端盖紧密嵌接,以及第二支撑件与第二端盖紧密嵌接;所述节流系统是设置在第一支撑件的第一节流孔和第二支撑件上的第二节流孔,第一节流孔和第二节流孔围绕第一轴向分布。
8.根据权利要求6所述的一种消音器,其特征在于:所述第一支撑件是基于深拉伸一体成型工艺制作形成的U形结构体;第二支撑件嵌设在第一支撑件的开口端内;第二支撑件是盘形或U形,第二支撑件的外径匹配第一支撑件的内径,达到第二支撑件与第一支撑件紧密嵌接;所述第一端盖、第一支撑件和第二端盖的依次相互部分重叠的套接,第一端盖的开口端设有第一套接唇部,该第一套接唇部套接第一支撑件的内底端并重叠包围第一支撑件的外周;第二端盖的开口端设有第二套接唇部,该第二套接唇部套接第一支撑件的开口端并重叠包围第一支撑件的外周,以此第一端盖、第一支撑件和第二端盖一起形成消音室,第二支撑件与第一支撑件的内底部在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,所述节流系统是设置在第一支撑件的内底部的第一节流孔和第二支撑件上的第二节流孔,第一节流孔和第二节流孔围绕第一轴向分布;所述第二端盖的远离第一端盖的一端设有出管孔,该出管孔供消音管的一端头伸出,实现排放气体,而消音管的另一端头实行缩尾密封。
9.根据权利要求6所述的一种消音器,其特征在于:所述支撑系统还包括第三支撑件,该第三支撑件布置在第一支撑件和第二支撑件之间,所述第一支撑件和第三支撑件均是基于深拉伸一体成型工艺制作形成的U形结构体;第二支撑件嵌设在第三支撑件的开口端内;第二支撑件是盘形或U形,第二支撑件的外径匹配第三支撑件的内径,达到第二支撑件与第三支撑件紧密嵌接;所述第一端盖、第一支撑件、第三支撑件和第二端盖的依次相互部分重叠的套接,第一端盖的开口端设有第一套接唇部,该第一套接唇部套接第一支撑件的内底端并重叠包围第一支撑件的外周;第一支撑件的开口端则套接第三支撑件的内底端;第二端盖的开口端设有第二套接唇部,该第二套接唇部套接第三支撑件的开口端并重叠包围第三支撑件的外周,以此第一端盖、第一支撑件、第三支撑件和第二端盖一起形成消音室,该消音室依照第一端盖、第一支撑件、第三支撑件和第二端盖的相互组接方向获得引导该消音室伸长的第一轴向;消音管在消音室内通过第一支撑件、第二支撑件及第三支撑件支撑,第二支撑件与第一支撑件的内底部在第一轴向上间隔布置并由此将消音室沿第一轴向分隔形成进气室和喷射缓冲室,喷射缓冲室位于第一支撑件和第二支撑件内,第三支撑件的内底部进一步将喷射缓冲室分隔形成连通的两段,且在第三支撑件和第二支撑件之间的喷射缓冲室中采用基于文丘里原理式导风系统引导喷射缓冲室内的气体进入消音管;所述节流系统是设置在第一支撑件的内底部的第一节流孔、第二支撑件的第二节流孔及第三支撑件的内底部上的第三节流孔,第一节流孔、第二节流孔及第三节流孔均围绕第一轴向分布;所述第二端盖的远离第一端盖的一端设有出管孔,该出管孔供消音管的一端头伸出,实现排放气体,而消音管的另一端头实行缩尾密封。
10.根据权利要求9所述的一种消音器,其特征在于:所述基于文丘里原理式导风系统具有由第三支撑件的内底部朝第二支撑件方向凸伸的套管,套管外凸端头与第二支撑件之间留有间隙,该套管套接消音管,且套管的内壁与消音管的外壁之间留有间隙,消音管上还设有第二径向导气孔,第二径向导气孔位于套管内。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010431419.8A CN111456832B (zh) | 2020-05-20 | 2020-05-20 | 一种消音器的制作方法及消音器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010431419.8A CN111456832B (zh) | 2020-05-20 | 2020-05-20 | 一种消音器的制作方法及消音器 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN111456832A true CN111456832A (zh) | 2020-07-28 |
| CN111456832B CN111456832B (zh) | 2025-09-12 |
Family
ID=71683961
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010431419.8A Active CN111456832B (zh) | 2020-05-20 | 2020-05-20 | 一种消音器的制作方法及消音器 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111456832B (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112922709A (zh) * | 2021-02-08 | 2021-06-08 | 澳龙船艇科技有限公司 | 一种消音器及柴油发动机排气系统 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100916809B1 (ko) * | 2008-10-28 | 2009-09-14 | 세종공업 주식회사 | 가변밸브 부착형 소음기 |
| CN105422232A (zh) * | 2015-12-03 | 2016-03-23 | 安徽江淮汽车股份有限公司 | 一种催化消声器结构 |
| CN206383010U (zh) * | 2016-12-06 | 2017-08-08 | 无锡昊康通用机械有限公司 | 一种金属镜面抛光机 |
| CN109201837A (zh) * | 2018-08-15 | 2019-01-15 | 东莞市瑞成精密模具有限公司 | 一种电池钢壳拉伸工艺 |
| CN109332934A (zh) * | 2018-11-20 | 2019-02-15 | 李春洪 | 一种环保的排气歧管自动焊接设备及其工作方法 |
| CN109963681A (zh) * | 2016-10-27 | 2019-07-02 | 通用电气公司 | 用于制造锅炉管的系统、方法以及设备 |
| US20190360379A1 (en) * | 2018-05-24 | 2019-11-28 | Engineered Exhaust Systems/B-T, Inc. | Modular muffler assembly and method |
| CN209959335U (zh) * | 2019-05-08 | 2020-01-17 | 宁波吉士汽配有限公司 | 一种具有消音结构的改进型排气管 |
| CN212359906U (zh) * | 2020-05-20 | 2021-01-15 | 东莞荣兴五金制品有限公司 | 一种消音器 |
-
2020
- 2020-05-20 CN CN202010431419.8A patent/CN111456832B/zh active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100916809B1 (ko) * | 2008-10-28 | 2009-09-14 | 세종공업 주식회사 | 가변밸브 부착형 소음기 |
| CN105422232A (zh) * | 2015-12-03 | 2016-03-23 | 安徽江淮汽车股份有限公司 | 一种催化消声器结构 |
| CN109963681A (zh) * | 2016-10-27 | 2019-07-02 | 通用电气公司 | 用于制造锅炉管的系统、方法以及设备 |
| CN206383010U (zh) * | 2016-12-06 | 2017-08-08 | 无锡昊康通用机械有限公司 | 一种金属镜面抛光机 |
| US20190360379A1 (en) * | 2018-05-24 | 2019-11-28 | Engineered Exhaust Systems/B-T, Inc. | Modular muffler assembly and method |
| CN109201837A (zh) * | 2018-08-15 | 2019-01-15 | 东莞市瑞成精密模具有限公司 | 一种电池钢壳拉伸工艺 |
| CN109332934A (zh) * | 2018-11-20 | 2019-02-15 | 李春洪 | 一种环保的排气歧管自动焊接设备及其工作方法 |
| CN209959335U (zh) * | 2019-05-08 | 2020-01-17 | 宁波吉士汽配有限公司 | 一种具有消音结构的改进型排气管 |
| CN212359906U (zh) * | 2020-05-20 | 2021-01-15 | 东莞荣兴五金制品有限公司 | 一种消音器 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112922709A (zh) * | 2021-02-08 | 2021-06-08 | 澳龙船艇科技有限公司 | 一种消音器及柴油发动机排气系统 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN111456832B (zh) | 2025-09-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7198017B2 (en) | Intake noise suppressor | |
| CN207813709U (zh) | 消声器以及具有它的车辆 | |
| CN208474029U (zh) | 增压发动机进气消声结构及进气软管总成 | |
| CN207420668U (zh) | 消声器及具有其的车辆 | |
| CN212359906U (zh) | 一种消音器 | |
| CN211231025U (zh) | 一种汽车涡轮增压器压气管消声器 | |
| JPS6032920A (ja) | 内燃機関の排気装置 | |
| CN114576168A (zh) | 压缩机的机体 | |
| CN102562223A (zh) | 一种改进结构的汽车排气消声器 | |
| CN207686793U (zh) | 一种汽车双排气尾管消声器 | |
| CN111456832B (zh) | 一种消音器的制作方法及消音器 | |
| CN206942870U (zh) | 一种汽车涡轮增压器消声器 | |
| CN114109923B (zh) | 一种消声器及汽车 | |
| CN202273730U (zh) | 汽车消声器 | |
| CN206801651U (zh) | 具有排气反射装置的摩托车消声器 | |
| CN202117738U (zh) | 柴油机消声器 | |
| CN208024443U (zh) | 消声器 | |
| CN206830296U (zh) | 直通式消音器 | |
| CN205001040U (zh) | 用于消音器的触媒结构 | |
| CN221800110U (zh) | 具有多级降噪的电动真空泵 | |
| CN214577315U (zh) | 一种消声器 | |
| CN205001042U (zh) | 用于汽车发动机的排气系统总成 | |
| CN222350802U (zh) | 摩托车消声器总成及摩托车 | |
| CN203114477U (zh) | 一种片型进气歧管 | |
| CN105020071B (zh) | 一种涡轮增压发动机进气消声器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |