CN111390641B - 一种五轴联动数控加工中心 - Google Patents
一种五轴联动数控加工中心 Download PDFInfo
- Publication number
- CN111390641B CN111390641B CN202010510692.XA CN202010510692A CN111390641B CN 111390641 B CN111390641 B CN 111390641B CN 202010510692 A CN202010510692 A CN 202010510692A CN 111390641 B CN111390641 B CN 111390641B
- Authority
- CN
- China
- Prior art keywords
- cavity
- adjusting
- machining center
- numerical control
- cooling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001816 cooling Methods 0.000 claims abstract description 46
- 238000011084 recovery Methods 0.000 claims abstract description 16
- 230000005389 magnetism Effects 0.000 claims abstract description 14
- 238000000034 method Methods 0.000 claims abstract description 10
- 230000008569 process Effects 0.000 claims abstract description 5
- 238000004064 recycling Methods 0.000 claims description 12
- 238000009826 distribution Methods 0.000 claims description 10
- 238000001179 sorption measurement Methods 0.000 claims description 10
- 238000009423 ventilation Methods 0.000 claims 1
- 239000002184 metal Substances 0.000 abstract description 17
- 229910052751 metal Inorganic materials 0.000 abstract description 17
- 239000000428 dust Substances 0.000 abstract description 14
- 238000012545 processing Methods 0.000 abstract description 12
- 239000002826 coolant Substances 0.000 description 13
- 239000000498 cooling water Substances 0.000 description 9
- 238000003754 machining Methods 0.000 description 9
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 7
- 230000000694 effects Effects 0.000 description 6
- 239000007921 spray Substances 0.000 description 6
- 238000010586 diagram Methods 0.000 description 5
- 239000000463 material Substances 0.000 description 5
- 238000004519 manufacturing process Methods 0.000 description 4
- 239000000843 powder Substances 0.000 description 4
- 238000007789 sealing Methods 0.000 description 4
- 230000008859 change Effects 0.000 description 3
- 238000013461 design Methods 0.000 description 3
- 239000010814 metallic waste Substances 0.000 description 3
- 238000003801 milling Methods 0.000 description 3
- 238000012986 modification Methods 0.000 description 3
- 230000004048 modification Effects 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 230000009194 climbing Effects 0.000 description 2
- 239000000110 cooling liquid Substances 0.000 description 2
- -1 for example Substances 0.000 description 2
- 239000012535 impurity Substances 0.000 description 2
- 239000003595 mist Substances 0.000 description 2
- 238000013021 overheating Methods 0.000 description 2
- 238000003672 processing method Methods 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 206010010904 Convulsion Diseases 0.000 description 1
- 229910001208 Crucible steel Inorganic materials 0.000 description 1
- 241000221535 Pucciniales Species 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 229910017052 cobalt Inorganic materials 0.000 description 1
- 239000010941 cobalt Substances 0.000 description 1
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 1
- 230000036461 convulsion Effects 0.000 description 1
- 238000000354 decomposition reaction Methods 0.000 description 1
- 230000002222 downregulating effect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000009776 industrial production Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000012805 post-processing Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 230000008439 repair process Effects 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 229910000859 α-Fe Inorganic materials 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/0042—Devices for removing chips
- B23Q11/0046—Devices for removing chips by sucking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Heat Treatments In General, Especially Conveying And Cooling (AREA)
Abstract
本发明提供了一种五轴联动数控加工中心,包括设置于主轴上的冷却装置、以及设置于底座内的回收收集装置;其中,所述冷却装置包括第一容腔、与所述第一容腔相互上下连通的第二容腔、以及设置于所述第二容腔底部的喷嘴;所述回收收集装置包括回收腔,所述回收腔与设置于数控加工中心的工作台下方的收集通道连通,所述回收腔内设置有若干个第一雾化喷嘴,所述回收腔沿回收工序依次设有磁吸装置、抽风装置和通风口。本发明通过设置所述冷却装置,能够有效对加工位置进行冷却,同时对于加工后位置也能继续进行冷却;同时通过所述回收收集装置,能够有效降低所述加工中心内的空气中金属粉尘的浓度,同时也能够对金属粉尘进行有效的回收。
Description
技术领域
本发明涉及加工中心领域,具体而言,涉及一种五轴联动数控加工中心。
背景技术
加工中心是从数控铣床发展而来的。与数控铣床的最大区别在于加工中心具有自动交换加工刀具的能力,通过在刀库上安装不同用途的刀具,可在一次装夹中通过自动换刀装置改变主轴上的加工刀具,实现多种加工功能。它的综合加工能力较强,工件一次装夹后能完成较多的加工内容,加工精度较高,就中等加工难度的批量工件,其效率是普通设备的5~10倍,特别是它能完成许多普通设备不能完成的加工,对形状较复杂,精度要求高的单件加工或中小批量多品种生产更为适用。
目前,公开号为CN207668985U的中国专利公开了一种数控加工中心,它包括底座,在所述底座的上端设置有加工中心,所述加工中心包括设置在底座上的Y轴直线导轨,所述Y轴直线导轨近背板的一侧设置有密封罩,密封罩内设置有Y轴伺服电机,在Y轴直线导轨上设置的X轴滑块,所述X轴滑块上设置有X轴直线导轨,所述X轴直线导轨处设置有X轴伺服电机,在所述背板上设置有立柱,所述立柱上Z轴直线导轨,在Z轴直线导轨上设置有Z轴滑块,Z轴滑块上设置有加工机具以及Z轴伺服电机,所述Z轴直线导轨的底部设置有Z轴限位块。
这种数控加工中心虽然在加工区设置有主罩,防止金属粉尘污染,但是当主罩打开时,金属粉尘还是会飘散到加工中心以外,同时现有技术的加工中心的冷却装置还是不能非常好的覆盖工件的加工位置或者喷洒大量的冷却液进而造成浪费。
发明内容
本发明提出了一种五轴联动数控加工中心以解决所述问题,
为了实现上述目的,本发明采用如下技术方案:
一种五轴联动数控加工中心,包括设置于数控加工中心的主轴上的冷却装置、以及设置于数控加工中心的底座内的回收收集装置;其中,所述冷却装置包括第一容腔、与所述第一容腔相互上下连通的第二容腔、以及设置于所述第二容腔底部的喷嘴;所述回收收集装置包括回收腔,所述回收腔与设置于数控加工中心的工作台下方的收集通道连通,所述回收腔内设置有若干个第一雾化喷嘴,所述回收腔沿回收工序依次设有磁吸装置、抽风装置和通风口。
所述的一种五轴联动数控加工中心,可选的,所述收集通道上设有与回收腔相通的负压通道。
所述的一种五轴联动数控加工中心,可选的,所述收集通道的内壁中下部具有向所述回收腔倾斜的坡度,所述收集通道的内壁的上部设置有若干个第二雾化喷嘴。
所述的一种五轴联动数控加工中心,可选的,所述第二容腔的腔体包括第一分体和第二分体,所述第一分体的底部与所述第二分体的底部之间具有间隙形成所述喷嘴,所述第一分体的底部外侧设调节槽以及用于调节所述间隙的调节块,所述调节块通过螺栓调节结构可拆卸地固定连接于所述调节槽上;
所述第一分体的外侧上设有支撑凸台,所述螺栓调节结构包括与所述调节块连接的连接螺栓、设置在所述支撑凸台靠近所述调节块一端的第一调节螺母、以及设置在所述支撑凸台远离所述调节块一端的第二调节螺母,所述连接螺栓穿过所述支撑凸台并分别与所述第一调节螺母和所述第二调节螺母螺接;
所述第一容腔上连通有若干个第一输入口以及连接有用于冷却所述第一容腔的冷却系统。
所述的一种五轴联动数控加工中心,可选的,所述回收腔的两侧壁上设有与所述磁吸装置相适配的插槽,所述磁吸装置的两端插接于所述插槽内。
所述的一种五轴联动数控加工中心,可选的,所述回收腔位于所述磁吸装置的上部开有用于更换所述磁吸装置的缺口。
所述的一种五轴联动数控加工中心,可选的,所述第二雾化喷嘴斜向上并指向所述工作台的上方。
本发明所取得的有益技术效果是:
1、通过设置所述冷却装置,能够有效对加工位置进行冷却,同时对于加工后位置也能继续进行冷却。
2、通过所述回收收集装置,能够有效降低所述加工中心内的空气中金属粉尘的浓度,同时也能够对金属粉尘进行有效的回收。
3、整体结构合理,在不影响整体结构强度的前提下增加所述回收收集装置,不影响整体的统一性。
附图说明
从以下结合附图的描述可以进一步理解本发明。图中的部件不一定按比例绘制,而是将重点放在示出实施例的原理上。在不同的视图中,相同的附图标记指定对应的部分。
图1是本发明实施例之一中一种五轴联动数控加工中心的结构示意图;
图2是本发明实施例之一中一种五轴联动数控加工中心的结构示意图;
图3是本发明实施例之一中回收收集装置的结构示意图;
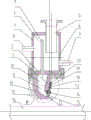
图4是本发明实施例之一中冷却装置的结构示意图;
图5是本发明实施例之一中冷却装置在引线B处的局部放大结构示意图。
具体实施方式
为了使得本发明的目的、技术方案及优点更加清楚明白,以下结合其实施例,对本发明进行进一步详细说明。
本发明为一种五轴联动数控加工中心,根据附图说明所示讲述以下实施例:
实施例一:
如图1-5所示的一种五轴联动数控加工中心,包括设置于数控加工中心的主轴23上的冷却装置22、以及设置于数控加工中心的底座24内的回收收集装置;其中,所述冷却装置22用于容纳冷却介质(包括冷却水或其他冷却液)的第一容腔6和第二容腔11,所述第一容腔6和所述第二容腔11通过分配通道连通;设置在所述第一容腔6上的至少一个用于输入冷却介质的第一输入口5;设置于所述第二容腔11上的喷嘴21,例如位于所述第二容腔11的下方,喷嘴21在喷射流的宽度上延伸并对准工作台14,工作台上装夹有加工工件;冷却介质通过第一输入口5进入到第一容腔6中,通过分配通道从第一容腔流入到第二容腔11中并到达喷嘴21处;所述第二容腔11的壳体为铸钢制成,所述第一容腔6的壳体为焊接制成,例如可以为各种合适材质的钢板焊接制成;所述第一容腔6还连接有冷却所述第一容腔6的冷却系统。(图2中,从第一容腔到第二容腔11的方向为从上至下的方向,从左至右的方向即从后至前的方向为工作台的运动方向,垂直图2所示平面的方向为工作台的宽度方向)。
所述冷却系统的具体结构为现有技术或可以通过现有技术实现,故在此不再赘述。
所述冷却系统可以为气体冷却系统,例如为冷风等对第一容腔6进行冷却。在冷却装置不工作时,例如,不需要对工作台14上的加工工件进行冷却或喷嘴21不喷水时,冷却系统将对第一容腔6进行冷却,以防止第一容腔6过热变形。这种冷却系统可以在喷嘴21发生喷水障碍时保护第一容腔6,因而使得第一容腔6虽然由焊接制成,但是不论在何种工作状态下,第一容腔6耐高温,不会轻易开焊。
在冷却装置工作时,由于从第一容腔到第二容腔11中都容纳有冷却介质,因而无需冷却系统的启动。在本实施例的优选方案为,所述冷却系统为水冷系统,这样,成本较低,而且便于连接水源。所述冷却系统包括用于输入冷却水的第二输入口3和用于输出冷却水的第一输出口8,所述第二输入口3和所述第一输出口8设置在所述第一容腔6上。所用的冷却水可以包含除水之外的一些工业盐等组分,根据加工工件的不同进行组配,以适应冷却和工业生产的需要。
本实施例提出的冷却装置,它的第一容腔6与第二容腔设计成分体式设计,使得第一容腔6制作简单、方便,节省了制作时间和制作成本,便于维修时能够方便地打开第一容腔6,伸入到第一容腔6内对其中的相关部件进行修理、拆卸、或更换。
在本实施例的优选方案为,所述冷却装置22还包括分隔所述第一容腔6和所述第二容腔11的导流板2,所述分配通道穿过所述导流板2,导流板2上可以设有多个分配孔,用于将第二容腔11中的冷却介质平均分配到喷嘴21处。第一容腔6的形状可以为筒形、箱型,其形状只要能够容纳冷却介质即可。所述第一容腔6的壳体的底部和所述第二容腔11的壳体的顶部设有螺孔,所述第一容腔6的壳体和所述第二容腔11的壳体通过螺孔实现螺接,以便连接和拆卸。
所述第一容腔6的壳体的底部还设有压台(图中未单独标示),将导流板2夹紧在第一容腔6的壳体和所述第二容腔11的壳体之间。此外,导流板2的上表面和/或下表面还可以设有密封圈等密封装置,以使所述第一容腔6和所述第二容腔11除了通过导流板2上的分配孔连通之外,不会从其他地方连通,因而不会产生冷却介质的额外泄露,不会影响导流板2上的分配效果。
在本实施例的优选方案为,第一容腔6的形状可以为箱型,所述第一容腔6的壳体包括第一容腔前壁4和第一容腔后壁7,所述第二输入口3焊接在所述第一容腔前壁4上,所述第一输出口8焊接在所述第一容腔后壁7上,这样便于第一容腔6的制作,便于第一输出口8和第二输入口3的设置。当然,第一输出口8和第二输入口3不局限于上述位置,还可以设置在其他位置。所述第二输入口3低于所述第一输出口8设置,以使冷却水能够对第一容腔6进行充分冷却。
在本实施例的优选方案为,所述导流板2上设有多个导流管9,例如导流管9焊接在导流板2上,所述导流管9的顶部伸出所述导流板2并伸进到所述第一容腔6中,所述导流管9的底部可以伸出所述导流板2的底部,并伸进到所述第二容腔11中,这样导流效果更好。所述导流管9的底部也可以与所述导流板2的底部持平。所述第一容腔6和所述第二容腔11通过导流管9连通,所述分配通道由所述导流管9形成。即使冷却水中的杂质堆积在导流板2上,杂质也不会堵住伸出所述导流板2的导流管9,因而导流管9分流的均匀性好,待冷材料在其宽度上的冷却更均匀。
在本实施例的优选方案为,所述第一输入口5的出口端低于所述导流管9的入口端,第一输入口5的出口端不正对所述导流管9的入口端。这样,冷却介质不会从导流板2或第一输入口5直接进入到导流管9中,而是通过在第一容腔6的缓慢上升,逐步流入到导流管9中,不管是第一输入口正下方的导流板2还是第一输入口侧下方的导流板2,进入到导流管9中的冷却介质的流量都是相同的,冷却介质的输入位置不会影响进入导流管的冷却介质的速度和流量,所以,从导流管进入到喷嘴的冷却介质的分配更加均匀,冷却效果更好。
所述第二输入口3和所述第一输出口8的高度均低于所述导流管9的入口端的高度,以防止在不需要对工作台14上的加工工件进行冷却时,冷却水从导流管9中进入到第二容腔11中从而到达喷嘴21处。
在本实施例的优选方案为,第一输入口5的数目可以为一个也可以为多个,所述第一输入口5的总流通面积大于所述导流管9的总流通面积,所述导流管9的总流通面积大于所述喷嘴的喷头缝隙的面积,以保证形成稳定的喷射流。
在本实施例的优选方案为,所述第二容腔11的壳体包括第一分体1和第二分体12。第一分体1和第二分体12通过铸造腹板10连接而成,第二分体12有筋板13,这样第一分体1和第二分体12的连接更为牢固。铸造腹板10起均流和固定作用。
所述第一分体1的底部设有调节块15,所述第二分体12以及所述调节块15形成所述喷嘴21,所述第一分体1上设有调节所述调节块15与所述第二分体12间距的调节槽(由于图2和图3是装配图,所以调节槽没有单独示出),所述调节块15通过所述调节槽安装在所述第一分体1上,通过所述调节槽和用于将调节块15安装在调节槽中的固定螺钉,调节块15可滑动地沿第一分体1的外侧表面移动,从而调节喷嘴21的缝隙。
在本实施例的优选方案为,所述第一分体1上还设有调节所述调节块15位置的螺栓调节结构,所述螺栓调节结构与所述调节块15连接。通过所述螺栓调节结构可以进行螺纹调节,精确调节所述调节块15位置,控制喷嘴21的缝隙。
在本实施例的优选方案为,所述第一分体1上设有支撑凸台18,所述螺栓调节结构包括与所述调节块15连接的连接螺栓20和设置在所述支撑凸台18下端的第一调节螺母17和设置在所述支撑凸台18上端的第二调节螺母19,所述连接螺栓20穿过所述支撑凸台18并与所述第一调节螺母17和第二调节螺母19螺接。例如,支撑凸台18设置在第一分体1的中部位置,支撑凸台18的上下两端都留有一定的充分空间,以便设置第一调节螺母17和第二调节螺母19以及连接螺栓20。连接螺栓20可以与调节块15焊接连接、卡接连接或螺纹连接。可以仅设置第一调节螺母17或第二调节螺母19,也可以既设置第一调节螺母17还设置第二调节螺母19,通过第一调节螺母17和/或第二调节螺母19的拧动,带动连接螺栓20的移动,从而使得调节块15通过调节槽而进行移动,达到方便调节的效果。
本实施例提出的冷却装置,采用调节槽和调节螺母的双螺栓调节结构,通过松开在调节槽中的固定螺钉16,调节调节螺母,就可以不需要拆下调节块15、不需要调节垫片也能实现对喷嘴的缝隙进行尺寸的调节,减少了调节时间,而且采用螺栓调节比现有技术的增减垫片的厚度调节精度高,调节更具有连续性,所以本实施例提出的冷却装置调节更加方便、精度更高。
本实施例冷却装置的工作原理是:冷却介质,例如,冷却水,通过第一输入口5进入到第一容腔6中,经过一段时间在第一容腔6中的蓄水,冷却水通过导流管9的分流从第一容腔流入到第二容腔11中并到达喷嘴21处,通过调节第一调节螺母17和/或第二调节螺母19,以及连接螺栓20,使得调节块15通过调节槽而进行移动,喷嘴21的缝隙得以调节,以便得到合适的喷射流对工作台14上的加工工件进行冷却。不需要对加工工件进行冷却或喷嘴21不喷水时,冷却系统将对第一容腔6进行冷却,以防止第一容腔6过热变形。这种冷却系统可以在喷嘴21发生喷水障碍时保护第一容腔6。
所述回收收集装置包括回收腔26,所述回收腔26与设置于数控加工中心的工作台下方的收集通道25连通,所述回收腔26内设置有若干个第一雾化喷嘴27,所述回收腔26沿回收工序依次设有磁吸装置28、抽风装置29和通风口30。所述磁吸装置为磁性过滤网,所述磁性过滤网包括不锈钢基座以及设置于不锈钢基座内的若干根磁性棒,所述抽风装置为风机。具体的,所述工作台14包括工作台本体、分别连接于所述工作台本体两端的第一支座和第二支座,所述第一支座以及所述第二支座远离连接所述工作台本体的一端通过紧固件与所述底座固定连接,所述第一支座以及所述第二支座分别设置于所述收集通道25的两侧;优选地,本申请的加工中心为五轴联动数控加工中心,所以所述工作台本体均与所述第一支座以及所述第二支座转动连接,具体的,所述工作台本体为圆柱形结构,所述第一支座与所述第二支座上均开有通孔,所述工作台本体沿穿过圆心的直线延伸两凸起,两凸起分别穿过所述第一支座与所述第二支座上开有的通孔并实现孔轴配合地转动连接,同时所述第一支座或者第二支座远离所述工作台本体的一侧上连接有电机座,所述电机座上连接有电机,所述电机的电机轴并与所述工作台本体的凸起固定连接,以实现定角转动功能。
在本实施例的优选方案为,所述收集通道25上设有与回收腔26相通的负压通道。该负压通道即为通过所述抽风装置29对所述收集通道25进行抽风使得风压指向所述回收腔26,进而带动加工中空气中弥漫的金属粉尘向所述回收腔移动,其移动方向如图3中A方向。
在本实施例的优选方案为,所述收集通道25的内壁中下部具有向所述回收腔26倾斜的坡度,所述收集通道25的内壁的上部设置有若干个第二雾化喷嘴31,在本实施例的优选方案为,所述第二雾化喷嘴31斜向上并指向所述工作台的上方。通过所述收集通道25的坡度可以使得大的金属废料从工作台上掉落至斜坡上并往所述回收腔26移动,优选地,所述回收腔26与所述收集通道25之间设置有滤网用于防止大的金属废料掉入所述回收腔26中,大的金属废料通过人工或者自动化设备进行回收,比如将一部分斜坡设计成爬坡式传送带,所述爬坡式传送带为现有设计或者通过现有技术可以实现,故不再赘述,为了方便收集,所述收集通道与所述回收腔26的连接处设置于所述收集通道的一角。同时所述第二雾化喷嘴31对空气中弥漫的金属粉尘进行降尘处理,并通过所述负压通道进行有效收集。
在本实施例的优选方案为,所述回收腔26的两侧壁上设有与所述磁吸装置28的基座相适配的插槽,所述磁吸装置28的基座的两端插接于所述插槽内。所述磁吸装置28能够吸附所述金属粉尘,所述磁吸装置28的磁性棒使用钴和铁氧体材质的永磁铁制成,该永磁铁的材质能够长期在水中使用,不易腐蚀生锈。
在本实施例的优选方案为,所述回收腔26位于所述磁吸装置28的上部开有用于更换所述磁吸装置28的缺口。通过该缺口能够定期更换所述磁吸装置28并清理回收金属粉尘。
实施例二:
本实施例应当理解为至少包含前述任一一个实施例的全部特征,并在其基础上进一步加以说明:
为了防止所述第二雾化喷嘴31喷出的水雾在没有到达所述工作台的上方时就被所述回收腔内的抽风装置的风往下拉,所述第二雾化喷嘴31选用如公开号为CN1015341B的专利文献公开的多次引射式旋流雾化喷头,通过该设置,能够确保降尘效果。
为了减少所述磁吸装置28的被腐蚀生锈的几率,延长所述磁吸装置28的使用寿命,所述磁吸装置还包括若干个吸附管,所述吸附管固定连接于所述基座上,所述磁性棒设置于中空的所述吸附管中,所述基座分为下框、与下框固定连接的两支杆、可拆卸于所述支杆上的上框,所述磁性棒可拆卸地固定连接于所述上框上,所述吸附管固定连接于所述下框上,通过这种分体设计使得磁吸装置28具有分解更换,减少整体更换所需要的操作。在工作的时候,金属粉末被磁性棒吸引而贴附在所述吸附管的外壁,在更换清理时,仅需要将所述磁性棒从所述吸附管中拿出,则金属粉末可以轻易收集。
综上所述,本发明提供了一种五轴联动数控加工中心,通过设置所述冷却装置,能够有效对加工位置进行冷却,同时对于加工后位置也能继续进行冷却;同时通过所述回收收集装置,能够有效降低所述加工中心内的空气中金属粉尘的浓度,同时也能够对金属粉尘进行有效的回收,而且整体结构合理,在不影响整体结构强度的前提下增加所述回收收集装置,不影响整体的统一性。
在上述实施例中,对各个实施例的描述都各有侧重,某个实施例中没有详述或记载的部分,可以参见其它实施例的相关描述。
虽然上面已经参考各种实施例描述了本发明,但是应当理解,在不脱离本发明的范围的情况下,可以进行许多改变和修改。也就是说上面讨论的方法,系统和设备是示例。各种配置可以适当地省略,替换或添加各种过程或组件。例如,在替代配置中,可以以与所描述的顺序不同的顺序执行方法,和/或可以添加,省略和/或组合各种部件。而且,关于某些配置描述的特征可以以各种其他配置组合,如可以以类似的方式组合配置的不同方面和元素。此外,随着技术发展其中的元素可以更新,即许多元素是示例,并不限制本公开或权利要求的范围。
在说明书中给出了具体细节以提供对包括实现的示例性配置的透彻理解。然而,可以在没有这些具体细节的情况下实践配置,例如,已经示出了众所周知的电路,过程,算法,结构和技术而没有不必要的细节,以避免模糊配置。该描述仅提供示例配置,并且不限制权利要求的范围,适用性或配置。相反,前面对配置的描述将为本领域技术人员提供用于实现所描述的技术的使能描述。在不脱离本公开的精神或范围的情况下,可以对元件的功能和布置进行各种改变。
综上,其旨在上述详细描述被认为是例示性的而非限制性的,并且应当理解,以下权利要求(包括所有等同物)旨在限定本发明的精神和范围。以上这些实施例应理解为仅用于说明本发明而不用于限制本发明的保护范围。在阅读了本发明的记载的内容之后,技术人员可以对本发明作各种改动或修改,这些等效变化和修饰同样落入本发明权利要求所限定的范围。
Claims (3)
1.一种五轴联动数控加工中心,其特征在于,包括设置于主轴(23)上的冷却装置(22)、以及设置于底座(24)内的回收收集装置;其中,所述冷却装置(22)包括第一容腔(6)、与所述第一容腔(6)相互上下连通的第二容腔(11)、以及设置于所述第二容腔(11)底部的喷嘴(21);所述回收收集装置包括回收腔(26),所述回收腔(26)与设置于工作台下方的收集通道(25)连通,所述回收腔(26)内设置有若干个第一雾化喷嘴(27),所述回收腔(26)沿回收工序依次设有磁吸装置(28)、抽风装置(29)和通风口(30);
所述第二容腔(11)的腔体包括第一分体(1)和第二分体(12),所述第一分体的底部与所述第二分体的底部之间具有间隙形成所述喷嘴(21),所述第一分体(1)的底部外侧设调节槽以及用于调节所述间隙的调节块(15),所述调节块(15)通过螺栓调节结构可拆卸地固定连接于所述调节槽上;
所述第一分体(1)的外侧上设有支撑凸台(18),所述螺栓调节结构包括与所述调节块(15)连接的连接螺栓(20)、设置在所述支撑凸台(18)靠近所述调节块(15)一端的第一调节螺母(17)、以及设置在所述支撑凸台(18)远离所述调节块(15)一端的第二调节螺母(19),所述连接螺栓穿过所述支撑凸台(18)并分别与所述第一调节螺母(17)和所述第二调节螺母(19)螺接;
所述第一容腔(6)上连通有若干个第一输入口(5)以及连接有用于冷却所述第一容腔(6)的冷却系统;
所述冷却装置(22)还包括用于分隔所述第一容腔(6)和所述第二容腔(11)的导流板(2),所述导流板(2)上设置有若干分配通道,所述第一容腔(6)的壳体和所述第二容腔(11)的壳体螺接;
所述导流板(2)上设置有若干根导流管(9),所述导流管(9)的入口端往所述第一容腔(6)中延伸形成所述分配通道;
所述冷却系统包括第二输入口(3)和第一输出口(8),所述第二输入口(3)和所述第一输出口(8)设置在所述第一容腔(6)上,并且所述第二输入口(3)和所述第一输出口(8)的高度均低于所述导流管(9)的入口端的高度;
所述回收腔(26)的两侧壁上设有与所述磁吸装置(28)相适配的插槽,所述磁吸装置(28)的两端插接于所述插槽内;
所述磁吸装置(28)包括基座以及设置于基座内的若干根磁性棒,所述磁吸装置(28)还包括若干个吸附管,所述吸附管固定连接于所述基座上,所述磁性棒设置于中空的所述吸附管中,所述基座分为下框、与下框固定连接的两支杆、可拆卸连接于所述支杆上的上框,所述磁性棒可拆卸地固定连接于所述上框上,所述吸附管固定连接于所述下框上。
2.如权利要求1所述的一种五轴联动数控加工中心,其特征在于,所述收集通道(25)上设有与回收腔(26)相通的负压通道;
所述收集通道(25)的内壁中下部具有向所述回收腔(26)倾斜的坡度,所述收集通道(25)的内壁的上部设置有若干个第二雾化喷嘴(31);
所述回收腔(26)位于所述磁吸装置(28)的上部开有用于更换所述磁吸装置(28)的缺口。
3.如权利要求2所述的一种五轴联动数控加工中心,其特征在于,所述第二雾化喷嘴(31)斜向上并指向所述工作台的上方。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010510692.XA CN111390641B (zh) | 2020-06-08 | 2020-06-08 | 一种五轴联动数控加工中心 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010510692.XA CN111390641B (zh) | 2020-06-08 | 2020-06-08 | 一种五轴联动数控加工中心 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN111390641A CN111390641A (zh) | 2020-07-10 |
| CN111390641B true CN111390641B (zh) | 2020-09-22 |
Family
ID=71426272
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010510692.XA Active CN111390641B (zh) | 2020-06-08 | 2020-06-08 | 一种五轴联动数控加工中心 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111390641B (zh) |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0331440A1 (en) * | 1988-03-01 | 1989-09-06 | Leslie Hartridge Limited | Cutting, grinding and milling |
| CN1327404A (zh) * | 1998-12-28 | 2001-12-19 | 株式会社泽塔平和 | 机床内的冷却液喷嘴 |
| CN2880268Y (zh) * | 2005-12-13 | 2007-03-21 | 江苏科技大学 | 低温微润滑射流喷嘴 |
| CN101460648A (zh) * | 2006-06-05 | 2009-06-17 | Posco公司 | 气体擦拭装置 |
| CN203973295U (zh) * | 2014-06-05 | 2014-12-03 | 苏州凯锝微电子有限公司 | 一种切割冷却装置 |
| CN204108483U (zh) * | 2014-09-15 | 2015-01-21 | 泰州雄大精密铸造有限公司 | 一种带有铁屑处理装置的滚齿机 |
| CN108544293A (zh) * | 2018-04-21 | 2018-09-18 | 繁昌县倍思生产力促进中心有限公司 | 一种便于收集金属粉尘的金属快速切削装置 |
| CN208196333U (zh) * | 2018-04-24 | 2018-12-07 | 深圳捷飞高电路有限公司 | 一种钻孔机的吸尘装置 |
| CN209831084U (zh) * | 2019-05-17 | 2019-12-24 | 安徽日威数控重机有限公司 | 一种精密龙门磨铣床的碎屑收集机构 |
| CN210046380U (zh) * | 2019-06-01 | 2020-02-11 | 西安西鼎塑业有限公司 | 一种行星式切管机余料回收装置 |
-
2020
- 2020-06-08 CN CN202010510692.XA patent/CN111390641B/zh active Active
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0331440A1 (en) * | 1988-03-01 | 1989-09-06 | Leslie Hartridge Limited | Cutting, grinding and milling |
| CN1327404A (zh) * | 1998-12-28 | 2001-12-19 | 株式会社泽塔平和 | 机床内的冷却液喷嘴 |
| CN2880268Y (zh) * | 2005-12-13 | 2007-03-21 | 江苏科技大学 | 低温微润滑射流喷嘴 |
| CN101460648A (zh) * | 2006-06-05 | 2009-06-17 | Posco公司 | 气体擦拭装置 |
| CN203973295U (zh) * | 2014-06-05 | 2014-12-03 | 苏州凯锝微电子有限公司 | 一种切割冷却装置 |
| CN204108483U (zh) * | 2014-09-15 | 2015-01-21 | 泰州雄大精密铸造有限公司 | 一种带有铁屑处理装置的滚齿机 |
| CN108544293A (zh) * | 2018-04-21 | 2018-09-18 | 繁昌县倍思生产力促进中心有限公司 | 一种便于收集金属粉尘的金属快速切削装置 |
| CN208196333U (zh) * | 2018-04-24 | 2018-12-07 | 深圳捷飞高电路有限公司 | 一种钻孔机的吸尘装置 |
| CN209831084U (zh) * | 2019-05-17 | 2019-12-24 | 安徽日威数控重机有限公司 | 一种精密龙门磨铣床的碎屑收集机构 |
| CN210046380U (zh) * | 2019-06-01 | 2020-02-11 | 西安西鼎塑业有限公司 | 一种行星式切管机余料回收装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN111390641A (zh) | 2020-07-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110834222A (zh) | 一种数控设备加工工件的装置及其工作方法 | |
| CN112276665A (zh) | 一种智能数控加工中心的冷却装置 | |
| JP6748327B1 (ja) | 工作機械 | |
| CN205342655U (zh) | 立式数控钻铣加工中心及其多级液体过滤装置 | |
| CN217291579U (zh) | 一种环保型无尘数控加工机床 | |
| CN113714847B (zh) | 一种双主轴机床及其使用方法 | |
| CN111390641A (zh) | 一种五轴联动数控加工中心 | |
| CN215966753U (zh) | 一种高效率电火花数控线切割机床 | |
| CN212330488U (zh) | 一种数控机床加工用冷却装置 | |
| CN212239322U (zh) | 一种数控多功能铣床 | |
| CN213105032U (zh) | 一种等离子切割机 | |
| CN221560030U (zh) | 一种攻牙机床 | |
| JP6945041B1 (ja) | 工作機械の排気処理システム及び工作機械の排気処理システムの運転方法 | |
| CN212824244U (zh) | 一种新型多头走刀式数控车床 | |
| CN223749193U (zh) | 一种零部件数控车床降温装置 | |
| CN115070180A (zh) | 一种便于调节的多工位数控等离子切割机 | |
| CN213380525U (zh) | 一种机床碎屑自动清理装置 | |
| CN224042879U (zh) | 一种多功能堆焊机 | |
| CN221791967U (zh) | 一种数控铣床加工的冷却设备 | |
| CN222569497U (zh) | 一种线切割机床用冷却装置 | |
| CN222078718U (zh) | 一种电梯导轨连接件钻孔设备 | |
| CN219446144U (zh) | 一种方便快速降温的三维打印设备 | |
| CN216538956U (zh) | 一种机床的切削液净化处理装置 | |
| CN221495297U (zh) | 一种可移动式cnc冷却液处理装置 | |
| CN214869102U (zh) | 一种机床用气体冷却装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right |
Denomination of invention: A five-axis linkage CNC machining center Effective date of registration: 20220812 Granted publication date: 20200922 Pledgee: Foshan Dali sub branch of Bank of Guangzhou Co.,Ltd. Pledgor: FOSHAN NANHAI FUDA PRECISION MACHINERY Co.,Ltd. Registration number: Y2022980012447 |
|
| PE01 | Entry into force of the registration of the contract for pledge of patent right |