CN111250590A - 一种冲压模具 - Google Patents
一种冲压模具 Download PDFInfo
- Publication number
- CN111250590A CN111250590A CN202010144191.4A CN202010144191A CN111250590A CN 111250590 A CN111250590 A CN 111250590A CN 202010144191 A CN202010144191 A CN 202010144191A CN 111250590 A CN111250590 A CN 111250590A
- Authority
- CN
- China
- Prior art keywords
- supporting
- lower die
- groove
- fixedly connected
- base
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000005520 cutting process Methods 0.000 claims abstract description 10
- 230000005540 biological transmission Effects 0.000 claims description 10
- 238000003825 pressing Methods 0.000 claims description 6
- 230000000149 penetrating effect Effects 0.000 claims description 3
- 239000000463 material Substances 0.000 abstract description 11
- 238000000034 method Methods 0.000 description 3
- 238000005299 abrasion Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000003139 buffering effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 229910052755 nonmetal Inorganic materials 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000011265 semifinished product Substances 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/14—Dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16F—SPRINGS; SHOCK-ABSORBERS; MEANS FOR DAMPING VIBRATION
- F16F15/00—Suppression of vibrations in systems; Means or arrangements for avoiding or reducing out-of-balance forces, e.g. due to motion
- F16F15/02—Suppression of vibrations of non-rotating, e.g. reciprocating systems; Suppression of vibrations of rotating systems by use of members not moving with the rotating systems
- F16F15/04—Suppression of vibrations of non-rotating, e.g. reciprocating systems; Suppression of vibrations of rotating systems by use of members not moving with the rotating systems using elastic means
- F16F15/06—Suppression of vibrations of non-rotating, e.g. reciprocating systems; Suppression of vibrations of rotating systems by use of members not moving with the rotating systems using elastic means with metal springs
- F16F15/067—Suppression of vibrations of non-rotating, e.g. reciprocating systems; Suppression of vibrations of rotating systems by use of members not moving with the rotating systems using elastic means with metal springs using only wound springs
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16F—SPRINGS; SHOCK-ABSORBERS; MEANS FOR DAMPING VIBRATION
- F16F2238/00—Type of springs or dampers
- F16F2238/02—Springs
- F16F2238/026—Springs wound- or coil-like
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Acoustics & Sound (AREA)
- Aviation & Aerospace Engineering (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
本发明涉及冲压模具领域,具体的说是一种冲压模具,包括支撑组件、上模组件、下模组件和切料组件,所述上模组件和下模组件均设置在支撑组件的内部,且所述上模组件设置在下模组件的上方,所述切料组件设置在支撑组件的下方,所述支撑组件包括支撑底座、支撑侧板和支撑顶板组成,所述支撑底座顶部的一端固定连接有支撑侧板,所述支撑侧板靠近支撑底座一侧的板壁的顶部固定连接有支撑顶板,通过设置的切料组件,当压杆竖直朝下移动,压杆的倾斜边推动滑动块在滑槽的内部朝着切刀的方向移动,切刀在滑动块倾斜边的推动下向上移动,从而切刀将上模座和下模座两端多余的边角料切除,使得工件便于从模具上取下。
Description
技术领域
本发明涉及冲压模具领域,具体的说是一种冲压模具。
背景技术
冲压模具是在冷冲压加工中,将材料(金属或非金属)加工成零件(或半成品)的一种特殊工艺装备,称为冷冲压模具(俗称冷冲模)。冲压,是在室温下,利用安装在压力机上的模具对材料施加压力,使其产生分离或塑性变形,从而获得所需零件的一种压力加工方法。导向装置是模具的重要部件,对被加工件的精度和模具寿命均有重要影响。
当模具工作时,导杆在凸模向下运动时直接滑到导套的底部,使得上模芯和下模腔合模时没有缓冲时间,容易造成模具的磨损使得模具使用寿命降低,需要重新加工模具,增加了企业的生产成本;另一方面,现有的冲压模具在冲压完成后,其上模座和下模座之间多余的边角料大多是将工件取出后在对其进行裁剪,多余的边角料无法及时的剪除,会导致工件在从模具上取下时发生变形,影响冲压工件的质量。
发明内容
针对现有技术中的问题,本发明提供了一种冲压模具。
本发明解决其技术问题所采用的技术方案是:一种冲压模具,包括支撑组件、上模组件、下模组件和切料组件,所述上模组件和下模组件均设置在支撑组件的内部,且所述上模组件设置在下模组件的上方,所述切料组件设置在支撑组件的下方,所述支撑组件包括支撑底座、支撑侧板和支撑顶板组成,所述支撑底座顶部的一端固定连接有支撑侧板,所述支撑侧板靠近支撑底座一侧的板壁的顶部固定连接有支撑顶板,所述上模组件包括液压缸、上模座和上模芯组成,所述液压缸固定连接在支撑顶板的顶部,所述液压缸的伸缩端穿过支撑顶板,且所述液压缸的伸缩端与支撑顶板滑动连接,所述液压缸的伸缩端穿过支撑顶板的一端固定连接有上模座,所述上模座的底部固定连接有上模芯,所述下模组件包括缓冲板、下模座、下模腔、第一凹槽、第一弹力弹簧、压杆和限位滑杆组成,所述缓冲板设置在下模座的下方,所述下模座的顶部开设有下模腔,所述下模腔与上模芯相匹配设置,所述下模座底部的两端均开设有第一凹槽,所述第一凹槽两端的内壁上均固定连接有第一弹力弹簧,所述第一弹力弹簧的另一端与缓冲板固定连接,所述缓冲板底部的四角处均固定连接有压杆,所述压杆的另一端穿过支撑底座,所述压杆穿过支撑底座一端的外侧壁上开设有倾斜边。
具体的,所述切料组件包括传动块、第三凹槽、滑槽、滑动块、第四凹槽和切刀组成,所述传动块固定连接支撑底座底部的两端,所述传动块的顶部对应压杆开设有第三凹槽,所述第三凹槽一侧的侧壁上开设有滑槽,所述滑槽的内部滑动连接有滑动块,所述滑动块的两端均开设有倾斜边,所述滑槽远离第三凹槽一端的内顶部开设有第四凹槽,所述第四凹槽的内部滑动连接有切刀,所述切刀的底部开设有与对应滑动块相匹配的倾斜边,所述切刀的另一端穿过支撑底座,且所述切刀与支撑底座滑动连接。
具体的,所述压杆的杆壁套接有第二弹力弹簧,所述第二弹力弹簧位于支撑底座的上方,所述支撑底座的顶部对应第二弹力弹簧开设有第二凹槽,所述第二弹力弹簧的两端分别与第二凹槽的内底壁和缓冲板固定连接。
具体的,所述缓冲板的顶部等间距固定连接有若干个顶杆,且所述下模腔的内底部对应顶杆开设有若干个通孔,所述顶杆远离缓冲板的一端延伸至通孔的内部且滑动连接。
具体的,所述下模座顶部的四角处均固定连接有限位滑杆,所述限位滑杆远离下模座的一端穿过上模座,且所述限位滑杆与上模座滑动连接。
具体的,所述滑槽的内部开设有限位槽,所述限位槽的内部滑动连接有限位块,所述限位块的顶部与滑动块固定连接,所述限位块一侧的侧壁上固定连接有第三弹力弹簧,所述第三弹力弹簧远离限位块的一端与滑槽的内壁固定连接。
本发明的有益效果:
(1)本发明所述的一种冲压模具,通过设置的切料组件,当压杆竖直朝下移动,压杆的倾斜边推动滑动块在滑槽的内部朝着切刀的方向移动,切刀在滑动块倾斜边的推动下向上移动,从而切刀将上模座和下模座两端多余的边角料切除,使得工件便于从模具上取下。
(2)本发明所述的一种冲压模具,通过设置在下模座底部设置的缓冲板顶部两端固定连接的第一弹力弹簧,在进行冲压时,上模座与下模座接触时,第一弹力弹簧能够为期进行第一次缓冲,从而降低了工件受到一次冲压而造成刚性受损的问题,并且通过设置在缓冲板底部四角处的第二弹力弹簧,能够在上模芯与下模腔合模时,对其进行缓冲,能够有效的降低模具的磨损,使得模具的使用寿命提高。
附图说明
下面结合附图和实施例对本发明进一步说明。
图1为本发明提供的一种冲压模具的结构示意图;
图2为本发明提供的一种冲压模具使用时的结构示意图;
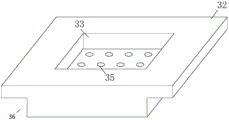
图3为本发明提供的一种冲压模具中下模座的结构示意图;
图4为本发明提供的一种冲压模具图1中A部分的局部放大图;
图5为本发明提供的一种冲压模具中传动块的内部结构示意图。
图中:1、支撑组件;11、支撑底座;12、支撑侧板;13、支撑顶板;2、上模组件;21、液压缸;22、上模座;23、上模芯;3、下模组件;31、缓冲板;32、下模座;33、下模腔;34、顶杆;35、通孔;36、第一凹槽;37、第一弹力弹簧;38、压杆;39、第二凹槽;310、第二弹力弹簧;311、限位滑杆;4、切料组件;41、传动块;42、第三凹槽;43、滑槽;44、滑动块;45、第四凹槽;46、切刀;47、限位槽;48、限位块;49、第三弹力弹簧。
具体实施方式
为了使本发明实现的技术手段、创作特征、达成目的与功效易于明白了解,下面结合具体实施方式,进一步阐述本发明。
如图1-图5所示,本发明所述的一种冲压模具,包括支撑组件1、上模组件2、下模组件3和切料组件4,所述上模组件2和下模组件3均设置在支撑组件1的内部,且所述上模组件2设置在下模组件3的上方,所述切料组件4设置在支撑组件1的下方,所述支撑组件1包括支撑底座11、支撑侧板12和支撑顶板13组成,所述支撑底座11顶部的一端固定连接有支撑侧板12,所述支撑侧板12靠近支撑底座11一侧的板壁的顶部固定连接有支撑顶板13,所述上模组件2包括液压缸21、上模座22和上模芯23组成,所述液压缸21固定连接在支撑顶板13的顶部,所述液压缸21的伸缩端穿过支撑顶板13,且所述液压缸21的伸缩端与支撑顶板13滑动连接,所述液压缸21的伸缩端穿过支撑顶板13的一端固定连接有上模座22,所述上模座22的底部固定连接有上模芯23,所述下模组件3包括缓冲板31、下模座32、下模腔33、第一凹槽36、第一弹力弹簧37、压杆38和限位滑杆311组成,所述缓冲板31设置在下模座32的下方,所述下模座32的顶部开设有下模腔33,所述下模腔33与上模芯23相匹配设置,所述下模座32底部的两端均开设有第一凹槽36,所述第一凹槽36两端的内壁上均固定连接有第一弹力弹簧37,所述第一弹力弹簧37的另一端与缓冲板31固定连接,所述缓冲板31底部的四角处均固定连接有压杆38,所述压杆38的另一端穿过支撑底座11,所述压杆38穿过支撑底座11一端的外侧壁上开设有倾斜边。
具体的,所述切料组件4包括传动块41、第三凹槽42、滑槽43、滑动块44、第四凹槽45和切刀46组成,所述传动块41固定连接支撑底座11底部的两端,所述传动块41的顶部对应压杆38开设有第三凹槽42,所述第三凹槽42一侧的侧壁上开设有滑槽43,所述滑槽43的内部滑动连接有滑动块44,所述滑动块44的两端均开设有倾斜边,所述滑槽43远离第三凹槽42一端的内顶部开设有第四凹槽45,所述第四凹槽45的内部滑动连接有切刀46,所述切刀46的底部开设有与对应滑动块44相匹配的倾斜边,所述切刀46的另一端穿过支撑底座11,且所述切刀46与支撑底座11滑动连接,在使用时,压杆38竖直朝下移动,压杆38的倾斜边推动滑动块44在滑槽43的内部朝着切刀46的方向移动,切刀46在滑动块44倾斜边的推动下向上移动,从而切刀46将上模座22和下模座32两端多余的边角料切除。
具体的,所述压杆38的杆壁套接有第二弹力弹簧310,所述第二弹力弹簧310位于支撑底座11的上方,所述支撑底座11的顶部对应第二弹力弹簧310开设有第二凹槽39,所述第二弹力弹簧310的两端分别与第二凹槽39的内底壁和缓冲板31固定连接,在冲压时,第二弹力弹簧310能够为下模座32提供一个缓冲效果,可以使得工件在受到冲击力时能够得到一个缓冲,可以避免工件由于硬性冲击而造成的受损。
具体的,所述缓冲板31的顶部等间距固定连接有若干个顶杆34,且所述下模腔33的内底部对应顶杆34开设有若干个通孔35,所述顶杆34远离缓冲板31的一端延伸至通孔35的内部且滑动连接,顶杆34在下模座32的内部滑动时,可以使得下模座32竖直向下移动时更加的稳定,并且在冲压完成后,下模座32在第一弹力弹簧37的弹力作用下将竖直向上移动,从而使得顶杆34与下模腔33内部的工件分离,使得工件与下模座32之间的接触面积缩小,使得工件能够更加方便的从下模座32上的下模腔33中取出。
具体的,所述下模座32顶部的四角处均固定连接有限位滑杆311,所述限位滑杆311远离下模座32的一端穿过上模座22,且所述限位滑杆311与上模座22滑动连接,当下上模座22进行升降时,限位滑杆311能够使得上模座22升降的更加稳定,当下模座32在下降时,下模座32能够带动限位滑杆311沿着上模座22进行滑动,可以使得下模座32升降时更加的稳定,所述滑槽43的内部开设有限位槽47,所述限位槽47的内部滑动连接有限位块48,所述限位块48的顶部与滑动块44固定连接,滑动块44在滑槽43的内部滑动时可以带动限位块48在限位槽47的内部滑动,限位块48可以使得滑动块44在滑槽43的内部滑动起来更加的稳定。
具体的,所述限位块48一侧的侧壁上固定连接有第三弹力弹簧49,所述第三弹力弹簧49远离限位块48的一端与滑槽43的内壁固定连接,第三弹力弹簧49的弹力能够推动限位块48在限位槽47的内部滑动,使得限位块48能够带动滑动块44在滑动槽43的内部滑动,从而完成滑动块44在滑槽43内部的复位。
在使用时,将待冲压成工件的板材放置在下模座32的顶部,启动液压缸21,液压缸21的伸缩端带动上模座22竖直朝着下模座32进行移动,上模座22在移动时,设置在啊下模座32顶部四角处的限位滑杆311能够使得上模座22在下移的过程中更加的稳定,当上模芯23与板材接触后,上模座22继续下移从而第一弹力弹簧37受到压力而进行收缩,第一弹力弹簧37能够为期进行第一次缓冲,从而降低了工件受到一次冲压而造成刚性受损的问题,当上模座22推动下模座32直至下模座32与缓冲板31接触时,上模芯23与下模腔33合模,缓冲板31底部四角处的第二弹力弹簧310能够有效的降低模具的磨损,使得模具的使用寿命提高,随着缓冲板31在下移时能够带动压杆38竖直朝下移动,压杆38的倾斜边逐渐推动滑动块44在滑槽的内部朝着切刀46的方向移动,滑动块44在滑槽43的内部滑动时可以带动限位块48在限位槽47的内部滑动,限位块48可以使得滑动块44在滑槽43的内部滑动起来更加的稳定,切刀46在滑动块44倾斜边的推动下将会沿着第四凹槽45向上移动,从而切刀46将上模座22和下模座32两端夹持着的多余的边角料切除,使得工件便于从模具上取下。
以上显示和描述了本发明的基本原理、主要特征和优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施方式和说明书中的描述的只是说明本发明的原理,在不脱离本发明精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入本发明要求保护的范围内。本发明要求保护范围由所附的权利要求书及其等效物界定。
Claims (6)
1.一种冲压模具,其特征在于,包括支撑组件(1)、上模组件(2)、下模组件(3)和切料组件(4),所述上模组件(2)和下模组件(3)均设置在支撑组件(1)的内部,且所述上模组件(2)设置在下模组件(3)的上方,所述切料组件(4)设置在支撑组件(1)的下方;
所述支撑组件(1)包括支撑底座(11)、支撑侧板(12)和支撑顶板(13)组成,所述支撑底座(11)顶部的一端固定连接有支撑侧板(12),所述支撑侧板(12)靠近支撑底座(11)一侧的板壁的顶部固定连接有支撑顶板(13);
所述上模组件(2)包括液压缸(21)、上模座(22)和上模芯(23)组成,所述液压缸(21)固定连接在支撑顶板(13)的顶部,所述液压缸(21)的伸缩端穿过支撑顶板(13),且所述液压缸(21)的伸缩端与支撑顶板(13)滑动连接,所述液压缸(21)的伸缩端穿过支撑顶板(13)的一端固定连接有上模座(22),所述上模座(22)的底部固定连接有上模芯(23);
所述下模组件(3)包括缓冲板(31)、下模座(32)、下模腔(33)、第一凹槽(36)、第一弹力弹簧(37)、压杆(38)和限位滑杆(311)组成,所述缓冲板(31)设置在下模座(32)的下方,所述下模座(32)的顶部开设有下模腔(33),所述下模腔(33)与上模芯(23)相匹配设置,所述下模座(32)底部的两端均开设有第一凹槽(36),所述第一凹槽(36)两端的内壁上均固定连接有第一弹力弹簧(37),所述第一弹力弹簧(37)的另一端与缓冲板(31)固定连接,所述缓冲板(31)底部的四角处均固定连接有压杆(38),所述压杆(38)的另一端穿过支撑底座(11),所述压杆(38)穿过支撑底座(11)一端的外侧壁上开设有倾斜边。
2.根据权利要求1所述的一种冲压模具,其特征在于:所述切料组件(4)包括传动块(41)、第三凹槽(42)、滑槽(43)、滑动块(44)、第四凹槽(45)和切刀(46)组成,所述传动块(41)固定连接支撑底座(11)底部的两端,所述传动块(41)的顶部对应压杆(38)开设有第三凹槽(42),所述第三凹槽(42)一侧的侧壁上开设有滑槽(43),所述滑槽(43)的内部滑动连接有滑动块(44),所述滑动块(44)的两端均开设有倾斜边,所述滑槽(43)远离第三凹槽(42)一端的内顶部开设有第四凹槽(45),所述第四凹槽(45)的内部滑动连接有切刀(46),所述切刀(46)的底部开设有与对应滑动块(44)相匹配的倾斜边,所述切刀(46)的另一端穿过支撑底座(11),且所述切刀(46)与支撑底座(11)滑动连接。
3.根据权利要求1所述的一种冲压模具,其特征在于:所述压杆(38)的杆壁套接有第二弹力弹簧(310),所述第二弹力弹簧(310)位于支撑底座(11)的上方,所述支撑底座(11)的顶部对应第二弹力弹簧(310)开设有第二凹槽(39),所述第二弹力弹簧(310)的两端分别与第二凹槽(39)的内底壁和缓冲板(31)固定连接。
4.根据权利要求1所述的一种冲压模具,其特征在于:所述缓冲板(31)的顶部等间距固定连接有若干个顶杆(34),且所述下模腔(33)的内底部对应顶杆(34)开设有若干个通孔(35),所述顶杆(34)远离缓冲板(31)的一端延伸至通孔(35)的内部且滑动连接。
5.根据权利要求1所述的一种冲压模具,其特征在于:所述下模座(32)顶部的四角处均固定连接有限位滑杆(311),所述限位滑杆(311)远离下模座(32)的一端穿过上模座(22),且所述限位滑杆(311)与上模座(22)滑动连接。
6.根据权利要求2所述的一种冲压模具,其特征在于:所述滑槽(43)的内部开设有限位槽(47),所述限位槽(47)的内部滑动连接有限位块(48),所述限位块(48)的顶部与滑动块(44)固定连接;所述限位块(48)一侧的侧壁上固定连接有第三弹力弹簧(49),所述第三弹力弹簧(49)远离限位块(48)的一端与滑槽(43)的内壁固定连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010144191.4A CN111250590B (zh) | 2020-03-04 | 2020-03-04 | 一种冲压模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010144191.4A CN111250590B (zh) | 2020-03-04 | 2020-03-04 | 一种冲压模具 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN111250590A true CN111250590A (zh) | 2020-06-09 |
| CN111250590B CN111250590B (zh) | 2022-01-04 |
Family
ID=70945740
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010144191.4A Active CN111250590B (zh) | 2020-03-04 | 2020-03-04 | 一种冲压模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111250590B (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111496096A (zh) * | 2020-06-24 | 2020-08-07 | 深圳市国祥鑫精密模具有限公司 | 一种多工位电子连接器精密冲压模具 |
| CN111873311A (zh) * | 2020-07-23 | 2020-11-03 | 黄山玳亚盟多电子有限公司 | 一种继电器外壳模具 |
| CN112103072A (zh) * | 2020-09-18 | 2020-12-18 | 桐乡市宇通电子科技有限公司 | 一种e型磁芯的成型模具及其加工成型方法 |
| CN118403960A (zh) * | 2024-07-01 | 2024-07-30 | 本溪北方机械重汽有限责任公司 | 水车转向节冲压的冲压模具及其冲压工艺 |
Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1322123A (en) * | 1971-03-26 | 1973-07-04 | Strandell P O | Punching apparatus |
| CN101402120A (zh) * | 2008-11-21 | 2009-04-08 | 四川成飞集成科技股份有限公司 | 翻边冲孔双动复合模 |
| CN101767148A (zh) * | 2009-12-30 | 2010-07-07 | 吉林省元隆达工装设备有限公司 | 向上折边斜楔机构 |
| CH700864A2 (de) * | 2009-04-16 | 2010-10-29 | Horst Baltschun | Feinschneidpresse. |
| CN201791813U (zh) * | 2010-06-02 | 2011-04-13 | 上海威克迈龙川汽车发动机零件有限公司 | 一种可冲四个侧槽孔压力调节器座多工位连续模 |
| CN103567275A (zh) * | 2012-08-09 | 2014-02-12 | 成都科兴密封技术有限公司 | 分段切边模 |
| CN203610527U (zh) * | 2013-12-10 | 2014-05-28 | 中国航空工业第六一八研究所 | 内外切料复合模具 |
| TWM481079U (zh) * | 2014-01-27 | 2014-07-01 | Tair Jiuh Entpr Co Ltd | 薄形化鋁皿的成型模具 |
| CN205393319U (zh) * | 2016-03-01 | 2016-07-27 | 南通福乐华机械有限公司 | 挡圈冲压模具 |
| CN207900012U (zh) * | 2018-02-08 | 2018-09-25 | 厦门市克成五金制品有限公司 | 一种厚料小间隙冲压模具 |
| CN109175108A (zh) * | 2018-09-29 | 2019-01-11 | 大连函量科技发展有限公司 | 一种灯罩冲压模具 |
| CN208555616U (zh) * | 2018-05-29 | 2019-03-01 | 刘军 | 一种精密侧切模具 |
| CN209139599U (zh) * | 2018-09-18 | 2019-07-23 | 芜湖市夯福机械模具有限公司 | 一种自动卸除废料的冲压模具 |
-
2020
- 2020-03-04 CN CN202010144191.4A patent/CN111250590B/zh active Active
Patent Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1322123A (en) * | 1971-03-26 | 1973-07-04 | Strandell P O | Punching apparatus |
| CN101402120A (zh) * | 2008-11-21 | 2009-04-08 | 四川成飞集成科技股份有限公司 | 翻边冲孔双动复合模 |
| CH700864A2 (de) * | 2009-04-16 | 2010-10-29 | Horst Baltschun | Feinschneidpresse. |
| CN101767148A (zh) * | 2009-12-30 | 2010-07-07 | 吉林省元隆达工装设备有限公司 | 向上折边斜楔机构 |
| CN201791813U (zh) * | 2010-06-02 | 2011-04-13 | 上海威克迈龙川汽车发动机零件有限公司 | 一种可冲四个侧槽孔压力调节器座多工位连续模 |
| CN103567275A (zh) * | 2012-08-09 | 2014-02-12 | 成都科兴密封技术有限公司 | 分段切边模 |
| CN203610527U (zh) * | 2013-12-10 | 2014-05-28 | 中国航空工业第六一八研究所 | 内外切料复合模具 |
| TWM481079U (zh) * | 2014-01-27 | 2014-07-01 | Tair Jiuh Entpr Co Ltd | 薄形化鋁皿的成型模具 |
| CN205393319U (zh) * | 2016-03-01 | 2016-07-27 | 南通福乐华机械有限公司 | 挡圈冲压模具 |
| CN207900012U (zh) * | 2018-02-08 | 2018-09-25 | 厦门市克成五金制品有限公司 | 一种厚料小间隙冲压模具 |
| CN208555616U (zh) * | 2018-05-29 | 2019-03-01 | 刘军 | 一种精密侧切模具 |
| CN209139599U (zh) * | 2018-09-18 | 2019-07-23 | 芜湖市夯福机械模具有限公司 | 一种自动卸除废料的冲压模具 |
| CN109175108A (zh) * | 2018-09-29 | 2019-01-11 | 大连函量科技发展有限公司 | 一种灯罩冲压模具 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111496096A (zh) * | 2020-06-24 | 2020-08-07 | 深圳市国祥鑫精密模具有限公司 | 一种多工位电子连接器精密冲压模具 |
| CN111873311A (zh) * | 2020-07-23 | 2020-11-03 | 黄山玳亚盟多电子有限公司 | 一种继电器外壳模具 |
| CN112103072A (zh) * | 2020-09-18 | 2020-12-18 | 桐乡市宇通电子科技有限公司 | 一种e型磁芯的成型模具及其加工成型方法 |
| CN118403960A (zh) * | 2024-07-01 | 2024-07-30 | 本溪北方机械重汽有限责任公司 | 水车转向节冲压的冲压模具及其冲压工艺 |
| CN118403960B (zh) * | 2024-07-01 | 2024-10-11 | 本溪北方机械重汽有限责任公司 | 水车转向节冲压的冲压模具及其冲压工艺 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN111250590B (zh) | 2022-01-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111250590B (zh) | 一种冲压模具 | |
| CN109500242A (zh) | 一种汽车天窗导轨多型面成型加工冲压模具及其冲压方法 | |
| CN216175794U (zh) | 一种侧冲的结构装置 | |
| CN216911982U (zh) | 一种用于热模锻的切边冲孔复合模架 | |
| CN109622749B (zh) | 一种螺母板的高精度冲孔模具 | |
| CN108856619A (zh) | 一种直齿轮精锻模具 | |
| CN211191593U (zh) | 一种铝压铸件复合去毛刺装置 | |
| CN216150794U (zh) | 一种表面光滑无毛刺金属加工模具 | |
| CN102806266B (zh) | 棒料切断下料模 | |
| CN221581623U (zh) | 一种冲压模具快速分离结构 | |
| CN210877059U (zh) | 一种挂板组合模具 | |
| JPS61162238A (ja) | ピアスとサイジングを同時に行う鍛造金型装置 | |
| CN209998185U (zh) | 一种用于固定汽车油箱的后段底板的加工模具 | |
| CN211868057U (zh) | 一种纸托刀模 | |
| CN213104118U (zh) | 一种金属工件加工用冲压模具 | |
| CN210412201U (zh) | 一种精密冷冲模 | |
| CN109877212B (zh) | 一种冲床 | |
| CN211027763U (zh) | 一种侧冲模具 | |
| CN110193555B (zh) | 一种复合模具 | |
| CN217451819U (zh) | 自动开模冲压装置 | |
| CN216578251U (zh) | 一种pvc开关盒冲盲孔模具 | |
| CN218340864U (zh) | 冲压模具脱模装置 | |
| CN219664924U (zh) | 一种下沉式冲压脱料模具 | |
| CN222625935U (zh) | 一种锻件弯曲锻造模具 | |
| CN103433352A (zh) | 一种导向式落料模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| TA01 | Transfer of patent application right | ||
| TA01 | Transfer of patent application right |
Effective date of registration: 20211216 Address after: 413100 No. 3, Zhuangyuan Road, Yuanjiang Industrial Park, Yiyang City, Hunan Province Applicant after: Yuanjiang Sanyang Machinery Manufacturing Co.,Ltd. Address before: 230000 1025, building 3, xintangjiayuan, intersection of West Second Ring Road and Wangjiang West Road, high tech Zone, Hefei, Anhui Province Applicant before: Zhang Shuo |
|
| GR01 | Patent grant | ||
| GR01 | Patent grant |