CN111097844A - 带多功能模具控制器的冲压成型装置及其冲压成型方法 - Google Patents
带多功能模具控制器的冲压成型装置及其冲压成型方法 Download PDFInfo
- Publication number
- CN111097844A CN111097844A CN202010030923.7A CN202010030923A CN111097844A CN 111097844 A CN111097844 A CN 111097844A CN 202010030923 A CN202010030923 A CN 202010030923A CN 111097844 A CN111097844 A CN 111097844A
- Authority
- CN
- China
- Prior art keywords
- control cylinder
- die
- insert
- product
- small
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/08—Dies with different parts for several steps in a process
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D35/00—Combined processes according to or processes combined with methods covered by groups B21D1/00 - B21D31/00
- B21D35/002—Processes combined with methods covered by groups B21D1/00 - B21D31/00
- B21D35/003—Simultaneous forming, e.g. making more than one part per stroke
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
本发明公开了一种带多功能模具控制器的冲压成型装置,包括冲床、模具控制器和模具,冲床设有冲压成型平台,模具置于冲压成型平台上,冲床内置有电箱,模具设有若干的电控部件,模具控制器分别与电箱、电控部件连接;模具包括上模和下模,若干的电控部件分别安装在上模和下模的外侧边缘,上模和下模均内置有冲裁和成型镶件,电控部件与成型镶件一一对应连接。本发明的有益效果是:在冲床和模具之间通过模具控制器,以控制模具内各镶件进行设定要求移动,可以使用简易的模具中可以生产出复杂高精度的大产品。
Description
技术领域
本发明涉及五金冲压模具技术领域,特别是一种带多功能模具控制器的冲压成型装置及冲压成型方法。
背景技术
当前,连续五金冲压模具结构固定,每次冲压都在重复相同的冲裁或成型动作,每冲压一次生产出一个相同的最小步距单元,多次连续冲压就生产一条由多个最小步距单元组成的产品。如果产品结构特殊,每个最小步距单元彼此存在差异,那么现有技术只能把模具设计成一次冲压出整条产品,此时模具会设计得很长,模具加工量很大,模具精度降低,一次性成型的产品特征多产品稳定性差,模具维修频率高,无法满足精度高且尺寸大的产品生产。
发明内容
本发明要解决的技术问题是针对上述现有技术的不足,提供了一种带多功能模具控制器的冲压成型装置及其冲压成型方法。
为解决上述技术问题,本发明所采取的技术方案是:一种带多功能模具控制器的冲压成型装置,包括冲床、模具控制器和模具,冲床设有冲压成型平台,模具置于冲压成型平台上,冲床内置有电箱,模具设有若干的电控部件,模具控制器分别与电箱、电控部件连接;模具包括上模和下模,若干的电控部件分别安装在上模和下模的外侧边缘,上模和下模均内置有成型镶件,电控部件与成型镶件一一对应连接。
上述技术方案中,上模内的电控部件包括有小孔控制气缸、切断控制气缸和大弯折控制气缸,上模内置有小孔镶件、切断镶件和大弯折镶件,小孔控制气缸与小孔镶件连接,切断控制气缸与切断镶件连接,大弯折控制气缸与大弯折镶件连接。
上述技术方案中,下模内的电控部件包括有小弯折控制气缸,下模内置有小弯折镶件,小弯折控制气缸与小弯折镶件连接。
上述技术方案中,模具控制器设有人机界面和控制按钮。
上述技术方案中,上模设有内导柱和外导套,下模设有外导柱和内导套,内导柱与内导套相对应,外导柱和外导套相对应。
一种冲压成型方法,采用上述技术方案中的带多功能模具控制器的冲压成型装置,其步骤如下:
模具控制器读取产品长度,依据产品长度是模具步距的X倍,确定生产周期为X;
S1、料带移动1个步距至各镶件对应的冲压成型位置,模具控制器控制小孔控制气缸、小弯折控制气缸和大弯折控制气缸前推或后退,完成产品在当前步距所需的小孔、小弯折或大弯折的冲压成型,完成产品的第1个步距的特征;
S2、料带再移动下一个步距,各镶件按第2步的设定动作,完成产品第2个步距的特征;
Sn、料带再移动第n个步距,各镶件按第n步的动作设定动作,完成产品第n个步距的特征;为满足产品要求,第1到第N步的动作,每步可以设置不一样;
Sx在第X次步距移动并冲压成型后,模具控制器控制切断控制气缸前推将料带切断形成产品,完成整个产品特征的冲压成型。
上述方法中,小孔控制气缸、小弯折控制气缸或大弯折控制气缸在各个步距的位置状态(前推/后退)不全相同。
本发明的有益效果是:在冲床和模具之间通过模具控制器控制模具内各镶件进行设定要求移动,可以使用简易的模具中可以生产出复杂高精度的大产品。
附图说明
图1是本发明实施例一的整体结构示意图。
图2是本发明实施例一的上模的结构示意图。
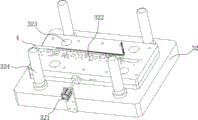
图3是本发明实施例一的下模的结构示意图。
图4是采用本发明实施例一生产的产品A。
图5是采用本发明实施例一生产的产品B。
附图标记
1、冲床;11、电箱;12、冲压成型平台;2、模具控制器;21、人机界面;22、控制按钮;3、模具;31、上模;311、小孔控制气缸;312、小孔镶件;313、切断控制气缸;314、切断镶件;315、大弯折控制气缸;316、大弯折镶件;317、内导柱;318、外导套;32、下模;321、小弯折控制气缸;322、小弯折镶件;323、内导套;324、外导柱;4、料带;41、小孔;42、大弯折;43、小弯折;5、模具步距。
具体实施方式
下面结合附图对本发明作进一步详细的说明。
如图1-3所示,为一种带多功能模具控制器2的冲压成型装置一实施例,包括冲床1、模具控制器2和模具3,冲床1设有冲压成型平台12,模具3设于冲压成型平台12上,冲床1内置有电箱11,模具控制器2的表面设有人机界面21和控制按钮22,模具3分为上模31和下模32,在上模31和下模32内设有电控部件,模具控制器2与电箱11、电控部件进行有线或无线连接。电箱11内抓取冲床1的运行数据,模具控制器2接收冲床1的运行数据,再驱动电控部件进行下一步的动作,从而生产出具体的产品。
上模31内的电控部件包括有小孔控制气缸311、切断控制气缸313和大弯折控制气缸315,小孔控制气缸311、切断控制气缸313和大弯折控制气缸315安装在上模31外侧边缘。小孔控制气缸311通过一连接杆件与上模31内的小孔镶件312连接,模具控制器2可驱动小孔控制气缸311的电磁阀,使小孔镶件312处于前推或后退的状态;切断控制气缸313通过一连接杆件与上模31内的切断镶件314连接,模具控制器2可驱动切断控制气缸313的电磁阀,使切断镶件314处于前推或后退的状态;大弯折控制气缸315通过一连接杆件与上模31内的大弯折镶件316连接,模具控制器2可驱动大弯折控制气缸315的电磁阀,使大弯折镶件316处于前推或后退的状态。
下模32内的电控部件包括有小弯折控制气缸321,小弯折控制气缸321通过一连接杆件与下模32内的小弯折镶件322连接,模具控制器2可驱动小弯折控制气缸321的电磁阀,使小弯折镶件322处于前推或后退的状态。
小孔镶件312、切断镶件314、大弯折镶件316和小弯折镶件322处于前推状态时,对模具3内的料带4进行对应的冲压成型结构。图4-5为经本发明的冲压成型装置生产出的两种产品。小孔镶件312前推对料带4冲压成型,形成小孔41;切断镶件314前推以切断料带4,形成产品的始端和末端;大弯折镶件316前推对料带4进行弯折成型,形成大弯折42;小弯折镶件322前推对料带4进行弯折成型,形成小弯折43。
上模31设有内导柱317和外导套318,下模32设有外导柱324和内导套323,内导柱317与内导套323相对应,外导柱324和外导套318相对应,在上模31和下模32在竖直方向上张合时,保证上模31和下模32的对位。
(1)产品A的生产
产品A的长度是冲压成型装置中模具步距5的4倍,冲压成型装置需要分为4步完成一个产品A的生产(即以4步距为一个周期)。
产品A的小孔41成型:产品A的第1步距上没有小孔41,在第2、3、4步距上设有小孔41,模具控制器2的每个周期的第1步距控制小孔控制气缸311后退,每个周期的第2、3、4步距控制小孔控制气缸311前推;
产品A的小弯折43成型:产品A的每一步距上都有小弯折43,模具控制器2在每个周期的第1、2、3、4步距控制小弯折控制气缸321前推;
产品A的大弯折42成型:产品A在第1、3步距有大弯折42,模具控制器2在每个周期的第1、3步距控制大弯折控制气缸315前推,在每个周期的第2、4步距控制大弯折控制气缸315后退;
产品A的切断:模具控制器2在4次冲压成型后控制切断控制气缸313前推,将料带4切断形成产品A。
(2)产品B的生产
产品B的长度是冲压成型装置中模具步距5的6倍,冲压成型装置需要分为6步完成一个产品A的生产(即以6步距为一个周期)。
产品B的小孔41成型:产品B的第1、3、6步距上没有小孔41,在第2、4、5步距上设有小孔41,模具控制器2的每个周期的第1、3、6步距控制小孔控制气缸311后退,每个周期的第2、4、5步距控制小孔控制气缸311前推;
产品B的小弯折43成型:产品B的第1、2、4、5、6步距上有小弯折43,在第3步距上没有小弯折43,模具控制器2在每个周期的第1、2、4、5、6步距控制小弯折控制气缸321前推,在每个周期的第3步距控制小弯折控制气缸321后退;
产品B的大弯折42成型:产品B在第1、5步距有大弯折42,模具控制器2在每个周期的第1、5步距控制大弯折控制气缸315前推,在每个周期的第2、3、4、6步距控制大弯折控制气缸315后退;
产品B的切断:模具控制器2在6次冲压成型后控制切断控制气缸313前推,将料带4切断形成产品B。
产品A/B的生产流程:
模具控制器读取产品长度,依据产品长度是模具步距的X倍,确定生产周期为X;
S1、料带移动1个步距至各镶件对应的冲压成型位置,模具控制器控制小孔控制气缸、小弯折控制气缸和大弯折控制气缸前推或后退,完成产品在当前步距所需的小孔、小弯折或大弯折的冲压成型,完成产品的第1个步距的特征;
S2、料带再移动下一个步距,各镶件按第2步的设定动作,完成产品第2个步距的特征;
Sn、料带再移动第n个步距,各镶件按第n步的动作设定动作,完成产品第n个步距的特征;为满足产品要求,第1到第N步的动作,每步可以设置不一样;
Sx、在第X次步距移动并冲压成型后,模具控制器控制切断控制气缸前推将料带切断形成产品,完成整个产品特征的冲压成型。
以上的实施例只是在于说明而不是限制本发明,故凡依本发明专利申请范围所述的方法所做的等效变化或修饰,均包括于本发明专利申请范围内。
Claims (8)
1.带多功能模具控制器的冲压成型装置,其特征在于:包括冲床、模具控制器和模具,所述冲床设有冲压成型平台,模具置于冲压成型平台上,冲床内置有电箱,模具设有若干的电控部件,模具控制器分别与电箱、电控部件连接;所述模具包括上模和下模,若干的电控部件分别安装在上模和下模的外侧边缘,上模和下模均内置有成型镶件,电控部件与成型镶件一一对应连接。
2.根据权利要求1所述的一种带多功能模具控制器的冲压成型装置,其特征在于:所述上模内的电控部件包括有小孔控制气缸、切断控制气缸和大弯折控制气缸,上模内置有小孔镶件、切断镶件和大弯折镶件,小孔控制气缸与小孔镶件连接,切断控制气缸与切断镶件连接,大弯折控制气缸与大弯折镶件连接。
3.根据权利要求2所述的一种带多功能模具控制器的冲压成型装置,其特征在于:所述下模内的电控部件包括有小弯折控制气缸,下模内置有小弯折镶件,小弯折控制气缸与小弯折镶件连接。
4.根据权利要求3所述的一种带多功能模具控制器的冲压成型装置,其特征在于:所述模具控制器设有人机界面和控制按钮。
5.根据权利要求3所述的一种带多功能模具控制器的冲压成型装置,其特征在于:所述上模设有内导柱和外导套,下模设有外导柱和内导套,内导柱与内导套相对应,外导柱和外导套相对应。
6.一种冲压成型方法,采用上述权利要求3~5中任意一项权利要求的带多功能模具控制器的冲压成型装置,其步骤如下:
模具控制器读取产品长度,依据产品长度是模具步距的X倍,确定生产周期为X;
S1、料带移动1个步距至各镶件对应的冲压成型位置,模具控制器控制小孔控制气缸、小弯折控制气缸和大弯折控制气缸前推或后退,完成产品在当前步距所需的小孔、小弯折或大弯折的冲压成型,完成产品的第1个步距的特征;
S2、料带再移动下一个步距,各镶件按第2步的设定动作,完成产品第2个步距的特征;
Sn、料带再移动第n个步距,各镶件按第n步的动作设定动作,完成产品第n个步距的特征;为满足产品要求,第1到第N步的动作,每步可以设置不一样;
Sx、在第X次步距移动并冲压成型后,模具控制器控制切断控制气缸前推将料带切断形成产品,完成整个产品特征的冲压成型。
7.根据权利要求6所述的一种冲压成型方法,其特征在于:小孔控制气缸、小弯折控制气缸和大弯折控制气缸前推时,对应的小孔镶件、小弯折镶件、大弯折镶件进行料带冲压成型。
8.根据权利要求6所述的一种冲压成型方法,其特征在于:小孔控制气缸、小弯折控制气缸或大弯折控制气缸在各个步距的位置状态(前推/后退)不全相同。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010030923.7A CN111097844A (zh) | 2020-01-13 | 2020-01-13 | 带多功能模具控制器的冲压成型装置及其冲压成型方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010030923.7A CN111097844A (zh) | 2020-01-13 | 2020-01-13 | 带多功能模具控制器的冲压成型装置及其冲压成型方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN111097844A true CN111097844A (zh) | 2020-05-05 |
Family
ID=70426210
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010030923.7A Pending CN111097844A (zh) | 2020-01-13 | 2020-01-13 | 带多功能模具控制器的冲压成型装置及其冲压成型方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111097844A (zh) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001129620A (ja) * | 1999-11-04 | 2001-05-15 | Komatsu Ltd | パンチプレスの制御方法及びその制御装置 |
| CN202461306U (zh) * | 2012-02-29 | 2012-10-03 | 苏州博赢精密模具有限公司 | 一种连续模 |
| CN103433372A (zh) * | 2013-09-04 | 2013-12-11 | 新誉集团有限公司 | 磁悬浮直线电机长动子冲片的制造方法和专用模具 |
| CN208906254U (zh) * | 2018-08-27 | 2019-05-28 | 丰顺县泰雅达实业有限公司 | 一种刹车轮架壳自动生产模具 |
| CN212042284U (zh) * | 2020-01-13 | 2020-12-01 | 奕东电子科技股份有限公司 | 带多功能模具控制器的冲压成型装置 |
-
2020
- 2020-01-13 CN CN202010030923.7A patent/CN111097844A/zh active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001129620A (ja) * | 1999-11-04 | 2001-05-15 | Komatsu Ltd | パンチプレスの制御方法及びその制御装置 |
| CN202461306U (zh) * | 2012-02-29 | 2012-10-03 | 苏州博赢精密模具有限公司 | 一种连续模 |
| CN103433372A (zh) * | 2013-09-04 | 2013-12-11 | 新誉集团有限公司 | 磁悬浮直线电机长动子冲片的制造方法和专用模具 |
| CN208906254U (zh) * | 2018-08-27 | 2019-05-28 | 丰顺县泰雅达实业有限公司 | 一种刹车轮架壳自动生产模具 |
| CN212042284U (zh) * | 2020-01-13 | 2020-12-01 | 奕东电子科技股份有限公司 | 带多功能模具控制器的冲压成型装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102189173B (zh) | 支架无载体一模二件成形方法 | |
| CN103433372A (zh) | 磁悬浮直线电机长动子冲片的制造方法和专用模具 | |
| CN106607500B (zh) | 用于加工倒档臂支架上的两同轴孔的冲压模具 | |
| CN212042284U (zh) | 带多功能模具控制器的冲压成型装置 | |
| CN208131816U (zh) | 一种带有自动下料机构的冲压模具 | |
| CN101941038A (zh) | 电脑数控恒力弹簧机 | |
| CN114951429B (zh) | 级进模精密冷锻加工装置 | |
| CN87103600A (zh) | 垂直分模对向模锻装置 | |
| JP6616664B2 (ja) | 金型及びプレス加工方法 | |
| CN211027765U (zh) | 一种翻边孔外侧倒角成型模具 | |
| CN108480624B (zh) | 一种粉末递增压制装置及压制方法 | |
| CN216326440U (zh) | 一种用于制造五金支架的连续模具 | |
| CN116871383A (zh) | 一种金属冲压件智能制造工艺 | |
| CN206215762U (zh) | 笔记本电路板整形装置 | |
| CN104056967A (zh) | 一种多工位级进模的滑块侧成形结构 | |
| CN107695191A (zh) | 一种多工位级进模具的尾料送料装置及其工作方法 | |
| CN103357761A (zh) | 一种多工位级进模具冲制方法 | |
| CN209061952U (zh) | 一种高精度钣金成型模具 | |
| CN201720345U (zh) | 双头缩杆模具 | |
| CN206936210U (zh) | 一种冲压卸料装置 | |
| JPS5987946A (ja) | 薄肉で構成された突起を有する部品の製造方法およびその装置 | |
| CN207154493U (zh) | 一种成圆加工装置 | |
| CN212733830U (zh) | 一种水果篮成型模具 | |
| CN222890399U (zh) | 一种冲孔型斜楔的模具 | |
| CN215745878U (zh) | 一种用于五金件加工的冲压模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20200505 |