CN111069991B - 一种汽车发动机缸体扩缸的精确定位打磨设备 - Google Patents
一种汽车发动机缸体扩缸的精确定位打磨设备 Download PDFInfo
- Publication number
- CN111069991B CN111069991B CN202010028386.2A CN202010028386A CN111069991B CN 111069991 B CN111069991 B CN 111069991B CN 202010028386 A CN202010028386 A CN 202010028386A CN 111069991 B CN111069991 B CN 111069991B
- Authority
- CN
- China
- Prior art keywords
- positioning
- horizontal
- plate
- assembly
- polishing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/36—Single-purpose machines or devices
- B24B5/48—Single-purpose machines or devices for grinding walls of very fine holes, e.g. in drawing-dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B27/00—Other grinding machines or devices
- B24B27/0023—Other grinding machines or devices grinding machines with a plurality of working posts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B27/00—Other grinding machines or devices
- B24B27/0069—Other grinding machines or devices with means for feeding the work-pieces to the grinding tool, e.g. turntables, transfer means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/02—Frames; Beds; Carriages
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/06—Work supports, e.g. adjustable steadies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/02—Drives or gearings; Equipment therefor for performing a reciprocating movement of carriages or work- tables
- B24B47/08—Drives or gearings; Equipment therefor for performing a reciprocating movement of carriages or work- tables by mechanical gearing combined with fluid systems
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/35—Accessories
- B24B5/355—Feeding means
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Jigs For Machine Tools (AREA)
Abstract
本发明涉及汽车发动机缸体加工领域,具体是涉及一种汽车发动机缸体扩缸的精确定位打磨设备,包括有缸体,还包括有工作平台、打磨组件、推料组件、第一定位组件和第二定位组件,第一定位组件和第二定位组件中均设有有一组定位推送机构,第一定位组件中还包括有第一定位夹具,第二定位组件中还包括有第二定位夹具,推料组件包括有固定板和能够水平滑动的推板,打磨组件包括有升降机构、平移机构和旋转驱动机构和能够打磨缸体内孔壁的打磨头,本发明所示的汽车发动机缸体扩缸的精确定位打磨设备可以将发动机缸体再加工或扩缸后的缸体进行高精度的打磨操作,通过更换打磨头和定位夹具可以实现不同发动机缸体的精密定位打磨操作,并能保证加工精度。
Description
技术领域
本发明涉及汽车发动机缸体加工领域,具体是涉及一种汽车发动机缸体扩缸的精确定位打磨设备。
背景技术
发动机是国计民生中的一种重要的动力机械,发动机缸套是发动机中的一个重要部件,也是一个易磨损的部件,造价较高。在发动机的再生产(翻修)中,发动机气缸的镗缸是必不可少的一道工序。发动机经过长时间运行后,气缸磨损严重,不可避免导致“漏气”,此时会产生烧机油、动力下降、油耗上升等现象,这时就需要镗缸。另外在需要更改发动机排量时,需要对发动机缸体进行扩缸,发动机缸体内气缸内壁需要极其光滑,以保证能够与活塞严密匹配,在镗缸对其再加工或扩缸后,需要对其进行精密的打磨抛光,对于不同种类的发动机缸体加工时,需要使用不同的夹具,而且夹具的精密度不够高,即增加生产成本,气缸加工后光滑度不宜保证。
因此,有必要设计一种汽车发动机缸体扩缸的精确定位打磨设备,用来解决上述问题。
发明内容
本发明所要解决的技术问题是提供一种汽车发动机缸体扩缸的精确定位打磨设备,该技术方案解决了发动机缸体再加工或扩缸后打磨精度不高的问题。
为解决上述技术问题,本发明提供以下技术方案:
提供了一种汽车发动机缸体扩缸的精确定位打磨设备,包括有缸体,还包括有工作平台、打磨组件、推料组件、第一定位组件和第二定位组件,工作平台水平设置,打磨组件、推料组件、第一定位组件和第二定位组件均设置在工作平台的顶部,打磨组件何况推料组件分别设置在位于工作平台的两侧,第一定位组件和第二定位组件分别位于工作平台的另外两侧,
第一定位组件和第二定位组件中均设有有一组定位推送机构,定位推送机构固定安装在工作平台上,定位推送机构位于缸体的一侧,第一定位组件中还包括有第一定位夹具,第二定位组件中还包括有第二定位夹具,第一定位夹具和第二定位夹具分别安装在各自的定位推送机构的输出端上,
推料组件包括有固定板和能够水平滑动的推板,固定板竖直固定安装在靠近打磨组件的一侧,推板竖直设置在固定板远离打磨组件的一侧,固定板的顶部水平固定安装有距离感应器,距离感应器的输出端指向缸体,
打磨组件包括有升降机构、平移机构和旋转驱动机构和能够打磨缸体内孔壁的打磨头,升降机构竖直固定安装在工作平台顶部一侧,平移机构水平固定设置在升降机构的输出端上,打磨头位于缸体正上方,打磨头和旋转驱动机构的输出端传动连接。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,升降机构包括有两个竖直丝杆滑台和升降架,升降架水平设置,两个竖直丝杆滑台沿工作平台竖直面对称设置,升降架位于两个竖直丝杆滑台之间,升降架的两侧分别于两个竖直丝杆滑台的滑块固定连接,升降架的中部开设有水平设置的矩形安装槽,平移机构通过矩形安装槽固定安装在升降架上。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,平移机构包括有第一伺服电机、螺纹伸缩杆、竖直安装板和水平安装板,第一伺服电机水平安装在升降架远离推料组件的一侧,螺纹伸缩杆水平安装在安装架的矩形安装槽内,螺纹伸缩杆的一端与第一伺服电机的输出端固定连接,安装架远离第一伺服电机的一侧水平向外延伸出中空导向杆,螺纹伸缩杆远离第一伺服电机的一端穿过中空导向杆内部并向外延伸,中空导向杆的轴线方向与螺纹伸缩杆的长度方向一致,竖直安装板靠近升降架一侧的侧壁与螺纹伸缩杆远离第一伺服电机的一侧固定连接,竖直安装板远离升降架一侧的侧壁下方与水平安装板的一侧侧壁固定连接,旋转驱动机构固定安装在水平安装板的上方,打磨头位于水平安装板的正下方。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,旋转驱动机构包括有第二伺服电机、转轴和卡接盘,第二伺服电机竖直固定安装在水平安装板的顶部,转轴竖直设置在水平安装板的正下方,第二伺服电机的输出轴贯穿水平安装板竖直向下设置并且与转轴的顶部固定连接,转轴的底端与打磨头的顶端通过轴承传动连接传动连接,卡接盘水平固定安装在水平安装板的底部,打磨头与卡接盘的输出端卡接,转轴的轴线方向与卡接盘的轴线方向一致。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,定位推送机构包括有两个水平丝杆滑台、两个竖直推块、一个水平刻度板和四个水平安装杆,两个水平丝杆滑台固定安装在工作平台同侧的两端,两个水平丝杆滑台的输出方向与推料组件的输出方向垂直设置,两个竖直推块竖直固定安装在两个水平丝杆滑台的滑块顶部,水平刻度板水平设置,水平刻度板的长度方向与两个水平丝杆滑台的推送方向垂直设置,水平刻度板的两端分别于两个竖直推块靠近水平刻度板的一侧固定连接,水平安装杆水平设置在水平刻度板和缸体之间,水平安装杆靠近水平刻度板之间的一端设有滑动连接块,滑动连接块与水平刻度板滑动连接,滑动连接块的底部设有固定螺栓,滑动连接块通过固定螺栓与水平刻度块固定连接。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,水平刻度板上设有刻度,滑动连接块的顶部设有与水平刻度板上刻度配合的刻度针。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,第一定位夹具包括有四个第一定位柱,第一定位柱与第一定位组件中的四个水平安装杆一一对应,第一定位柱水平设置在缸体和水平安装杆之间,第一定位柱靠近缸体的一端设有圆形定位凸块,水平安装柱靠近第一定位柱的一端设有第一十字卡块,第一定位柱靠近水平安装杆的一端设有与水平安装杆卡接配合的第一十字卡槽,第一定位柱和水平安装柱卡接端还套设有第一拧紧环,第一定位柱通过第一拧紧环与水平安装杆可拆卸的连接。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,第二定位夹具包括有四个第二定位柱,第二定位柱与第二定位组件中的四个水平安装杆一一对应,第二定位柱水平设置在缸体和水平安装杆之间,第二定位柱靠近缸体的一端设有矩形定位凸块,水平安装柱靠近第二定位柱的一端设有第二十字卡块,第一定位柱靠近水平安装杆的一端设有与水平安装杆卡接配合的第二十字卡槽,第二定位柱和水平安装柱卡接端还套设有第二拧紧环,第二定位柱通过第二拧紧环与水平安装杆可拆卸的连接。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,工作平台的顶部竖直固定设有两块导向板,两块导向板对称设置在推料组件推料轨迹的两侧,两块导向板之间的距离与缸体的宽度相匹配,导向板靠近推料组件的一端为弧形端,两个弧形端内侧壁之间距离自推板向着固定板方向依次收缩。
作为一种汽车发动机缸体扩缸的精确定位打磨设备的一种优选方案,推料组件还包括有液压缸和推杆,液压缸固定安装在工作平台顶部的一侧,推杆水平设置在工作平台的正上方,液压缸的输出端指向固定板,推杆的一端与液压缸的输出端固定连接,推杆的另一端与推板远离固定板的一侧固定连接。
本发明与现有技术相比具有的有益效果是:
本发明所示的汽车发动机缸体扩缸的精确定位打磨设备可以将发动机缸体再加工或扩缸后的缸体进行高精度的打磨操作,通过更换打磨头和定位夹具可以实现不同发动机缸体的精密定位打磨操作,推料组件可以将缸体推送至加工位置后夹紧,位于缸体两侧的第一定位组件和第二定位组件可以分别通过不同的定位特征对缸体进行专用的定位夹紧操作,从而保证加工精度。
附图说明
图1为本发明的立体结构示意图一;
图2为本发明的立体结构示意图二;
图3为本发明的俯视图;
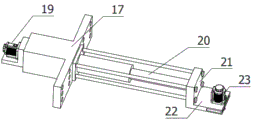
图4为本发明的升降机构的立体结构示意图;
图5为本发明的平移机构的立体结构示意图;
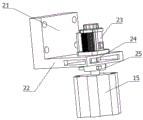
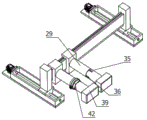
图6为本发明的旋转驱动机构和打磨头的立体结构示意图;
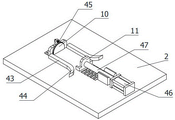
图7为本发明的推料组件的立体结构示意图;
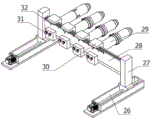
图8为本发明的定位推送机构的立体结构示意图;
图9为本发明的第一定位夹具的立体结构示意图;
图10为本发明的第二定位夹具的立体结构示意图。
图中标号为:
缸体1、工作平台2、打磨组件3、推料组件4、第一定位组件5、第二定位组件6、定位推送机构7、第一定位夹具8、第二定位夹具9、固定板10、推板11、升降机构12、平移机构13、旋转驱动机构14、打磨头15、竖直丝杆滑台16、升降架17、矩形安装槽18、第一伺服电机19、螺纹伸缩杆20、竖直安装板21、水平安装板22、第二伺服电机23、转轴24、卡接盘25、水平丝杆滑台26、竖直推块27、水平刻度板28、水平安装杆29、滑动连接块30、固定螺栓31、刻度针32、第一定位柱33、圆形定位凸块34、第一十字卡块35、第一十字卡槽36、第一拧紧环37、第二定位柱38、矩形定位凸块39、第二十字卡块40、第二十字卡槽41、第二拧紧环42、导向板43、弧形端44、距离感应器45、液压缸46、推杆47。
具体实施方式
为了使本发明的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本发明进行进一步详细说明。应当理解,此处所描述的具体实施例仅仅用以解释本发明,并不用于限定本发明。
在本发明的描述中,需要说明的是,术语“中心”、“上”、“下”、“左”、“右”、“前”、“后”、“竖直”、“水平”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。此外,术语“第一”、“第二”、“第三”仅用于描述目的,而不能理解为指示或暗示相对重要性。
参照图1-10所示的一种汽车发动机缸体扩缸的精确定位打磨设备,包括有缸体1,还包括有工作平台2、打磨组件3、推料组件4、第一定位组件5和第二定位组件6,工作平台2水平设置,打磨组件3、推料组件4、第一定位组件5和第二定位组件6均设置在工作平台2的顶部,打磨组件3何况推料组件4分别设置在位于工作平台2的两侧,第一定位组件5和第二定位组件6分别位于工作平台2的另外两侧,第一定位组件5和第二定位组件6中均设有有一组定位推送机构7,定位推送机构7固定安装在工作平台2上,定位推送机构7位于缸体1的一侧,第一定位组件5中还包括有第一定位夹具8,第二定位组件6中还包括有第二定位夹具9,第一定位夹具8和第二定位夹具9分别安装在各自的定位推送机构7的输出端上,推料组件4包括有固定板10和能够水平滑动的推板11,固定板10竖直固定安装在靠近打磨组件3的一侧,推板11竖直设置在固定板10远离打磨组件3的一侧,固定板10的顶部水平固定安装有距离感应器45,距离感应器45的输出端指向缸体1,打磨组件3包括有升降机构12、平移机构13和旋转驱动机构14和能够打磨缸体1内孔壁的打磨头15,升降机构12竖直固定安装在工作平台2顶部一侧,平移机构13水平固定设置在升降机构12的输出端上,打磨头15位于缸体1正上方,打磨头15和旋转驱动机构14的输出端传动连接。
升降机构12包括有两个竖直丝杆滑台16和升降架17,升降架17水平设置,两个竖直丝杆滑台16沿工作平台2竖直面对称设置,升降架17位于两个竖直丝杆滑台16之间,升降架17的两侧分别于两个竖直丝杆滑台16的滑块固定连接,升降架17的中部开设有水平设置的矩形安装槽18,平移机构13通过矩形安装槽18固定安装在升降架17上。在升降机构12工作时,两个竖直丝杆滑台16同步运动带动升降架17实现精准升降,升降架17上的矩形安装槽18用于安装平移机构13。
平移机构13包括有第一伺服电机19、螺纹伸缩杆20、竖直安装板21和水平安装板22,第一伺服电机19水平安装在升降架17远离推料组件4的一侧,螺纹伸缩杆20水平安装在安装架的矩形安装槽18内,螺纹伸缩杆20的一端与第一伺服电机19的输出端固定连接,安装架远离第一伺服电机19的一侧水平向外延伸出中空导向杆,螺纹伸缩杆20远离第一伺服电机19的一端穿过中空导向杆内部并向外延伸,中空导向杆的轴线方向与螺纹伸缩杆20的长度方向一致,竖直安装板21靠近升降架17一侧的侧壁与螺纹伸缩杆20远离第一伺服电机19的一侧固定连接,竖直安装板21远离升降架17一侧的侧壁下方与水平安装板22的一侧侧壁固定连接,旋转驱动机构14固定安装在水平安装板22的上方,打磨头15位于水平安装板22的正下方。平移机构13工作时,第一伺服电机19驱动螺纹伸缩杆20伸缩,进而带动固定安装在螺纹伸缩杆20上的竖直安装板21和水平安装板22在缸体1上方进行平移,从而将固定安装在水平安装板22上的旋转驱动机构14和打磨头15切换到下一个打磨工位上,旋转驱动机构14带动打磨头15进行打磨操作。
旋转驱动机构14包括有第二伺服电机23、转轴24和卡接盘25,第二伺服电机23竖直固定安装在水平安装板22的顶部,转轴24竖直设置在水平安装板22的正下方,第二伺服电机23的输出轴贯穿水平安装板22竖直向下设置并且与转轴24的顶部固定连接,转轴24的底端与打磨头15的顶端通过轴承传动连接传动连接,卡接盘25水平固定安装在水平安装板22的底部,打磨头15与卡接盘25的输出端卡接,转轴24的轴线方向与卡接盘25的轴线方向一致。当旋转驱动机构14工作时,第二伺服电机23工作带动转轴24转动,进而带动安装在卡接盘25上的打磨头15转动,对缸体1内缸孔进行打磨操作,由于打磨头15和卡接盘25之间为卡接,对应不同的型号的缸体1,可以选择安装不同直径的打磨头15,因此可以打磨不同型号的缸体1,提高了设备的适用性。
定位推送机构7包括有两个水平丝杆滑台26、两个竖直推块27、一个水平刻度板28和四个水平安装杆29,两个水平丝杆滑台26固定安装在工作平台2同侧的两端,两个水平丝杆滑台26的输出方向与推料组件4的输出方向垂直设置,两个竖直推块27竖直固定安装在两个水平丝杆滑台26的滑块顶部,水平刻度板28水平设置,水平刻度板28的长度方向与两个水平丝杆滑台26的推送方向垂直设置,水平刻度板28的两端分别于两个竖直推块27靠近水平刻度板28的一侧固定连接,水平安装杆29水平设置在水平刻度板28和缸体1之间,水平安装杆29靠近水平刻度板28之间的一端设有滑动连接块30,滑动连接块30与水平刻度板28滑动连接,滑动连接块30的底部设有固定螺栓31,滑动连接块30通过固定螺栓31与水平刻度块固定连接。当定位推送机构7工作时,两个水平丝杆滑台26同步工作,将两块竖直推块27同步向着缸体1方向推进,固定安装在两个竖直推块27上的水平刻度板28跟随竖直推块27同步推进,进而当水平安装杆29推向缸体1,最终完成安装在水平安装杆29上的第一定位夹具8和第二定位夹具9对缸体1的精确定位夹紧操作,滑动连接块30用于将水平安装杆29安装在水平刻度板28上,在加工不同型号的缸体1时,由于缸体1侧壁定位特征位置不同,可以通过改变滑动连接块30在水平刻度板28上的位置来更改水平安装杆29与缸体1侧壁之间的相对位置,从而提高了设备定位的精准度,当滑动连接块30滑动到预定位置时,人工拧紧固定螺栓31,从而使滑动连接块30与水平刻度板28之间的位置固定。
水平刻度板28上设有刻度,滑动连接块30的顶部设有与水平刻度板28上刻度配合的刻度针32。在调节水平安装杆29相对水平刻度板28位置时,通过刻度与刻度针32之间的读数可以精确的调节滑动距离,进一步的提高了设备定位的精准度。
第一定位夹具8包括有四个第一定位柱33,第一定位柱33与第一定位组件5中的四个水平安装杆29一一对应,第一定位柱33水平设置在缸体1和水平安装杆29之间,第一定位柱33靠近缸体1的一端设有圆形定位凸块34,水平安装柱靠近第一定位柱33的一端设有第一十字卡块35,第一定位柱33靠近水平安装杆29的一端设有与水平安装杆29卡接配合的第一十字卡槽36,第一定位柱33和水平安装柱卡接端还套设有第一拧紧环37,第一定位柱33通过第一拧紧环37与水平安装杆29可拆卸的连接。当第一定位夹具8工作时,可以对缸体1侧壁上的圆形孔进行精准定位夹紧,第一定位柱33前端的圆形定位凸块34与对缸体1侧壁上圆形孔相匹配,第一定位柱33通过第一十字卡块35和第一十字卡槽36实现卡接,保证第一定位柱33和水平安装杆29之间的相对位置确定,在第一定位柱33和水平安装杆29完成卡接安装后,人工通过第一拧紧环37对两者连接处进行紧固,保证定位加紧过程中不会发生偏移,在加工不同类型的缸体1时,可以通过拆卸更换第一定位夹具8的类型来适应不同类型的产品,保证加工过程中夹紧定位的精准度。
第二定位夹具9包括有四个第二定位柱38,第二定位柱38与第二定位组件6中的四个水平安装杆29一一对应,第二定位柱38水平设置在缸体1和水平安装杆29之间,第二定位柱38靠近缸体1的一端设有矩形定位凸块39,水平安装柱靠近第二定位柱38的一端设有第二十字卡块40,第一定位柱33靠近水平安装杆29的一端设有与水平安装杆29卡接配合的第二十字卡槽41,第二定位柱38和水平安装柱卡接端还套设有第二拧紧环42,第二定位柱38通过第二拧紧环42与水平安装杆29可拆卸的连接。当第二定位夹具9工作时,可以对缸体1侧壁上的方形槽进行精准定位夹紧,第二定位柱38前端的矩形定位凸块39与对缸体1侧壁上方形槽相匹配,第二定位柱38通过第二十字卡块40和第二十字卡槽41实现卡接,保证第二定位柱38和水平安装杆29之间的相对位置确定,在第二定位柱38和水平安装杆29完成卡接安装后,人工通过第二拧紧环42对两者连接处进行紧固,保证定位加紧过程中不会发生偏移,在加工不同类型的缸体1时,可以通过拆卸更换第一定位夹具8的类型来适应不同类型的产品,保证加工过程中夹紧定位的精准度。
工作平台2的顶部竖直固定设有两块导向板43,两块导向板43对称设置在推料组件4推料轨迹的两侧,两块导向板43之间的距离与缸体1的宽度相匹配,导向板43靠近推料组件4的一端为弧形端44,两个弧形端44内侧壁之间距离自推板11向着固定板10方向依次收缩。在推料过程中,两块导向板43对缸体1的运行轨迹进行导向和限位,缸体1在弧形端44被推板11推送时会根据导向板43自动调节位置,从而保证缸体1能够顺利的被推送至工作平台2的加工工位上。
推料组件4还包括有液压缸46和推杆47,液压缸46固定安装在工作平台2顶部的一侧,推杆47水平设置在工作平台2的正上方,液压缸46的输出端指向固定板10,推杆47的一端与液压缸46的输出端固定连接,推杆47的另一端与推板11远离固定板10的一侧固定连接。在推料组件4工作时,液压缸46输出带动推杆47向前推送,进而带动推板11向前运行,最终将缸体1推送至工作平台2加工工位上,完成上料过程。
本发明的工作原理:设备工作时,将上一工序扩缸后的缸体1放置在工作平台2上,推料组件4通过推板11将缸体1推送至工作平台2的打磨工位,固定板10和推板11配合将缸体1夹紧,第一定位组件5和第二定位组件6工作分别从两侧对缸体1进行定位固定,防止缸体1在加工过程中发生偏移或晃动,升降机构12和平移机构13工作带动旋转驱动机构14和打磨头15运动至合适位置,旋转驱动机构14驱动打磨头15旋转并对缸体1实施打磨操作,依次将缸体1内待打磨的缸孔进行打磨。在推料组件4工作时,液压缸46输出带动推杆47向前推送,进而带动推板11向前运行,最终将缸体1推送至工作平台2加工工位上,完成上料过程,在推料过程中,两块导向板43对缸体1的运行轨迹进行导向和限位,缸体1在弧形端44被推板11推送时会根据导向板43自动调节位置,从而保证缸体1能够顺利的被推送至工作平台2的加工工位上。在升降机构12工作时,两个竖直丝杆滑台16同步运动带动升降架17实现精准升降,升降架17上的矩形安装槽18用于安装平移机构13。平移机构13工作时,第一伺服电机19驱动螺纹伸缩杆20伸缩,进而带动固定安装在螺纹伸缩杆20上的竖直安装板21和水平安装板22在缸体1上方进行平移,从而将固定安装在水平安装板22上的旋转驱动机构14和打磨头15切换到下一个打磨工位上,旋转驱动机构14带动打磨头15进行打磨操作。当旋转驱动机构14工作时,第二伺服电机23工作带动转轴24转动,进而带动安装在卡接盘25上的打磨头15转动,对缸体1内缸孔进行打磨操作,由于打磨头15和卡接盘25之间为卡接,对应不同的型号的缸体1,可以选择安装不同直径的打磨头15,因此可以打磨不同型号的缸体1,提高了设备的适用性。当定位推送机构7工作时,两个水平丝杆滑台26同步工作,将两块竖直推块27同步向着缸体1方向推进,固定安装在两个竖直推块27上的水平刻度板28跟随竖直推块27同步推进,进而当水平安装杆29推向缸体1,最终完成安装在水平安装杆29上的第一定位夹具8和第二定位夹具9对缸体1的精确定位夹紧操作,滑动连接块30用于将水平安装杆29安装在水平刻度板28上,在加工不同型号的缸体1时,由于缸体1侧壁定位特征位置不同,可以通过改变滑动连接块30在水平刻度板28上的位置来更改水平安装杆29与缸体1侧壁之间的相对位置,从而提高了设备定位的精准度,当滑动连接块30滑动到预定位置时,人工拧紧固定螺栓31,从而使滑动连接块30与水平刻度板28之间的位置固定。在调节水平安装杆29相对水平刻度板28位置时,通过刻度与刻度针32之间的读数可以精确的调节滑动距离,进一步的提高了设备定位的精准度。当第一定位夹具8工作时,可以对缸体1侧壁上的圆形孔进行精准定位夹紧,第一定位柱33前端的圆形定位凸块34与对缸体1侧壁上圆形孔相匹配,第一定位柱33通过第一十字卡块35和第一十字卡槽36实现卡接,保证第一定位柱33和水平安装杆29之间的相对位置确定,在第一定位柱33和水平安装杆29完成卡接安装后,人工通过第一拧紧环37对两者连接处进行紧固,保证定位加紧过程中不会发生偏移,在加工不同类型的缸体1时,可以通过拆卸更换第一定位夹具8的类型来适应不同类型的产品,保证加工过程中夹紧定位的精准度。当第二定位夹具9工作时,可以对缸体1侧壁上的方形槽进行精准定位夹紧,第二定位柱38前端的矩形定位凸块39与对缸体1侧壁上方形槽相匹配,第二定位柱38通过第二十字卡块40和第二十字卡槽41实现卡接,保证第二定位柱38和水平安装杆29之间的相对位置确定,在第二定位柱38和水平安装杆29完成卡接安装后,人工通过第二拧紧环42对两者连接处进行紧固,保证定位加紧过程中不会发生偏移,在加工不同类型的缸体1时,可以通过拆卸更换第一定位夹具8的类型来适应不同类型的产品,保证加工过程中夹紧定位的精准度。
Claims (9)
1.一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,包括有缸体(1),还包括有工作平台(2)、打磨组件(3)、推料组件(4)、第一定位组件(5)和第二定位组件(6),工作平台(2)水平设置,打磨组件(3)、推料组件(4)、第一定位组件(5)和第二定位组件(6)均设置在工作平台(2)的顶部,打磨组件(3)和推料组件(4)分别设置在位于工作平台(2)的两侧,第一定位组件(5)和第二定位组件(6)分别位于工作平台(2)的另外两侧,第一定位组件(5)和第二定位组件(6)中均设有一组定位推送机构(7),定位推送机构(7)固定安装在工作平台(2)上,定位推送机构(7)位于缸体(1)的一侧,第一定位组件(5)中还包括有第一定位夹具(8),第二定位组件(6)中还包括有第二定位夹具(9),第一定位夹具(8)和第二定位夹具(9)分别安装在各自的定位推送机构(7)的输出端上,推料组件(4)包括有固定板(10)和能够水平滑动的推板(11),固定板(10)竖直固定安装在靠近打磨组件(3)的一侧,推板(11)竖直设置在固定板(10)远离打磨组件(3)的一侧,固定板(10)的顶部水平固定安装有距离感应器(45),距离感应器(45)的输出端指向缸体(1),打磨组件(3)包括有升降机构(12)、平移机构(13)和旋转驱动机构(14)和能够打磨缸体(1)内孔壁的打磨头(15),升降机构(12)竖直固定安装在工作平台(2)顶部一侧,平移机构(13)水平固定设置在升降机构(12)的输出端上,打磨头(15)位于缸体(1)正上方,打磨头(15)和旋转驱动机构(14)的输出端传动连接;
定位推送机构(7)包括有两个水平丝杆滑台(26)、两个竖直推块(27)、一个水平刻度板(28)和四个水平安装杆(29),两个水平丝杆滑台(26)固定安装在工作平台(2)同侧的两端,两个水平丝杆滑台(26)的输出方向与推料组件(4)的输出方向垂直设置,两个竖直推块(27)竖直固定安装在两个水平丝杆滑台(26)的滑块顶部,水平刻度板(28)水平设置,水平刻度板(28)的长度方向与两个水平丝杆滑台(26)的推送方向垂直设置,水平刻度板(28)的两端分别于两个竖直推块(27)靠近水平刻度板(28)的一侧固定连接,水平安装杆(29)水平设置在水平刻度板(28)和缸体(1)之间,水平安装杆(29)靠近水平刻度板(28)之间的一端设有滑动连接块(30),滑动连接块(30)与水平刻度板(28)滑动连接,滑动连接块(30)的底部设有固定螺栓(31),滑动连接块(30)通过固定螺栓(31)与水平刻度块固定连接。
2.根据权利要求1所述的一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,升降机构(12)包括有两个竖直丝杆滑台(16)和升降架(17),升降架(17)水平设置,两个竖直丝杆滑台(16)沿工作平台(2)竖直面对称设置,升降架(17)位于两个竖直丝杆滑台(16)之间,升降架(17)的两侧分别于两个竖直丝杆滑台(16)的滑块固定连接,升降架(17)的中部开设有水平设置的矩形安装槽(18),平移机构(13)通过矩形安装槽(18)固定安装在升降架(17)上。
3.根据权利要求2所述的一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,平移机构(13)包括有第一伺服电机(19)、螺纹伸缩杆(20)、竖直安装板(21)和水平安装板(22),第一伺服电机(19)水平安装在升降架(17)远离推料组件(4)的一侧,螺纹伸缩杆(20)水平安装在安装架的矩形安装槽(18)内,螺纹伸缩杆(20)的一端与第一伺服电机(19)的输出端固定连接,安装架远离第一伺服电机(19)的一侧水平向外延伸出中空导向杆,螺纹伸缩杆(20)远离第一伺服电机(19)的一端穿过中空导向杆内部并向外延伸,中空导向杆的轴线方向与螺纹伸缩杆(20)的长度方向一致,竖直安装板(21)靠近升降架(17)一侧的侧壁与螺纹伸缩杆(20)远离第一伺服电机(19)的一侧固定连接,竖直安装板(21)远离升降架(17)一侧的侧壁下方与水平安装板(22)的一侧侧壁固定连接,旋转驱动机构(14)固定安装在水平安装板(22)的上方,打磨头(15)位于水平安装板(22)的正下方。
4.根据权利要求3所述的一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,旋转驱动机构(14)包括有第二伺服电机(23)、转轴(24)和卡接盘(25),第二伺服电机(23)竖直固定安装在水平安装板(22)的顶部,转轴(24)竖直设置在水平安装板(22)的正下方,第二伺服电机(23)的输出轴贯穿水平安装板(22)竖直向下设置并且与转轴(24)的顶部固定连接,转轴(24)的底端与打磨头(15)的顶端通过轴承传动连接,卡接盘(25)水平固定安装在水平安装板(22)的底部,打磨头(15)与卡接盘(25)的输出端卡接,转轴(24)的轴线方向与卡接盘(25)的轴线方向一致。
5.根据权利要求1所述的一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,水平刻度板(28)上设有刻度,滑动连接块(30)的顶部设有与水平刻度板(28)上刻度配合的刻度针(32)。
6.根据权利要求1所述的一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,第一定位夹具(8)包括有四个第一定位柱(33),第一定位柱(33)与第一定位组件(5)中的四个水平安装杆(29)一一对应,第一定位柱(33)水平设置在缸体(1)和水平安装杆(29)之间,第一定位柱(33)靠近缸体(1)的一端设有圆形定位凸块(34),水平安装柱靠近第一定位柱(33)的一端设有第一十字卡块(35),第一定位柱(33)靠近水平安装杆(29)的一端设有与水平安装杆(29)卡接配合的第一十字卡槽(36),第一定位柱(33)和水平安装柱卡接端还套设有第一拧紧环(37),第一定位柱(33)通过第一拧紧环(37)与水平安装杆(29)可拆卸的连接。
7.根据权利要求1所述的一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,第二定位夹具(9)包括有四个第二定位柱(38),第二定位柱(38)与第二定位组件(6)中的四个水平安装杆(29)一一对应,第二定位柱(38)水平设置在缸体(1)和水平安装杆(29)之间,第二定位柱(38)靠近缸体(1)的一端设有矩形定位凸块(39),水平安装柱靠近第二定位柱(38)的一端设有第二十字卡块(40),第一定位柱(33)靠近水平安装杆(29)的一端设有与水平安装杆(29)卡接配合的第二十字卡槽(41),第二定位柱(38)和水平安装柱卡接端还套设有第二拧紧环(42),第二定位柱(38)通过第二拧紧环(42)与水平安装杆(29)可拆卸的连接。
8.根据权利要求1所述的一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,工作平台(2)的顶部竖直固定设有两块导向板(43),两块导向板(43)对称设置在推料组件(4)推料轨迹的两侧,两块导向板(43)之间的距离与缸体(1)的宽度相匹配,导向板(43)靠近推料组件(4)的一端为弧形端(44),两个弧形端(44)内侧壁之间距离自推板(11)向着固定板(10)方向依次收缩。
9.根据权利要求1所述的一种汽车发动机缸体扩缸的精确定位打磨设备,其特征在于,推料组件(4)还包括有液压缸(46)和推杆(47),液压缸(46)固定安装在工作平台(2)顶部的一侧,推杆(47)水平设置在工作平台(2)的正上方,液压缸(46)的输出端指向固定板(10),推杆(47)的一端与液压缸(46)的输出端固定连接,推杆(47)的另一端与推板(11)远离固定板(10)的一侧固定连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010028386.2A CN111069991B (zh) | 2020-01-10 | 2020-01-10 | 一种汽车发动机缸体扩缸的精确定位打磨设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010028386.2A CN111069991B (zh) | 2020-01-10 | 2020-01-10 | 一种汽车发动机缸体扩缸的精确定位打磨设备 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN111069991A CN111069991A (zh) | 2020-04-28 |
| CN111069991B true CN111069991B (zh) | 2020-12-15 |
Family
ID=70322897
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010028386.2A Active CN111069991B (zh) | 2020-01-10 | 2020-01-10 | 一种汽车发动机缸体扩缸的精确定位打磨设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111069991B (zh) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111922820A (zh) * | 2020-07-20 | 2020-11-13 | 广东汇兴精工智造股份有限公司 | 陶瓷杯打磨线 |
| CN112792736A (zh) * | 2021-01-25 | 2021-05-14 | 上海戴屹科技有限公司 | 一种汽车缸盖打磨用夹具及夹紧定位方法 |
| CN114714165B (zh) * | 2022-03-10 | 2024-01-12 | 东莞市大伟卫生用品有限公司 | 一种棉签生产用棉棒打磨抛光设备 |
| CN115229582B (zh) * | 2022-08-08 | 2024-12-24 | 深圳市冠华珠宝有限公司 | 一种椭圆形手镯加工设备 |
| CN116238054A (zh) * | 2023-05-04 | 2023-06-09 | 深圳市和畅科技有限公司 | 一种led阵列陶瓷基板裂片机及裂片工艺 |
| CN117381619B (zh) * | 2023-12-12 | 2024-03-22 | 太原市三高能源发展有限公司 | 一种汽车铸造件生产用打磨设备 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1983001033A1 (fr) * | 1981-09-14 | 1983-03-31 | Werner Gerhard Lang | Machine a rectifier les alesages |
| CN205651087U (zh) * | 2016-05-24 | 2016-10-19 | 四川长虹技佳精工有限公司 | 汽车发动机前端盖多工位组合夹具 |
| CN108032216A (zh) * | 2017-12-12 | 2018-05-15 | 绍兴厚道自动化设备有限公司 | 一种便于圆杆和管体打磨的工作台 |
| CN208246434U (zh) * | 2018-05-17 | 2018-12-18 | 余姚市舜炬光电有限公司 | 一种用于手机镜筒加工的成型设备 |
| JP2019018287A (ja) * | 2017-07-18 | 2019-02-07 | トーヨーエイテック株式会社 | 加工装置及びそれを用いた加工方法 |
| CN109648411A (zh) * | 2019-01-22 | 2019-04-19 | 马鞍山市粤美金属制品科技实业有限公司 | 一种转盘式轴承加工用内环磨削设备及磨削方法 |
| CN109877692A (zh) * | 2019-03-13 | 2019-06-14 | 温州大学瓯江学院 | 打磨抛光机 |
-
2020
- 2020-01-10 CN CN202010028386.2A patent/CN111069991B/zh active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1983001033A1 (fr) * | 1981-09-14 | 1983-03-31 | Werner Gerhard Lang | Machine a rectifier les alesages |
| CN205651087U (zh) * | 2016-05-24 | 2016-10-19 | 四川长虹技佳精工有限公司 | 汽车发动机前端盖多工位组合夹具 |
| JP2019018287A (ja) * | 2017-07-18 | 2019-02-07 | トーヨーエイテック株式会社 | 加工装置及びそれを用いた加工方法 |
| CN108032216A (zh) * | 2017-12-12 | 2018-05-15 | 绍兴厚道自动化设备有限公司 | 一种便于圆杆和管体打磨的工作台 |
| CN208246434U (zh) * | 2018-05-17 | 2018-12-18 | 余姚市舜炬光电有限公司 | 一种用于手机镜筒加工的成型设备 |
| CN109648411A (zh) * | 2019-01-22 | 2019-04-19 | 马鞍山市粤美金属制品科技实业有限公司 | 一种转盘式轴承加工用内环磨削设备及磨削方法 |
| CN109877692A (zh) * | 2019-03-13 | 2019-06-14 | 温州大学瓯江学院 | 打磨抛光机 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN111069991A (zh) | 2020-04-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111069991A (zh) | 一种汽车发动机缸体扩缸的精确定位打磨设备 | |
| CN201304576Y (zh) | 钻床主轴钻孔装置 | |
| CN110508832B (zh) | 多刀高效同步动平衡车削加工机床及加工方法 | |
| CN115635342A (zh) | 一种千斤顶底座的油孔加工工装 | |
| CN113909516A (zh) | 一种导杆工件定位钻孔装置 | |
| CN114029519A (zh) | 一种高精度导柱孔加工装置及加工方法 | |
| CN220862773U (zh) | 一种便于定位的钻孔机 | |
| CN117086571B (zh) | 一种动环生产设备及生产工艺 | |
| CN110561155B (zh) | 雕铣机的定位组件 | |
| CN217668983U (zh) | 一种盘类零件的固定工装 | |
| CN213034107U (zh) | 一种用于数控机床的工装夹具 | |
| CN217941934U (zh) | 一种气门桥钻孔装置 | |
| CN221365109U (zh) | 一种数控车轴夹具 | |
| CN219853291U (zh) | 一种导轨自动钻孔机 | |
| CN216263570U (zh) | 一种导杆工件定位钻孔装置 | |
| CN211102685U (zh) | 一种针齿轮加工工具 | |
| CN222269362U (zh) | 机加工用工件装夹变位工装 | |
| CN222818388U (zh) | 一种零件便于固定的立式加工中心 | |
| CN112192287A (zh) | 一种用于数控车床的液压夹具及其工作方法 | |
| CN222643285U (zh) | 一种便于夹紧的摇臂钻床 | |
| CN222768021U (zh) | 一种便于定位的塑料工件打磨装置 | |
| CN222327374U (zh) | 一种金属制品加工的机床钻孔夹持机构 | |
| CN223863312U (zh) | 一种油缸缸体双向打孔用加工工装 | |
| CN113245985A (zh) | 一种用于花键轴加工的机床结构 | |
| CN112404465A (zh) | 一种用于车削r弧槽的六工位加工方法及装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| TA01 | Transfer of patent application right | ||
| TA01 | Transfer of patent application right |
Effective date of registration: 20201126 Address after: No.11 Jiangshui Road, Dongcheng sub district office, Tongliang District, Chongqing Applicant after: Chongqing Kangchuan Precision Machinery Co., Ltd Address before: No. 299 Xuefu Road, Wuxing District, Huzhou City, Zhejiang Province Applicant before: Liu Yu |
|
| GR01 | Patent grant | ||
| GR01 | Patent grant |