CN110899523A - 自动数控柱塞滚铆机 - Google Patents
自动数控柱塞滚铆机 Download PDFInfo
- Publication number
- CN110899523A CN110899523A CN201911026734.6A CN201911026734A CN110899523A CN 110899523 A CN110899523 A CN 110899523A CN 201911026734 A CN201911026734 A CN 201911026734A CN 110899523 A CN110899523 A CN 110899523A
- Authority
- CN
- China
- Prior art keywords
- fixedly connected
- chuck
- collet
- numerical control
- servo motor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 244000208734 Pisonia aculeata Species 0.000 abstract description 4
- 238000000034 method Methods 0.000 description 9
- 238000005516 engineering process Methods 0.000 description 8
- 230000000694 effects Effects 0.000 description 5
- 230000008569 process Effects 0.000 description 5
- 230000010354 integration Effects 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 2
- 230000003068 static effect Effects 0.000 description 2
- 230000009471 action Effects 0.000 description 1
- 230000004075 alteration Effects 0.000 description 1
- 238000013473 artificial intelligence Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 210000003462 vein Anatomy 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D39/00—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/003—Positioning devices
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Press Drives And Press Lines (AREA)
Abstract
本发明公开了自动数控柱塞滚铆机,包括底座,所述底座的顶部固定连接有气缸,所述气缸的活塞杆固定连接有筒夹套,所述筒夹套的内侧设置有筒夹,所述筒夹的一侧设置有伺服电机,所述伺服电机的输出端固定连接有丝杆,所述伺服电机的两侧均转动连接有摆杆,所述摆杆的一侧设置有步进电机,通过设置气缸、筒夹套、筒夹、伺服电机、丝杆、摆杆、步进电机、第一皮带轮、皮带、第二皮带轮、筒夹支撑柱、卡盘法兰、中空后拉卡盘、卡盘夹爪和滚轮之间的配合使用,解决了现有的柱塞和滑靴在使用过程中不易形成柱塞和滑靴的球面接触,导致滑靴和柱塞转不动或转动不灵活,有极高废品率的问题,方便了使用者的使用,提高了滚铆机的实用性。
Description
技术领域
本发明涉及机械技术领域,具体为自动数控柱塞滚铆机。
背景技术
机械技术是机电一体化的基础,机械技术的着眼点在于如何与机电一体化技术相适应,利用其他高、新技术来更新概念,实现结构上、材料上、性能上的变更,满足减小重量、缩小体积、提高精度、提高刚度及改善性能的要求,在机电一体化系统制造过程中,经典的机械理论与工艺应借助于计算机辅助技术,同时采用人工智能与专家系统等,形成新一代的机械制造技术,包括电动、气动、液压等各种类型的传动装置,伺服系统是实现电信号到机械动作的转换装置与部件、对系统的动态性能、控制质量和功能有决定性的影响。
现有的斜盘式柱塞泵(马达)因其压力高、转速高、体积小和变量控制方便等优点,在工程机械中有比较广泛的应用,以往实现柱塞和滑靴连接一般采用扣压式,使用此方法缺点是:不易形成柱塞和滑靴的球面接触,滑靴包住柱塞头时容易成抱紧状态,导致滑靴和柱塞转不动或转动不灵活,有极高的废品率,为此,提出自动数控柱塞滚铆机。
发明内容
本发明的目的在于提供自动数控柱塞滚铆机,以解决上述背景技术中提出的问题。
为实现上述目的,本发明提供如下技术方案:自动数控柱塞滚铆机,包括底座,所述底座的顶部固定连接有气缸,所述气缸的活塞杆固定连接有筒夹套,所述筒夹套的内侧设置有筒夹,所述筒夹的一侧设置有伺服电机,所述伺服电机的输出端固定连接有丝杆,所述伺服电机的两侧均转动连接有摆杆,所述摆杆的一侧设置有步进电机,所述步进电机的输出端套设有第一皮带轮,所述第一皮带轮的外侧通过皮带套设有第二皮带轮,所述第二皮带轮的内圈套设有筒夹支撑柱,所述筒夹支撑柱的外侧通过卡盘法兰固定连接有中空后拉卡盘,所述中空后拉卡盘的顶部固定连接有卡盘夹爪,所述卡盘夹爪的内侧设置有滚轮。
作为本技术方案的进一步优选的:所述底座的顶部固定连接有第一支撑柱,所述第一支撑柱的顶部固定连接有第一平台,所述第一平台的顶部与伺服电机的底部固定连接。
作为本技术方案的进一步优选的:所述底座的顶部远离第一支撑柱的一侧固定连接有第二支撑柱,所述第二支撑柱的顶部固定连接有第二平台,所述第二平台的顶部与中空后拉卡盘的底部固定连接,所述步进电机的一侧与第二支撑柱的一侧固定连接。
作为本技术方案的进一步优选的:所述底座底部的两侧均固定连接支撑杆,所述支撑杆的底部固定连接有支撑板,所述支撑板的底部设置有防滑纹。
作为本技术方案的进一步优选的:所述第二皮带轮的内圈通过第一轴承与筒夹支撑柱的外侧转动连接,所述筒夹套的内侧通过第二轴承与筒夹的外侧转动连接。
作为本技术方案的进一步优选的:所述卡盘夹爪的顶部设置有调节螺栓。
与现有技术相比,本发明的有益效果是:
一.通过设置气缸、筒夹套、筒夹、伺服电机、丝杆、摆杆、步进电机、第一皮带轮、皮带、第二皮带轮、筒夹支撑柱、卡盘法兰、中空后拉卡盘、卡盘夹爪和滚轮之间的配合使用,解决了现有的柱塞和滑靴在使用过程中不易形成柱塞和滑靴的球面接触,导致滑靴和柱塞转不动或转动不灵活,有极高废品率的问题,方便了使用者的使用,提高了滚铆机的实用性;
二.通过设置第一轴承与第二轴承之间的相互配合使用,达到了在铆接过程中,产品静止不动,仅滚轮围绕产品旋转的效果,通过设置摆杆与轴承的配合使用,达到了卡盘拉杆既可后拉亦可旋转的技术效果,通过设置伺服电机控制滚轮进给的速度,实现了铆接进给的可控性,解决了现有的柱塞与滑靴在铆接过程中卡顿不良的问题,通过设置调节螺栓,可调节滚轮的上下角度,实现了铆接位置的可调整型。
附图说明
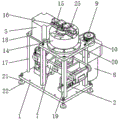
图1为本发明的结构示意图;
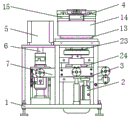
图2为本发明结构的主视图;
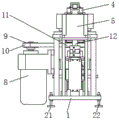
图3为本发明结构的侧视图;
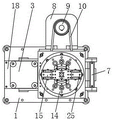
图4为本发明结构的俯视图。
图中:1、底座;2、气缸;3、筒夹套;4、筒夹;5、伺服电机;6、丝杆;7、摆杆;8、步进电机;9、第一皮带轮;10、皮带;11、第二皮带轮;12、筒夹支撑柱;13、卡盘法兰;14、中空后拉卡盘;15、卡盘夹爪;16、滚轮;17、第一支撑柱;18、第一平台;19、第二支撑柱;20、第二平台;21、支撑杆;22、支撑板;23、第一轴承;24、第二轴承;25、调节螺栓。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
实施例
请参阅图1-4,本发明提供一种技术方案:自动数控柱塞滚铆机,包括底座1,所述底座1的顶部固定连接有气缸2,所述气缸2的活塞杆固定连接有筒夹套3,所述筒夹套3的内侧设置有筒夹4,所述筒夹4的一侧设置有伺服电机5,通过设置伺服电机5控制滚轮16进给的速度,实现了铆接进给的可控性,解决了现有的柱塞与滑靴在铆接过程中卡顿不良的问题,所述伺服电机5的输出端固定连接有丝杆6,所述伺服电机5的两侧均转动连接有摆杆7,通过设置摆杆7与轴承的配合使用,达到了卡盘拉杆既可后拉亦可旋转的技术效果,所述摆杆7的一侧设置有步进电机8,所述步进电机8的输出端套设有第一皮带轮9,所述第一皮带轮9的外侧通过皮带10套设有第二皮带轮11,所述第二皮带轮11的内圈套设有筒夹支撑柱12,所述筒夹支撑柱12的外侧通过卡盘法兰13固定连接有中空后拉卡盘14,所述中空后拉卡盘14的顶部固定连接有卡盘夹爪15,所述卡盘夹爪15的内侧设置有滚轮16,通过设置气缸2、筒夹套3、筒夹4、伺服电机5、丝杆6、摆杆7、步进电机8、第一皮带轮9、皮带10、第二皮带轮11、筒夹支撑柱12、卡盘法兰13、中空后拉卡盘14、卡盘夹爪15和滚轮16之间的配合使用,解决了现有的柱塞和滑靴在使用过程中不易形成柱塞和滑靴的球面接触,导致滑靴和柱塞转不动或转动不灵活,有极高废品率的问题,方便了使用者的使用,提高了滚铆机的实用性,所述底座1的顶部固定连接有第一支撑柱17,所述第一支撑柱17的顶部固定连接有第一平台18,所述第一平台18的顶部与伺服电机5的底部固定连接,所述底座1的顶部远离第一支撑柱17的一侧固定连接有第二支撑柱19,所述第二支撑柱19的顶部固定连接有第二平台20,所述第二平台20的顶部与中空后位卡盘14的底部固定连接,所述步进电机8的一侧与第二支撑柱19的一侧固定连接,所述底座1底部的两侧均固定连接支撑杆21,所述支撑杆21的底部固定连接有支撑板22,所述支撑板22的底部设置有防滑纹,所述第二皮带轮11的内圈通过第一轴承23与筒夹支撑柱12的外侧转动连接,所述筒夹套3的内侧通过第二轴承24与筒夹4的外侧转动连接,通过设置第一轴承23与第二轴承24之间的相互配合使用,达到了在铆接过程中,产品静止不动,仅滚轮16围绕产品旋转的效果,所述卡盘夹爪15的顶部设置有调节螺栓25,通过设置调节螺栓25,可调节滚轮16的上下角度,实现了铆接位置的可调整型。
工作原理或者结构原理,在使用时,使用者通过外设控制器开启气缸2,气缸2驱动筒夹4加紧产品,通过设置第一轴承23与第二轴承24之间的相互配合使用,达到了在铆接过程中,产品静止不动,仅滚轮16围绕产品旋转的效果,然后通过外设控制器同时开启伺服电机5和步进电机8,步进电机8带动中空后拉卡盘14旋转的同时,伺服电机5通过摆杆7的配合使用,带动中空后位卡盘14运动,完成对产品的铆接。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
Claims (6)
1.自动数控柱塞滚铆机,包括底座(1),其特征在于:所述底座(1)的顶部固定连接有气缸(2),所述气缸(2)的活塞杆固定连接有筒夹套(3),所述筒夹套(3)的内侧设置有筒夹(4),所述筒夹(4)的一侧设置有伺服电机(5),所述伺服电机(5)的输出端固定连接有丝杆(6),所述伺服电机(5)的两侧均转动连接有摆杆(7),所述摆杆(7)的一侧设置有步进电机(8),所述步进电机(8)的输出端套设有第一皮带轮(9),所述第一皮带轮(9)的外侧通过皮带(10)套设有第二皮带轮(11),所述第二皮带轮(11)的内圈套设有筒夹支撑柱(12),所述筒夹支撑柱(12)的外侧通过卡盘法兰(13)固定连接有中空后位卡盘(14),所述中空后拉卡盘(14)的顶部固定连接有卡盘夹爪(15),所述卡盘夹爪(15)的内侧设置有滚轮(16)。
2.根据权利要求1所述的自动数控柱塞滚铆机,其特征在于:所述底座(1)的顶部固定连接有第一支撑柱(17),所述第一支撑柱(17)的顶部固定连接有第一平台(18),所述第一平台(18)的顶部与伺服电机(5)的底部固定连接。
3.根据权利要求1所述的自动数控柱塞滚铆机,其特征在于:所述底座(1)的顶部远离第一支撑柱(17)的一侧固定连接有第二支撑柱(19),所述第二支撑柱(19)的顶部固定连接有第二平台(20),所述第二平台(20)的顶部与中空后拉卡盘(14)的底部固定连接,所述步进电机(8)的一侧与第二支撑柱(19)的一侧固定连接。
4.根据权利要求1所述的自动数控柱塞滚铆机,其特征在于:所述底座(1)底部的两侧均固定连接支撑杆(21),所述支撑杆(21)的底部固定连接有支撑板(22),所述支撑板(22)的底部设置有防滑纹。
5.根据权利要求1所述的自动数控柱塞滚铆机,其特征在于:所述第二皮带轮(11)的内圈通过第一轴承(23)与筒夹支撑柱(12)的外侧转动连接,所述筒夹套(3)的内侧通过第二轴承(24)与筒夹(4)的外侧转动连接。
6.根据权利要求1所述的自动数控柱塞滚铆机,其特征在于:所述卡盘夹爪(15)的顶部设置有调节螺栓(25)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201911026734.6A CN110899523A (zh) | 2019-10-26 | 2019-10-26 | 自动数控柱塞滚铆机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201911026734.6A CN110899523A (zh) | 2019-10-26 | 2019-10-26 | 自动数控柱塞滚铆机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN110899523A true CN110899523A (zh) | 2020-03-24 |
Family
ID=69815136
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201911026734.6A Withdrawn CN110899523A (zh) | 2019-10-26 | 2019-10-26 | 自动数控柱塞滚铆机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN110899523A (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115945592A (zh) * | 2021-10-09 | 2023-04-11 | 温州瑞立科密汽车电子有限公司 | Ebs电磁阀铁芯滚铆工装及滚铆工艺 |
| CN119209162A (zh) * | 2023-06-27 | 2024-12-27 | 中航富士达科技股份有限公司 | 一种射频同轴连接器自动滚卯机 |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10208935A1 (de) * | 2002-02-28 | 2003-09-18 | Heiko Schmidt | Vorrichtung zum Einbringen von Verbindungselementen in Werkstücke |
| CN2910413Y (zh) * | 2006-04-20 | 2007-06-13 | 荆州恒隆汽车零部件制造有限公司 | 数控滚铆机 |
| CN101797617A (zh) * | 2010-04-22 | 2010-08-11 | 滁州市中诺设备模具制造有限公司 | 洗衣机不锈钢内桶滚铆机 |
| CN102430919A (zh) * | 2011-11-02 | 2012-05-02 | 山东常林机械集团股份有限公司 | 一种柱塞组件滚松工装及其使用方法 |
| CN103567308A (zh) * | 2012-07-24 | 2014-02-12 | 贵州红林机械有限公司 | 球形连接器的锁紧方法 |
| CN103706720A (zh) * | 2013-12-11 | 2014-04-09 | 江南大学 | 滑靴柱塞组件全自动收口机 |
| CN205183564U (zh) * | 2015-12-08 | 2016-04-27 | 玉环上合汽车部件有限公司 | 球关节上旋铆机 |
| CN208527881U (zh) * | 2018-08-01 | 2019-02-22 | 济南东林机械制造有限公司 | 电动铝门窗组角机 |
| CN109616590A (zh) * | 2018-10-26 | 2019-04-12 | 深圳市中基自动化有限公司 | 一种锂电池钢壳缩口机 |
| CN209532630U (zh) * | 2019-01-29 | 2019-10-25 | 苏州德力克斯自动化精机有限公司 | 一种滚铆机 |
-
2019
- 2019-10-26 CN CN201911026734.6A patent/CN110899523A/zh not_active Withdrawn
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10208935A1 (de) * | 2002-02-28 | 2003-09-18 | Heiko Schmidt | Vorrichtung zum Einbringen von Verbindungselementen in Werkstücke |
| CN2910413Y (zh) * | 2006-04-20 | 2007-06-13 | 荆州恒隆汽车零部件制造有限公司 | 数控滚铆机 |
| CN101797617A (zh) * | 2010-04-22 | 2010-08-11 | 滁州市中诺设备模具制造有限公司 | 洗衣机不锈钢内桶滚铆机 |
| CN102430919A (zh) * | 2011-11-02 | 2012-05-02 | 山东常林机械集团股份有限公司 | 一种柱塞组件滚松工装及其使用方法 |
| CN103567308A (zh) * | 2012-07-24 | 2014-02-12 | 贵州红林机械有限公司 | 球形连接器的锁紧方法 |
| CN103706720A (zh) * | 2013-12-11 | 2014-04-09 | 江南大学 | 滑靴柱塞组件全自动收口机 |
| CN205183564U (zh) * | 2015-12-08 | 2016-04-27 | 玉环上合汽车部件有限公司 | 球关节上旋铆机 |
| CN208527881U (zh) * | 2018-08-01 | 2019-02-22 | 济南东林机械制造有限公司 | 电动铝门窗组角机 |
| CN109616590A (zh) * | 2018-10-26 | 2019-04-12 | 深圳市中基自动化有限公司 | 一种锂电池钢壳缩口机 |
| CN209532630U (zh) * | 2019-01-29 | 2019-10-25 | 苏州德力克斯自动化精机有限公司 | 一种滚铆机 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115945592A (zh) * | 2021-10-09 | 2023-04-11 | 温州瑞立科密汽车电子有限公司 | Ebs电磁阀铁芯滚铆工装及滚铆工艺 |
| CN119209162A (zh) * | 2023-06-27 | 2024-12-27 | 中航富士达科技股份有限公司 | 一种射频同轴连接器自动滚卯机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN206912830U (zh) | 一种多角度压纹辊用打磨机 | |
| CN209096080U (zh) | 轮胎胎面滚压装置 | |
| CN112873988B (zh) | 一种可快速更换模具的液压成型机 | |
| CN107717456A (zh) | 一种新型的数控七轴钻铣加工中心 | |
| CN114082806A (zh) | 一种精密五金压模的预压装置及其使用方法 | |
| ITTO20010324A1 (it) | Procedimento ed apparecchiatura di rollatura a freddo per la formatura di pezzi anulari. | |
| CN219114100U (zh) | 一种塑料模具生产用上下料机械手 | |
| CN109263101A (zh) | 轮胎胎面滚压装置 | |
| CN105817523B (zh) | 多工位冲压机 | |
| CN107186225A (zh) | 车花机 | |
| CN209096079U (zh) | 轮胎胎面滚压装置 | |
| CN220901544U (zh) | 数控型材滚弯机 | |
| CN215033293U (zh) | 一种锻压机械用稳定机构 | |
| US2920676A (en) | Stretch wrap forming machine | |
| CN109263102A (zh) | 轮胎胎面滚压装置 | |
| CN209111011U (zh) | 一种加工乌铜走银产品的带模具工作台 | |
| CN112517752A (zh) | 一种轮辋旋压塑形一体机 | |
| CN115591999B (zh) | 一种不锈钢容器表面花纹冷作旋压工艺 | |
| CN110282197A (zh) | 包装机中的套膜封切装置 | |
| CN214442326U (zh) | 一种轮辋旋压塑形一体机 | |
| CN211679742U (zh) | 一种自动卷圆整形机 | |
| CN216064916U (zh) | 一种机械加工铝合金用压平装置 | |
| CN210305561U (zh) | 一种用于圆柱滚针轴承的辗环装置 | |
| CN222791182U (zh) | 一种动柱式龙门机床的龙门架 | |
| CN202846910U (zh) | 具有滚压功能的传递环 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20200324 |
|
| WW01 | Invention patent application withdrawn after publication |