CN110883548A - 一种斜盘去飞边、钻孔系统 - Google Patents
一种斜盘去飞边、钻孔系统 Download PDFInfo
- Publication number
- CN110883548A CN110883548A CN201910669672.4A CN201910669672A CN110883548A CN 110883548 A CN110883548 A CN 110883548A CN 201910669672 A CN201910669672 A CN 201910669672A CN 110883548 A CN110883548 A CN 110883548A
- Authority
- CN
- China
- Prior art keywords
- drilling
- frame
- hydraulic cylinder
- conveyor belt
- lifting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P23/00—Machines or arrangements of machines for performing specified combinations of different metal-working operations not covered by a single other subclass
- B23P23/02—Machine tools for performing different machining operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q7/00—Arrangements for handling work specially combined with or arranged in, or specially adapted for use in connection with, machine tools, e.g. for conveying, loading, positioning, discharging, sorting
- B23Q7/04—Arrangements for handling work specially combined with or arranged in, or specially adapted for use in connection with, machine tools, e.g. for conveying, loading, positioning, discharging, sorting by means of grippers
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Drilling And Boring (AREA)
Abstract
本发明提供一种斜盘去飞边、钻孔系统,它包括有机架,机架的工作平台前侧安装有上料传送带,工作平台中心处安装有机械手,机架一侧安装有控制系统,机械手两侧的工作平台上安装有飞边组件,飞边组件一侧安装有钻孔机,上料传送带一侧的工作平台前侧安装有下料传送带,上料传送带上安装有上料台,上料传送带输出端两侧的机架上安装有挡板,在采用上述方案后,通过去飞边组件和钻孔组件,可快速完成工件的去飞边和钻孔,同时利用机械手完成上下料及工件的翻转工作,节省了人工,并可明显提高工作效率。
Description
技术领域
本发明涉及零件加工技术领域,尤其是指一种斜盘去飞边、钻孔系统。
背景技术
斜盘是汽车空调压缩机中的重要零件,当采用A390铝合金材料半固态加工时,由于产品各部位成型时存在压力差,导致从油压机出来后,毛坯上会有飞边缺陷,在热处理前必须将飞边除掉;在车床上每次去飞边只能加工一个面,需要人工调面,效率很低,工人劳动强度较大;对于有的型号的斜盘还需要钻孔,由于斜盘的盘面与中心轴有夹角,在同一个车床上无法同时完成去飞边和钻孔,需要在不同车床上加工,增加了周转时间,从而影响了生产效率。
发明内容
本发明的目的在于提供一种结构合理、使用效果好的斜盘去飞边、钻孔系统。
为实现上述目的,本发明所提供的技术方案为:一种斜盘去飞边、钻孔系统, 它包括有机架,机架的工作平台前侧安装有上料传送带,工作平台中心处安装有机械手,机架一侧安装有控制系统,机械手两侧的工作平台上安装有飞边组件,飞边组件一侧安装有钻孔机,上料传送带一侧的工作平台前侧安装有下料传送带,上料传送带上安装有上料台,上料传送带输出端两侧的机架上安装有挡板,工作平台边缘处安装有防护罩,防护罩前侧开有n形的进出口,上料传送带、下料传送带均位于进出口内。
飞边组件包括有夹具、压杆、旋转压头、刀架、压力传感器、压杆液压油缸、刀具液压油缸、旋转电机,其中,刀具液压油缸安装在工作平台下方的机架内,刀具液压油缸的活塞杆向上穿过工作平台与刀架底部连接,刀架顶部安装有固定板,固定板上安装有压杆液压油缸,压杆液压油缸的活塞杆向下穿过固定板与压杆顶部连接,压杆底部连接有旋转压头,旋转压头上安装有压力传感器,旋转压头下方的工作平台上安装有夹具,夹具底部设有旋转轴,旋转轴底部向下穿过工作平台与从动锥齿轮连接,工作平台下方的机架上安装有旋转电机,旋转电机的传动轴上安装有主动锥齿轮,主动锥齿轮与从动锥齿轮啮合。
旋转压头与压杆之间通过回转顶尖连接,刀架一侧安装的定位板,定位板一端插装在刀架内,另一端延伸至旋转压头一侧,夹具上安装有飞边光电开关。
钻孔机构包括有治具、钻孔光电开关、钻头、升降液压缸、钻孔电机、钻孔架,其中,钻孔架安装在工作平台上,钻孔架顶部安装有动力架,动力架一端安装有钻孔电机,钻孔电机的传动轴上安装有同步传动轮,动力架另一端通过动力轴承安装有同步从动轮,同步从动轮与同步传动轮之间通过同步带传动,同步从动轮中心处设有上下贯穿的方形孔,同步从动轮上方的动力架上安装有升降架,升降架上安装有升降液压缸,升降液压缸的活塞杆向下通过升降轴承与升降轴顶部连接,升降轴下部设有截面呈方形的升降段,升降段底部向下穿过方形孔与钻头连接,钻头下方的钻孔架上安装有治具,治具一侧安装有钻孔光电开关。
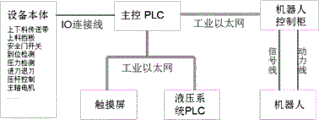
控制系统由主控PLC、液压PLC箱、机械手控制箱及机械手组成,主控PLC通过工业以太网与机械手控制模块、触摸屏、液压系统连接,机械手控制模块控制机械手,主控PLC通过IO连接线连接并控制钻孔机构和飞边组件,液压系统通过相应的油路与液压缸连接。
本发明在采用上述方案后,通过去飞边组件和钻孔组件,可快速完成工件的去飞边和钻孔,同时利用机械手完成上下料及工件的翻转工作,节省了人工,并可明显提高工作效率。
附图说明
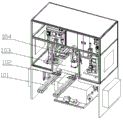
图1为本发明的整体结构示意图。
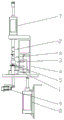
图2为本发明的去飞边组件示意图。
图3为本发明的钻孔组件示意图。
图4为本发明的控制系统配置图。
图5为本发明的电气总览图。
具体实施方式
下面结合所有附图对本发明作进一步说明,本发明的较佳实施例为:参见附图1至附图5,本实施例所述的斜盘去飞边、钻孔系统包括有机架,机架的工作平台前侧安装有上料传送带101,工作平台中心处安装有机械手104,机架一侧安装有控制系统,机械手104两侧的工作平台上安装有飞边组件,飞边组件一侧安装有钻孔机108,上料传送带101一侧的工作平台前侧安装有下料传送带109,上料传送带101上安装有上料台103,上料传送带输出端两侧的机架上安装有挡板,工作平台边缘处安装有防护罩,防护罩前侧开有n形的进出口,上料传送带101、下料传送带109均位于进出口内,上料传送带101输出端的机架上安装有上料台,上料台位于挡板的输出方向上;控制系统由主控PLC、液压PLC箱、机械手控制箱及机械手组成,主控PLC通过工业以太网与机械手控制模块、触摸屏、液压系统连接,机械手控制模块控制机械手,主控PLC通过IO连接线连接并控制钻孔机构和飞边组件,液压系统通过相应的油路与液压缸连接。工件的上下料、反转、工位间转移均利用机械手来完成,工人只需要在上料传送带前将工件放上传送带,只需要一个工人就可以完成四个工位的加工动作,有效节省了人工成本。
本方案主要采用PLC控制,主控PLC控制设备本体的去飞边机构与钻孔机构等,并与液压站和机械手通信,在设备的前门上安装有一个触摸屏,可以在其上实时查看生产情况、故障报警信息等;PLC之间采用工业以太网通信,主控PLC与设备本体上的检测和控制元件采用直接接线,控制系统配置图如附图4所示:主控PLC柜的柜门上安装触摸屏,在触摸屏上可以设定加工参数,监视系统状态,并能根据实际情况,启用或停用某个工位;可以实时记录每个工位的生产数量,与设定的刀具使用数量对比,提醒及时换刀及钻花。
飞边组件包括有夹具1、压杆2、旋转压头3、刀架4、压力传感器6、压杆液压油缸7、刀具液压油缸8、旋转电机9,其中,刀具液压油缸8安装在工作平台下方的机架内,刀具液压油缸8的活塞杆向上穿过工作平台与刀架4底部连接,刀架4顶部安装有固定板,固定板上安装有压杆液压油缸7,压杆液压油缸7的活塞杆向下穿过固定板与压杆2顶部连接,压杆2底部连接有旋转压头3,旋转压头3上安装有压力传感器6,旋转压头3下方的工作平台上安装有夹具1,夹具1底部设有旋转轴,旋转轴底部向下穿过工作平台与从动锥齿轮连接,工作平台下方的机架上安装有旋转电机9,旋转电机9的传动轴上安装有主动锥齿轮,主动锥齿轮与从动锥齿轮啮合;刀架4一侧安装的定位板,定位板一端插装在刀架4内,另一端延伸至旋转压头3一侧,夹具1上安装有飞边光电开关5。工件放到夹具上后,由飞边光电开关检测到位,压杆液压油缸驱动的压杆和可旋转压头压紧工件,压力传感器反馈的压力达到后,旋转电机带动治具中的工件旋转,刀架上的刀具被刀具液压油缸驱动向上运动去除飞边,因为工件的下表面与治具的底面紧密接触,从而可以找到工件下表面的基准面,使刀具的上沿高度与工件的下表面在同一平面,因此可以精准有效去掉工件下表面的飞边,下表面去飞边后,翻转工件处理另一面,这样在不用更换夹治具的情况下就可以对任意厚度的工件进行加工。旋转压头与压杆通过回转顶尖连接,压紧后压头随工件一起旋转,解决了异形斜盘的夹紧难题;连接压头时通过销钉连接,可以使压头有一定的活动间隙,保证了斜盘在盘面上受力均匀,避免压伤工件;压杆和压头之间安装有轮状压力传感器,压紧时只有当压力达到了设定值后才启动主轴电机,确保工件在高速旋转时有足够的压力以保证安全。
钻孔机构包括有治具11、钻孔光电开关12、钻头13、升降液压缸14、钻孔电机15、钻孔架,其中,钻孔架安装在工作平台上,钻孔架顶部安装有动力架,动力架一端安装有钻孔电机15,钻孔电机15的传动轴上安装有同步传动轮,动力架另一端通过动力轴承安装有同步从动轮,同步从动轮与同步传动轮之间通过同步带传动,同步从动轮中心处设有上下贯穿的方形孔,同步从动轮上方的动力架上安装有升降架,升降架上安装有升降液压缸14,升降液压缸14的活塞杆向下通过升降轴承与升降轴顶部连接,升降轴下部设有截面呈方形的升降段,升降段底部向下穿过方形孔与钻头13连接,钻头13下方的钻孔架上安装有治具11,治具11一侧安装有钻孔光电开关12,工件放到治具上后,由钻孔光电开关检测到位后,旋转电机带动钻头旋转钻孔。
本系统的工艺流程为:
第一步骤:工件放到上料传送带上,当上料台上没有工件时,上料挡板退回,工件被送到上料台;
第二步骤:气动定位装置对其进行定位后,机械手手臂上的夹具夹起工件,放到左侧的飞边组件的夹具上,机械手手臂回到上料台,夹起另一个工件放到右侧的飞边组件内,然后手臂移动到左侧的飞边组件处等待;
第三步骤:左侧的飞边机的飞边光电开关检测到工件后,压杆压下,旋转压头将工件夹紧,压力传感器反馈的压力达到设定压力后,旋转电机启动,带动工件旋转;
第四步骤:刀架向上移动到设定位置,开始去飞边,完成后刀架退回原位,压杆抬起;
第五步骤:右侧的飞边组件的飞边光电开关检测到工件后,压杆压下,旋转压头将工件夹紧,压力传感器反馈的压力达到设定压力后,主轴电机启动,带动工件旋转;
第六步骤:刀架向上移动到设定位置,开始去飞边,完成后刀架退回原位,压杆抬起;
第七步骤:机械手夹起左侧的飞边机中的工件,翻转后再次放入到治具中,重复第三步骤和第四步骤的动作;
第八步骤:机械手移动到右侧的飞边组件处,夹起右侧的飞边组件中的工件,翻转后再次放入到治具中,重复第五步骤和第六步骤的动作,
第九步骤:机械手夹起左侧的飞边机中的工件,放到左侧的钻孔组件的治具中,光电开关检测到工件后,钻孔电机驱动钻头旋转,同时液压油缸驱动钻头向下钻孔,完成后升起,电机停止。
第十步骤:机械手夹起右侧的飞边组件中的工件,放到右侧的钻孔组件的治具中,光电开关检测到工件后,钻孔电机驱动钻头旋转,同时液压油缸驱动钻头向下钻孔,完成后升起,电机停止。
第十一步骤:机械手将左侧的钻孔组件的治具中的工件夹起后放到下料传送带,然后移动到右侧的钻孔组件;
第十二步骤:机械手将右侧的钻孔组件的治具中的工件夹起后放到下料传送带,然后移动到上料台,完成一个工作循环。
以上所述之实施例只为本发明之较佳实施例,并非以此限制本发明的实施范围,故凡依本发明之形状、原理所作的变化,均应涵盖在本发明的保护范围内。
Claims (5)
1.一种斜盘去飞边、钻孔系统, 它包括有机架,机架的工作平台前侧安装有上料传送带(101),工作平台中心处安装有机械手(104),机架一侧安装有控制系统,其特征在于:机械手(104)两侧的工作平台上安装有飞边组件,飞边组件一侧安装有钻孔机(108),上料传送带(101)一侧的工作平台前侧安装有下料传送带(109),上料传送带(101)上安装有上料台(103),上料传送带(101)输出端两侧的机架上安装有挡板(102),工作平台边缘处安装有防护罩,防护罩前侧开有n形的进出口,上料传送带(101)、下料传送带(109)均位于进出口内。
2.根据权利要求1所述的一种斜盘去飞边、钻孔系统,其特征在于:飞边组件包括有夹具(1)、压杆(2)、旋转压头(3)、刀架(4)、压力传感器(6)、压杆液压油缸(7)、刀具液压油缸(8)、旋转电机(9),其中,刀具液压油缸(8)安装在工作平台下方的机架内,刀具液压油缸(8)的活塞杆向上穿过工作平台与刀架(4)底部连接,刀架(4)顶部安装有固定板,固定板上安装有压杆液压油缸(7),压杆液压油缸(7)的活塞杆向下穿过固定板与压杆(2)顶部连接,压杆(2)底部连接有旋转压头(3),旋转压头(3)上安装有压力传感器(6),旋转压头(3)下方的工作平台上安装有夹具(1),夹具(1)底部设有旋转轴,旋转轴底部向下穿过工作平台与从动锥齿轮连接,工作平台下方的机架上安装有旋转电机(9),旋转电机(9)的传动轴上安装有主动锥齿轮,主动锥齿轮与从动锥齿轮啮合。
3.根据权利要求1所述的一种斜盘去飞边、钻孔系统,其特征在于:旋转压头(3)与压杆(2)之间通过回转顶尖连接,刀架(4)一侧安装的定位板,定位板一端插装在刀架(4)内,另一端延伸至旋转压头(3)一侧,夹具(1)上安装有飞边光电开关(5)。
4.根据权利要求1所述的一种斜盘去飞边、钻孔系统,其特征在于:钻孔机构包括有治具(11)、钻孔光电开关(12)、钻头(13)、升降液压缸(14)、钻孔电机(15)、钻孔架,其中,钻孔架安装在工作平台上,钻孔架顶部安装有动力架,动力架一端安装有钻孔电机(15),钻孔电机(15)的传动轴上安装有同步传动轮,动力架另一端通过动力轴承安装有同步从动轮,同步从动轮与同步传动轮之间通过同步带传动,同步从动轮中心处设有上下贯穿的方形孔,同步从动轮上方的动力架上安装有升降架,升降架上安装有升降液压缸(14),升降液压缸(14)的活塞杆向下通过升降轴承与升降轴顶部连接,升降轴下部设有截面呈方形的升降段,升降段底部向下穿过方形孔与钻头(13)连接,钻头(13)下方的钻孔架上安装有治具(11),治具(11)一侧安装有钻孔光电开关(12)。
5.根据权利要求1所述的一种斜盘去飞边、钻孔系统,其特征在于:控制系统由主控PLC、液压PLC箱、机械手控制箱及机械手组成,主控PLC通过工业以太网与机械手控制模块、触摸屏、液压系统连接,机械手控制模块控制机械手,主控PLC通过IO连接线连接并控制钻孔机构和飞边组件,液压系统通过相应的油路与液压缸连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910669672.4A CN110883548A (zh) | 2019-07-24 | 2019-07-24 | 一种斜盘去飞边、钻孔系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910669672.4A CN110883548A (zh) | 2019-07-24 | 2019-07-24 | 一种斜盘去飞边、钻孔系统 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN110883548A true CN110883548A (zh) | 2020-03-17 |
Family
ID=69745826
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201910669672.4A Pending CN110883548A (zh) | 2019-07-24 | 2019-07-24 | 一种斜盘去飞边、钻孔系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN110883548A (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118061285A (zh) * | 2024-03-04 | 2024-05-24 | 卓冠(徐州)新材料科技有限公司 | 保温板生产线自动化群钻设备 |
| CN121042884A (zh) * | 2025-09-16 | 2025-12-02 | 江苏中成紧固技术发展股份有限公司 | 一种螺栓套自动化打孔机 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN200991783Y (zh) * | 2006-12-15 | 2007-12-19 | 邓伟明 | 全自动单轴铣圆机 |
| CN203044965U (zh) * | 2013-01-14 | 2013-07-10 | 中铁十局集团山东鲁铁工业物资有限公司 | 多根h型钢支柱同步钻孔机床 |
| CN204075350U (zh) * | 2014-09-10 | 2015-01-07 | 杭州金浪机电有限公司 | 圆形工件自动切废料装置 |
| CN104439374A (zh) * | 2014-09-25 | 2015-03-25 | 中信戴卡宁波轮毂制造有限公司 | 一种车轮在线倒角装置 |
| CN204603781U (zh) * | 2015-03-27 | 2015-09-02 | 大连誉洋工业智能有限公司 | 切割及加工系统 |
| CN205834718U (zh) * | 2016-08-07 | 2016-12-28 | 济宁市天启联合信息技术有限公司 | 一种新型锉削钻孔机 |
| CN106735473A (zh) * | 2017-01-17 | 2017-05-31 | 湖南文昌新材科技股份有限公司 | 旋转式平铣机 |
| DE202017107264U1 (de) * | 2017-11-29 | 2017-12-13 | Xianyang Yuan | Faswerkzeugmagazin einer mechanischen Bearbeitungsvorrichtung für Stabmaterialien |
| CN210633252U (zh) * | 2019-07-24 | 2020-05-29 | 湖南文昌新材科技股份有限公司 | 一种斜盘去飞边、钻孔系统 |
-
2019
- 2019-07-24 CN CN201910669672.4A patent/CN110883548A/zh active Pending
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN200991783Y (zh) * | 2006-12-15 | 2007-12-19 | 邓伟明 | 全自动单轴铣圆机 |
| CN203044965U (zh) * | 2013-01-14 | 2013-07-10 | 中铁十局集团山东鲁铁工业物资有限公司 | 多根h型钢支柱同步钻孔机床 |
| CN204075350U (zh) * | 2014-09-10 | 2015-01-07 | 杭州金浪机电有限公司 | 圆形工件自动切废料装置 |
| CN104439374A (zh) * | 2014-09-25 | 2015-03-25 | 中信戴卡宁波轮毂制造有限公司 | 一种车轮在线倒角装置 |
| CN204603781U (zh) * | 2015-03-27 | 2015-09-02 | 大连誉洋工业智能有限公司 | 切割及加工系统 |
| CN205834718U (zh) * | 2016-08-07 | 2016-12-28 | 济宁市天启联合信息技术有限公司 | 一种新型锉削钻孔机 |
| CN106735473A (zh) * | 2017-01-17 | 2017-05-31 | 湖南文昌新材科技股份有限公司 | 旋转式平铣机 |
| DE202017107264U1 (de) * | 2017-11-29 | 2017-12-13 | Xianyang Yuan | Faswerkzeugmagazin einer mechanischen Bearbeitungsvorrichtung für Stabmaterialien |
| CN210633252U (zh) * | 2019-07-24 | 2020-05-29 | 湖南文昌新材科技股份有限公司 | 一种斜盘去飞边、钻孔系统 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118061285A (zh) * | 2024-03-04 | 2024-05-24 | 卓冠(徐州)新材料科技有限公司 | 保温板生产线自动化群钻设备 |
| CN121042884A (zh) * | 2025-09-16 | 2025-12-02 | 江苏中成紧固技术发展股份有限公司 | 一种螺栓套自动化打孔机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN206010564U (zh) | 具有自动化上下料装置的数控机床 | |
| CN105108600A (zh) | 一种紧凑型机器人自动化打磨装置 | |
| CN204868410U (zh) | 一种紧凑型机器人自动化打磨装置 | |
| CN106944864B (zh) | 一种汽车悬挂球销壳体自动加工机台 | |
| CN103921158B (zh) | 一种基于机器人的自动上下料系统 | |
| CN104841915A (zh) | 汽车转向器电机外壳的浇冒口自动冲切装置 | |
| CN110449965B (zh) | 一种机床的自动上下料装置 | |
| CN207788406U (zh) | 一种多工位管接头数控加工装置 | |
| CN110936024A (zh) | 一种精雕机 | |
| CN203197696U (zh) | 自动端面毛刺去除装置 | |
| CN212239324U (zh) | 一种执手齿轮全自动化切削加工装置 | |
| CN111958263A (zh) | 一种盘类零件加工生产线 | |
| CN114310545B (zh) | 一种自动倒角设备 | |
| CN209207136U (zh) | 一种曲轴去毛刺设备 | |
| CN207223555U (zh) | 曲轴加工多工序组合机床 | |
| CN213438073U (zh) | 一种机械工件多工位焊接装置 | |
| CN206605317U (zh) | 五轴数控工艺品加工机 | |
| CN210633252U (zh) | 一种斜盘去飞边、钻孔系统 | |
| CN113798859A (zh) | 一种基于压铸后零件处理的自动化设备 | |
| CN117047538B (zh) | 一种主齿轴制造设备以及工艺 | |
| CN205363406U (zh) | 内置有自动上卸料机构数控机床 | |
| CN216502805U (zh) | 一种车用锁套自动攻丝的装置 | |
| CN205996533U (zh) | 一种刀具侧置式的多刀机床 | |
| CN113199258B (zh) | 一种变速器壳体自动打磨装置及工艺 | |
| CN214080606U (zh) | 一种基于内外圆去毛刺机设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20200317 |
|
| RJ01 | Rejection of invention patent application after publication |