CN110759029B - 一种移动卸料车移位改造施工方法 - Google Patents
一种移动卸料车移位改造施工方法 Download PDFInfo
- Publication number
- CN110759029B CN110759029B CN201910904920.9A CN201910904920A CN110759029B CN 110759029 B CN110759029 B CN 110759029B CN 201910904920 A CN201910904920 A CN 201910904920A CN 110759029 B CN110759029 B CN 110759029B
- Authority
- CN
- China
- Prior art keywords
- chute
- newly
- discharging car
- construction method
- newly added
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G37/00—Combinations of mechanical conveyors of the same kind, or of different kinds, of interest apart from their application in particular machines or use in particular manufacturing processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G11/00—Chutes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G35/00—Mechanical conveyors not otherwise provided for
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Working Measures On Existing Buildindgs (AREA)
Abstract
本发明提供了一种移动卸料车移位改造施工方法,该施工方法包括如下步骤:封堵上部溜槽;在原轨道的基础上新增新轨道;移动卸料车至第二溜槽位置后,在施工平台上的预设位置进行切割开孔,切割第一溜槽与施工平台之间的连接,吊装第一溜槽至预设位置的侧面;对卸料车的管类结构和雾化器、抑尘罩进行拆除,并更新卸料车的电缆,并在新增轨道上安装限位结构;将第一溜槽吊装至新增溜槽的安装孔;更新卸料车的管类结构,安装雾化器,并安装抑尘罩,并对上部溜槽进行解除封堵。本发明对原有溜槽进行利旧,降低成本,也避免将移动卸料车进行拆除,大大减少工作量和施工量,提高改造效率,使得安全性更高,并且减少了移动卸料车的损伤。
Description
技术领域
本发明涉及冶金建筑行业技术领域,具体而言,涉及一种移动卸料车移位改造施工方法。
背景技术
目前移动卸料车在冶金行业十分常见,应用广泛。一台移动卸料车往往给多条皮带机输送物料,由于使用年限较长之后,其中一条皮带机可能坏掉不能使用,往往是重新再新增一条皮带机,然后增加对应的溜槽。在这个过程中对于溜槽的改造往往停机时间较长,造成其他几台皮带机也无法工作,造成较大经济损失。传统的改造方法往往是将机组停机,对移动卸料车进行整体吊装拆除,然后将旧溜槽进行封闭,同时在新皮带机对应的位置安装一个溜槽。这种方法需对移动卸料车进行大部件整体拆除吊装,费时费力,吊装过程中可控性差,移动卸料车损坏率高,而且由于停机时间较长,大幅度影响其他几台皮带机生产输送,造成经济损失较大。
发明内容
鉴于此,本发明提出了一种移动卸料车移位改造施工方法,旨在解决现有改造方法停机时间长影响其他皮带机生产输送的问题。
本发明提出了一种移动卸料车移位改造施工方法,该施工方法包括如下步骤:步骤一,封堵上部溜槽;步骤二,在原轨道的基础上新增新轨道,以使新轨道和原轨道连接为一个整体;步骤三,移动卸料车至第二溜槽位置后,在施工平台上的预设位置进行切割开孔,以作为新增溜槽的安装孔,并切割第一溜槽与施工平台之间的连接,吊装第一溜槽至预设位置的侧面;步骤四,对卸料车的管类结构和雾化器、抑尘罩进行拆除,并更新卸料车的电缆,并在新增轨道上安装限位结构,用以限制卸料车的移动至新增溜槽的安装孔位置;步骤五,将第一溜槽吊装至新增溜槽的安装孔,以作为新增溜槽并调整其进行安装;步骤六,更新卸料车的管类结构,安装雾化器,并安装抑尘罩,以使抑尘罩罩设在新增溜槽和原来溜槽中除第一溜槽的其他溜槽上,并对上部溜槽进行解除封堵。
进一步地,上述移动卸料车移位改造施工方法,在所述步骤四中,在新增轨道上安装限位结构包括:在新增轨道上初步安装限位结构,并对其进行位置的调整。
进一步地,上述移动卸料车移位改造施工方法,对限位结构进行位置的调整包括:移动卸料车至新增溜槽的安装孔,以此为依据调整限位结构的位置,并移动卸料车至第一溜槽的安装孔,以对新增溜槽的安装孔进行让位。
进一步地,上述移动卸料车移位改造施工方法,在所述步骤六中,更新卸料车的管类结构包括:对所述步骤三中拆除的管类结构进行加长,以使其满足所述卸料车移动至新增溜槽的长度要求。
进一步地,上述移动卸料车移位改造施工方法,在所述步骤一中,通过在上部溜槽的上部开口盖设钢板以封堵上部溜槽;在所述步骤六中,通过拆除钢板以对上部溜槽进行解除封堵。
进一步地,上述移动卸料车移位改造施工方法,在所述步骤三中,吊装第一溜槽后,在第一溜槽的安装孔补加盖板。
进一步地,上述移动卸料车移位改造施工方法,在所述步骤六中,安装新增溜槽包括:对新增溜槽进行垂直度和水平度调整后进行焊接固定。
进一步地,上述移动卸料车移位改造施工方法,在所述步骤六之后还包括:步骤七,进行试车,投入使用。
进一步地,上述移动卸料车移位改造施工方法,预设位置与第一溜槽的安装孔位、第二溜槽的安装孔位并排设置且与所述新轨道位于原轨道的同一侧,并且,预设位置与新建皮带机的位置相对应。
进一步地,上述移动卸料车移位改造施工方法,在卸料车的管类结构包括水管和油管。
本发明提供的移动卸料车移位改造施工方法,将第一溜槽利旧,安装在新增溜槽的安装孔位,以作为新增溜槽使用,即对原有溜槽进行利旧,降低成本,也避免将移动卸料车进行拆除,大大减少工作量和施工量,提高改造效率,使得安全性更高,并且减少了移动卸料车的损伤。并且,减少移动卸料车停机实际,尽量不影响皮带机正常的运料传输与生产需求,即在不影响第一皮带机和第二期皮带机的生产情况下进行在线改造新建皮带机,移动卸料车停机时间极大地缩短,最大程度上减少了对其几条皮带机的影响。与现有改造方法相比,该施工方法在保证安全和质量的前提下,大幅度地缩短了施工工期,提升了传输效率,减少了人员配比,有利于节约成本。
附图说明
通过阅读下文优选实施方式的详细描述,各种其他的优点和益处对于本领域普通技术人员将变得清楚明了。附图仅用于示出优选实施方式的目的,而并不认为是对本发明的限制。而且在整个附图中,用相同的参考符号表示相同的部件。在附图中:
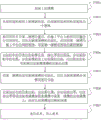
图1为本发明实施例提供的移动卸料车移位改造施工方法的结构框图;
图2为本发明实施例提供的移动卸料车移位改造的结构示意图。
具体实施方式
下面将参照附图更详细地描述本公开的示例性实施例。虽然附图中显示了本公开的示例性实施例,然而应当理解,可以以各种形式实现本公开而不应被这里阐述的实施例所限制。相反,提供这些实施例是为了能够更透彻地理解本公开,并且能够将本公开的范围完整的传达给本领域的技术人员。需要说明的是,在不冲突的情况下,本发明中的实施例及实施例中的特征可以相互组合。下面将参考附图并结合实施例来详细说明本发明。
本实施例中以原有四个并排设置的溜槽为例进行说明分别为第一溜槽1、第二溜槽2、第三溜槽3和第四溜槽4为例进行说明,其中,第二溜槽2、第三溜槽3和第四溜槽4分别连接有第一皮带机6、第二皮带机7,以实现物料的输送。现在线进行移位改造,需在第四溜槽4的右侧增设一新的溜槽即新增溜槽5和新增皮带机8,以实现移位改造。
参见图1,其为本发明实施例提供的移动卸料车移位改造施工方法的流程框图。如图所示,该施工方法包括如下步骤:
步骤S1,封堵上部溜槽。
具体地,如图2所示,封堵上部溜槽10,可在上部溜槽10的上部开口盖设一块钢板进行封堵,以防止上方物料的下落。
步骤S2,在原轨道的基础上新增新轨道,以使新轨道和原轨道连接为一个整体。
具体地,在原轨道的基础上安装新增新轨道13,新轨道13位于原轨道的右侧,并与原轨道连接成一个整体,以使轨道延长至预设位置,以对卸料车11的移动进行导向。预设位置可以根据实际情况确定例如两个溜槽之间的间距,即作为新增溜槽5的安装位置,其与第一溜槽1的安装孔位、第二溜槽2的安装孔位、第三溜槽3的安装孔位、第四溜槽4的安装孔位并排设置且与新轨道13位于原轨道的同一侧,即新增溜槽5位于第四溜槽4的右侧,且对应位置设置有新建皮带机8,使得预设位置与新建皮带机8的位置相对应。
步骤S3,移动卸料车至第二溜槽位置后,在施工平台上的预设位置进行切割开孔,以作为新增溜槽的安装孔,并切割第一溜槽与施工平台之间的连接,吊装第一溜槽至预设位置的侧面。
具体地,首先,移动卸料车11以使其左侧(相对于图2所示的位置而言)开到第二溜槽位置,以让出第一溜槽1的安装孔位,进而为第一溜槽1拆除创造空间;然后,在施工平台上的预设位置切割开孔,以作为新增溜槽5的安装孔,接着切割第一溜槽1与施工平台之间的连接,并吊装第一溜槽1移至新增溜槽5的安装位的侧面后,在第一溜槽1的安装孔补加盖板以防止人员掉落。
步骤S4,对卸料车的管类结构和雾化器、抑尘罩进行拆除,并更新卸料车的电缆,并在新增轨道上安装限位结构,用以限制卸料车的移动至新增溜槽的安装孔位置。
具体地,首先,拆除卸料车11的管类结构、雾化器、抑尘罩9,移动卸料车11的行程增加,需要将移动卸料车11与现场控制箱之间的电缆进行加长,故更新移动卸料车11的动力电缆以对其的长度加长,使移动卸料车11的右侧能移至新增溜槽5的位置;然后,初步安装限位结构12,可通过将原轨道上的限位结构拆除并安装至新轨道13上的对应位置,以在卸料车11移动至新增溜槽5的位置时对卸料车11进行限位结构;最后,对限位结构12进行位置的调整,可移动卸料车11至新增溜槽5的安装孔即使得卸料车11的右侧至新增溜槽5的安装孔为,以此为依据精确调整限位结构的位置,并移动卸料车11至第一溜槽1的安装孔位,以对新增溜槽5的安装孔进行让位即让出新增溜槽5的安装孔位,为新增溜槽5安装创造空间。其中,管类结构包括卸料车11的水管和油管,水管给除雾器供水,故水管需进行同步更新处理即加长,油管给移动卸料车轴承供油进行润滑,需进行加长。
步骤S5,将第一溜槽吊装至新增溜槽的安装孔,以作为新增溜槽并调整其进行安装。
具体地,使用手拉葫芦将第一溜槽1吊装至新增溜槽5的安装孔位,则拆卸下的第一溜槽1作为新增的新增溜槽5,并对对新增溜槽5进行垂直度和水平度调整后,进行焊接固定。
步骤S6,更新卸料车的管类结构,安装雾化器,并安装抑尘罩,以使抑尘罩罩设在新增溜槽和原来溜槽中除第一溜槽的其他溜槽上,并对上部溜槽进行解除封堵。
具体地,首先,对步骤三S3拆除的管类结构进行加长,即水管、油管利旧并加长以确保安装后移动卸料车11的右侧能移动至新增溜槽5的位置;然后,安装新的雾化器;最后,安装抑尘罩至新增抑尘位置,使抑尘罩9头尾对应第二溜槽2的安装孔位至新增溜槽5的安装孔位,即抑尘罩向右平移至抑尘罩罩设在新增溜槽5和第二溜槽2、第三溜槽3、第四溜槽4上,并拆除上部溜槽10的上部开口封堵的盖板。
步骤S7,进行试车,投入使用。
具体地,对卸料车11进行使用,确认无误后投入使用。
在本实施例中,如图2所示,其中实线表示对应零部件原有位置或原有零部件,虚线表示对应零部件改造后位置或新增零部件,例如抑尘罩9的左侧实线表示其原有位置,虚线则为其改造后位置。
综上,本实施例提供的移动卸料车移位改造施工方法,将第一溜槽1利旧,安装在新增溜槽5的安装孔位,以作为新增溜槽5使用,即对原有溜槽进行利旧,降低成本,也避免将移动卸料车进行拆除,大大减少工作量和施工量,提高改造效率,使得安全性更高,并且减少了移动卸料车的损伤。并且,减少移动卸料车11停机实际,尽量不影响皮带机正常的运料传输与生产需求,即在不影响第一皮带机6和第二期皮带机7的生产情况下进行在线改造新建皮带机8,移动卸料车11停机时间极大地缩短,最大程度上减少了对其几条皮带机的影响。与现有改造方法相比,该施工方法在保证安全和质量的前提下,大幅度地缩短了施工工期,提升了传输效率,减少了人员配比,有利于节约成本。
显然,本领域的技术人员可以对本发明进行各种改动和变型而不脱离本发明的精神和范围。这样,倘若本发明的这些修改和变型属于本发明权利要求及其等同技术的范围之内,则本发明也意图包含这些改动和变型在内。
Claims (10)
1.一种移动卸料车移位改造施工方法,其特征在于,包括如下步骤:
步骤一,封堵上部溜槽;
步骤二,在原轨道的基础上新增新轨道,以使新轨道和原轨道连接为一个整体;
步骤三,移动卸料车至第二溜槽位置后,在施工平台上的预设位置进行切割开孔,以作为新增溜槽的安装孔,并切割第一溜槽与施工平台之间的连接,吊装第一溜槽至预设位置的侧面;
步骤四,对卸料车的管类结构和雾化器、抑尘罩进行拆除,并更新卸料车的电缆,并在新增轨道上安装限位结构,用以限制卸料车的移动至新增溜槽的安装孔位置;
步骤五,将第一溜槽吊装至新增溜槽的安装孔,以作为新增溜槽并调整其进行安装;
步骤六,更新卸料车的管类结构,安装雾化器,并安装抑尘罩,以使抑尘罩罩设在新增溜槽和原来溜槽中除第一溜槽的其他溜槽上,并对上部溜槽进行解除封堵。
2.根据权利要求1所述的移动卸料车移位改造施工方法,其特征在于,在所述步骤四中,在新增轨道上安装限位结构包括:
在新增轨道上初步安装限位结构,并对其进行位置的调整。
3.根据权利要求2所述的移动卸料车移位改造施工方法,其特征在于,对限位结构进行位置的调整包括:
移动卸料车至新增溜槽的安装孔,以此为依据调整限位结构的位置,并移动卸料车至第一溜槽的安装孔,以对新增溜槽的安装孔进行让位。
4.根据权利要求1至3任一项所述的移动卸料车移位改造施工方法,其特征在于,在所述步骤六中,更新卸料车的管类结构包括:
对所述步骤四中拆除的管类结构进行加长,以使其满足所述卸料车移动至新增溜槽的长度要求。
5.根据权利要求1至3任一项所述的移动卸料车移位改造施工方法,其特征在于,
在所述步骤一中,通过在上部溜槽的上部开口盖设钢板以封堵上部溜槽;
在所述步骤六中,通过拆除钢板以对上部溜槽进行解除封堵。
6.根据权利要求1至3任一项所述的移动卸料车移位改造施工方法,其特征在于,
在所述步骤三中,吊装第一溜槽后,在第一溜槽的安装孔补加盖板。
7.根据权利要求1至3任一项所述的移动卸料车移位改造施工方法,其特征在于,
在所述步骤六中,安装新增溜槽包括:
对新增溜槽进行垂直度和水平度调整后进行焊接固定。
8.根据权利要求1至3任一项所述的移动卸料车移位改造施工方法,其特征在于,
在所述步骤六之后还包括:
步骤七,进行试车,投入使用。
9.根据权利要求1至3任一项所述的移动卸料车移位改造施工方法,其特征在于,
预设位置与第一溜槽的安装孔位、第二溜槽的安装孔位并排设置且与所述新轨道位于原轨道的同一侧,并且,预设位置与新建皮带机的位置相对应。
10.根据权利要求1至3任一项所述的移动卸料车移位改造施工方法,其特征在于,卸料车的管类结构包括水管和油管。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910904920.9A CN110759029B (zh) | 2019-09-24 | 2019-09-24 | 一种移动卸料车移位改造施工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910904920.9A CN110759029B (zh) | 2019-09-24 | 2019-09-24 | 一种移动卸料车移位改造施工方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN110759029A CN110759029A (zh) | 2020-02-07 |
| CN110759029B true CN110759029B (zh) | 2021-01-26 |
Family
ID=69329906
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201910904920.9A Active CN110759029B (zh) | 2019-09-24 | 2019-09-24 | 一种移动卸料车移位改造施工方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN110759029B (zh) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102139808A (zh) * | 2011-01-28 | 2011-08-03 | 中冶赛迪工程技术股份有限公司 | 一种多点卸料环保移动卸料车 |
| CN203529374U (zh) * | 2013-09-03 | 2014-04-09 | 扬州高标机械有限公司 | 一种防扬尘溜槽的卸料装置 |
| CN105129359A (zh) * | 2015-09-18 | 2015-12-09 | 山东钢铁股份有限公司 | 一种用于高炉原料的输送装置 |
| CN207482807U (zh) * | 2017-10-26 | 2018-06-12 | 江苏工力重机有限公司 | 四通式卸料切换装置 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2408248B8 (en) * | 2003-11-18 | 2007-06-18 | Tna Australia Pty Ltd | A conveyor |
-
2019
- 2019-09-24 CN CN201910904920.9A patent/CN110759029B/zh active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102139808A (zh) * | 2011-01-28 | 2011-08-03 | 中冶赛迪工程技术股份有限公司 | 一种多点卸料环保移动卸料车 |
| CN203529374U (zh) * | 2013-09-03 | 2014-04-09 | 扬州高标机械有限公司 | 一种防扬尘溜槽的卸料装置 |
| CN105129359A (zh) * | 2015-09-18 | 2015-12-09 | 山东钢铁股份有限公司 | 一种用于高炉原料的输送装置 |
| CN207482807U (zh) * | 2017-10-26 | 2018-06-12 | 江苏工力重机有限公司 | 四通式卸料切换装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN110759029A (zh) | 2020-02-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109352815B (zh) | 一种预制构件生产线及具有该预制构件生产线的产存线 | |
| JP4300249B2 (ja) | 高炉炉底部の解体方法 | |
| CN204264844U (zh) | 一种刮板输送机中部槽装置 | |
| CN110759029A (zh) | 一种移动卸料车移位改造施工方法 | |
| CN106192762A (zh) | 钢箱梁施工栈桥运梁、梁体平面转体、悬臂拼装施工方法 | |
| CN105016021A (zh) | 一种全门式双吊点刮板取料机 | |
| CN104790403B (zh) | 一种用于输送混凝土的重锤式缓降溜槽 | |
| JP2022033346A (ja) | 床版架け替え方法 | |
| CN204264956U (zh) | 吊挂式头部漏斗缓冲装置 | |
| CN118242095A (zh) | 一种运营车站站内盾构拆机的施工方法 | |
| JP5252634B2 (ja) | クレーン更新装置とこれを用いたクレーンの更新方法 | |
| CN111015216B (zh) | 一种堆取料机交叉三尾车安装工艺 | |
| CN113758547B (zh) | 一种煤仓仓下配煤装置电子秤的安装方法 | |
| CN203751325U (zh) | 铁水运输系统 | |
| CN103769568A (zh) | 铁水运输系统 | |
| CN103939132B (zh) | 一种连续自动化的矿床地下开采运输方法 | |
| JP7188861B2 (ja) | 台車走行用の軌道の設置方法 | |
| CN208594948U (zh) | 隧底渣料输送机 | |
| Fiscor | Mining Conveyors Make Transitions | |
| CN209737948U (zh) | 一种预制构件生产线及具有该预制构件生产线的产存线 | |
| CN207810417U (zh) | 一种矿浆运输用溜槽 | |
| CN112064799A (zh) | 烧结工程配料室快速施工方法 | |
| CN103418986B (zh) | 步进梁运输机临时轨道安装方法 | |
| CN211282597U (zh) | 一种用于煤矿井下轨道巷与胶带巷交叉处的装置 | |
| CN120886356B (zh) | 梁板预制一体化生产线 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |