CN110696270B - 一种注塑冲压模具 - Google Patents
一种注塑冲压模具 Download PDFInfo
- Publication number
- CN110696270B CN110696270B CN201910985925.9A CN201910985925A CN110696270B CN 110696270 B CN110696270 B CN 110696270B CN 201910985925 A CN201910985925 A CN 201910985925A CN 110696270 B CN110696270 B CN 110696270B
- Authority
- CN
- China
- Prior art keywords
- injection molding
- shaft
- fixed
- fixedly connected
- sliding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001746 injection moulding Methods 0.000 title claims abstract description 118
- 230000007246 mechanism Effects 0.000 claims abstract description 154
- 239000000463 material Substances 0.000 claims abstract description 87
- 230000005540 biological transmission Effects 0.000 claims abstract description 31
- 238000002347 injection Methods 0.000 claims description 36
- 239000007924 injection Substances 0.000 claims description 36
- 238000003825 pressing Methods 0.000 claims description 24
- 238000007789 sealing Methods 0.000 claims description 15
- 238000003780 insertion Methods 0.000 claims description 8
- 230000037431 insertion Effects 0.000 claims description 8
- 230000006835 compression Effects 0.000 claims description 6
- 238000007906 compression Methods 0.000 claims description 6
- 238000004080 punching Methods 0.000 claims 1
- 230000008859 change Effects 0.000 abstract description 4
- 239000012778 molding material Substances 0.000 abstract description 3
- 239000002994 raw material Substances 0.000 description 10
- 238000010586 diagram Methods 0.000 description 9
- 238000001816 cooling Methods 0.000 description 6
- 230000033001 locomotion Effects 0.000 description 4
- 244000309464 bull Species 0.000 description 3
- 238000004140 cleaning Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 230000007306 turnover Effects 0.000 description 2
- 238000007792 addition Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/03—Injection moulding apparatus
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/76—Measuring, controlling or regulating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C2045/1784—Component parts, details or accessories not otherwise provided for; Auxiliary operations not otherwise provided for
- B29C2045/1785—Movement of a part, e.g. opening or closing movement of the mould, generating fluid pressure in a built-in fluid pressure generator
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76822—Phase or stage of control
- B29C2945/76859—Injection
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
本发明涉及注塑加工领域,具体是涉及一种注塑冲压模具,包括机架、动力机构、往复机构、冲压控料机构、注塑机构、导向架、活动座、动模具和定模具,所述动力机构连接在机架的后端;所述动力机构传动连接冲压控料机构和往复机构;所述冲压控料机构连接在注塑机构上,冲压控料机构传动连接注塑机构;所述注塑机构连接在活动座上;所述活动座滑动配合在两个导向架上,两个导向架的两端分别与机架的前后两端固定连接;所述注塑机构的前端与动模具固定连接;所述动模具的前端相对设有定模具。本发明可以进行连续注塑冲压处理,且可以根据需求改变注塑料的注塑量,定量注塑,注塑冲压出的产品质量高。
Description
技术领域
本发明涉及注塑加工领域,具体是涉及一种注塑冲压模具。
背景技术
专利号为CN201721349760.9的一种注塑机。包括注塑机本体,所述注塑机本体包括翻转结构和送料结构,翻转结构包括一号模具定位板、二号模具定位板、电机、转轴以及连接轴;二号模具定位板上设置有自动清洁结构,自动清洁结构包括一号滑块、半圆形连接环、清洁球以及刷毛;送料结构包括固定板、支撑组件、气缸以及自动送料组件;自动送料组件包括一号固定杆、储料容器、拉绳、二号固定杆、一号滑轮、二号滑轮以及三号固定杆。该注塑机的注塑效率较低,影响注塑产品的生产加工效率。
发明内容
本发明的一种注塑冲压模具,可以有效解决现有注塑冲压模具注塑效率低的问题;本发明可以进行连续注塑冲压处理,且可以根据需求改变注塑料的注塑量,定量注塑,注塑冲压出的产品质量高。
本发明的技术方案来:
一种注塑冲压模具,包括机架、动力机构、往复机构、冲压控料机构、注塑机构、导向架、活动座、动模具和定模具,所述动力机构连接在机架的后端;所述动力机构传动连接冲压控料机构和往复机构;所述冲压控料机构连接在注塑机构上,冲压控料机构传动连接注塑机构;所述注塑机构连接在活动座上;所述活动座滑动配合在两个导向架上,两个导向架的两端分别与机架的前后两端固定连接;所述注塑机构的前端与动模具固定连接;所述动模具的前端相对设有定模具;所述定模具固定在机架的前端;所述往复机构的两端分别转动连接在机架的前后两端;所述往复机构传动连接活动座。
所述动力机构包括动力电机、第一轴、驱动管、第二轴、小齿轮、摩擦传动盘、导向滑块、滑动环、固定环和第一压簧;所述动力电机通过电机座固定在机架的后端;所述动力电机的输出轴与转动配合在机架上的第一轴通过联轴器连接;所述第一轴上固定连接小齿轮,小齿轮啮合传动连接往复机构;所述第一轴的前端固定连接驱动管;所述第二轴的后端滑动配合在驱动管内,第二轴的后端固定连接滑动配合在驱动管的导向槽内的导向滑块;所述滑动环的内端固定连接导向滑块,滑动环滑动配合在驱动管上;所述驱动管的前端固定连接固定环;固定环的后端通过多根第一压簧与滑动环固定连接;所述第二轴的前端连接有摩擦传动盘;所述摩擦传动盘摩擦传动连接冲压控料机构。
所述第二轴的前端设有前后多个内螺栓插孔,所述摩擦传动盘的中端固定连接插杆环,插杆环滑动配合在第二轴上,插杆环上设有对称设置的两个外螺栓插孔;所述第二轴的一个内螺栓插孔和插杆环的两个外螺栓插孔之间通过螺栓和螺母的配合进行固定连接。
所述往复机构包括大齿轮、驱动轴和往复驱动辊;所述往复驱动辊和大齿轮分别固定在驱动轴的前后两端;所述驱动轴的中部转动配合在机架上;所述往复驱动辊上设有收尾相连的往复螺旋槽;所述往复驱动辊通过往复螺旋槽传动连接活动座。
所述冲压控料机构包括摩擦联动轮、联动轴、横架板和主动锥齿轮;所述主动锥齿轮和摩擦联动轮分别固定在联动轴的上下两端,联动轴的中部转动配合在横架板上;所述摩擦传动盘摩擦传动连接摩擦联动轮;所述主动锥齿轮啮合传动连接注塑机构;所述横架板固定在注塑机构上。
所述活动座包括立座、滑座和底部为半球体形状的滑柱;所述滑座的上下两端分别固定连接立座和滑柱;所述注塑机构固定在立座上;所述滑柱的底部滑动配合往复螺旋槽的内侧;所述滑座滑动配合在两个导向架的横向滑槽内。
所述冲压控料机构还包括吸料控制盘和联动杆;所述联动杆的上下两端分别与吸料控制盘和联动轴固定连接。
所述注塑机构包括被动锥齿轮、丝杠、导轨、料筒、压料盘、料盖、带有控制阀门的进料管、内注塑管、外注塑管、弹簧压环和第二压簧;所述主动锥齿轮啮合传动连接被动锥齿轮;所述横架板固定在料筒的后端;所述被动锥齿轮固定在丝杠的后端;所述丝杠的后端通过机械密封转动配合在料筒的后端;所述压料盘通过螺纹密封配合在丝杠上;所述压料盘密封滑动配合在料筒内;所述压料盘密封滑动配合在导轨上,导轨固定在料筒内壁上;所述料盖固定在料筒的前端;所述料盖上固定连接有进料管和外注塑管;所述内注塑管密封滑动配合在外注塑管的内侧;所述内注塑管的前端固定连接弹簧压环,弹簧压簧和料盖之间通过多根环绕设置的第二压簧固定连接;所述内注塑管的前端与动模具密封固定连接。
所述定模具包括定磨具本体、电动伸缩杆和L形座;所述定磨具本体与动模具相对设置;所述定模具本体的前端通过两根电动伸缩杆固定在L形座上;所述L形座固定在机架的前端。
本发明的有益效果为:本发明的一种注塑冲压模具,可以有效解决现有注塑冲压模具注塑效率低的问题;本发明可以进行连续注塑冲压处理,且可以根据需求改变注塑料的注塑量,定量注塑,注塑冲压出的产品质量高。
附图说明
图1是本发明的整体结构图一;
图2是本发明的整体结构图二;
图3是本发明内部机架的结构图;
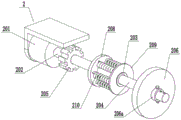
图4是本发明内部动力机构的结构图;
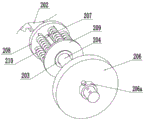
图5是本发明内部动力机构的局部放大结构图;
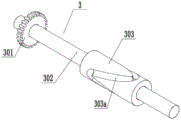
图6是本发明内部往复机构的结构图;
图7是本发明内部往复驱动辊的结构图;
图8是本发明内部冲压控料机构的结构图;
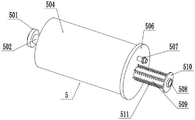
图9是本发明内部注塑机构的结构图;
图10是本发明内部注塑机构的局部结构图;
图11是本发明内部活动座的结构图;
图12是本发明内部定模具的结构图。
图中:机架1;动力机构2;动力电机201;第一轴202;驱动管203;第二轴204;小齿轮205;摩擦传动盘206;插杆环206a;导向滑块207;滑动环208;固定环209;第一压簧210;往复机构3;大齿轮301;驱动轴302;往复驱动辊303;往复螺旋槽303a;冲压控料机构4;摩擦联动轮401;联动轴402;横架板403;主动锥齿轮404;吸料控制盘405;联动杆406;注塑机构5;被动锥齿轮501;丝杠502;导轨503;料筒504;压料盘505;料盖506;带有控制阀门的进料管507;内注塑管508;外注塑管509;弹簧压环510;第二压簧511;导向架6;活动座7;立座701;滑座702;滑柱703;动模具8;定模具9;定磨具本体901;电动伸缩杆902;L形座903。
具体实施方式
下面结合附图1-12对本发明作进一步详细说明。
具体实施方式一:
如图1-12所示,一种注塑冲压模具,包括机架1、动力机构2、往复机构3、冲压控料机构4、注塑机构5、导向架6、活动座7、动模具8和定模具9,所述动力机构2连接在机架1的后端;所述动力机构2传动连接冲压控料机构4和往复机构3;所述冲压控料机构4连接在注塑机构5上,冲压控料机构4传动连接注塑机构5;所述注塑机构5连接在活动座7上;所述活动座7滑动配合在两个导向架6上,两个导向架6的两端分别与机架1的前后两端固定连接;所述注塑机构5的前端与动模具8固定连接;所述动模具8的前端相对设有定模具9;所述定模具9固定在机架1的前端;所述往复机构3的两端分别转动连接在机架1的前后两端;所述往复机构3传动连接活动座7。本发明的一种注塑冲压模具,将用于注塑的注塑原料装入至注塑机构5内后,将动力机构2接通电源并启动,动力机构2接电启动后可以带动往复机构3进行工作,往复机构3工作时可以带动活动座7进行前后方向的往复式运动,活动座7可以带动注塑机构5和冲压控料机构4进行前后方向的往复式运动,当注塑机构5带动动模具8向前运动至与定模具9紧密接触时,冲压控料机构4运动至与动力机构2接触,动力机构2带动冲压控料机构4进行工作,冲压控料机构4工作时可以带动注塑机构5将注塑机构5内部的注塑原料注入至动模具8和定模具9内,当活动座7带动注塑机构5和冲压控料机构4向后运动时,冲压控料机构4和动力机构2逐渐脱离,停止注塑工作,动模具8逐渐与定模具9分离,使得注塑完成的注塑产品可以被取出;本发明可以在温度较低的环境中使用,便于提高注塑产品的冷却效果;或是将冷却设备配合本发明使用,例如风扇等冷却设备可以对动模具8和定模具9进行鼓吹冷却,便于动模具8和定模具9内部的注塑原料冷却成形。
具体实施方式二:
如图1-12所示,所述动力机构2包括动力电机201、第一轴202、驱动管203、第二轴204、小齿轮205、摩擦传动盘206、导向滑块207、滑动环208、固定环209和第一压簧210;所述动力电机201通过电机座固定在机架1的后端;所述动力电机201的输出轴与转动配合在机架1上的第一轴202通过联轴器连接;所述第一轴202上固定连接小齿轮205,小齿轮205啮合传动连接往复机构3;所述第一轴202的前端固定连接驱动管203;所述第二轴204的后端滑动配合在驱动管203内,第二轴204的后端固定连接滑动配合在驱动管203的导向槽内的导向滑块207;所述滑动环208的内端固定连接导向滑块207,滑动环208滑动配合在驱动管203上;所述驱动管203的前端固定连接固定环209;固定环209的后端通过多根第一压簧210与滑动环208固定连接;所述第二轴204的前端连接有摩擦传动盘206;所述摩擦传动盘206摩擦传动连接冲压控料机构4。所述动力机构2内部的动力电机201接电启动后可以带动第一轴202转动,第一轴202转动时可以带动小齿轮205和驱动管203转动,小齿轮205转动时可以带动往复机构3工作,驱动管203转动时可以通过导向滑块207带动第二轴204转动,第二轴204转动时可以带动摩擦传动盘206转动,摩擦传动盘206与冲压控料机构4接触时可以传动带动冲压控料机构4工作;所述导向滑块207可以在导向槽内滑动,带动滑动环208和固定环209之间的距离发生变化,第一压簧210随之适应性变形;用于在冲压控料机构4与摩擦传动盘206接触后,带动摩擦传动盘206向前运动的过程中,摩擦传动盘206也可以带动冲压控料机构4进行工作,便于注塑工作的进行。
具体实施方式三:
如图1-12所示,所述第二轴204的前端设有前后多个内螺栓插孔,所述摩擦传动盘206的中端固定连接插杆环206a,插杆环206a滑动配合在第二轴204上,插杆环206a上设有对称设置的两个外螺栓插孔;所述第二轴204的一个内螺栓插孔和插杆环206a的两个外螺栓插孔之间通过螺栓和螺母的配合进行固定连接。摩擦传动盘206在第二轴204上的位置可以进行调节,将螺栓插入至外螺栓插孔和内螺栓插孔内并通过螺母固定即可,便于调节冲压控料机构4与摩擦传动盘206接触的时间的长短,进而调节冲压控料机构4控制注塑机构5的注塑量的多少,适用于对不同型号的动模具8和定模具9使用。
具体实施方式四:
如图1-12所示,所述往复机构3包括大齿轮301、驱动轴302和往复驱动辊303;所述往复驱动辊303和大齿轮301分别固定在驱动轴302的前后两端;小齿轮205啮合传动连接大齿轮301,所述驱动轴302的中部转动配合在机架1上;所述往复驱动辊303上设有收尾相连的往复螺旋槽303a;所述往复驱动辊303通过往复螺旋槽303a传动连接活动座7。大齿轮301可以在小齿轮205的带动下转动,大齿轮301转动时可以带动驱动轴302转动,驱动轴302转动时可以带动往复驱动辊303转动,往复驱动辊303转动时可以带动活动座7在两个导向架6上进行前后方向的往复式运动。
具体实施方式五:
如图1-12所示,所述冲压控料机构4包括摩擦联动轮401、联动轴402、横架板403和主动锥齿轮404;所述主动锥齿轮404和摩擦联动轮401分别固定在联动轴402的上下两端,联动轴402的中部转动配合在横架板403上;所述摩擦传动盘206摩擦传动连接摩擦联动轮401;所述主动锥齿轮404啮合传动连接注塑机构5;所述横架板403固定在注塑机构5上。冲压控料机构4运动至与摩擦传动盘206接触后,摩擦联动轮401在摩擦传动盘206的带动下转动,摩擦联动轮401转动时带动主动锥齿轮404转动,主动锥齿轮404转动时带动注塑机构5进行工作。
具体实施方式六:
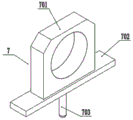
如图1-12所示,所述活动座7包括立座701、滑座702和底部为半球体形状的滑柱703;所述滑座702的上下两端分别固定连接立座701和滑柱703;所述注塑机构5固定在立座701上;所述滑柱703的底部滑动配合往复螺旋槽303a的内侧;所述滑座702滑动配合在两个导向架6的横向滑槽内。往复驱动辊303转动时可以带动滑柱703的下端在往复螺旋槽303a内进行往复式的滑动,滑柱703往复式的滑动时可以带动滑座702在两个导向架6的横向滑槽内进行水平方向的往复式滑动运动,进而通过立座701带动注塑机构5进行往复运动。
具体实施方式七:
如图1-12所示,所述冲压控料机构4还包括吸料控制盘405和联动杆406;所述联动杆406的上下两端分别与吸料控制盘405和联动轴402固定连接。吸料控制盘405和联动杆406的设置,用于将注塑原料抽入至注塑机构5内部时使用,转动吸料控制盘405可以带动联动杆406转动,联动杆406转动时可以对注塑机构5进行双向控制,既可以控制注塑机构5进行注塑加工工作,也可以控制注塑机构5进行抽料工作。
具体实施方式八:
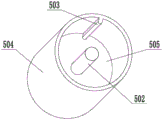
如图1-12所示,所述注塑机构5包括被动锥齿轮501、丝杠502、导轨503、料筒504、压料盘505、料盖506、带有控制阀门的进料管507、内注塑管508、外注塑管509、弹簧压环510和第二压簧511;所述主动锥齿轮404啮合传动连接被动锥齿轮501;所述横架板403固定在料筒504的后端;所述被动锥齿轮501固定在丝杠502的后端;所述丝杠502的后端通过机械密封转动配合在料筒504的后端;所述压料盘505通过螺纹密封配合在丝杠502上;所述压料盘505密封滑动配合在料筒504内;所述压料盘505密封滑动配合在导轨503上,导轨503固定在料筒504内壁上;所述料盖506固定在料筒504的前端;所述料盖506上固定连接有进料管507和外注塑管509;所述内注塑管508密封滑动配合在外注塑管509的内侧;所述内注塑管508的前端固定连接弹簧压环510,弹簧压簧和料盖506之间通过多根环绕设置的第二压簧511固定连接;所述内注塑管508的前端与动模具8密封固定连接。所述注塑机构5工作时,被动锥齿轮501可以在主动锥齿轮404的带动下转动,被动锥齿轮501转动时可以带动丝杠502转动,丝杠502转动时可以通过与导轨503的配合带动压料盘505在料筒504内进行前后方向的滑动运动,进而将注塑原料压入至外注塑管509和内注塑管508并通过内注塑管508注入至动模具8和定模具9内,内注塑管508和外注塑管509的滑动配合,可以使得动模具8和定模具9首先进行密封接触,;当动模具8和定模具9首先进行密封接触后,料筒504和料盖506继续运动时可以带动外注塑管509在内注塑管508上滑动,内注塑管508插入至外注塑管509内的距离变深且第二压簧511被压缩,然后注塑原料才可以进入至动模具8和定模具9内,防止注塑原料在动模具8和定模具9未接触时即挤入至动模具8内部,造成物料的损失。
具体实施方式九:
如图1-12所示,所述定模具9包括定磨具本体901、电动伸缩杆902和L形座903;所述定磨具本体901与动模具8相对设置;所述定模具9本体的前端通过两根电动伸缩杆902固定在L形座903上;所述L形座903固定在机架1的前端。电动伸缩杆902可以带动定磨具本体901进行运动,便于在脱模时配合动模具8工作。
本发明的工作原理为:本发明的一种注塑冲压模具,将用于注塑的注塑原料装入至注塑机构5内后,将动力机构2接通电源并启动,动力机构2接电启动后可以带动往复机构3进行工作,往复机构3工作时可以带动活动座7进行前后方向的往复式运动,活动座7可以带动注塑机构5和冲压控料机构4进行前后方向的往复式运动,当注塑机构5带动动模具8向前运动至与定模具9紧密接触时,冲压控料机构4运动至与动力机构2接触,动力机构2带动冲压控料机构4进行工作,冲压控料机构4工作时可以带动注塑机构5将注塑机构5内部的注塑原料注入至动模具8和定模具9内,当活动座7带动注塑机构5和冲压控料机构4向后运动时,冲压控料机构4和动力机构2逐渐脱离,停止注塑工作,动模具8逐渐与定模具9分离,使得注塑完成的注塑产品可以被取出;本发明可以在温度较低的环境中使用,便于提高注塑产品的冷却效果;或是将冷却设备配合本发明使用,例如风扇等冷却设备可以对动模具8和定模具9进行鼓吹冷却,便于动模具8和定模具9内部的注塑原料冷却成形。
当然,上述说明并非对本发明的限制,本发明也不仅限于上述举例,本技术领域的普通技术人员在本发明的实质范围内所做出的变化、改型、添加或替换,也属于本发明的保护范围。
Claims (6)
1.一种注塑冲压模具,包括机架(1)、动力机构(2)、往复机构(3)、冲压控料机构(4)、注塑机构(5)、导向架(6)、活动座(7)、动模具(8)和定模具(9),其特征在于:所述动力机构(2)连接在机架(1)的后端;所述动力机构(2)传动连接冲压控料机构(4)和往复机构(3);所述冲压控料机构(4)连接在注塑机构(5)上,冲压控料机构(4)传动连接注塑机构(5);所述注塑机构(5)连接在活动座(7)上;所述活动座(7)滑动配合在两个导向架(6)上,两个导向架(6)的两端分别与机架(1)的前后两端固定连接;所述注塑机构(5)的前端与动模具(8)固定连接;所述动模具(8)的前端相对设有定模具(9);所述定模具(9)固定在机架(1)的前端;所述往复机构(3)的两端分别转动连接在机架(1)的前后两端;所述往复机构(3)传动连接活动座(7);
所述动力机构(2)包括动力电机(201)、第一轴(202)、驱动管(203)、第二轴(204)、小齿轮(205)、摩擦传动盘(206)、导向滑块(207)、滑动环(208)、固定环(209)和第一压簧(210);所述动力电机(201)通过电机座固定在机架(1)的后端;所述动力电机(201)的输出轴与转动配合在机架(1)上的第一轴(202)通过联轴器连接;所述第一轴(202)上固定连接小齿轮(205),小齿轮(205)啮合传动连接往复机构(3);所述第一轴(202)的前端固定连接驱动管(203);所述第二轴(204)的后端滑动配合在驱动管(203)内,第二轴(204)的后端固定连接滑动配合在驱动管(203)的导向槽内的导向滑块(207);所述滑动环(208)的内端固定连接导向滑块(207),滑动环(208)滑动配合在驱动管(203)上;所述驱动管(203)的前端固定连接固定环(209);固定环(209)的后端通过多根第一压簧(210)与滑动环(208)固定连接;所述第二轴(204)的前端连接有摩擦传动盘(206);所述摩擦传动盘(206)摩擦传动连接冲压控料机构(4);
所述往复机构(3)包括大齿轮(301)、驱动轴(302)和往复驱动辊(303);所述往复驱动辊(303)和大齿轮(301)分别固定在驱动轴(302)的前后两端;小齿轮(205)啮合传动连接大齿轮(301);所述驱动轴(302)的中部转动配合在机架(1)上;所述往复驱动辊(303)上设有收尾相连的往复螺旋槽(303a);所述往复驱动辊(303)通过往复螺旋槽(303a)传动连接活动座(7);
所述冲压控料机构(4)包括摩擦联动轮(401)、联动轴(402)、横架板(403)和主动锥齿轮(404);所述主动锥齿轮(404)和摩擦联动轮(401)分别固定在联动轴(402)的上下两端,联动轴(402)的中部转动配合在横架板(403)上;所述摩擦传动盘(206)摩擦传动连接摩擦联动轮(401);所述主动锥齿轮(404)啮合传动连接注塑机构(5);所述横架板(403)固定在注塑机构(5)上。
2.根据权利要求1所述的一种注塑冲压模具,其特征在于:所述第二轴(204)的前端设有前后多个内螺栓插孔,所述摩擦传动盘(206)的中端固定连接插杆环(206a),插杆环(206a)滑动配合在第二轴(204)上,插杆环(206a)上设有对称设置的两个外螺栓插孔;所述第二轴(204)的一个内螺栓插孔和插杆环(206a)的两个外螺栓插孔之间通过螺栓和螺母的配合进行固定连接。
3.根据权利要求2所述的一种注塑冲压模具,其特征在于:所述活动座(7)包括立座(701)、滑座(702)和底部为半球体形状的滑柱(703);所述滑座(702)的上下两端分别固定连接立座(701)和滑柱(703);所述注塑机构(5)固定在立座(701)上;所述滑柱(703)的底部滑动配合往复螺旋槽(303a)的内侧;所述滑座(702)滑动配合在两个导向架(6)的横向滑槽内。
4.根据权利要求3所述的一种注塑冲压模具,其特征在于:所述冲压控料机构(4)还包括吸料控制盘(405)和联动杆(406);所述联动杆(406)的上下两端分别与吸料控制盘(405)和联动轴(402)固定连接。
5.根据权利要求4所述的一种注塑冲压模具,其特征在于:所述注塑机构(5)包括被动锥齿轮(501)、丝杠(502)、导轨(503)、料筒(504)、压料盘(505)、料盖(506)、带有控制阀门的进料管(507)、内注塑管(508)、外注塑管(509)、弹簧压环(510)和第二压簧(511);所述主动锥齿轮(404)啮合传动连接被动锥齿轮(501);所述横架板(403)固定在料筒(504)的后端;所述被动锥齿轮(501)固定在丝杠(502)的后端;所述丝杠(502)的后端通过机械密封转动配合在料筒(504)的后端;所述压料盘(505)通过螺纹密封配合在丝杠(502)上;所述压料盘(505)密封滑动配合在料筒(504)内;所述压料盘(505)密封滑动配合在导轨(503)上,导轨(503)固定在料筒(504)内壁上;所述料盖(506)固定在料筒(504)的前端;所述料盖(506)上固定连接有进料管(507)和外注塑管(509);所述内注塑管(508)密封滑动配合在外注塑管(509)的内侧;所述内注塑管(508)的前端固定连接弹簧压环(510),弹簧压簧和料盖(506)之间通过多根环绕设置的第二压簧(511)固定连接;所述内注塑管(508)的前端与动模具(8)密封固定连接。
6.根据权利要求5所述的一种注塑冲压模具,其特征在于:所述定模具(9)包括定磨具本体(901)、电动伸缩杆(902)和L形座(903);所述定磨具本体(901)与动模具(8)相对设置;所述定模具(9)本体的前端通过两根电动伸缩杆(902)固定在L形座(903)上;所述L形座(903)固定在机架(1)的前端。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910985925.9A CN110696270B (zh) | 2019-10-17 | 2019-10-17 | 一种注塑冲压模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910985925.9A CN110696270B (zh) | 2019-10-17 | 2019-10-17 | 一种注塑冲压模具 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN110696270A CN110696270A (zh) | 2020-01-17 |
| CN110696270B true CN110696270B (zh) | 2021-10-22 |
Family
ID=69201109
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201910985925.9A Active CN110696270B (zh) | 2019-10-17 | 2019-10-17 | 一种注塑冲压模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN110696270B (zh) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05124071A (ja) * | 1991-11-05 | 1993-05-21 | Masao Kubota | 射出成形機の駆動機構 |
| CN102700049A (zh) * | 2012-05-24 | 2012-10-03 | 台州市黄岩区机械模具职业学校 | 一种分级合模注塑机及其加工方法 |
| CN205989472U (zh) * | 2016-08-30 | 2017-03-01 | 泉州市微柏工业机器人研究院有限公司 | 一种包装软管注塑成型装置 |
| CN110142917A (zh) * | 2019-06-04 | 2019-08-20 | 毛茜潆 | 一种塑料注塑成型机 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8747100B2 (en) * | 2012-01-31 | 2014-06-10 | Tech Mold, Inc. | Multiple-component injection mold assembly and method |
| US10239246B2 (en) * | 2015-03-03 | 2019-03-26 | Limworks, Llc | Injection molding machine |
| CN206066818U (zh) * | 2016-06-30 | 2017-04-05 | 赵东厚 | 一种注塑冲压装置 |
| CN206357542U (zh) * | 2017-01-10 | 2017-07-28 | 东莞市百具乐塑胶玩具有限公司 | 一种玩具塑胶模具 |
| CN207757976U (zh) * | 2018-01-23 | 2018-08-24 | 苏州鑫叶自动化设备系统有限公司 | 一种电视机后盖体用注塑设备 |
| CN110281458B (zh) * | 2019-07-15 | 2020-05-08 | 张家界占生塑胶制品有限公司 | 一种无毛边玩具零件快速注塑机 |
-
2019
- 2019-10-17 CN CN201910985925.9A patent/CN110696270B/zh active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05124071A (ja) * | 1991-11-05 | 1993-05-21 | Masao Kubota | 射出成形機の駆動機構 |
| CN102700049A (zh) * | 2012-05-24 | 2012-10-03 | 台州市黄岩区机械模具职业学校 | 一种分级合模注塑机及其加工方法 |
| CN205989472U (zh) * | 2016-08-30 | 2017-03-01 | 泉州市微柏工业机器人研究院有限公司 | 一种包装软管注塑成型装置 |
| CN110142917A (zh) * | 2019-06-04 | 2019-08-20 | 毛茜潆 | 一种塑料注塑成型机 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN110696270A (zh) | 2020-01-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108145152B (zh) | 一种成型装置 | |
| CN118205152B (zh) | 一种自行卸料取件的注塑模具及注塑方法 | |
| CN112355149A (zh) | 一种便于成型零配件取出的凹模模具 | |
| CN110142917B (zh) | 一种塑料注塑成型机 | |
| CN217777568U (zh) | 一种自动卸料的双工位立式注塑机 | |
| CN114749574B (zh) | 一种压缩机外壳加工用自动上下料机械手 | |
| CN110696270A (zh) | 一种注塑冲压模具 | |
| CN217752461U (zh) | 一种汽车零部件加工用注塑装置 | |
| CN221437108U (zh) | 一种塑料制品模具 | |
| CN216732966U (zh) | 一种合模精度高的食品吸塑盘用成型模具 | |
| CN117656367B (zh) | 一种塑料制品快速成型设备及其成型方法 | |
| CN219945643U (zh) | 一种硬密封球阀模具生产用内壁打磨装置 | |
| CN115972482B (zh) | 一种化妆品用塑料包装制品增压式多腔汇流注塑方法 | |
| CN211279888U (zh) | 一种便于清洁的石墨环模压设备 | |
| CN210026050U (zh) | 一种货车仪表盘注塑机的定位机构 | |
| CN223989724U (zh) | 一种塑料制品注塑成型装置 | |
| CN215430876U (zh) | 一种设置有顶料机构的磨轮加压成型装置 | |
| CN112476961A (zh) | 一种注塑模具内壁清洁装置 | |
| CN206520151U (zh) | 一种滑台立式注塑机构 | |
| CN223750161U (zh) | 一种医疗注塑模具顶出机构 | |
| CN220763390U (zh) | 一种注塑模具结构 | |
| CN217944199U (zh) | 一种吸嘴制造模具 | |
| CN215544060U (zh) | 一种电脑屏蔽罩冲压模具 | |
| CN119238863B (zh) | 一种汽车座椅护板注塑模具 | |
| CN222495534U (zh) | 一种方便取料的油压机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| TA01 | Transfer of patent application right |
Effective date of registration: 20210926 Address after: 422000 Liu Ze Zhen Long Jian Cun, Shaodong City, Shaoyang City, Hunan Province Applicant after: Shaodong Longwang lighter Co., Ltd Address before: 463000 Tonghe formation, Xiaotun village committee, Gaoyi Township, Miyang County, Zhumadian City, Henan Province Applicant before: Lv Lei |
|
| TA01 | Transfer of patent application right | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |