CN110640956A - 一种塑胶压制成型机 - Google Patents

一种塑胶压制成型机 Download PDF

Info

Publication number
CN110640956A
CN110640956A CN201910922318.8A CN201910922318A CN110640956A CN 110640956 A CN110640956 A CN 110640956A CN 201910922318 A CN201910922318 A CN 201910922318A CN 110640956 A CN110640956 A CN 110640956A
Authority
CN
China
Prior art keywords
cooling
fixed
seat
rod
heat
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
CN201910922318.8A
Other languages
English (en)
Other versions
CN110640956B (zh
Inventor
李良钊
徐怡庄
骆仪
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Dongguan Sanba Electronic Technology Co ltd
Hefei Minglong Electronic Technology Co ltd
Original Assignee
Hanshan Normal University
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Hanshan Normal University filed Critical Hanshan Normal University
Priority to CN201910922318.8A priority Critical patent/CN110640956B/zh
Publication of CN110640956A publication Critical patent/CN110640956A/zh
Application granted granted Critical
Publication of CN110640956B publication Critical patent/CN110640956B/zh
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
    • B29C43/02—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor of articles of definite length, i.e. discrete articles
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
    • B29C43/32—Component parts, details or accessories; Auxiliary operations
    • B29C43/34—Feeding the material to the mould or the compression means
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
    • B29C43/32—Component parts, details or accessories; Auxiliary operations
    • B29C43/36—Moulds for making articles of definite length, i.e. discrete articles
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
    • B29C43/32—Component parts, details or accessories; Auxiliary operations
    • B29C43/52—Heating or cooling
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
    • B29C43/32—Component parts, details or accessories; Auxiliary operations
    • B29C43/58—Measuring, controlling or regulating
    • B29C2043/5816—Measuring, controlling or regulating temperature

Landscapes

  • Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Casting Or Compression Moulding Of Plastics Or The Like (AREA)
  • Moulds For Moulding Plastics Or The Like (AREA)

Abstract

本发明公开了一种塑胶压制成型机,其包括料体注入组件、压制组件、冷却组件和控温组件,所述料体注入组件的出料端与压制组件的入料端相连通用于为压制组件注入塑化料体,所述压制组件用以将其中的料体压制成型,所述控温组件和冷却组件用于为压制组件提供合理的温度从而提升压制成型的效率,即在压制动作结束后,需要保温保压一段时间,此时通过加热管二进行加热保温,保温保压结束后,通过散热组件对成型仓进行降温冷却,从而达到控温的目的,另外,水泵同步工作,将冷却水箱内的冷却水通过进水总管传送至上模板与导料座内侧的冷却环管中,从而对塑胶原料进行快速降温,减少成型时间,提高工作人员的工作效率。

Description

一种塑胶压制成型机
技术领域
本发明涉及塑胶成型技术领域,具体是一种塑胶压制成型机。
背景技术
塑胶应用非常广泛,是家电、汽车、手机、PC、医疗器械、照明电器中不可或缺的部件,随着我国经济实现了持续稳定的增长,家电、汽车、手机、PC、医疗器械等行业受益于良好的外部环境也实现了快速发展,因此,塑胶压制成型机成为制造行业中必不可少的一部分。
但是目前市场上关于塑胶压制成型机存在着一些缺点,在对塑胶压制成型过程中,塑胶成型慢,即在压制结束后,自然降温慢,影响工作效率。因此,本领域技术人员提供了一种塑胶压制成型机,以解决上述背景技术中提出的问题。
发明内容
为实现上述目的,本发明提供如下技术方案:一种塑胶压制成型机,其包括料体注入组件、压制组件、冷却组件和控温组件,所述料体注入组件的出料端与压制组件的入料端相连通用于为压制组件注入塑化料体,所述压制组件用以将其中的料体压制成型,所述控温组件和冷却组件用于为压制组件提供合理的温度从而提升压制成型的效率。
进一步,作为优选,所述压制组件包括液压杆、上模板、导料座和成型座,所述成型座固定嵌入底座中,所述底座的内部为空腔结构,所述底座上位于成型座的正上方固定有导料座,所述导料座的内部开有与上模板相匹配的槽体,所述上模板固定在两个液压杆的输出端且由液压杆带动其进行上下位移,所述液压杆固定在压模架的下方,所述压模架通过支架固定在底座上。
进一步,作为优选,所述控温组件包括开合导通组件、加热组件和散热组件,所述加热组件包括加热管二和隔热座,所述隔热座固定嵌入底座中且套设在成型座的外部,所述隔热座与成型座之间形成密闭的加热仓,所述加热仓中均布有加热管二,所述加热仓通过开合导通组件与散热组件进行传热,所述散热组件包括散热弯管、散热仓、散热风扇和导热杆,所述导热杆的一端伸入开合导通组件中,其另一端伸入散热仓中,所述散热仓固定在底座的底部,所述导热杆上连接有散热弯管,所述散热仓中还设置有散热风扇。
进一步,作为优选,所述开合导通组件包括电动伸缩杆、凸型杆和连接筒,所述连接筒横向阵列固定在隔热座和散热仓之间,所述连接筒中开设有连通腔用以与隔热座相连通,所述连接筒的径向上设置有通槽用以使凸型杆穿过连接筒,所述通槽的两端固定嵌入有弹性套二,所述弹性套二套设在凸型杆的外部,所述连通腔靠近通槽的一端设置有圆弧形通孔,所述通槽的另一端沿着连接筒的轴向固定嵌入导热杆,所述凸型杆与圆弧形通孔相对应位置处设置有堵头,所述凸型杆的两端分别固定在两个电动伸缩杆的输出端,所述电动伸缩杆的另一端固定在底座的内腔顶部。
进一步,作为优选,所述凸型杆还由稳定装置进行支撑,所述稳定装置包括支座和弹性套一,所述凸型杆的两端端部固定套设有弹性套一,所述弹性套一固定在支座上,所述支座固定在底座的内腔底部。
进一步,作为优选,所述料体注入组件包括固定在压模架上方的搅拌罐体以及分别与搅拌罐体和导料座相连通的输送仓,所述搅拌罐体的上方竖直固定有电机一,所述电机一的输出端固定有叶轮,所述叶轮伸入搅拌罐体中,所述搅拌罐体的上方位于电机一的一侧嵌入连通有进料口,所述搅拌罐体为双层结构且在其中均匀嵌入有加热管一,所述输送仓水平连通布置在搅拌罐体的下方,所述输送仓的外部一端水平固定有电机二,所述电机二的输出端固定有螺旋输送叶轮,所述螺旋输送叶轮伸入输送仓中。
进一步,作为优选,所述冷却组件包括热水回收箱、冷却水箱和水泵,所述热水回收箱通过通水管与冷却水箱相连通,所述冷却水箱的另一端连通有进水总管,所述进水总管分别连通有冷却支管和冷却软管,所述冷却支管通过导料座与出水支管相连通,所述冷却软管通过上模板与出水软管相连通,所述出水支管和出水软管均与出水总管相连通,所述出水总管与热水回收箱相连通形成回路。
进一步,作为优选,所述热水回收箱的端口处固定有防尘网,所述热水回收箱的内侧位于防尘网的下方固定有排热扇,所述冷却水箱的一侧设置有水泵用于为进水总管持续供水。
进一步,作为优选,所述防尘网的外侧设置有卡扣,且防尘网通过卡扣与热水回收箱卡合固定,所述防尘网的滤孔孔径不高于1mm。
进一步,作为优选,所述导料座与上模板的内侧均设置有冷却环管,冷却环管为U形结构,所述冷却支管通过冷却环管与出水支管连接,所述冷却软管通过冷却环管与出水软管连接,所述冷却软管与出水软管均为EPDM材质构架。
与现有技术相比,本发明的有益效果是:本装置将料体注入组件和压制组件相配合,即料体注入组件的出料端与压制组件的入料端相连通从而为压制组件注入塑化料体,而压制组件可将其中的料体压制成型,本装置中的控温组件和冷却组件可为压制组件提供合理的温度从而提升压制成型的效率,即在压制动作结束后,需要保温保压一段时间,此时通过加热管二进行加热保温,堵头堵住圆弧形通孔使得连通腔不与通槽相连通,保温保压结束后,通过散热组件对成型仓进行降温冷却,从而达到控温的目的,另外,水泵同步工作,将冷却水箱内的冷却水通过进水总管传送至冷却支管与冷却软管内,进而通过上模板与导料座内侧的冷却环管对塑胶原料进行快速降温,减少成型时间,提高工作人员的工作效率。
附图说明
图1为一种塑胶压制成型机的立体结构示意图;
图2为一种塑胶压制成型机的部分平面结构示意图;
图3为一种塑胶压制成型机的热水回收箱和冷却水箱示意图;
图4为图2的部分放大示意图一;
图5为图2的部分放大示意图二;
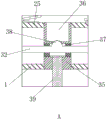
图6为图5的A处放大示意图;
图中:1、底座;2、热水回收箱;3、通水管;4、冷却水箱;5、导料座;6、水泵;7、进水总管;8、冷却支管;9、冷却软管;10、出水总管;11、出水支管;12、出水软管;13、压模架;14、液压杆;15、上模板;16、输送仓;17、搅拌罐体;18、进料口;19、电机一;20、叶轮;21、加热管一;22、防尘网;23、排热扇;24、成型座;25、隔热座;26、散热弯管;27、电机二;28、螺旋输送叶轮;29、散热仓;30、散热风扇;31、电动伸缩杆;32、凸型杆;33、支座;34、弹性套一;35、连接筒;36、连通腔;37、弹性套二;38、堵头;39、导热杆,40、加热管二。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
实施例:请参阅图1-6,本发明提供一种技术方案:一种塑胶压制成型机,其包括料体注入组件、压制组件、冷却组件和控温组件,所述料体注入组件的出料端与压制组件的入料端相连通用于为压制组件注入塑化料体,所述压制组件用以将其中的料体压制成型,所述控温组件和冷却组件用于为压制组件提供合理的温度从而提升压制成型的效率。
其中,所述压制组件包括液压杆14、上模板15、导料座5和成型座24,所述成型座24固定嵌入底座1中,所述底座1的内部为空腔结构,所述底座1上位于成型座24的正上方固定有导料座5,所述导料座5的内部开有与上模板15相匹配的槽体,所述上模板15固定在两个液压杆14的输出端且由液压杆14带动其进行上下位移,所述液压杆14固定在压模架13的下方,所述压模架13通过支架固定在底座1上,两个液压杆14由同一泵站进行统一控制供液,从而带动上模板15向下移动进入到导料座5的槽体中,将其中的料体推进成型座中进行压制。
如图5,所述控温组件包括开合导通组件、加热组件和散热组件,所述加热组件包括加热管二40和隔热座25,所述隔热座25固定嵌入底座1中且套设在成型座24的外部,所述隔热座25与成型座24之间形成密闭的加热仓,所述加热仓中均布有加热管二40,所述底座1的外侧面还设置有控制面板,控制面板控制加热管二40的开启和关闭,所述加热仓通过开合导通组件与散热组件进行传热,所述散热组件包括散热弯管26、散热仓29、散热风扇30和导热杆39,所述导热杆39的一端伸入开合导通组件中,其另一端伸入散热仓29中,所述散热仓29固定在底座1的底部,所述导热杆39上连接有散热弯管26,所述散热仓29中还设置有散热风扇30,所述散热风扇30的启停由控制面板进行统一控制。
本实施例中,所述开合导通组件包括电动伸缩杆31、凸型杆32和连接筒35,所述连接筒35横向阵列固定在隔热座25和散热仓29之间,所述连接筒35中开设有连通腔36用以与隔热座25相连通,所述连接筒35的径向上设置有通槽用以使凸型杆32穿过连接筒35,所述通槽的两端固定嵌入有弹性套二37,所述弹性套二37套设在凸型杆32的外部,所述连通腔36靠近通槽的一端设置有圆弧形通孔,所述通槽的另一端沿着连接筒35的轴向固定嵌入导热杆39,即每个连接筒35中均嵌入有导热杆39,更加便于散热,所述凸型杆32与圆弧形通孔相对应位置处设置有堵头38,所述凸型杆32的两端分别固定在两个电动伸缩杆31的输出端,所述电动伸缩杆31的另一端固定在底座1的内腔顶部,在压制动作结束后,需要保温保压一段时间,此时控制面板控制加热管二40进行加热,此时堵头堵住圆弧形通孔使得连通腔36不与通槽相连通,保温保压结束后,进行降温冷却,此时通过控制面板关闭加热管二40,并且控制电动伸缩杆31向下伸出,使得堵头远离圆弧形通孔,加热仓和通槽相连通,热量经导热杆39散出,并且散热风扇30由控制面板控制开始转动,进一步增加散热效果,从而达到控温的目的,成型结束后,抬起上模板取出成品,进行下一次压制。
作为较佳的实施例,所述凸型杆32还由稳定装置进行支撑,所述稳定装置包括支座33和弹性套一34,所述凸型杆32的两端端部固定套设有弹性套一34,所述弹性套一34固定在支座33上,所述支座33固定在底座1的内腔底部。
本实施例中,所述料体注入组件包括固定在压模架13上方的搅拌罐体17以及分别与搅拌罐体17和导料座5相连通的输送仓16,所述搅拌罐体17的上方竖直固定有电机一19,所述电机一19的输出端固定有叶轮20,所述叶轮20伸入搅拌罐体17中,所述搅拌罐体17的上方位于电机一19的一侧嵌入连通有进料口18,所述搅拌罐体17为双层结构且在其中均匀嵌入有加热管一21,所述输送仓16水平连通布置在搅拌罐体17的下方,所述输送仓16的外部一端水平固定有电机二27,所述电机二27的输出端固定有螺旋输送叶轮28,所述螺旋输送叶轮28伸入输送仓16中,所述电机一19和电机二27均由控制面板进行控制,控制面板控制电机一19带动叶轮20转动,对搅拌罐体17内的塑胶原料进行搅拌,使塑胶原料受热均匀,同时提高塑胶原料的流动性,保证塑胶原料在压制过程中保持均匀的流动分配性。
本实施例中,所述冷却组件包括热水回收箱2、冷却水箱4和水泵6,所述热水回收箱2通过通水管3与冷却水箱4相连通,所述冷却水箱4的另一端连通有进水总管7,所述进水总管7分别连通有冷却支管8和冷却软管9,所述冷却支管8通过导料座5与出水支管11相连通,所述冷却软管9通过上模板15与出水软管12相连通,所述出水支管11和出水软管12均与出水总管10相连通,所述出水总管10与热水回收箱2相连通形成回路,在压制结束后,进行降温冷却,所述水泵6由控制面板进行控制,控制面板控制水泵6工作,将冷却水箱4内的冷却水通过进水总管7传送至冷却支管8与冷却软管9内,进而通过上模板15与导料座5内侧的冷却环管对塑胶原料进行快速降温,减少成型时间,受热后的冷却水通过出水支管11与出水软管12流入至热水回收箱2中,在排热扇23的工作下,对受热的冷却水进行快速降温,以便再次使用,具体的在每次保压保温结束后,开启一次水泵,从而替换掉上模板15和导料座5内侧的冷却环管中的水,进一步的,在冷却支管8、冷却软管9、出水支管11和出水软管12上均设置有电磁阀,电磁阀由控制面板进行统一控制,在开启水泵时,所有电磁阀开启,在水泵关闭时,所有电磁阀关闭。
本实施例中,所述热水回收箱2的端口处固定有防尘网22,所述热水回收箱2的内侧位于防尘网22的下方固定有排热扇23,通过排热扇对回流热水进行散热,能够使加热后的冷却水快速降温,以便重复使用,降低能源的损耗,所述冷却水箱4的一侧设置有水泵6用于为进水总管7持续供水。
本实施例中,所述防尘网22的外侧设置有卡扣,且防尘网22通过卡扣与热水回收箱2卡合固定,所述防尘网22的滤孔孔径不高于1mm。
作为较佳的实施例,所述导料座5与上模板15的内侧均设置有冷却环管,冷却环管为U形结构,所述冷却支管8通过冷却环管与出水支管11连接,所述冷却软管9通过冷却环管与出水软管12连接,所述冷却软管9与出水软管12均为EPDM材质构架。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。

Claims (10)

1.一种塑胶压制成型机,其包括料体注入组件、压制组件、冷却组件和控温组件,其特征在于,所述料体注入组件的出料端与压制组件的入料端相连通用于为压制组件注入塑化料体,所述压制组件用以将其中的料体压制成型,所述控温组件和冷却组件用于为压制组件提供合理的温度从而提升压制成型的效率。
2.根据权利要求1所述的一种塑胶压制成型机,其特征在于,所述压制组件包括液压杆(14)、上模板(15)、导料座(5)和成型座(24),所述成型座(24)固定嵌入底座(1)中,所述底座(1)的内部为空腔结构,所述底座(1)上位于成型座(24)的正上方固定有导料座(5),所述导料座(5)的内部开有与上模板(15)相匹配的槽体,所述上模板(15)固定在两个液压杆(14)的输出端且由液压杆(14)带动其进行上下位移,所述液压杆(14)固定在压模架(13)的下方,所述压模架(13)通过支架固定在底座(1)上。
3.根据权利要求1所述的一种塑胶压制成型机,其特征在于,所述控温组件包括开合导通组件、加热组件和散热组件,所述加热组件包括加热管二(40)和隔热座(25),所述隔热座(25)固定嵌入底座(1)中且套设在成型座(24)的外部,所述隔热座(25)与成型座(24)之间形成密闭的加热仓,所述加热仓中均布有加热管二(40),所述加热仓通过开合导通组件与散热组件进行传热,所述散热组件包括散热弯管(26)、散热仓(29)、散热风扇(30)和导热杆(29),所述导热杆(39)的一端伸入开合导通组件中,其另一端伸入散热仓(29)中,所述散热仓(29)固定在底座(1)的底部,所述导热杆(39)上连接有散热弯管(26),所述散热仓(29)中还设置有散热风扇(30)。
4.根据权利要求3所述的一种塑胶压制成型机,其特征在于,所述开合导通组件包括电动伸缩杆(31)、凸型杆(32)和连接筒(35),所述连接筒(35)横向阵列固定在隔热座(25)和散热仓(29)之间,所述连接筒(35)中开设有连通腔(36)用以与隔热座(25)相连通,所述连接筒(35)的径向上设置有通槽用以使凸型杆(32)穿过连接筒(35),所述通槽的两端固定嵌入有弹性套二(37),所述弹性套二(37)套设在凸型杆(32)的外部,所述连通腔(36)靠近通槽的一端设置有圆弧形通孔,所述通槽的另一端沿着连接筒(35)的轴向固定嵌入导热杆(39),所述凸型杆(32)与圆弧形通孔相对应位置处设置有堵头(38),所述凸型杆(32)的两端分别固定在两个电动伸缩杆(31)的输出端,所述电动伸缩杆(31)的另一端固定在底座(1)的内腔顶部。
5.根据权利要求4所述的一种塑胶压制成型机,其特征在于,所述凸型杆(32)还由稳定装置进行支撑,所述稳定装置包括支座(33)和弹性套一(34),所述凸型杆(32)的两端端部固定套设有弹性套一(34),所述弹性套一(34)固定在支座(33)上,所述支座(33)固定在底座(1)的内腔底部。
6.根据权利要求1所述的一种塑胶压制成型机,其特征在于,所述料体注入组件包括固定在压模架(13)上方的搅拌罐体(17)以及分别与搅拌罐体(17)和导料座(5)相连通的输送仓(16),所述搅拌罐体(17)的上方竖直固定有电机一(19),所述电机一(19)的输出端固定有叶轮(20),所述叶轮(20)伸入搅拌罐体(17)中,所述搅拌罐体(17)的上方位于电机一(19)的一侧嵌入连通有进料口(18),所述搅拌罐体(17)为双层结构且在其中均匀嵌入有加热管一(21),所述输送仓(16)水平连通布置在搅拌罐体(17)的下方,所述输送仓(16)的外部一端水平固定有电机二(27),所述电机二(27)的输出端固定有螺旋输送叶轮(28),所述螺旋输送叶轮(28)伸入输送仓(16)中。
7.根据权利要求1所述的一种塑胶压制成型机,其特征在于,所述冷却组件包括热水回收箱(2)、冷却水箱(4)和水泵(6),所述热水回收箱(2)通过通水管(3)与冷却水箱(4)相连通,所述冷却水箱(4)的另一端连通有进水总管(7),所述进水总管(7)分别连通有冷却支管(8)和冷却软管(9),所述冷却支管(8)通过导料座(5)与出水支管(11)相连通,所述冷却软管(9)通过上模板(15)与出水软管(12)相连通,所述出水支管(11)和出水软管(12)均与出水总管(10)相连通,所述出水总管(10)与热水回收箱(2)相连通形成回路。
8.根据权利要求7所述的一种塑胶压制成型机,其特征在于,所述热水回收箱(2)的端口处固定有防尘网(22),所述热水回收箱(2)的内侧位于防尘网(22)的下方固定有排热扇(23),所述冷却水箱(4)的一侧设置有水泵(6)用于为进水总管(7)持续供水。
9.根据权利要求8所述的一种塑胶压制成型机,其特征在于,所述防尘网(22)的外侧设置有卡扣,且防尘网(22)通过卡扣与热水回收箱(2)卡合固定,所述防尘网(22)的滤孔孔径不高于1mm。
10.根据权利要求7所述的一种塑胶压制成型机,其特征在于,所述导料座(5)与上模板(15)的内侧均设置有冷却环管,冷却环管为U形结构,所述冷却支管(8)通过冷却环管与出水支管(11)连接,所述冷却软管(9)通过冷却环管与出水软管(12)连接,所述冷却软管(9)与出水软管(12)均为EPDM材质构架。
CN201910922318.8A 2019-09-26 2019-09-26 一种塑胶压制成型机 Active CN110640956B (zh)

Priority Applications (1)

Application Number Priority Date Filing Date Title
CN201910922318.8A CN110640956B (zh) 2019-09-26 2019-09-26 一种塑胶压制成型机

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
CN201910922318.8A CN110640956B (zh) 2019-09-26 2019-09-26 一种塑胶压制成型机

Publications (2)

Publication Number Publication Date
CN110640956A true CN110640956A (zh) 2020-01-03
CN110640956B CN110640956B (zh) 2021-05-07

Family

ID=69011545

Family Applications (1)

Application Number Title Priority Date Filing Date
CN201910922318.8A Active CN110640956B (zh) 2019-09-26 2019-09-26 一种塑胶压制成型机

Country Status (1)

Country Link
CN (1) CN110640956B (zh)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN112590356A (zh) * 2020-12-14 2021-04-02 麦卡电工器材(陆河)有限公司 一种耐高温云母板压制工艺
CN117817930A (zh) * 2024-02-05 2024-04-05 吉林大学 一种车用的磁性环氧复合材料弹簧制造设备及工艺

Citations (11)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US20020091168A1 (en) * 2000-12-12 2002-07-11 Sumitomo Chemical Company, Limited System for producing foamed article, a molten resin preparing apparatus and a molding apparatus for use in foamed article production system
CN202685258U (zh) * 2012-06-15 2013-01-23 常州万家乐塑料有限公司 一种注塑车间冷却水循环系统
CN203611416U (zh) * 2013-12-13 2014-05-28 李清意 一种全自动压瓶盖机
CN205735759U (zh) * 2016-05-18 2016-11-30 南昌通天汽车配件有限公司 一种汽车后视镜冲压模具
CN206475360U (zh) * 2017-01-20 2017-09-08 宁波德力东机械科技有限公司 一种加热均匀的刹车片热压成型机
CN108215036A (zh) * 2016-12-13 2018-06-29 虎尾科技大学 高温热压成型机
CN108556236A (zh) * 2018-05-10 2018-09-21 赣州恒利建材有限公司 一种合成树脂瓦片生产用压铸装置
CN108724574A (zh) * 2018-05-23 2018-11-02 夏文斌 一种新能源汽车的电机散热罩成型塑胶模
CN208681916U (zh) * 2018-07-25 2019-04-02 大理金明动物药业有限公司 一种可安装在四柱液压机上压制瓶保护托的模具
CN209050915U (zh) * 2018-10-26 2019-07-02 依蒂尔申达汽车零部件(天津)有限公司 一种汽车行李箱加工用压制成型装置
CN209079025U (zh) * 2018-11-26 2019-07-09 肇庆高新区强宏塑料模具有限公司 一种组合式汽车电机端盖模具

Patent Citations (11)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US20020091168A1 (en) * 2000-12-12 2002-07-11 Sumitomo Chemical Company, Limited System for producing foamed article, a molten resin preparing apparatus and a molding apparatus for use in foamed article production system
CN202685258U (zh) * 2012-06-15 2013-01-23 常州万家乐塑料有限公司 一种注塑车间冷却水循环系统
CN203611416U (zh) * 2013-12-13 2014-05-28 李清意 一种全自动压瓶盖机
CN205735759U (zh) * 2016-05-18 2016-11-30 南昌通天汽车配件有限公司 一种汽车后视镜冲压模具
CN108215036A (zh) * 2016-12-13 2018-06-29 虎尾科技大学 高温热压成型机
CN206475360U (zh) * 2017-01-20 2017-09-08 宁波德力东机械科技有限公司 一种加热均匀的刹车片热压成型机
CN108556236A (zh) * 2018-05-10 2018-09-21 赣州恒利建材有限公司 一种合成树脂瓦片生产用压铸装置
CN108724574A (zh) * 2018-05-23 2018-11-02 夏文斌 一种新能源汽车的电机散热罩成型塑胶模
CN208681916U (zh) * 2018-07-25 2019-04-02 大理金明动物药业有限公司 一种可安装在四柱液压机上压制瓶保护托的模具
CN209050915U (zh) * 2018-10-26 2019-07-02 依蒂尔申达汽车零部件(天津)有限公司 一种汽车行李箱加工用压制成型装置
CN209079025U (zh) * 2018-11-26 2019-07-09 肇庆高新区强宏塑料模具有限公司 一种组合式汽车电机端盖模具

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN112590356A (zh) * 2020-12-14 2021-04-02 麦卡电工器材(陆河)有限公司 一种耐高温云母板压制工艺
CN117817930A (zh) * 2024-02-05 2024-04-05 吉林大学 一种车用的磁性环氧复合材料弹簧制造设备及工艺

Also Published As

Publication number Publication date
CN110640956B (zh) 2021-05-07

Similar Documents

Publication Publication Date Title
CN108327206A (zh) 一种用于注塑成型的设备
CN209851513U (zh) 一种高仿真人像制作用的注塑装置
CN110640956B (zh) 一种塑胶压制成型机
CN210525765U (zh) 一种注塑模具的冷却定型装置
CN208745282U (zh) 一种带有循环水冷结构的塑胶外壳加工模具
CN208375916U (zh) 一种高效冷却式的塑料模具
CN206536761U (zh) 一种改良结构的注塑模具
CN211993968U (zh) 一种便于控温的塑料件注塑模具
CN109501114A (zh) 一种高精度生产注塑工艺及注塑机
CN213382833U (zh) 一种光纤头成型装置
CN212707662U (zh) 一种晶塑板材的制备设备
CN210633980U (zh) 一种制鞋用二次eva发泡成型机
CN221697801U (zh) 一种具有冷却控制功能的注塑模具
CN207931040U (zh) 一种使用方便的注塑模具
CN215791345U (zh) 一种注塑鞋模具用进料装置
CN210705799U (zh) 一种家电配件注塑模具
CN219276457U (zh) 一种家电底座塑胶件生产用注塑设备
CN223849794U (zh) 一种便于成型的iml模具加热装置
CN112936793A (zh) 一种咖啡机面板盖成型装置
CN221872970U (zh) 一种家电配件精密注塑模具
CN221496988U (zh) 一种多流道注塑模具
CN220429179U (zh) 一种冷却效果好的注塑成型模具
CN222946109U (zh) 一种胡椒研磨器主机盖成型模具
CN216992836U (zh) 一种带有导向结构的电子产品底壳生产用注塑机
CN224028144U (zh) 基于预成型机的水循环加热器

Legal Events

Date Code Title Description
PB01 Publication
PB01 Publication
SE01 Entry into force of request for substantive examination
GR01 Patent grant
GR01 Patent grant
TR01 Transfer of patent right

Effective date of registration: 20230420

Address after: Building 3, No. 5, Lane 2, Jincheng Road, Jinfenghuang Industrial Zone, Fenggang Town, Dongguan City, Guangdong Province, 523000

Patentee after: DONGGUAN SANBA ELECTRONIC TECHNOLOGY CO.,LTD.

Address before: 230000 B-1015, wo Yuan Garden, 81 Ganquan Road, Shushan District, Hefei, Anhui.

Patentee before: HEFEI MINGLONG ELECTRONIC TECHNOLOGY Co.,Ltd.

Effective date of registration: 20230420

Address after: 230000 B-1015, wo Yuan Garden, 81 Ganquan Road, Shushan District, Hefei, Anhui.

Patentee after: HEFEI MINGLONG ELECTRONIC TECHNOLOGY Co.,Ltd.

Address before: 521041 Qiaodong, Xiangqiao District, Guangdong, Chaozhou

Patentee before: HANSHAN NORMAL University

TR01 Transfer of patent right