CN110625560B - 一种转向架的构架与一系弹性装置的正位组装工装 - Google Patents
一种转向架的构架与一系弹性装置的正位组装工装 Download PDFInfo
- Publication number
- CN110625560B CN110625560B CN201910899467.7A CN201910899467A CN110625560B CN 110625560 B CN110625560 B CN 110625560B CN 201910899467 A CN201910899467 A CN 201910899467A CN 110625560 B CN110625560 B CN 110625560B
- Authority
- CN
- China
- Prior art keywords
- positioning
- framework
- steel spring
- bogie
- compression mechanism
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B11/00—Work holders not covered by any preceding group in the subclass, e.g. magnetic work holders, vacuum work holders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B27/00—Hand tools, specially adapted for fitting together or separating parts or objects whether or not involving some deformation, not otherwise provided for
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Automobile Manufacture Line, Endless Track Vehicle, Trailer (AREA)
- Automatic Assembly (AREA)
Abstract
本发明提出一种转向架的构架与一系弹性装置的正位组装工装,包括用于支撑构架的支撑定位座和用于支撑一系弹性装置的可移动升降车;每个可移动升降车可将一个一系弹性装置支撑在定位柱的下方;所述可移动升降车的上端设置有可对应插入螺纹盲孔的第一定位杆;所述可移动升降车的底部设置有沿转向架左右方向布置的第一直线滑轨;还包括一方框状的钢簧压缩机构;所述钢簧压缩机构的上边框位于构架上方,并设置有沿竖直方向往复的压缩机构,所述压缩机构的活塞杆向构架上表面施加作用力,用于压缩一系钢簧组。本发明能够将构架与一系弹性装置直接正位组装,不需装夹翻转构架,简化了装配作业过程,提升工作效率,对安装空间要求小,安全性能高。
Description
技术领域
本发明属于钳工装配用工装,特别涉及一种转向架的构架与一系弹性装置的正位组装工装。
背景技术
目前轨道交通行业中的一种构架与一系弹性装置的连接结构如图 1 所示,所述一系弹性装置包括位于构架下方的定位转臂和一系钢簧组;所述定位转臂的内端设置有橡胶节点;所述橡胶节点包括从定位转臂左右两侧凸出的定位块;所述构架上设置有与定位块一一对应的竖直定位槽;所述定位块嵌入固定在竖直定位槽内;所述一系钢簧组以竖直压缩状态安装在构架与定位转臂之间,用于构架与定位转臂的减振;所述构架上设置有用于定位安装一系钢簧组的定位柱;定位转臂外端通过吊耳与提吊圆销间垫放工艺垫块限位。
一系弹性装置与构架装配传统方法是采用反位组装的作业方式,此类作业方式需要使用翻转机将构架翻转,再依次在构架上装配上一系钢簧组和定位转臂,然后采用专用压缩机将钢簧压缩(大约需 60~80KN)到合适位置(压缩量约 40mm)后,再在定位转臂外端插入提吊圆销、工艺垫块,内端紧固橡胶节点嵌入固定在竖直定位槽完成装配;所有一系弹性装置装配完成后,再采用翻转机将构架翻转成正位状态,完成作业。此作业方法需要翻转两次构架,存在着操作繁琐、生产效率低、现场资源占用高、调整维修复杂,且构架在翻转机上滑落的风险,存在严重安全隐患。
发明内容
为解决上述问题,本发明提供一种转向架的构架与一系弹性装置的正位组装工装,构架与一系弹性装置直接正位组装,不需装夹翻转构架,简化了装配作业过程,提升工作效率,对安装空间要求小,安全性能高。
技术方案:本发明提出一种转向架的构架与一系弹性装置的正位组装工装,所述一系弹性装置包括位于构架下方的定位转臂和一系钢簧组;所述定位转臂的内端设置有橡胶节点;所述橡胶节点包括从定位转臂左右两侧凸出的定位块,所述定位块上设置有竖直的第一通孔;所述构架上设置有与定位块一一对应的竖直定位槽,所述竖直定位槽的底部设置有与第一通孔同轴的螺纹盲孔;
所述一系钢簧组位于定位转臂的外端,以竖直压缩状态安装在构架与定位转臂之间,用于构架与定位转臂的减振;所述构架上设置有用于定位安装一系钢簧组的定位柱;
所述工装包括用于支撑构架的支撑定位座和用于支撑一系弹性装置的可移动升降车;所述可移动升降车与定位柱一一对应,且每个可移动升降车可将一个一系弹性装置支撑在定位柱的下方;
所述可移动升降车的上端设置有可对应插入螺纹盲孔的第一定位杆;所述可移动升降车的底部设置有沿转向架左右方向布置的第一直线滑轨,所述可移动升降车可沿第一直线滑轨移动至构架外周的区域;
还包括一方框状的钢簧压缩机构;所述钢簧压缩机构的上边框位于构架上方,并设置有沿竖直方向往复的压缩机构,所述压缩机构的活塞杆向构架上表面施加作用力,用于压缩一系钢簧组;所述钢簧压缩机构的下边框可插入可移动升降车的上端面与定位转臂的底部之间,并位于一系钢簧组的正下方。
进一步,所述可移动升降车的上端面设置有可升降的支撑板;所述支撑板用于支撑定位转臂的外端底部。
进一步,所述定位转臂的外端底部设置有用于装配轴箱夹紧箍螺栓的第二通孔;所述支撑板的上端设置有与第二通孔对应的第二定位杆。
进一步,所述可移动升降车的上端还设置有沿转向架前后方向布置的第二直线滑轨;所述第一定位杆和支撑板可沿第二直线滑轨移动。
进一步,每个所述支撑定位座上均设置有位于构架外周的构架定位止挡;所述构架定位止挡用于限定构架沿转向架左右方向的位置。
进一步,每个所述第一直线滑轨靠近构架中心的一端设置有轨道定位止挡;当沿第一直线滑轨移动的可移动升降车移动至轨道定位止挡并停止时,定位块位于竖直定位槽的正下方。
进一步,所述定位转臂的底部设置有位于一系弹性装置正下方的凹槽;所述钢簧压缩机构的下边框上设置有可嵌入凹槽的定位销;所述定位销位于压缩机构的正下方。
进一步,所述可移动升降车上螺纹连接有转动丝杆;所述转动丝杆平行于第一直线滑轨,并安装在固定轴承座上,通过螺纹作用力驱动可移动升降车沿第一直线滑轨移动。
有益效果:本发明能够将构架与一系弹性装置直接正位组装,不需装夹翻转构架,简化了装配作业过程,提升工作效率,对安装空间要求小,安全性能高。
附图说明
图1为构架与一系弹性装置连接结构示意图;
图2为本发明使用状态下的局部主视图;
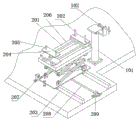
图3为本发明的局部结构示意图;
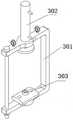
图4为本发明的钢簧压缩机构的结构示意图;
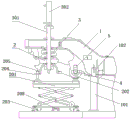
图5为本发明使用状态下的结构示意图。
具体实施方式
如图1所示,本发明适用的转向架包括构架与四个一系弹性装置,每个所述一系弹性装置包括位于构架1下方的定位转臂2和一系钢簧组3;所述定位转臂2的内端设置有橡胶节点;所述橡胶节点包括从定位转臂2左右两侧凸出的定位块4,所述定位块4上设置有竖直的第一通孔;所述构架上设置有与定位块一一对应的竖直定位槽5,所述竖直定位槽5的底部设置有与第一通孔同轴的螺纹盲孔。定位转臂2与构架1装配连接状态下,定位块4嵌入竖直定位槽5内,并通过螺栓旋入螺纹盲孔内将定位块4压紧固定在竖直定位槽5内。所述定位转臂2的外端设置有吊耳8,构架1上设置有提吊销9;转向架正常使用时,一系钢簧组3处于压缩状态,吊耳8位于提吊销9的正上方,并有一定间隙。
所述一系钢簧组3位于定位转臂2的外端,以竖直压缩状态安装在构架1与定位转臂2之间,用于构架1与定位转臂2的减振;所述构架1上设置有用于定位安装一系钢簧组3的定位柱6。
如图5,本发明包括用于支撑构架1的四个支撑定位座101和用于支撑一系弹性装置的可移动升降车201;所述可移动升降车201与定位柱一一对应,且每个可移动升降车201可将一个一系弹性装置支撑在定位柱6的下方。
如图2和图3所示,每个所述支撑定位座101上均设置有位于构架1外周的构架定位止挡102;所述构架定位止挡102用于限定构架1沿转向架左右方向的位置。
所述可移动升降车201的上端设置有可对应插入螺纹盲孔的第一定位杆202。所述可移动升降车201的上端面还设置有可升降的支撑板204;所述支撑板204用于支撑定位转臂2的外端底部;所述定位转臂2的外端底部设置有用于装配轴箱夹紧箍螺栓的第二通孔;所述支撑板204的上端设置有与第二通孔对应的第二定位杆205。
所述可移动升降车201的上端还设置有沿转向架前后方向布置的第二直线滑轨206;所述第一定位杆202和支撑板204可沿第二直线滑轨206移动。
所述可移动升降车201的底部设置有沿转向架左右方向布置的第一直线滑轨203,所述可移动升降车201可沿第一直线滑轨203移动至构架1外周的区域。每个所述第一直线滑轨203靠近构架1中心的一端设置有轨道定位止挡207;当可移动升降车201沿第一直线滑轨203移动至轨道定位止挡207并停止时,定位块4位于竖直定位槽的正下方。所述可移动升降车201上螺纹连接有转动丝杆208;所述转动丝杆208平行于第一直线滑轨203,并安装在固定轴承座209上,通过螺纹作用力驱动可移动升降车201沿第一直线滑轨203移动。
本发明还包括如图4的一方框状的钢簧压缩机构301;所述钢簧压缩机构301的上边框位于构架上方,并设置有沿竖直方向往复的压缩机构302,所述压缩机构302的活塞杆向构架1上表面施加作用力,用于压缩一系钢簧组3;所述钢簧压缩机构301的下边框可插入可移动升降车201的上端面与定位转臂2的底部之间,并位于一系钢簧组3的正下方。
本实施例中一系钢簧组3的正下方的定位转臂2处设置有用于装配轴箱的半圆卡箍。所述钢簧压缩机构301的下边框可从半圆卡箍插入。所述半圆卡箍的上端设置有位于一系弹性装置正下方的凹槽7,所述凹槽7用于插入螺栓的螺帽,该螺栓用于固定一系钢簧组3的压缩限位块。所述钢簧压缩机构301的下边框上设置有可嵌入凹槽7的定位销303,使得一系钢簧组3位于压缩机构302的正下方,压缩时不偏移。
使用本发明装配构架与一系弹性装置,包括以下步骤:
S1、根据构架1的各个橡胶节点中心线的相对距离,将可移动升降车201沿第一直线滑轨203移动,第一定位杆202沿第二直线滑轨206移动,直至第一定位杆202的相对距离与各个橡胶节点中心线的相对距离对应;并移动轨道定位止挡207至相应位置。
S2、将构架1正位摆放在支撑定位座101上,通过第一定位杆202插入螺纹盲孔定位,并用构架定位止挡102将构架1定位。
S3、通过转动丝杆208将可移动升降车201沿第一直线滑轨203移出构架1的下方区域,通过第一定位杆202插入第一通孔,第二定位杆205插入第二通孔,在可移动升降车201上定位摆放定位转臂2,并将定位转臂2与一系钢簧组3装配。
S4、通过转动丝杆208将可移动升降车201沿第一直线滑轨203移动至定位止挡207的限位位置;升起可移动升降车201直至一系钢簧组3的上端与构架相接;并调整支撑板204的高度,直至一系钢簧组3为竖直状态,与定位柱6定位装配。
S5、将所述钢簧压缩机构301的上边框放置于构架1上方,压缩机构302与构架1的上表面相接;将所述钢簧压缩机构301的下边框从半圆卡箍插入,定位销303定位嵌入凹槽7;然后启动压缩机构302压缩一系钢簧组3,直至吊耳8位于提吊销9的正上方,并将定位块4嵌入竖直定位槽5内。
S6、将可移动升降车201降下,并移出构架1的下方区域;插入提吊销9,并在提吊销9与吊耳8的间隙内插入工艺垫块;螺栓旋入螺纹盲孔内将定位块4压紧固定在竖直定位槽5内。
S7、卸除钢簧压缩机构301,完成构架1与一系弹性装置的装配。
Claims (5)
1.一种转向架的构架与一系弹性装置的正位组装工装,所述一系弹性装置包括位于构架(1)下方的定位转臂(2)和一系钢簧组(3);所述定位转臂(2)的内端设置有橡胶节点;所述橡胶节点包括从定位转臂(2)左右两侧凸出的定位块(4),所述定位块(4)上设置有竖直的第一通孔;所述构架上设置有与定位块一一对应的竖直定位槽(5),所述竖直定位槽(5)的底部设置有与第一通孔同轴的螺纹盲孔;
所述一系钢簧组(3)位于定位转臂(2)的外端,以竖直压缩状态安装在构架(1)与定位转臂(2)之间,用于构架(1)与定位转臂(2)的减振;所述构架(1)上设置有用于定位安装一系钢簧组(3)的定位柱(6);
其特征在于:包括用于支撑构架(1)的支撑定位座(101)和用于支撑一系弹性装置的可移动升降车(201);所述可移动升降车(201)与定位柱一一对应,且每个可移动升降车(201)可将一个一系弹性装置支撑在定位柱(6)的下方;
所述可移动升降车(201)的上端设置有可对应插入螺纹盲孔的第一定位杆(202);所述可移动升降车(201)的底部设置有沿转向架左右方向布置的第一直线滑轨(203),所述可移动升降车(201)可沿第一直线滑轨(203)移动至构架(1)外周的区域;
还包括一方框状的钢簧压缩机构(301);所述钢簧压缩机构(301)的上边框位于构架上方,并设置有沿竖直方向往复的压缩机构(302),所述压缩机构(302)的活塞杆向构架(1)上表面施加作用力,用于压缩一系钢簧组(3);所述钢簧压缩机构(301)的下边框可插入可移动升降车(201)的上端面与定位转臂(2)的底部之间,并位于一系钢簧组(3)的正下方;所述定位转臂(2)的外端底部设置有用于装配轴箱夹紧箍螺栓的第二通孔;所述可移动升降车(201)的上端面设置有可升降的支撑板(204);所述支撑板(204)用于支撑定位转臂(2)的外端底部;
所述支撑板(204)的上端设置有与第二通孔对应的第二定位杆(205);所述可移动升降车(201)的上端还设置有沿转向架前后方向布置的第二直线滑轨(206);所述第一定位杆(202)和支撑板(204)可沿第二直线滑轨(206)移动。
2.根据权利要求1所述的转向架的构架与一系弹性装置的正位组装工装,其特征在于:每个所述支撑定位座(101)上均设置有位于构架(1)外周的构架定位止挡(102);所述构架定位止挡(102)用于限定构架(1)沿转向架左右方向的位置。
3.根据权利要求2所述的转向架的构架与一系弹性装置的正位组装工装,其特征在于:
每个所述第一直线滑轨(203)靠近构架(1)中心的一端设置有轨道定位止挡(207);当可移动升降车(201)沿第一直线滑轨(203)移动至轨道定位止挡(207)并停止时,定位块(4)位于竖直定位槽的正下方。
4.根据权利要求1所述的转向架的构架与一系弹性装置的正位组装工装,其特征在于:
所述定位转臂(2)的底部设置有位于一系弹性装置正下方的凹槽(7);所述钢簧压缩机构(301)的下边框上设置有可嵌入凹槽(7)的定位销(303);所述定位销(303)位于压缩机构(302)的正下方。
5.根据权利要求1所述的转向架的构架与一系弹性装置的正位组装工装,其特征在于:
所述可移动升降车(201)上螺纹连接有转动丝杆(208);所述转动丝杆(208)平行于第一直线滑轨(203),并安装在固定轴承座(209)上,通过螺纹作用力驱动可移动升降车(201)沿第一直线滑轨(203)移动。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910899467.7A CN110625560B (zh) | 2019-09-23 | 2019-09-23 | 一种转向架的构架与一系弹性装置的正位组装工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910899467.7A CN110625560B (zh) | 2019-09-23 | 2019-09-23 | 一种转向架的构架与一系弹性装置的正位组装工装 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN110625560A CN110625560A (zh) | 2019-12-31 |
| CN110625560B true CN110625560B (zh) | 2021-04-13 |
Family
ID=68972375
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201910899467.7A Active CN110625560B (zh) | 2019-09-23 | 2019-09-23 | 一种转向架的构架与一系弹性装置的正位组装工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN110625560B (zh) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112025616B (zh) * | 2020-08-15 | 2022-01-18 | 重庆工程职业技术学院 | 一种地铁车厢的转向架与车身的分离工装 |
| CN113334281A (zh) * | 2021-06-22 | 2021-09-03 | 江苏富联通讯技术有限公司 | 一种5g通讯模组制作加工用定位装置及其使用方法 |
Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH11105709A (ja) * | 1993-09-03 | 1999-04-20 | Hitachi Ltd | 鉄道車両用軸箱支持装置 |
| CN201006704Y (zh) * | 2006-12-01 | 2008-01-16 | 南车四方机车车辆股份有限公司 | 单电机驱动转向架 |
| CN201186655Y (zh) * | 2008-04-14 | 2009-01-28 | 南车株洲电力机车有限公司 | 一系悬挂结构 |
| CN201296253Y (zh) * | 2008-10-28 | 2009-08-26 | 南车南京浦镇车辆有限公司 | 轨道车辆转向架一系悬挂弹簧机构 |
| CN201309071Y (zh) * | 2008-11-21 | 2009-09-16 | 于华北 | 转向架组装生产线 |
| CN201900435U (zh) * | 2010-12-14 | 2011-07-20 | 南车南京浦镇车辆有限公司 | 转向架压装装置 |
| CN202399006U (zh) * | 2012-01-12 | 2012-08-29 | 南车长江车辆有限公司 | 一种转向架轴箱弹簧、剪切弹簧和轴承鞍压装装置 |
| CN203005450U (zh) * | 2012-12-26 | 2013-06-19 | 南车青岛四方机车车辆股份有限公司 | 大轴重转向架转臂式轴箱定位装置 |
| CN205386703U (zh) * | 2016-01-22 | 2016-07-20 | 天津电力机车有限公司 | 一种电力机车转向架附件的辅助安装设备 |
| JP6309596B1 (ja) * | 2016-11-11 | 2018-04-11 | 日本車輌製造株式会社 | 鉄道車両用軸箱支持装置 |
| CN107900932A (zh) * | 2017-11-10 | 2018-04-13 | 中车唐山机车车辆有限公司 | 一种用于转向架构架疲劳试验的固定装置 |
| CN108971944A (zh) * | 2018-08-20 | 2018-12-11 | 中车青岛四方机车车辆股份有限公司 | 一种轨道车辆齿轮箱节点组装工装及组装方法 |
-
2019
- 2019-09-23 CN CN201910899467.7A patent/CN110625560B/zh active Active
Patent Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH11105709A (ja) * | 1993-09-03 | 1999-04-20 | Hitachi Ltd | 鉄道車両用軸箱支持装置 |
| CN201006704Y (zh) * | 2006-12-01 | 2008-01-16 | 南车四方机车车辆股份有限公司 | 单电机驱动转向架 |
| CN201186655Y (zh) * | 2008-04-14 | 2009-01-28 | 南车株洲电力机车有限公司 | 一系悬挂结构 |
| CN201296253Y (zh) * | 2008-10-28 | 2009-08-26 | 南车南京浦镇车辆有限公司 | 轨道车辆转向架一系悬挂弹簧机构 |
| CN201309071Y (zh) * | 2008-11-21 | 2009-09-16 | 于华北 | 转向架组装生产线 |
| CN201900435U (zh) * | 2010-12-14 | 2011-07-20 | 南车南京浦镇车辆有限公司 | 转向架压装装置 |
| CN202399006U (zh) * | 2012-01-12 | 2012-08-29 | 南车长江车辆有限公司 | 一种转向架轴箱弹簧、剪切弹簧和轴承鞍压装装置 |
| CN203005450U (zh) * | 2012-12-26 | 2013-06-19 | 南车青岛四方机车车辆股份有限公司 | 大轴重转向架转臂式轴箱定位装置 |
| CN205386703U (zh) * | 2016-01-22 | 2016-07-20 | 天津电力机车有限公司 | 一种电力机车转向架附件的辅助安装设备 |
| JP6309596B1 (ja) * | 2016-11-11 | 2018-04-11 | 日本車輌製造株式会社 | 鉄道車両用軸箱支持装置 |
| CN107900932A (zh) * | 2017-11-10 | 2018-04-13 | 中车唐山机车车辆有限公司 | 一种用于转向架构架疲劳试验的固定装置 |
| CN108971944A (zh) * | 2018-08-20 | 2018-12-11 | 中车青岛四方机车车辆股份有限公司 | 一种轨道车辆齿轮箱节点组装工装及组装方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN110625560A (zh) | 2019-12-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111872613B (zh) | 轨道客车转向架构架组对通用工装 | |
| CN204954224U (zh) | 一种汽车顶盖定位夹具 | |
| US20160280521A1 (en) | Self-adjusting supporting head | |
| CN202070660U (zh) | 型钢车轮精整模 | |
| CN110625560A (zh) | 一种转向架的构架与一系弹性装置的正位组装工装 | |
| CN107309591A (zh) | 乙型梁焊接工装及方法 | |
| CN222290052U (zh) | 一种汽车减震器弹簧拆装工具 | |
| CN113977229B (zh) | 一种多款车型共用的副车架衬套压装工装 | |
| CN110977385B (zh) | 一种汽配发动机后端板的螺栓自动组装设备 | |
| CN211101023U (zh) | 一种汽车零部件生产用冲压机 | |
| CN101665066B (zh) | 一种汽车后悬架缓冲组件 | |
| CN210450497U (zh) | 一种轮毂轴承冲压设备 | |
| CN210065037U (zh) | 一种架车机 | |
| CN111188861A (zh) | 一种多支柱的汽车减震器底座 | |
| CN201998142U (zh) | 后悬悬架弹簧压装装置 | |
| CN201538207U (zh) | 一种汽车后悬架缓冲组件 | |
| CN215944265U (zh) | 一种矿用自卸车电池箱减震器及矿用自卸车 | |
| CN201945463U (zh) | 轨道车辆转向架一系轴箱簧加垫调整装置 | |
| CN106593050B (zh) | 一种立体车库减震进给机构 | |
| CN105835843B (zh) | 一种轨道车辆车体架车装置、包括该装置的架车系统以及使用该驾车系统架起轨道车体的方法 | |
| CN109807601B (zh) | 制动缸压装工装与压装方法 | |
| CN113200105A (zh) | 一种后悬架与车身合装设备及合装方法 | |
| CN214888606U (zh) | 一种开式可倾压力机的减震装置 | |
| CN216002604U (zh) | 一种架车机用组合式托头组件 | |
| CN206010357U (zh) | 一种悬置弹簧压紧机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |