CN110315147B - 一种通用型轴类磨齿辅助支撑 - Google Patents
一种通用型轴类磨齿辅助支撑 Download PDFInfo
- Publication number
- CN110315147B CN110315147B CN201910606578.4A CN201910606578A CN110315147B CN 110315147 B CN110315147 B CN 110315147B CN 201910606578 A CN201910606578 A CN 201910606578A CN 110315147 B CN110315147 B CN 110315147B
- Authority
- CN
- China
- Prior art keywords
- gear grinding
- supporting block
- shaped supporting
- bases
- auxiliary support
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000034 method Methods 0.000 description 5
- 238000003754 machining Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 206010006514 bruxism Diseases 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23F—MAKING GEARS OR TOOTHED RACKS
- B23F23/00—Accessories or equipment combined with or arranged in, or specially designed to form part of, gear-cutting machines
- B23F23/02—Loading, unloading or chucking arrangements for workpieces
- B23F23/06—Chucking arrangements
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Gear Processing (AREA)
Abstract
本发明涉及一种通用型轴类磨齿辅助支撑,由左顶尖、右顶尖、V形支撑块、夹具体、两个底座、接近传感器、调节螺栓、T形块以及滑块构成;本发明用于轴类磨齿辅助支撑提高了辅助支撑的通用性,该辅助支撑安装在磨齿机的固定位置能够确保轴类零件能够顺利装夹从而提高了定位精度,降低操作人员劳动强度,并且该结构中装有接近传感器可以快速扫描全部轮齿,得到较高的分齿精度。
Description
技术领域
本发明涉及一种通用型轴类磨齿辅助支撑。
背景技术
在齿轮类零件加工过程中,通常使用磨齿加工以保证齿轮精度。目前,在磨齿工序中,轴类齿轮零件常用的装夹有以下两种:
(1)手动装夹:在磨齿加工过程中,待加工轴类零件在夹紧过程完成前零件完全处于悬空状态,需要一位操作者手扶较重轴类零件,另一位操作者手动控制磨齿机进行装夹,这种装夹方式不仅效率低,而且在装夹过程中零件容易产生晃动从而导致定位精度降低;
(2)辅助支撑装夹:在磨齿机上设置辅助支撑装置,只需将零件放在辅助支撑装置上,即可进行装夹动作,这种装夹方式不仅可用于小批量加工,也可用于大批量量产加工中。但现有辅助支撑装置存在两个问题:
1)磨齿辅助支撑常为专用辅助支撑,仅适用于一种零件的磨齿加工;
2)成型磨齿机原有对齿装置多为测针式,需依靠接近式测量实现对齿动作,效率低,且分齿精度不高。
中国专利CN201721260562.5公开了一种轴类磨齿夹具,包括心轴和锥面接头;心轴包括左部、中部和右部,左部与机床连接,中部套有螺母,中部的外表面设有与螺母相适配的螺纹,右部为圆柱形,心轴右端面和锥面接头左端面连接,右部以及锥面接头的外表面套设有涨套。解决了现有技术中磨齿夹具对轴齿零件不适用的问题,本实用新型可以用于轴类零件的磨齿加工。
中国专利CN201821635510.6公开了一种珩磨机通用夹具,其包括:连接板、第一V形块、第二V形块、第一连接组件、第二连接组件。连接板用于连接珩磨机的夹具连接部。第一V形块具有两个相连平面形成的第一V形面,第一V形块可沿第一V形面的开口方向滑动地连接于连接板。第二V形块具有两个相连平面形成的第二V形面,第一V形面与第二V形面的开口方向相对,第一V形面和第二V形面的四个平面等距垂直于一中心线,第二V形块可沿第二V形面的开口方向滑动地连接于连接板。第一连接组件用于将第一V形块可拆卸地固定于连接板。第二连接组件用于将第一V形块可拆卸地固定于连接板。本装置结构简单,操作方便,能够提高装夹效率。
中国专利CN201820978460.5公开了一种套筒类零件车磨通用夹具,包括:定位夹片、活动夹片、旋转槽、旋转台、定位板、夹具底板、连接装置,所述定位夹片与旋转槽固定连接,活动夹片与滑动槽滑动连接,夹片连接块右侧设有限位螺钉,限位螺钉与旋转槽螺旋连接,旋转槽下端设有旋转台,旋转槽与旋转台转动连接,旋转槽通过定位螺钉与旋转台实现固定,旋转台下端设有定位板,定位板通过定位螺钉实现与夹具底板固定,夹具底板左右两侧设有连接装置,夹具上端可根据零件形状与大小调节位置与角度,可适用与大部分套筒类零件,同时,下端连接装置可连接大部分操作机器或是操作台,使用方式多变,螺钉实现固定与限位既方便又简单,即使因为操作不当零件丢失,也容易补齐。
综上,目前还没有用于磨齿加工的辅助支撑结构。
发明内容
本发明的目的在于针对上述现有技术的不足,提供一种通用型轴类磨齿辅助支撑,可以解决辅助支撑专用性高利用率低和分齿效率低的技术问题。
本发明的目的是通过以下技术方案实现的:
一种通用型轴类磨齿辅助支撑,其特征在于:由左顶尖1、右顶尖2、V形支撑块、夹具体5、两个底座6、接近传感器7、调节螺栓9、T形块10以及滑块11构成;
所述V形支撑块包括辅助V形支撑块3和分齿V形支撑块4,V形支撑块3和分齿V形支撑块4分别与两个底座相连;
所述两个底座6设置在磨齿机尾架导轨上,两个底座6均设有通孔,锁紧螺栓穿过通孔与T形块10连接将两个底座6分别与磨齿机尾架导轨固定;所述滑块11与两个底座6通过梯形导轨配合,滑块11底部设有通孔,其与两个底座6前端螺纹通孔通过调节螺栓9相连;所述分齿V形支撑块4中设有接近传感器7;所述夹具体5与磨齿机主轴通过螺栓连接,右顶尖2设置在夹具体5内与磨齿机主轴连接,左顶尖1设置在磨齿机尾架上。
进一步地,被加工轴类零件设置在位于左顶尖1与右顶尖2之间的辅助V形支撑块3和分齿V形支撑块4。
进一步地,所述夹具体5能够夹紧被加工零件的定位轴径12。
与现有技术相比,本发明的有益效果在于:
1.该辅助支撑可根据被加工轴类零件进行高度和宽度调节,提高了辅助支撑的通用性;
2.该辅助支撑安装在磨齿机的固定位置能够确保轴类零件能够顺利装夹从而提高了定位精度,降低操作人员劳动强度;
3.対齿装置设置在分齿V形支撑块中,为接近传感器,可以快速扫描全部轮齿,得到较高的分齿精度。
附图说明
图1为本发明通用型轴类磨齿辅助支撑的立体结构示意图;
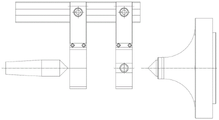
图2为本发明通用型轴类磨齿辅助支撑的主视图;
图3为本发明通用型轴类磨齿辅助支撑的俯视图;
图4为本发明通用型轴类磨齿辅助支撑的左视图;
图5为本发明通用型轴类磨齿辅助支撑的工作原理示意图;
图中,1.左顶尖2.右顶尖3.辅助V形支撑块4.分齿V形支撑块5.夹具体6.底座
7.接近传感器9.调节螺栓10.T形块11.滑块12.定位轴径。
具体实施方式
下面结合实施例对本发明作进一步说明:
如图1-4所示,本发明提供的一种通用型轴类磨齿辅助支撑,由两个底座6、滑块11、V形支撑块、接近传感器7、调节螺栓9、T形块10、左顶尖1、右顶尖2以及夹具体5构成。两个底座6分别设在磨齿机尾架导轨上,两个底座6中均设有通孔,通孔中安装锁紧螺栓与T形块10连接将两个底座6与磨齿机尾架导轨固定。两个底座6前端另设有螺纹通孔,滑块11与两个底座6通过梯形导轨配合连接,滑块11底部设有通孔与两个底座6前端螺纹通孔通过调节螺栓9连接,滑块11与分齿V形支撑块、辅助V形支撑块3通过锁紧螺栓连接,分齿V形支撑块4中设有接近传感器7。夹具体5与磨齿机主轴通过螺栓连接,右顶尖2设置在夹具体5内与磨齿机主轴连接,左顶尖1设置在磨齿机尾架上。
所述两个底座6的相对位置可以自由调节。
所述滑块11与所述底座6通过梯形导轨配合,并且所述滑块11底部带有通孔通过螺栓与所述底座6连接,通过调节螺栓9使所述滑块11可以在所述底座6上自由调节高度。
所述分齿V形支撑块4中的对齿传感器为接近传感器7。
如图5所示,使用时,首先将被加工轴类零件置于两顶尖之间并将被加工零件顶紧,此时被加工零件处于悬空状态。将两底座上的锁紧螺栓松开,横向调节分齿V形支撑块4所连接的底座6将分齿V形支撑块4中的接近传感器7对准被测齿轮正下方并将此底座6中的螺栓锁紧。横向调节辅助V形支撑块3所连接的底座6将辅助V形块3置于被加工零件的尾部并将此底座6中的螺栓锁紧。通过旋转调节螺栓9调节分齿V形支撑块4的高度,将其与被测齿轮齿顶的接近距离调整为1~2mm。通过旋转调节螺栓9调节辅助V形支撑块3的高度,将其与被加工零件轴径接近距离调整为1~2mm。调节接近传感器9的高度将其与被测齿部齿顶的接近距离调整为2~3mm。调整完毕将磨齿机尾架向后移动使被加工零件落在分齿V形支撑块和辅助V形支撑块上。
工作时,将被加工零件置于分齿V形支撑块和辅助V形支撑块上,循环启动后磨齿机尾架同时带动左顶尖1、两底座6向前移动。因为左顶尖1、两底座6置于同一磨齿机尾架上,所以相对位置不会产生窜动。当左右两顶尖进入到被加工零件顶尖孔时,左右两顶尖将被加工零件托起使其脱离分齿V形支撑块4和辅助V形支撑块3。尾架继续向前移动,将被加工零件的定位轴径12推至夹具体5的有效夹持范围内。夹具体5夹紧定位轴径12,右顶尖2泄压。主轴带动被加工零件旋转一周,接近传感器7完成分齿动作开始磨齿加工。
本发明用于轴类磨齿辅助支撑提高了辅助支撑的通用性,该辅助支撑安装在磨齿机的固定位置能够确保轴类零件能够顺利装夹从而提高了定位精度,降低操作人员劳动强度,并且该结构中装有接近传感器可以快速扫描全部轮齿,得到较高的分齿精度。
Claims (5)
1.一种通用型轴类磨齿辅助支撑,其特征在于:由左顶尖(1)、右顶尖(2)、V形支撑块、夹具体(5)、两个底座(6)、接近传感器(7)、调节螺栓(9)、T形块(10)、和滑块(11)构成;
所述V形支撑块包括辅助V形支撑块(3)和分齿V形支撑块(4),V形支撑块(3)和分齿V形支撑块(4)分别与两个底座相连;
所述两个底座(6)设置在磨齿机尾架导轨上,两个底座(6)均设有通孔,锁紧螺栓穿过通孔与T形块(10)连接将两个底座(6)分别与磨齿机尾架导轨固定;所述滑块(11)与两个底座(6)通过梯形导轨配合,滑块(11)底部设有通孔,其与两个底座(6)前端螺纹通孔通过调节螺栓(9)相连;所述分齿V形支撑块(4)中设有接近传感器(7);所述夹具体(5)与磨齿机主轴通过螺栓连接,右顶尖(2)设置在夹具体(5)内与磨齿机主轴连接,左顶尖(1)设置在磨齿机尾架上。
2.根据权利要求1所述的一种通用型轴类磨齿辅助支撑,其特征在于:被加工轴类零件设置在位于左顶尖(1)与右顶尖(2)之间的辅助V形支撑块(3)和分齿V形支撑块(4)。
3.根据权利要求1所述的一种通用型轴类磨齿辅助支撑,其特征在于:所述夹具体(5)能够夹紧被加工零件的定位轴径(12)。
4.根据权利要求1所述的一种通用型轴类磨齿辅助支撑,其特征在于:所述两个底座(6)的相对位置能够自由调节。
5.根据权利要求1所述的一种通用型轴类磨齿辅助支撑,其特征在于:通过调节螺栓(9)能够使滑块(11)在底座(6)上自由调节高度。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910606578.4A CN110315147B (zh) | 2019-07-05 | 2019-07-05 | 一种通用型轴类磨齿辅助支撑 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910606578.4A CN110315147B (zh) | 2019-07-05 | 2019-07-05 | 一种通用型轴类磨齿辅助支撑 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN110315147A CN110315147A (zh) | 2019-10-11 |
| CN110315147B true CN110315147B (zh) | 2020-07-14 |
Family
ID=68122936
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201910606578.4A Active CN110315147B (zh) | 2019-07-05 | 2019-07-05 | 一种通用型轴类磨齿辅助支撑 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN110315147B (zh) |
Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3572207A (en) * | 1969-02-14 | 1971-03-23 | Amdek Corp | Apparatus and method for automatically indexing a workpiece in a machine |
| EP1786578A1 (de) * | 2004-09-02 | 2007-05-23 | Felss GmbH | Verfahren und vorrichtung zur korrektur eines schrägenfehlers eines polygonalen profils, insbesondere eines flankenrichtungsfehlers einer verzahnung |
| CN202199866U (zh) * | 2011-08-15 | 2012-04-25 | 株洲齿轮有限责任公司 | 凸缘轴端面齿铣削夹具 |
| CN106141749A (zh) * | 2016-08-11 | 2016-11-23 | 许昌远东传动轴股份有限公司 | 花键轴叉镗耳孔用夹具 |
| CN106914749A (zh) * | 2017-04-30 | 2017-07-04 | 李倩 | 一种制齿设备用工件装夹锁紧螺母的自动锁紧拆卸装置 |
| CN206415721U (zh) * | 2017-02-08 | 2017-08-18 | 重庆联豪科技有限公司 | 双油道式轴类磨齿夹具 |
| CN107138979A (zh) * | 2017-05-04 | 2017-09-08 | 广西金锋汽车零部件制造有限公司 | 一种同时铣两个飞轮信号齿的定位工装装置 |
| CN207479766U (zh) * | 2017-09-28 | 2018-06-12 | 宝鸡法士特齿轮有限责任公司 | 一种轴类磨齿夹具 |
| CN208019821U (zh) * | 2018-02-23 | 2018-10-30 | 泉州凯立机械有限公司 | 一种驱动齿加工夹具 |
| CN208584208U (zh) * | 2018-06-25 | 2019-03-08 | 贵州迪宝尔科技有限公司 | 一种套筒类零件车磨通用夹具 |
| CN208811874U (zh) * | 2018-10-09 | 2019-05-03 | 上海中洲特种合金材料股份有限公司 | 珩磨机通用夹具 |
| CN109848488A (zh) * | 2019-04-12 | 2019-06-07 | 定州市新华机械制造有限公司 | 液压磨齿夹具 |
-
2019
- 2019-07-05 CN CN201910606578.4A patent/CN110315147B/zh active Active
Patent Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3572207A (en) * | 1969-02-14 | 1971-03-23 | Amdek Corp | Apparatus and method for automatically indexing a workpiece in a machine |
| EP1786578A1 (de) * | 2004-09-02 | 2007-05-23 | Felss GmbH | Verfahren und vorrichtung zur korrektur eines schrägenfehlers eines polygonalen profils, insbesondere eines flankenrichtungsfehlers einer verzahnung |
| CN202199866U (zh) * | 2011-08-15 | 2012-04-25 | 株洲齿轮有限责任公司 | 凸缘轴端面齿铣削夹具 |
| CN106141749A (zh) * | 2016-08-11 | 2016-11-23 | 许昌远东传动轴股份有限公司 | 花键轴叉镗耳孔用夹具 |
| CN206415721U (zh) * | 2017-02-08 | 2017-08-18 | 重庆联豪科技有限公司 | 双油道式轴类磨齿夹具 |
| CN106914749A (zh) * | 2017-04-30 | 2017-07-04 | 李倩 | 一种制齿设备用工件装夹锁紧螺母的自动锁紧拆卸装置 |
| CN107138979A (zh) * | 2017-05-04 | 2017-09-08 | 广西金锋汽车零部件制造有限公司 | 一种同时铣两个飞轮信号齿的定位工装装置 |
| CN207479766U (zh) * | 2017-09-28 | 2018-06-12 | 宝鸡法士特齿轮有限责任公司 | 一种轴类磨齿夹具 |
| CN208019821U (zh) * | 2018-02-23 | 2018-10-30 | 泉州凯立机械有限公司 | 一种驱动齿加工夹具 |
| CN208584208U (zh) * | 2018-06-25 | 2019-03-08 | 贵州迪宝尔科技有限公司 | 一种套筒类零件车磨通用夹具 |
| CN208811874U (zh) * | 2018-10-09 | 2019-05-03 | 上海中洲特种合金材料股份有限公司 | 珩磨机通用夹具 |
| CN109848488A (zh) * | 2019-04-12 | 2019-06-07 | 定州市新华机械制造有限公司 | 液压磨齿夹具 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN110315147A (zh) | 2019-10-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN207431798U (zh) | 一种能打圆形工件的孔专用钻床夹具 | |
| CN214108938U (zh) | 一种多功能卧式铣床 | |
| CN204183295U (zh) | 一种轴加工托架 | |
| CN215968052U (zh) | 一种机械加工用管状工件打磨装置 | |
| CN213052758U (zh) | 轴类工件加工用夹持工装 | |
| CN210209934U (zh) | 一种调节式不锈钢件抛光设备 | |
| CN221291032U (zh) | 一种基于纵轴方向的调节夹具 | |
| CN219403278U (zh) | 一种切削机床的夹具固定装置 | |
| CN215698015U (zh) | 一种精密轴承外圈内球沟加工装置 | |
| CN211052946U (zh) | 一种圆形切割装置 | |
| CN210059434U (zh) | 一种弯管机的弯管夹头 | |
| CN214817495U (zh) | 管道坡口打磨装置 | |
| CN214161416U (zh) | 一种曲轴铣削两端键槽平面专用卡具 | |
| CN111215650B (zh) | 多角度管接头夹具 | |
| CN210588282U (zh) | 刮平面钻中心孔用车床夹具 | |
| CN220863298U (zh) | 一种车床加工用快速装夹夹具 | |
| CN210524499U (zh) | 一种新型侧向定位夹紧装置 | |
| CN209936042U (zh) | 一种可以提高减速齿轮生产质量的夹具 | |
| CN212191585U (zh) | 一种变速箱齿套铣内槽夹具 | |
| CN219986929U (zh) | 基于金属件加工的高精度切削夹持装置 | |
| CN222289391U (zh) | 一种切割机夹装结构 | |
| CN220561200U (zh) | 一种机械可调简易磨削装置 | |
| CN223235959U (zh) | 一种磨床的可调节磨削支撑装置 | |
| CN222493518U (zh) | 一种偏心轴加工工装 | |
| CN222971881U (zh) | 一种用于球基面磨床的机械夹持件 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |