CN109648684B - 一种先进陶瓷零件注射成型模具及其注射成型方法 - Google Patents
一种先进陶瓷零件注射成型模具及其注射成型方法 Download PDFInfo
- Publication number
- CN109648684B CN109648684B CN201910069911.2A CN201910069911A CN109648684B CN 109648684 B CN109648684 B CN 109648684B CN 201910069911 A CN201910069911 A CN 201910069911A CN 109648684 B CN109648684 B CN 109648684B
- Authority
- CN
- China
- Prior art keywords
- plate
- injection molding
- hole
- template
- sliding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001746 injection moulding Methods 0.000 title claims abstract description 41
- 239000000919 ceramic Substances 0.000 title claims abstract description 25
- 238000001816 cooling Methods 0.000 claims abstract description 47
- 238000002347 injection Methods 0.000 claims abstract description 30
- 239000007924 injection Substances 0.000 claims abstract description 30
- 238000000926 separation method Methods 0.000 claims abstract description 19
- 239000002002 slurry Substances 0.000 claims abstract description 18
- 230000009471 action Effects 0.000 claims abstract description 10
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 49
- 239000003292 glue Substances 0.000 claims description 17
- 239000000498 cooling water Substances 0.000 claims description 8
- 238000000034 method Methods 0.000 claims description 4
- 239000000565 sealant Substances 0.000 claims description 3
- 238000000465 moulding Methods 0.000 abstract description 9
- 238000007789 sealing Methods 0.000 description 5
- 238000007493 shaping process Methods 0.000 description 5
- 238000009434 installation Methods 0.000 description 4
- 239000000463 material Substances 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 230000004075 alteration Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000005611 electricity Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 239000011268 mixed slurry Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B1/00—Producing shaped prefabricated articles from the material
- B28B1/26—Producing shaped prefabricated articles from the material by slip-casting, i.e. by casting a suspension or dispersion of the material in a liquid-absorbent or porous mould, the liquid being allowed to soak into or pass through the walls of the mould; Moulds therefor ; specially for manufacturing articles starting from a ceramic slip; Moulds therefor
- B28B1/267—Producing shaped prefabricated articles from the material by slip-casting, i.e. by casting a suspension or dispersion of the material in a liquid-absorbent or porous mould, the liquid being allowed to soak into or pass through the walls of the mould; Moulds therefor ; specially for manufacturing articles starting from a ceramic slip; Moulds therefor in moulds or on moulding surfaces supported by, or formed in or by, conveyors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B13/00—Feeding the unshaped material to moulds or apparatus for producing shaped articles; Discharging shaped articles from such moulds or apparatus
- B28B13/04—Discharging the shaped articles
- B28B13/06—Removing the shaped articles from moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/40—Moulds; Cores; Mandrels characterised by means for modifying the properties of the moulding material
- B28B7/42—Moulds; Cores; Mandrels characterised by means for modifying the properties of the moulding material for heating or cooling, e.g. steam jackets, by means of treating agents acting directly on the moulding material
Landscapes
- Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Dispersion Chemistry (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本发明公开了一种先进陶瓷零件注射成型模具及其注射成型方法,包括底板,底板的上端右侧设有下模板,下模板的内部设有顶出装置,下模板的外表面上设有冷却装置,底板的上端左侧设有密闭分离装置,密闭分离装置中支块在靠近下模板中心的一侧设有连接板,在定位柱与定位孔的导向作用下,通过密闭分离装置将上模板与下模板闭合,将混合配置好的浆料经过定位环片的定位导向,该先进陶瓷零件注射成型模具及其注射成型方法,注射模具结构简单,操作方便,浆料注射均匀高效,模具快速冷却成型,取料便捷,注射成型方法合理高效,保证了零件注射成型质量,减轻了人员的工作负担,提高了注射与成型效率。
Description
技术领域
本发明涉及陶瓷零件加工生产技术领域,具体为一种先进陶瓷零件注射成型模具及其注射成型方法。
背景技术
陶瓷零件以其独特的优良特性深受市场青睐,在各种大型器械的零部件中时常出现,在陶瓷零件的生产过程中,需要专门的模具加以辅助支撑,但传统的陶瓷零件注射成型模具及其注射成型方法存在诸多问题,结构复杂,操作繁琐,浆料注射不够均匀高效,注塑往往出现单一位置注塑量较多,成型质量的成型效率收到极大影响,模具冷却成型效率不高,取料不够便捷,注射成型方法不够合理高效,零件注射成型质量难以得到保障,无形中增加了人员的工作负担,致使模具注射与成型效率低下,因此能够解决此类问题的一种先进陶瓷零件注射成型模具及其注射成型方法的实现势在必行。
发明内容
本发明要解决的技术问题是克服现有的缺陷,提供一种先进陶瓷零件注射成型模具及其注射成型方法,结构简单,操作方便,浆料注射均匀高效,模具快速冷却成型,取料便捷,注射成型方法合理高效,保证了零件注射成型质量,减轻了人员的工作负担,提高了注射与成型效率,可以有效解决背景技术中的问题。
为实现上述目的,本发明提供如下技术方案:一种先进陶瓷零件注射成型模具,包括底板,所述底板的上端右侧设有下模板,下模板的内部设有顶出装置,下模板的外表面上设有冷却装置,底板的上端左侧设有密闭分离装置,密闭分离装置中支块在靠近下模板中心的一侧设有连接板,连接板的右侧设有上模板,上模板与下模板对应设置,上模板的内部设有注塑结构,上模板的上端中心进料口处设有输胶管,输胶管的上端设有定位环片,定位环片与输胶管的中心轴线重合,底板的上端设有控制开关组,控制开关组的输入端电连接外部电源。
作为本发明的一种优选技术方案,所述顶出装置包括U形架,所述底板的底端中心处设有U形架,U形架的底端设有第一伺服电机,第一伺服电机的上端输出轴穿过U形架的上端通孔并通过联轴器与螺杆的底端固定连接,螺杆的中部与滑板的上端螺纹孔螺纹连接,滑板的两侧滑块在U形架的内壁滑槽内滑动连接,滑板上端两侧对称设有顶柱,下模板的注射腔底端中心处设有圆形槽,圆形槽与底板的上端通孔相通,顶柱的上端穿过底板的上端通孔并与圆形顶板的底端中心处固定连接,圆形顶板的直径与厚度和圆形槽的直径与厚度均一致,第一伺服电机的输入端电连接控制开关组的输出端。
作为本发明的一种优选技术方案,所述冷却装置包括环形冷却箱,所述环形冷却箱的内壁与下模板的外表面固定连接,环形冷却箱的弧面进水口处设有进水管,进水管的进水口处设有套筒,环形冷却箱的弧面出水口处设有出水管,出水管的管内串联有电磁阀,电磁阀的输入端电连接控制开关组的输出端。
作为本发明的一种优选技术方案,所述密闭分离装置包括凹槽立板,所述凹槽立板的底端与底板的左侧上表面固定连接,凹槽立板的上端设有第二伺服电机,第二伺服电机的输出轴穿过凹槽立板的上端通孔并通过联轴器与丝杆的上端固定连接,丝杆与支块的上端螺纹孔螺纹连接,支块的侧面滑片在凹槽立板的内壁滑槽内滑动连接,第二伺服电机的输入端电连接控制开关组的输出端。
作为本发明的一种优选技术方案,所述注塑结构包括锥形腔,所述上模板的内部设有锥形腔,锥形腔的上端与上模板的进料口相通,输胶管的底端延伸至上模板的进料口内部,且输胶管的底端设有漏孔圆板,漏孔圆板的底端设有锥形壳,锥形壳位于锥形腔的内部,且锥形壳的表面均匀设有注胶孔,上模板的底面设有均匀分布的漏孔,漏孔与锥形腔相通。
作为本发明的一种优选技术方案,所述上模板底面在远离上模板中心处设有三个均匀分布的定位柱,下模板上表面在下模板中心处设有三个均匀分布的定位孔,定位孔与定位柱对应设置,且定位柱的直径与长度和定位孔的直径与高度均一致。
作为本发明的一种优选技术方案,所述底板的底面两侧设有对称分布的支板,支板的底端设有均匀分布的固定螺纹孔。
作为本发明的一种优选技术方案,所述环形冷却箱的外侧面安装孔内设有水温计,水温计的底端触头延伸至环形冷却箱的内部,水温计与环形冷却箱的外侧面安装孔连接处设有密封胶。
本发明还提供一种先进陶瓷零件注射成型方法,包括以下步骤:
步骤一:将外部冷水管的外螺纹与套筒的内螺纹螺纹连接,在定位柱与定位孔的导向作用下,通过密闭分离装置将上模板与下模板闭合,将混合配置好的浆料经过定位环片的定位导向,通过输胶管输入,浆料通过注塑结构均匀注入下模板的内部注胶腔内;
步骤二:通过进水管向环形冷却箱内注入冷却水对注射模具冷却,通过出水管流出交换热量后的温水;
步骤三:冷却成型后,通过密闭分离装置将上模板与下模板分离,通过顶出装置实现成型陶瓷零件的快速顶出。
与现有技术相比,本发明的有益效果是:结构简单,通过控制开关组的调控,第二伺服电机运转,输出轴转动带动丝杆旋转,由于丝杆与支块的上端螺纹孔螺纹连接,支块的两侧滑片在凹槽立板的内壁滑槽内滑动连接,实现支块及上方装置的上下移动,在导向柱与导线孔的导向作用下,实现上模板与下模板的快速密闭与分离,浆料通过输胶管注入,经漏孔圆板流落到锥形壳上,在注胶孔的作用下,保证浆料均匀全面铺盖在锥形腔的底端,进而通过漏孔流入下模板的内部注胶腔内,从而实现浆料均匀高效注射,通过套筒的内螺纹与外部输水管的外螺纹通过螺纹连接,将冷却水输送至环形冷却箱内,加快模具内热量交换,从而实现模具快速冷却成型,第一伺服电机运转,输出轴转动带动螺杆旋转,由于螺杆与滑板的上端螺纹孔螺纹连接,滑板的两侧滑块在U形架的内壁滑槽内滑动连接,实现顶柱对圆形顶板的顶出,从而将冷却成型的零件快速顶出,注射成型方法合理高效,保证了零件注射成型质量,减轻了人员的工作负担,提高了注射与成型效率。
附图说明
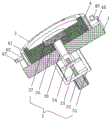
图1为本发明正面结构示意图;
图2为本发明侧面结构示意图;
图3为本发明下模板内部剖视结构示意图;
图4为本发明密闭分离装置内部剖视结构示意图;
图5为本发明注塑结构内部剖视结构示意图。
图中:1底板、2下模板、3顶出装置、31U形架、32第一伺服电机、33螺杆、34滑板、35顶柱、36圆形顶板、37圆形槽、4冷却装置、41环形冷却箱、42进水管、43套筒、44出水管、45电磁阀、5密闭分离装置、51凹槽立板、52第二伺服电机、53丝杆、54支块、6连接板、7上模板、8注塑结构、81锥形腔、82漏孔圆板、83锥形壳、84注胶孔、85漏孔、9输胶管、10定位环片、11定位孔、12定位柱、13水温计、14支板、15固定螺栓、16控制开关组。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
请参阅图1-5,本发明提供以下技术方案:
一种先进陶瓷零件注射成型模具,包括底板1,提供支撑,底板1的上端右侧设有下模板2,下模板2的内部设有顶出装置3,顶出装置3包括U形架31,底板1的底端中心处设有U形架31,U形架31的底端设有第一伺服电机32,第一伺服电机32的上端输出轴穿过U形架31的上端通孔并通过联轴器与螺杆33的底端固定连接,螺杆33的中部与滑板34的上端螺纹孔螺纹连接,滑板34的两侧滑块在U形架31的内壁滑槽内滑动连接,滑板34上端两侧对称设有顶柱35,下模板2的注射腔底端中心处设有圆形槽37,圆形槽37与底板1的上端通孔相通,顶柱35的上端穿过底板1的上端通孔并与圆形顶板36的底端中心处固定连接,圆形顶板36的直径与厚度和圆形槽37的直径与厚度均一致,第一伺服电机32运转,输出轴转动带动螺杆33旋转,由于螺杆33与滑板34的上端螺纹孔螺纹连接,滑板34的两侧滑块在U形架31的内壁滑槽内滑动连接,实现顶柱35对圆形顶板36的顶出,从而将冷却成型的零件快速顶出,来达到通过顶出装置3实现成型陶瓷零件的快速顶出,取料后第一伺服电机32翻转,将圆形顶板36完全放置在圆形槽37内,下模板2的外表面上设有冷却装置4,冷却装置4包括环形冷却箱41,环形冷却箱41的内壁与下模板2的外表面固定连接,环形冷却箱41的弧面进水口处设有进水管42,进水管42的进水口处设有套筒43,环形冷却箱41的弧面出水口处设有出水管44,出水管44的管内串联有电磁阀45,通过进水管42向环形冷却箱41内注入冷却水对注射模具冷却,加快模具内热量交换,从而实现模具快速冷却成型,通过水温计13观察环形冷却箱41内水温信息,水温升高至一定程度后,电磁阀46通电,温水通过出水管44流出交换热量后的温水,重新通过进水管42注入冷却水实现又一轮次的冷却水热量交换,底板1的上端左侧设有密闭分离装置5,密闭分离装置5包括凹槽立板51,凹槽立板51的底端与底板1的左侧上表面固定连接,凹槽立板51的上端设有第二伺服电机52,第二伺服电机52的输出轴穿过凹槽立板51的上端通孔并通过联轴器与丝杆53的上端固定连接,丝杆53与支块54的上端螺纹孔螺纹连接,支块54的侧面滑片在凹槽立板51的内壁滑槽内滑动连接,第二伺服电机52运转,输出轴转动带动丝杆53旋转,由于丝杆53与支块54的上端螺纹孔螺纹连接,支块54的两侧滑片在凹槽立板51的内壁滑槽内滑动连接,实现支块54及上方装置的上下移动,在导向柱12与导线孔11的导向作用下,实现上模板7与下模板2的快速密闭与分离,密闭分离装置5中支块54在靠近下模板2中心的一侧设有连接板6,起到连接支撑,连接板6的右侧设有上模板7,上模板7与下模板2对应设置,上模板7的内部设有注塑结构8,注塑结构8包括锥形腔81,上模板7的内部设有锥形腔81,锥形腔81的上端与上模板7的进料口相通,输胶管9的底端延伸至上模板7的进料口内部,且输胶管9的底端设有漏孔圆板82,漏孔圆板82的底端设有锥形壳83,锥形壳83位于锥形腔81的内部,且锥形壳83的表面均匀设有注胶孔84,上模板7的底面设有均匀分布的漏孔85,漏孔85与锥形腔81相通,浆料通过输胶管9输入,经漏孔圆板82流落到锥形壳83上,在注胶孔84的作用下,保证浆料均匀全面铺盖在锥形腔81的底端,进而通过漏孔85均匀注入下模板2的内部注胶腔内上模板7的上端中心进料口处设有输胶管9,起到浆料的注入,输胶管9的上端设有定位环片10,起到输料定位的作用,定位环片10与输胶管9的中心轴线重合,上模板7底面在远离上模板7中心处设有三个均匀分布的定位柱12,下模板2上表面在下模板2中心处设有三个均匀分布的定位孔11,定位孔11与定位柱12对应设置,且定位柱12的直径与长度和定位孔11的直径与高度均一致,在导向柱12与导线孔11的导向作用下,实现上模板7与下模板2的快速密闭,环形冷却箱41的外侧面安装孔内设有水温计13,通过水温计13观察环形冷却箱41内水温信息,水温计13的底端触头延伸至环形冷却箱41的内部,水温计13与环形冷却箱41的外侧面安装孔连接处设有密封胶,底板1的底面两侧设有对称分布的支板14,支板14的底端设有均匀分布的固定螺纹孔15,通过螺栓将支板14上的固定螺纹孔15与安装部位螺纹孔螺纹连接,实现装置的稳固安装,底板1的上端设有控制开关组16,调节各装置的正常运转,控制开关组16的输入端电连接外部电源,第一伺服电机32、电磁阀45和第二伺服电机52的输入端均电连接控制开关组16的输出端,控制开关组16上设有分别与第一伺服电机32、电磁阀45和第二伺服电机52对应的控制按钮。
一种先进陶瓷零件注射成型方法,包括以下步骤:
步骤一:通过螺栓将支板14上的固定螺纹孔15与安装部位螺纹孔螺纹连接,实现装置的稳固安装,将外部冷水管的外螺纹与套筒43的内螺纹螺纹连接,通过控制开关组16的调控,第二伺服电机52运转,输出轴转动带动丝杆53旋转,由于丝杆53与支块54的上端螺纹孔螺纹连接,支块54的两侧滑片在凹槽立板51的内壁滑槽内滑动连接,实现支块54及上方装置的上下移动,在导向柱12与导线孔11的导向作用下,实现上模板7与下模板2的快速密闭,将混合配置好的浆料经过定位环片10的定位导向,通过输胶管9输入,经漏孔圆板82流落到锥形壳83上,在注胶孔84的作用下,保证浆料均匀全面铺盖在锥形腔81的底端,进而通过漏孔85均匀注入下模板2的内部注胶腔内;
步骤二:通过进水管42向环形冷却箱41内注入冷却水对注射模具冷却,加快模具内热量交换,从而实现模具快速冷却成型,通过水温计13观察环形冷却箱41内水温信息,水温升高至一定程度后,电磁阀46通电,温水通过出水管44流出交换热量后的温水,重新通过进水管42注入冷却水实现又一轮次的冷却水热量交换;
步骤三:冷却成型后,通过密闭分离装置5将上模板7与下模板2分离,第一伺服电机32运转,输出轴转动带动螺杆33旋转,由于螺杆33与滑板34的上端螺纹孔螺纹连接,滑板34的两侧滑块在U形架31的内壁滑槽内滑动连接,实现顶柱35对圆形顶板36的顶出,从而将冷却成型的零件快速顶出,来达到通过顶出装置3实现成型陶瓷零件的快速顶出,取料后第一伺服电机32翻转,将圆形顶板36完全放置在圆形槽37内,继续充分以上操作实现另一个零件的注塑成型。
本发明通过控制开关组16的调控,第二伺服电机52运转,输出轴转动带动丝杆53旋转,由于丝杆53与支块54的上端螺纹孔螺纹连接,支块54的两侧滑片在凹槽立板51的内壁滑槽内滑动连接,实现支块54及上方装置的上下移动,在导向柱12与导线孔11的导向作用下,实现上模板7与下模板2的快速密闭与分离,浆料通过输胶管9注入,经漏孔圆板82流落到锥形壳83上,在注胶孔84的作用下,保证浆料均匀全面铺盖在锥形腔81的底端,进而通过漏孔85流入下模板2的内部注胶腔内,从而实现浆料均匀高效注射,通过套筒43的内螺纹与外部输水管的外螺纹通过螺纹连接,将冷却水输送至环形冷却箱41内,加快模具内热量交换,从而实现模具快速冷却成型,第一伺服电机32运转,输出轴转动带动螺杆33旋转,由于螺杆33与滑板34的上端螺纹孔螺纹连接,滑板34的两侧滑块在U形架31的内壁滑槽内滑动连接,实现顶柱35对圆形顶板36的顶出,从而将冷却成型的零件快速顶出,注射成型方法合理高效,保证了零件注射成型质量,减轻了人员的工作负担,提高了注射与成型效率。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
Claims (5)
1.一种先进陶瓷零件注射成型模具,包括底板(1),其特征在于:所述底板(1)的上端右侧设有下模板(2),下模板(2)的内部设有顶出装置(3),下模板(2)的外表面上设有冷却装置(4),底板(1)的上端左侧设有密闭分离装置(5),密闭分离装置(5)中支块(54)在靠近下模板(2)中心的一侧设有连接板(6),连接板(6)的右侧设有上模板(7),上模板(7)与下模板(2)对应设置,上模板(7)的内部设有注塑结构(8),上模板(7)的上端中心进料口处设有输胶管(9),输胶管(9)的上端设有定位环片(10),定位环片(10)与输胶管(9)的中心轴线重合,底板(1)的上端设有控制开关组(16),控制开关组(16)的输入端电连接外部电源;
所述顶出装置(3)包括U形架(31),所述底板(1)的底端中心处设有U形架(31),U形架(31)的底端设有第一伺服电机(32),第一伺服电机(32)的上端输出轴穿过U形架(31)的上端通孔并通过联轴器与螺杆(33)的底端固定连接,螺杆(33)的中部与滑板(34)的上端螺纹孔螺纹连接,滑板(34)的两侧滑块在U形架(31)的内壁滑槽内滑动连接,滑板(34)上端两侧对称设有顶柱(35),下模板(2)的注射腔底端中心处设有圆形槽(37),圆形槽(37)与底板(1)的上端通孔相通,顶柱(35)的上端穿过底板(1)的上端通孔并与圆形顶板(36)的底端中心处固定连接,圆形顶板(36)的直径与厚度和圆形槽(37)的直径与厚度均一致,第一伺服电机(32)的输入端电连接控制开关组(16)的输出端;
所述冷却装置(4)包括环形冷却箱(41),所述环形冷却箱(41)的内壁与下模板(2)的外表面固定连接,环形冷却箱(41)的弧面进水口处设有进水管(42),进水管(42)的进水口处设有套筒(43),环形冷却箱(41)的弧面出水口处设有出水管(44),出水管(44)的管内串联有电磁阀(45),电磁阀(45)的输入端电连接控制开关组(16)的输出端;
所述密闭分离装置(5)包括凹槽立板(51),所述凹槽立板(51)的底端与底板(1)的左侧上表面固定连接,凹槽立板(51)的上端设有第二伺服电机(52),第二伺服电机(52)的输出轴穿过凹槽立板(51)的上端通孔并通过联轴器与丝杆(53)的上端固定连接,丝杆(53)与支块(54)的上端螺纹孔螺纹连接,支块(54)的侧面滑片在凹槽立板(51)的内壁滑槽内滑动连接,第二伺服电机(52)的输入端电连接控制开关组(16)的输出端;
所述注塑结构(8)包括锥形腔(81),所述上模板(7)的内部设有锥形腔(81),锥形腔(81)的上端与上模板(7)的进料口相通,输胶管(9)的底端延伸至上模板(7)的进料口内部,且输胶管(9)的底端设有漏孔圆板(82),漏孔圆板(82)的底端设有锥形壳(83),锥形壳(83)位于锥形腔(81)的内部,且锥形壳(83)的表面均匀设有注胶孔(84),上模板(7)的底面设有均匀分布的漏孔(85),漏孔(85)与锥形腔(81)相通。
2.根据权利要求1所述的先进陶瓷零件注射成型模具,其特征在于:所述上模板(7)底面在远离上模板(7)中心处设有三个均匀分布的定位柱(12),下模板(2)上表面在下模板(2)中心处设有三个均匀分布的定位孔(11),定位孔(11)与定位柱(12)对应设置,且定位柱(12)的直径与长度和定位孔(11)的直径与高度均一致。
3.根据权利要求1所述的先进陶瓷零件注射成型模具,其特征在于:所述底板(1)的底面两侧设有对称分布的支板(14),支板(14)的底端设有均匀分布的固定螺纹孔(15)。
4.根据权利要求3所述的先进陶瓷零件注射成型模具,其特征在于:所述环形冷却箱(41)的外侧面安装孔内设有水温计(13),水温计(13)的底端触头延伸至环形冷却箱(41)的内部,水温计(13)与环形冷却箱(41)的外侧面安装孔连接处设有密封胶。
5.一种基于权利要求1所述的先进陶瓷零件注射成型模具的先进陶瓷零件注射成型方法,其特征在于:包括以下步骤:
步骤一:将外部冷水管的外螺纹与套筒(43)的内螺纹螺纹连接,在定位柱(12)与定位孔(11)的导向作用下,通过密闭分离装置(5)将上模板(7)与下模板(2)闭合,将混合配置好的浆料经过定位环片(10)的定位导向,通过输胶管9输入,浆料通过注塑结构(8)均匀注入下模板(2)的内部注胶腔内;
步骤二:通过进水管(42)向环形冷却箱(41)内注入冷却水对注射模具冷却,通过出水管(44)流出交换热量后的温水;
步骤三:冷却成型后,通过密闭分离装置(5)将上模板(7)与下模板(2)分离,通过顶出装置(3)实现成型陶瓷零件的快速顶出。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910069911.2A CN109648684B (zh) | 2019-01-24 | 2019-01-24 | 一种先进陶瓷零件注射成型模具及其注射成型方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201910069911.2A CN109648684B (zh) | 2019-01-24 | 2019-01-24 | 一种先进陶瓷零件注射成型模具及其注射成型方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN109648684A CN109648684A (zh) | 2019-04-19 |
| CN109648684B true CN109648684B (zh) | 2021-02-23 |
Family
ID=66120817
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201910069911.2A Active CN109648684B (zh) | 2019-01-24 | 2019-01-24 | 一种先进陶瓷零件注射成型模具及其注射成型方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN109648684B (zh) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110076983A (zh) * | 2019-04-29 | 2019-08-02 | 南通伊诺精密塑胶导管有限公司 | 一种具有塑形器的微导管 |
| CN112571596A (zh) * | 2020-12-08 | 2021-03-30 | 苏州宥安骏精密科技有限公司 | 陶瓷模具 |
| CN115608930B (zh) * | 2022-11-24 | 2024-08-23 | 长兴鼎峰铸材科技股份有限公司 | 一种组合式冒口易割片压铸成型设备及方法 |
| CN118906360B (zh) * | 2024-10-11 | 2025-02-14 | 扬州市汇朗工贸有限公司 | 一种能够快速成型梳子的生产设备 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2963219D1 (en) * | 1978-04-17 | 1982-08-19 | Ideal Standard | Installation for casting ceramic sanitaryware articles |
| CN104175498A (zh) * | 2014-08-29 | 2014-12-03 | 苏州正豪塑胶电子有限公司 | 浇口切割注塑模具 |
| CN104760323A (zh) * | 2015-03-30 | 2015-07-08 | 王宏斌 | 一种能及时散热的成型模具装置及其使用方法 |
| CN206527965U (zh) * | 2017-03-12 | 2017-09-29 | 东莞市和日丽光电科技有限公司 | 一种塑胶配件生产模具 |
| CN107498794A (zh) * | 2017-09-30 | 2017-12-22 | 苏州市博奥塑胶电子有限公司 | 一种顶出装置 |
| CN207388232U (zh) * | 2017-10-23 | 2018-05-22 | 东莞市杰伦特模塑科技有限公司 | 一种精密复杂注塑模具 |
-
2019
- 2019-01-24 CN CN201910069911.2A patent/CN109648684B/zh active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2963219D1 (en) * | 1978-04-17 | 1982-08-19 | Ideal Standard | Installation for casting ceramic sanitaryware articles |
| CN104175498A (zh) * | 2014-08-29 | 2014-12-03 | 苏州正豪塑胶电子有限公司 | 浇口切割注塑模具 |
| CN104760323A (zh) * | 2015-03-30 | 2015-07-08 | 王宏斌 | 一种能及时散热的成型模具装置及其使用方法 |
| CN206527965U (zh) * | 2017-03-12 | 2017-09-29 | 东莞市和日丽光电科技有限公司 | 一种塑胶配件生产模具 |
| CN107498794A (zh) * | 2017-09-30 | 2017-12-22 | 苏州市博奥塑胶电子有限公司 | 一种顶出装置 |
| CN207388232U (zh) * | 2017-10-23 | 2018-05-22 | 东莞市杰伦特模塑科技有限公司 | 一种精密复杂注塑模具 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN109648684A (zh) | 2019-04-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103921408B (zh) | 一种生产超薄壁高光注塑件的方法及模具 | |
| CN113524394B (zh) | 一种多工位自动热压铸装置 | |
| CN106584770A (zh) | 一种高效率塑料模具及使用方法 | |
| CN118544529B (zh) | 一种注塑模具及使用方法 | |
| CN109648684A (zh) | 一种先进陶瓷零件注射成型模具及其注射成型方法 | |
| CN114919123A (zh) | 一种新型注塑成型装置 | |
| CN111098391A (zh) | 一种熔融石英陶瓷制备用浇注设备 | |
| CN217862579U (zh) | 一种具有防堵塞注塑头的注塑套件生产用模具 | |
| CN219235969U (zh) | 一种注塑机加料座冷却结构 | |
| CN217293325U (zh) | 具有可拆卸式热流道结构的冷风机前壳注塑模具 | |
| CN219133080U (zh) | 一种便于出料的热流道模具 | |
| CN209987308U (zh) | 一种墙壁开关面板模具 | |
| CN207465795U (zh) | 一种显示屏盖壳模具 | |
| CN207736698U (zh) | 一种一出多的lsr模胚机构 | |
| CN209176023U (zh) | 一种汽车座椅背板加工用成型装置 | |
| CN215472713U (zh) | 一种新型取暖器面板注塑模具 | |
| CN210996311U (zh) | 一种射咀高度自动调整的双工位注蜡机 | |
| CN210791829U (zh) | 具有大包围嵌入冷却镶块的汽车仪表台注塑模 | |
| CN211031108U (zh) | 一种电木注塑模具的加热装置 | |
| CN119238834B (zh) | 一种具有自动脱模模具的塑胶件生产设备及塑胶件生产方法 | |
| CN218139591U (zh) | 一种可快速组装且冷却均匀的注塑模结构 | |
| CN220331812U (zh) | 配电箱变压器橡胶插拔头预成型装置 | |
| CN222875180U (zh) | 一种精准进胶模具结构 | |
| CN222309637U (zh) | 一种面板注塑成型模具 | |
| CN219055109U (zh) | 一种能够实现多孔精准灌注的注塑成型装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |