CN109366955B - 一种吸塑折边机 - Google Patents
一种吸塑折边机 Download PDFInfo
- Publication number
- CN109366955B CN109366955B CN201811393690.6A CN201811393690A CN109366955B CN 109366955 B CN109366955 B CN 109366955B CN 201811393690 A CN201811393690 A CN 201811393690A CN 109366955 B CN109366955 B CN 109366955B
- Authority
- CN
- China
- Prior art keywords
- material receiving
- frame
- rotating
- workpiece
- rack
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 229920003023 plastic Polymers 0.000 title claims abstract description 27
- 239000004033 plastic Substances 0.000 title claims abstract description 27
- 239000000463 material Substances 0.000 claims abstract description 173
- 230000007246 mechanism Effects 0.000 claims abstract description 111
- 238000003825 pressing Methods 0.000 claims abstract description 103
- 230000000903 blocking effect Effects 0.000 claims abstract description 17
- 230000007306 turnover Effects 0.000 claims description 40
- 230000005540 biological transmission Effects 0.000 claims description 17
- 238000012546 transfer Methods 0.000 claims description 8
- 238000001179 sorption measurement Methods 0.000 claims description 5
- 230000007704 transition Effects 0.000 claims description 3
- 238000005266 casting Methods 0.000 claims description 2
- 238000009434 installation Methods 0.000 claims description 2
- 230000005570 vertical transmission Effects 0.000 claims description 2
- 238000000034 method Methods 0.000 abstract description 28
- 230000008569 process Effects 0.000 abstract description 24
- 238000007599 discharging Methods 0.000 abstract description 12
- 238000012545 processing Methods 0.000 abstract description 9
- 238000003672 processing method Methods 0.000 abstract description 2
- 238000009957 hemming Methods 0.000 description 12
- 230000000694 effects Effects 0.000 description 7
- 238000010586 diagram Methods 0.000 description 5
- 230000033001 locomotion Effects 0.000 description 5
- 230000009471 action Effects 0.000 description 3
- 238000012856 packing Methods 0.000 description 3
- 238000002360 preparation method Methods 0.000 description 3
- 238000000926 separation method Methods 0.000 description 3
- 239000007787 solid Substances 0.000 description 3
- 241000252254 Catostomidae Species 0.000 description 2
- 239000003638 chemical reducing agent Substances 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 206010040007 Sense of oppression Diseases 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000007731 hot pressing Methods 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 238000012827 research and development Methods 0.000 description 1
- 238000009475 tablet pressing Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C53/00—Shaping by bending, folding, twisting, straightening or flattening; Apparatus therefor
- B29C53/02—Bending or folding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C53/00—Shaping by bending, folding, twisting, straightening or flattening; Apparatus therefor
- B29C53/80—Component parts, details or accessories; Auxiliary operations
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Warehouses Or Storage Devices (AREA)
- Press Drives And Press Lines (AREA)
Abstract
本发明涉及吸塑折边的技术领域,更具体地,涉及一种吸塑折边机,包括包括对应纵向折边工位和\或横向折边工位设置的纵向折边机构以及横向折边机构,设置拆个机构,拆个机构包括接料机架以及设置于接料机架上的工件承载盘,位于工件承载盘底部托料机构,托料机构包括接料座以及竖向传动所述接料座的第一气缸,其特征在于:在位于工件承载盘的一侧设置压片,压片与工件承载盘之间形成排料间隙,设置传动压片往其底部的接料座下压的压片下压机构,设置挡止机构,挡止机构包括设置于接料机架上的第二气缸,第二气缸传动挡板往工件承载盘方向输出压迫工件或挡止工件排出于排料间隙,本发明的优点在于:提供一种全新的折边机构以及折边的方法,其创新包括拆个的机构、接料的机构、转送料机构以及转送的方法,适用于多种规格的产品加工,设备加工方法以及效率优于手工加工的工艺。
Description
技术领域
本发明涉及吸塑折边的技术领域,更具体地,涉及一种吸塑折边机。
背景技术
餐具或五金制品的包装盒通过模具直接注塑以后,需要进一步的折边以后再配合卡纸进行使用,从而实现其包装的效果,然而,一般传统的折边机是采用人工进行折边的,现有技术中也渐渐的出了一些新的折边机构,设备成本较高等问题无法满足企业的需求,需进一步的研发改进,以适用企业的需求。
现有技术中的吸塑用的折边机,加工的规格较为单一,尤其受到工件规格以及折边限制,无法满足企业的需求,需进一步的研发改进;
另外,其一般是采用堆放的方式,仅仅适用于较大规格尺寸的工件,对于小规格的工件加工容易发生倾倒以给后期整理带来麻烦。
发明内容
本发明目的之一在于为克服上述现有技术所述的至少一种缺陷,提供一种用于吸塑折边机。
为解决上述技术问题,本发明采用了如下技术方案:一种吸塑折边机,包括对应纵向折边工位和\或横向折边工位设置的纵向折边机构以及横向折边机构,设置拆个机构,拆个机构包括接料机架以及设置于接料机架上的工件承载盘,位于工件承载盘底部托料机构,托料机构包括接料座以及竖向传动所述接料座的第一气缸,其特征在于:在位于工件承载盘的一侧设置压片,压片与工件承载盘之间形成排料间隙,设置传动压片往其底部的接料座下压的压片下压机构,设置挡止机构,挡止机构包括设置于接料机架上的第二气缸,第二气缸传动挡板往工件承载盘方向输出压迫工件或挡止工件排出于排料间隙。
其中,压片为L型压片,L型压片的一端与接料机架铰接或固定连接,L型压片的另一端往排料间隙方向延伸,压片下压机构包括接料机架位于L型压片的顶部设置第三气缸传动L型压片下压。
其中,接料座上设置接料盘,接料盘的上表面设置有负压吸盘,负压吸盘包括由负压装置连接的设置于接料盘上多组吸附口,接料盘的两端与接料座铰接,设置传动接料盘旋转的接料盘旋转机构。
其中,接料盘旋转机构包括接料盘位于接料座上的弧形齿条以及与在接料座上设置的上述弧形齿条啮合的接料盘推动齿条,设置第四气缸通过齿条架传动接料盘推动齿条移动进而带动接料盘转动,在位于齿条架设置相对于接料盘方向压迫的下压板。
其中,设置带动工件沿支撑轨横向移动的转送料机构,包括横向延伸的支撑轨以及与支撑轨平行设置的滑动转送架,滑动转送架横向滑动设置于主机架上,滑动转送架包括至少一组导向杆横向安装于主机架之上,多组间隔设置的滑块架滑动设于导向杆上,滑块架设置有往支撑轨方向进行旋转压迫工件的旋转压件机构,主机架设置一传动连接滑块架横向移动的第五气缸。
其中,旋转压件机构包括设置于滑动转送架上平行设置的旋转架,旋转架可转动的安装于滑块架之上,压条间隔安装于旋转架上,设置传动其旋转架旋转的旋转架旋转机构并由旋转架旋转机构传动旋转架带动压条往支撑轨旋转压迫或打开。
其中,旋转架旋转机构包括安装于旋转架之上的旋转架齿轮以及位于滑块架设置与其旋转架齿轮啮合的旋转架推动齿条,设置第六气缸推动上述的旋转架推动齿条移动进而带动旋转架转动。
其中,与纵向折边工位和\或横向折边工位相邻设置收料机构,收料机构包括置于收料机架上与收料工位相邻设置的收料盘,收料盘往收料工位方向下弧形过渡延伸,其特征在于:设置翻转机构传动其翻转架由收料工位往其收料盘方向翻转。
其中,收料盘的盘面和\或盘面顶部设置至少一组单向轮,单向轮的旋转轴向与收料方向相同,单向轮的外缘环设若干组凹口或缺口部,盘面顶部的单向轮可转动设置于收料盘顶部上支架的上转轴处,位于收料盘的盘面的单向轮可转动的安装于收料盘底部的下转轴处。
其中,在位于收料盘纵向的一侧设置一推板,设置一与推板垂直设置的第八气缸传动其推板沿其收料盘横向移动,设置一推板导向杆贯穿于推板平行设置于其横向推动方向上,收料盘往横向的一侧延伸形成收料延伸盘,第八气缸传动推板往其收料延伸盘方向推动。
其中,翻转机构包括翻转轴以及传动其翻转轴旋转的旋转机构,翻转轴连接翻转架并由翻转轴旋转机构带动翻转轴转动进而使翻转架旋转,翻转轴旋转机构包括设置于旋转轴之上的旋转转轴齿轮、与旋转轴齿轮啮合的转轴推动齿条、传动转轴推动齿条移动的第七气缸。
其中,在位于收料盘远离其翻转架的一侧设置挡座,挡座通过挡座导向杆纵向安装于上支架之上,设置一压迫挡座往其翻转架方向运动的压迫组件。
与现有技术相比,有益效果是:提供一种全新的折边机构以及折边的方法,其创新包括拆个的机构、接料的机构、转送料机构以及转送的方法,适用于多种规格的产品加工,设备加工方法以及效率优于手工加工的工艺。
附图说明:
图1是本发明一实施例中吸塑折边机的立体1结构示意图;
图2是本发明一实施例中吸塑折边机的立体2结构示意图;
图3是本发明一实施例中的拆个机构立体1结构示意图;
图4是本发明一实施例中的拆个机构立体2结构示意图;
图5是本发明一实施例中的拆个机构部分结构示意图;
图6是本发明一实施例中的拆个机构俯视结构示意图;
图7是本发明一实施例中的抬升取料部分结构立体1示意图;
图8是本发明一实施例中的抬升取料部分结构立体2示意图。
图9是本发明一实施例中的转送料机构立体结构示意图;
图10是附图1中S部分结构放大示意图;
图11是本发明一实施例中的横向折边机构立体结构示意图;
图12是本发明一实施例中的吸塑折边机部分结构示意图;
图13是本发明一实施例中的支撑轨连接部分结构示意图
图14是本发明一实施例中的立体1结构示意图;
图15是本发明一实施例中的立体2结构示意图;
图16是本发明一实施例中的立体3结构示意图;
图17是本发明一实施例中的立体4结构示意图;
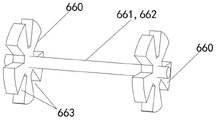
图18是本发明一实施例中的单向轮结构示意图。
具体实施方式
附图仅用于示例性说明,不能理解为对本专利的限制;为了更好说明本实施例,附图某些部件会有省略、放大或缩小,并不代表实际产品的尺寸;对于本领域技术人员来说,附图中某些公知结构及其说明可能省略是可以理解的。附图中描述位置关系仅用于示例性说明,不能理解为对本专利的限制。
实施例:参照图1-18,一种吸塑折边机,包括控制装置、横向设置的支撑轨,支撑轨上依次顺序设置接料工位、折边准备工位、纵向压边工位、横向压边工位、收料工位,对应上述的接料工位设置拆个机构,对应纵向压边工位设置纵向折边机构,对应横向压边工位设置横向折边机构,对应收料工位设置收料机构。
拆个机构,包括接料机架2以及设置于接料机架2上的工件承载盘200,位于工件承载盘200底部托料机构,托料机构包括接料座250以及竖向传动所述接料座250的第一气缸240,在位于工件承载盘200的一侧设置压片221,压片221与工件承载盘200之间形成排料间隙260,设置传动压片往其底部的接料座250下压的压片下压机构220,其中,在位于接料座250的位于底部的放料的位置平行设置辅助支撑轨230。
在此过程中,工件承载盘200的工件配合压片下压机构220带动压片221下压并通过压片221将置于工件承载盘200的工件下压压迫后通过压片221与工件承载盘200之间形成排料间隙260将工件排出,并由接料座250承接工件后下移至预期的位置,完成工件的接料工序。
其中,设置挡止机构210,挡止机构210包括设置于接料机架2上的第二气缸211,第二气缸211传动挡板212往工件承载盘200方向输出压迫工件或挡止工件排出于排料间隙260,其目的在于当工件承接以后,通过挡止机构210的挡板挡止排料间隙260,限制物料排出于排料间隙260。
优选的,压片221为L型压片2210,L型压片2210的一端与接料机架2铰接或固定连接,L型压片2210的一端往排料间隙260方向延伸,具体的,可以通过将L型压片2210的一端固设于L型压片转轴280上,而L型压片转轴280可转动的安装于接料机架2上。
其中压片下压机构220包括接料机架2位于L型压片2210的顶部设置第三气缸271传动L型压片2210下压,第三气缸271固设于气缸滑杆270上,气缸滑杆270滑动设置于接料机架2之上。
优选的,L型压片2210的短边的一端位于工件承载盘200的一侧,具体的,具有较长的下压面。
其中,L型压片2210位于第三气缸271的一侧设置滑条部222,第三气缸271的活塞杆位于滑条部222的一侧设置一传动环272穿设于上述的滑条部222,具体的,由于L型压片2210的特殊结构,通过第三气缸271带动L型压片2210下压的过程中,第三气缸271的活塞杆的传动环272沿着滑条部222滑动并相应的压迫L型压片2210下压,而在L型压片2210回弹过程中,第三气缸271的活塞杆的传动环272沿着滑条部222滑动并相应的压迫L型压片2210回拉,滑条部222可以通过固定块223固设或活动锁紧固设于L型压片2210上。
其中,工件承载盘200包括斜向设置的槽体以及在位于槽体底部的托杆部202,槽体的槽口方向相对于L型压片2210方向设置,槽体上设置一分隔挡块201,分隔挡块201将槽体分隔为第一进料间隙、第二进料间隙,分隔挡块201通过挡块导向件改变调节第一进料间隙、第二进料间隙的空间以适应性的适用于不同规格的尺寸的工件。
优选的,工件承载盘200通过第一调节螺杆安装于接料机架2上,第一调节螺杆的螺纹套205连接工件承载盘200,第一调节螺杆的螺杆的另一端可转动的安装于活动套203上,其目的在于适用于调节排料间隙的大小以适用于不同工件的规格。
其中,接料座250上设置接料盘253,接料盘253的两端与接料座250铰接,设置传动接料盘253旋转的接料盘旋转机构。
其中,接料盘253的上表面设置有负压吸盘254,负压吸盘254包括由负压装置连接的设置于接料盘254上多组吸附口,其负压装置可以采用真空泵或负压泵或真空发生器等或负压气泵,其目的在于当接取工件之后,产生一个负压作用力,对工件进行吸附而使其稳定的吸附于接料盘253至上,限制其接料盘253的位移。
具体的,L型压片在带动工件拆个以后其可以压迫工件与接料盘保持良好的接触以使其良好的吸附于接料盘的负压吸盘之上。
其中,接料盘旋转机构包括接料盘位于接料座250上的弧形齿条255以及与在接料座250上设置的上述弧形齿条255啮合的接料盘推动齿条252,设置第四气缸251通过齿条架2520传动接料盘推动齿条252移动进而带动接料盘253转动。
其中,在位于齿条架2520设置相对于接料盘方向压迫的下压板256,对于下压板256的作用在于配合上述的接料盘而使用,在工件接取至接料盘254上,为进一步的使其在由工件承载盘方向下移的过程中,为避免工件移动,通过旋转接料盘往下压板方向旋转而使其工件卡设于接料盘与下压板之间,从而实现限制工件的位移,
而在当工件移动至预期的位置或者说到达辅助支撑轨的位置时,再传动接料盘旋转至于辅助支撑轨平行的位置,在此过程中,工件也脱离了下压板与接料盘之间的卡设限制,在关闭对工件的吸附作用,即可完成将工件承载盘承接至预期位置的工序。
其中,设置相对于接料座250或挡板212或齿条架2520的移动轴向进行导向的导向杆,以保持其接料座250以及挡板212、齿条架2520的精准移动轴向。
转送料机构,包括横向延伸的支撑轨10以及与支撑轨10平行设置的滑动转送架3,滑动转送架3横向滑动设置于主机架1上,滑动转送架3包括至少一组导向杆302横向安装于主机架1之上,优选的,导向杆302为两组且其两端设置有固定架301,多组间隔设置的滑块架310滑动设于导向杆302上,滑块架310设置有往支撑轨10方向进行旋转压迫工件的旋转压件机构,主机架1设置一传动连接滑块架310横向移动的第五气缸303。
其中,旋转压件机构包括设置于滑块架310上平行设置的旋转架320,旋转架320可转动的安装于滑块架310之上,压条321间隔安装于旋转架320上,设置传动其旋转架320旋转的旋转架旋转机构并由旋转架旋转机构传动旋转架带动压条321往支撑轨10旋转压迫或打开。
其中,支撑轨10位于进料方向的一侧设置有导向槽口,导向槽口由其进料方向往折边机构方向延伸,其目的在于当工件输送至横向折边工位时,可以为其工件的两侧进行导向以保持其精准输送至横向折边工位以完成提高横向折边工序中折边的精准性
其中,滑块架310位于进料工位11的一侧设置往其进料工位延伸的延伸部,延伸部具有往其进料方向凸起的拉杆部,拉杆部设置于支撑轨10的两侧轨之间处,其在应用过程中,适用于将工件由在接料工位10的一侧通过滑块架310横向移动拉动工件往其后续的横向折边工位13或纵向这边工位14移动。
优选的,支撑轨的包括横向平行设置的第一侧轨1001、第二侧轨1002,设置有用于调节第一侧轨1001、第二侧轨1002间距的第三调节螺杆104,其目的在于用于调节第一侧轨1001、第二侧轨1002之间的间距以适应性的调节,从而实现其应用于不同规格工件的加工。
其中,旋转架旋转机构包括安装于旋转架320之上的旋转架齿轮321以及位于滑块架310设置与其旋转架齿轮322啮合的旋转架推动齿条323,设置第六气缸324推动上述的旋转架推动齿条323移动进而带动旋转架320转动,旋转架320贯穿于上述的旋转架齿轮322中心部,对于旋转轴齿轮322的传动也可以采用控制器控制伺服电机或者电机或电机配合减速器传动轴与旋转轴齿轮啮合的传动方式,其也已经是习知的公知技术,本领域技术人员可以合理的进行选择,均可以达到预期的技术效果。
具体的,由第六气缸324带动上述的旋转架推动齿条323移动,进一步的通过旋转架推动齿条324的相对移动使旋转架齿轮322啮合转动,从而实现由第六气缸324带动旋转架320转动,由旋转架320的旋转传动进一步的带动压条321往支撑轨10方向旋转压迫工件,通过滑块架310的横向移动带动被压迫的工件沿着支撑轨10输送,具体的,例如在后续工艺中,将工件由横向折边工位13移动转送至纵向折边工位14。
优选的,多组压条321以支撑轨10上的折边准备工位12、纵向折边工位13、横向折边工位14、收料工位15分布对应间隔安装于旋转架320.
工件转送机构的转送架3对应纵向折边工位14和\或横向折边13工位分别设置压条321,设置横向折边机构4,横向折边机构4包括在位于支撑轨10的横向折边工位的两侧设置第一折边气缸401,第一折边气缸401驱动往其支撑轨10横向两侧下压输出的第一侧压板403。
其中,在位于第一侧压板403底部且位于支撑轨10的两侧分别由第一压边气缸411传动第二侧压板412往支撑轨10前后两侧对合运动。
当工件输送至横向折边工位13时,两组第一折边气缸401带动第一侧压板403往其支撑轨10方向下压完成对纸盒两侧的下压折边,完成一次折边,再配合两侧的第一压边气缸411对合运动带动第二侧压板412运动而对纸盒折边以后进一步的折边,完成二次折边,由此完成横向折边工序。
其中,设置纵向折边机构5,纵向折边机构5包括在位于支撑轨10的纵向折边工位14的排料方向一侧设置第二折边气缸501,第二折边气缸501驱动第三侧压板502往其支撑轨10纵向的一侧下压输出。
其中,在位于第三侧压板502底部且位于支撑轨10纵向的一侧设置第二压边气缸511传动第四侧压板512往其支撑轨10纵向的一侧输出运动。
当工件输送至纵向折边工位14时,由第二折边气缸501带动第三侧压板502下压而使工件纵向一侧完成一次折边,再由第二压边气缸511带动第四侧压板512往其工件方向运动对工件完成二次折边,由此完成纵向一侧的折边工序。
其中,第一侧压板403和\或第三侧压板502设置有相对于其热压部进行热源输出的加热装置,其在加工过程中,可以在折边的过程中热的作用以使折边定型。
其中,支撑轨10位于横向折边工位13的两侧位于横向折边部处设置往其外侧延伸的第一侧边101,支撑轨10位于纵向折边工位14的纵向折边部一侧设置往其外侧延伸的第二侧边102,具体的,第一侧边101、第二侧边102均是为了工件纵向以及横向在二次折边过程中形成转折的折角效果。
其中,第一折边气缸401通过连接件402传动连接第一侧压板403,与第一侧压板403相邻且位于支撑轨10的一侧设置固定板406,固定板406通过连接杆404滑动连接连接件402,在位于固定板406与连接件402之间的连接杆套设弹簧405,弹簧405可以使固定板406相对于支撑轨10方向输出,而在当固定板406下压至支撑轨10固定工件以后,在其抬升回缩以后可以保持固定板406往支撑轨10方向下压以在下一次对工件固定时保持下压状态。
收料机构,包括置于收料机架6上与收料工位15相邻设置的收料盘610,收料盘610往收料工位15方向下弧形过渡延伸611,设置翻转机构传动其翻转架605由收料工位15往其收料盘610方向翻转。
其中,翻转架605翻转至收料工位15时,工件由前一工序的支撑轨推送至收料工位15的翻转架6上,并由翻转架6翻转送至收料盘610之上,由此完成翻转收料的工序。
其中,收料盘610的盘面和\或盘面顶部设置至少一组单向轮660,单向轮660的旋转轴向与收料方向相同。
其中,收料盘610的盘面顶部的单向轮660可转动设置于收料盘610顶部上支架630的上转轴662处,位于收料盘610的盘面的单向轮660可转动的安装于收料盘610底部的下转轴662处,置于上转轴662、下转轴662的单向轮660转动安装于对应的收料盘610以及上支架630之上,单向轮660的外缘环设若干组凹口663或缺口部。
在本实施例中,设置单向轮660的目的在于当工件翻转至收料盘610时,可以通过其单向的转向作用,限制工件往收料工位15方向运动而脱离收料盘610的作用,配合单向轮660外缘环设的若干组凹口663或缺口部可以进一步的将翻转于收料盘610的工件锁止于其一单向轮660的凹口663或缺口上,再进行再一次翻转收料的过程中,单向轮660进一步的单向旋转,并将新翻转收件的工件锁止于单向轮660的另一凹口663或缺口上,由此不断循环,实现对在工件翻转时工件的侧边锁止于单向轮660的凹口663或缺口上,以保持循环锁止收料的过程中。
其中,翻转机构包括翻转轴604以及传动其翻转轴604旋转的旋转机构,翻转轴604连接翻转架605并由翻转轴旋转机构带动翻转轴604转动进而使翻转架605旋转。
其中,翻转轴旋转机构包括设置于旋转轴604之上的旋转转轴齿轮603以及与旋转轴齿轮603啮合的转轴推动齿条602、传动转轴推动齿条602移动的第七气缸601,具体的,翻转轴旋转机构也可以采用伺服电机传动、步进电机、步进电机通过减速器传动传动轴与旋转轴齿轮啮合传动的方式,体的,本领域技术人员可以进行合理选择,均可以达到预期的技术效果。
其中,在位于收料盘610纵向的一侧设置一推板642,设置一与推板642垂直设置的第八气缸641传动其推板642沿其收料盘610横向移动,设置一推板导向杆643贯穿于推板平行设置于其横向推动方向上,推板642纵向设置于收料盘610上,推板642可沿其推板导向杆643横向滑动以保持其稳定的移动轴向,在当收料盘610的工件到达预期的数量以后,可以通过控制推板横向移动,将工件推出于收料盘之上,
其中,收料盘610往横向的一侧延伸形成收料延伸盘612,第八气缸641传动推板642往其收料延伸盘612方向推动,具体的,参照其上述的结构中,可以将其工件通过推板642推送至收料延伸盘612之上再传动推板642返回至起始位以预备下一次的工件推送,优选的,在位于其收料延伸盘的顶部设置的顶盘613。
其中,在位于收料盘610远离其翻转架605的一侧设置挡座632,挡座632通过挡座导向杆631纵向安装于上支架630之上,挡座632滑动于挡座导向杆631上,挡座632往其收料工位15纵向滑动,具体的,挡座632与收料盘610的单向轮660之间形成用于容置工件的间隙,优选的,上支架630可以为前支架、后支架前后设置于挡座导向杆631的两侧,其中前支架位于翻转架605一侧。
其中,设置一压迫挡座632往其翻转架605方向运动的压迫组件,压迫组件包括挡座632上的固定轴孔650以及位于固定轴孔650以及固定轴孔650纵向两侧的第一滑轮651、第二滑轮652,设置一拉绳653连接固定轴孔650穿过第一滑轮651、第二滑轮652之后连接配重件654,其应用的目的通过配重件654产生下拉力而使其挡座632往其收料工位15方向运动,配合收料盘610上下的单向轮660配合将工件挡止于单向轮660与挡座632之间的间隙。
其中,在位于收料盘610的盘面设置横向设置一挡杆612,挡杆612与挡座632平行设置,挡杆612通过位于收料盘610底部的纵向导向件纵向安装于收料盘610上,在位于收料盘610底部可以增设与压迫组件相类似的结构压迫挡杆往翻转架605方向运动。
具体的,上述的压迫组件也可以例如弹簧套设于后支架与挡座之间,使其以输出一个挡座往收料工位一侧的作用力,也可以到达预期的技术效果。
优选的,其中,在位于上支架630顶部设置一调节机架620,调节机架620设置上机架导向杆622滑动穿设于上支架630,在位于调节机架620设置一螺纹丝杆621,上支架630设置于螺纹丝杆621配合的螺纹口,螺纹丝杆621与螺纹口623可转动的配合连接,以使其在后续加工过程中可以根据包装盒的尺寸通过调节螺纹丝杆621而适应性的调节上支架630整体的高度,从而实现对位于上转轴662的单向轮660与下转轴662的单向轮660之间间隙调节,以及挡座632的高度调节。
优选的,收料机架6通过第二调节螺杆安装于调节机架671或主机架,第二调节螺杆的螺纹司套672设置于收料机架6上,第二调节螺杆的螺杆670可转动的安装于调节机架671或主机架上,具体的其目的在于纵向调节收料机架与调节机架或主机架之间的距离,以适用于不同规格的工件的加工。
本吸塑折边机的工作过程如下:
1,工件如待折边的塑料包装盒,将工件置于工件叠放于承载盘之上;
2,将接料座上的接料盘抬升至排料间隙底部,通过下带动L型压片下压以及打开排料间隙而使工件受到L型压片的下压作用力下落;
3,启动接料盘的负压吸盘的吸附作用,待工件下压至负压吸盘时对工件进行吸附;
4,在步骤4中,可以将接料盘旋转并使下压板往工件位置移动使,而致使接料盘上的负压吸盘与下压板之间挤压而保持工件在下落过程中的稳定性,其具体的,接料盘的旋转方向应当为相对于下压板的方向;
5,待工件下落至支撑轨平面方向时由滑块架传动拉杆部带动工件往支撑轨方向输送至折边准备工位;
6,再由滑块架的压条压迫工件并使其输送至横向折边工位进行折边;
7,在完成横向的折边工序以后再由滑块架的压条移动至纵向这边工位完成纵向折边工序;
8,在完成纵向折边工序以后再由滑块架的压条压迫工件输送至收料工位;
9,当工件移动至收料工位时,启动翻转架翻转至收料盘上;
10,在当收料盘的工件达到预期数目以后,通过推板带动工件往收料延伸盘方向推送,即可完成其工作的过程。
显然,本发明的上述实施例仅仅是为清楚地说明本发明所作的举例,而并非是对本发明的实施方式的限定。对于所属领域的普通技术人员来说,在上述说明的基础上还可以做出其它不同形式的变化或变动。这里无需也无法对所有的实施方式予以穷举。凡在本发明的精神和原则之内所作的任何修改、等同替换和改进等,均应包含在本发明权利要求的保护范围之内。
Claims (10)
1.一种吸塑折边机,包括对应纵向折边工位和\或横向折边工位设置的纵向折边机构以及横向折边机构,设置拆个机构,拆个机构包括接料机架以及设置于接料机架上的工件承载盘,位于工件承载盘底部托料机构,托料机构包括接料座以及竖向传动所述接料座的第一气缸,其特征在于:在位于工件承载盘的一侧设置压片,压片与工件承载盘之间形成排料间隙,设置传动压片往其底部的接料座下压的压片下压机构,设置挡止机构,挡止机构包括设置于接料机架上的第二气缸,第二气缸传动挡板往工件承载盘方向输出压迫工件或挡止工件排出于排料间隙,与纵向折边工位和\或横向折边工位相邻设置收料机构,收料机构包括置于收料机架上与收料工位相邻设置的收料盘,收料盘往收料工位方向下弧形过渡延伸,设置翻转机构传动其翻转架由收料工位往其收料盘方向翻转,收料盘的盘面和\或盘面顶部设置至少一组单向轮,单向轮的旋转轴向与收料方向相同,单向轮的外缘环设若干组凹口或缺口部,盘面顶部的单向轮可转动设置于收料盘顶部上支架的上转轴处,位于收料盘的盘面的单向轮可转动的安装于收料盘底部的下转轴处。
2.根据权利要求1所述的一种吸塑折边机,其特征在于:压片为L型压片,L型压片的一端与接料机架铰接或固定连接,L型压片的另一端往排料间隙方向延伸,压片下压机构包括接料机架位于L型压片的顶部设置第三气缸传动L型压片下压。
3.根据权利要求1所述的一种吸塑折边机,其特征在于:接料座上设置接料盘,接料盘的上表面设置有负压吸盘,负压吸盘包括由负压装置连接的设置于接料盘上多组吸附口,接料盘的两端与接料座铰接,设置传动接料盘旋转的接料盘旋转机构。
4.根据权利要求3所述的一种吸塑折边机,其特征在于:接料盘旋转机构包括接料盘位于接料座上的弧形齿条以及与在接料座上设置的上述弧形齿条啮合的接料盘推动齿条,设置第四气缸通过齿条架传动接料盘推动齿条移动进而带动接料盘转动,在位于齿条架设置相对于接料盘方向压迫的下压板。
5.根据权利要求1-4任一项所述的一种吸塑折边机,其特征在于:设置带动工件沿支撑轨横向移动的转送料机构,包括横向延伸的支撑轨以及与支撑轨平行设置的滑动转送架,滑动转送架横向滑动设置于主机架上,滑动转送架包括至少一组导向杆横向安装于主机架之上,多组间隔设置的滑块架滑动设于导向杆上,滑块架设置有往支撑轨方向进行旋转压迫工件的旋转压件机构,主机架设置一传动连接滑块架横向移动的第五气缸。
6.根据权利要求5所述的一种吸塑折边机,其特征在于:旋转压件机构包括设置于滑动转送架上平行设置的旋转架,旋转架可转动的安装于滑块架之上,压条间隔安装于旋转架上,设置传动其旋转架旋转的旋转架旋转机构并由旋转架旋转机构传动旋转架带动压条往支撑轨旋转压迫或打开。
7.根据权利要求6所述的一种吸塑折边机,其特征在于:旋转架旋转机构包括安装于旋转架之上的旋转架齿轮以及位于滑块架设置与其旋转架齿轮啮合的旋转架推动齿条,设置第六气缸推动上述的旋转架推动齿条移动进而带动旋转架转动。
8.根据权利要求1所述的一种吸塑折边机,其特征在于:在位于收料盘纵向的一侧设置一推板,设置一与推板垂直设置的第八气缸传动其推板沿其收料盘横向移动,设置一推板导向杆贯穿于推板平行设置于其横向推动方向上,收料盘往横向的一侧延伸形成收料延伸盘,第八气缸传动推板往其收料延伸盘方向推动。
9.根据权利要求8所述的一种吸塑折边机,其特征在于:翻转机构包括翻转轴以及传动其翻转轴旋转的旋转机构,翻转轴连接翻转架并由翻转轴旋转机构带动翻转轴转动进而使翻转架旋转,翻转轴旋转机构包括设置于旋转轴之上的旋转转轴齿轮、与旋转轴齿轮啮合的转轴推动齿条、传动转轴推动齿条移动的第七气缸。
10.根据权利要求3所述的一种吸塑折边机,其特征在于:在位于收料盘远离其翻转架的一侧设置挡座,挡座通过挡座导向杆纵向安装于上支架之上,设置一压迫挡座往其翻转架方向运动的压迫组件。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201811393690.6A CN109366955B (zh) | 2018-11-21 | 2018-11-21 | 一种吸塑折边机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201811393690.6A CN109366955B (zh) | 2018-11-21 | 2018-11-21 | 一种吸塑折边机 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN109366955A CN109366955A (zh) | 2019-02-22 |
| CN109366955B true CN109366955B (zh) | 2021-01-29 |
Family
ID=65377416
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201811393690.6A Expired - Fee Related CN109366955B (zh) | 2018-11-21 | 2018-11-21 | 一种吸塑折边机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN109366955B (zh) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109940862B (zh) * | 2019-04-17 | 2024-01-02 | 宁波市镇海区舒晨塑料五金厂 | 一种吸塑自动折边机 |
| CN113977843B (zh) * | 2021-11-11 | 2023-03-21 | 张家港力勤机械有限公司 | 一种聚氨酯板材的成型加工设备 |
| CN115070424B (zh) * | 2022-07-08 | 2023-09-15 | 阜阳市节能化工工程有限公司 | 一种汽提塔冷凝器的配件加工组装设备 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4216452A1 (de) * | 1992-05-19 | 1993-11-25 | Stefan Wagner Kg | Vorrichtung und Verfahren zum Herstellen von Formschalen für Blisterpackungen |
| CN202807809U (zh) * | 2012-08-08 | 2013-03-20 | 天津市汉沽德源机械制造有限公司 | 间歇式自动上料装置 |
| WO2013144404A1 (es) * | 2012-03-26 | 2013-10-03 | Airbus Operations, S.L. | Procedimiento y dispositivo de fabricación de piezas de material compuesto |
| CN104828471A (zh) * | 2015-05-08 | 2015-08-12 | 安徽鲲鹏装备模具制造有限公司 | 一种宽度可调的传送链及其成型机 |
| CN205044145U (zh) * | 2015-09-10 | 2016-02-24 | 李东进 | 一种全自动吸塑折边机 |
-
2018
- 2018-11-21 CN CN201811393690.6A patent/CN109366955B/zh not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4216452A1 (de) * | 1992-05-19 | 1993-11-25 | Stefan Wagner Kg | Vorrichtung und Verfahren zum Herstellen von Formschalen für Blisterpackungen |
| WO2013144404A1 (es) * | 2012-03-26 | 2013-10-03 | Airbus Operations, S.L. | Procedimiento y dispositivo de fabricación de piezas de material compuesto |
| CN202807809U (zh) * | 2012-08-08 | 2013-03-20 | 天津市汉沽德源机械制造有限公司 | 间歇式自动上料装置 |
| CN104828471A (zh) * | 2015-05-08 | 2015-08-12 | 安徽鲲鹏装备模具制造有限公司 | 一种宽度可调的传送链及其成型机 |
| CN205044145U (zh) * | 2015-09-10 | 2016-02-24 | 李东进 | 一种全自动吸塑折边机 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN109366955A (zh) | 2019-02-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR20110127061A (ko) | 간헐회전 테이블식 백-필링 포장기 | |
| CN107672231A (zh) | 一种手提袋穿绳机 | |
| CN109130683B (zh) | 皮壳机 | |
| CN209507156U (zh) | 双工位纸张自动上料机构 | |
| CN218430238U (zh) | 一种纸袋机的合底装置 | |
| CN105365266A (zh) | 纸袋补强粘边机 | |
| CN211683730U (zh) | 纸盒盒体与盒盖组装机 | |
| CN114408570A (zh) | 一种自动烫金涂胶贴磁设备 | |
| CN105058493B (zh) | 一种模切纸制品边料清除设备 | |
| CN210594398U (zh) | 轨道宽度可调节的上下料输送装置 | |
| CN215248046U (zh) | 直角吸料机构 | |
| CN114852425A (zh) | 一种全自动纸箱开装封一体设备 | |
| CN110965396B (zh) | 一种翻转式纸托生产系统 | |
| CN217622138U (zh) | 一种全自动吸塑成型装置 | |
| CN222933463U (zh) | 皮壳机的包边机构 | |
| CN110395011A (zh) | 一种自动压纹机 | |
| CN120840959A (zh) | 一种包装套袋机 | |
| CN109366955A (zh) | 一种吸塑折边机 | |
| CN110385894B (zh) | 一种便于收集整理的纸张压纹机 | |
| CN205167676U (zh) | 纸袋补强粘边机 | |
| CN219928944U (zh) | 一种多工位条料上料机 | |
| CN214356905U (zh) | 一种袜子腰包机成形组件 | |
| CN113895149A (zh) | 一种双面印刷设备的送纸机的翻转装置 | |
| CN217095205U (zh) | 一种具有自动送料功能的冲压机 | |
| CN115924576A (zh) | 一种eva文件袋自动切袋机的送料装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20210129 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |