CN103639361A - 一种无冒口树脂砂实型铸造方法 - Google Patents
一种无冒口树脂砂实型铸造方法 Download PDFInfo
- Publication number
- CN103639361A CN103639361A CN201310699888.8A CN201310699888A CN103639361A CN 103639361 A CN103639361 A CN 103639361A CN 201310699888 A CN201310699888 A CN 201310699888A CN 103639361 A CN103639361 A CN 103639361A
- Authority
- CN
- China
- Prior art keywords
- apperance
- casting method
- sprue
- cup
- rising head
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 23
- 239000004576 sand Substances 0.000 title claims abstract description 21
- 239000011347 resin Substances 0.000 title claims abstract description 17
- 229920005989 resin Polymers 0.000 title claims abstract description 17
- 238000010115 full-mold casting Methods 0.000 title claims abstract description 16
- 238000005266 casting Methods 0.000 claims abstract description 44
- 239000002184 metal Substances 0.000 claims abstract description 44
- 238000000465 moulding Methods 0.000 claims abstract description 11
- 238000003723 Smelting Methods 0.000 claims abstract description 6
- 230000000630 rising effect Effects 0.000 claims description 25
- 208000015943 Coeliac disease Diseases 0.000 abstract description 33
- 238000004519 manufacturing process Methods 0.000 abstract description 10
- UGFAIRIUMAVXCW-UHFFFAOYSA-N Carbon monoxide Chemical compound [O+]#[C-] UGFAIRIUMAVXCW-UHFFFAOYSA-N 0.000 abstract description 4
- 239000003546 flue gas Substances 0.000 abstract description 4
- 238000004140 cleaning Methods 0.000 abstract description 3
- 239000007788 liquid Substances 0.000 abstract 2
- 238000009740 moulding (composite fabrication) Methods 0.000 abstract 1
- 238000002309 gasification Methods 0.000 description 4
- 239000012535 impurity Substances 0.000 description 4
- 239000002893 slag Substances 0.000 description 4
- 244000035744 Hura crepitans Species 0.000 description 3
- 230000007547 defect Effects 0.000 description 3
- 230000007613 environmental effect Effects 0.000 description 3
- 229920006328 Styrofoam Polymers 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 238000004891 communication Methods 0.000 description 2
- 230000008034 disappearance Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000002347 injection Methods 0.000 description 2
- 239000007924 injection Substances 0.000 description 2
- 238000005498 polishing Methods 0.000 description 2
- 239000008261 styrofoam Substances 0.000 description 2
- 208000034189 Sclerosis Diseases 0.000 description 1
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 230000002146 bilateral effect Effects 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000015271 coagulation Effects 0.000 description 1
- 238000005345 coagulation Methods 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 238000003912 environmental pollution Methods 0.000 description 1
- 238000007667 floating Methods 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000006263 metalation reaction Methods 0.000 description 1
- 238000011017 operating method Methods 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- 238000007670 refining Methods 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
Images
Landscapes
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
本发明公开了一种无冒口树脂砂实型铸造方法,包括制作模样及浇注系统、造型、熔炼浇注和成型清砂步骤,制作的模样上表面预设置加工余量;造型步骤不设置冒口,浇注系统包括若干顶端设置有漏斗形浇口杯的直浇道,所述浇口杯的容积大于直浇道的容积;直浇道的底端连通横浇道,横浇道的下端面与模样的底面平齐或略高于模样的底面,所述横浇道的长度是模样长度的95%,横浇道上间隔设置若干与模样连通的内浇道;所述浇注步骤中,由若干浇口杯同时浇注金属液,金属液注入每个浇口杯中的速度必须保证浇口杯内的金属液将直浇道封闭。本发明不设置冒口,生产过程中不产生烟气,无污染,简化了生产步骤,降低了成本。
Description
技术领域
本发明涉及一种铸造工艺方法,具体的说是一种实型铸造工艺方法。
背景技术
实型铸造是采用聚苯乙烯发泡塑料模样代替普通模样,造好型后不取出模样就直接浇注金属液,在金属液的作用下,模样燃烧、气化、消失,金属液取代原来模样所占据的空间位置,冷却凝固后获得所需铸件的铸造方法。
实型铸造的生产过程一般为:1)制作模样及浇注系统:采用聚苯乙烯发泡塑料制作模样和浇注系统,模样与铸件实体基本一致并具有一定厚度的加工余量,浇注系统根据模样进行设计;2)造型:将模样与预制好的浇注系统匹配组合,并在模样上固定放置若干冒口模型,在模样、浇注系统和冒口模型表面涂覆涂料;待涂料晾干后将模样、浇注系统与冒口模型的组合体完整稳定地置于砂箱或地坑内,在砂箱或地坑内填充并摏实树脂砂制成铸型,在铸型的上部、模样的上方扎制若干与外界连通的排气孔;3)熔炼浇注:采用熔炼设备炼制金属液,待树脂砂硬化后,将金属液由直浇道注入铸型,金属液顺浇注系统进入砂箱或地坑内的模样,完成模样的燃烧、气化、消失过程;4)成型清砂:待模样和浇冒系统的金属液完全凝固成型,将成型铸件由树脂砂中取出,清理干净。
浇注系统是浇注时为将金属液引入模样而开设的通道,主要包括直浇道、横浇道和内浇道,直浇道顶端与外界连通,底端垂直连通横浇道,横浇道设置在模样附近,横浇道与模样通过内浇道连通。冒口是用于存贮金属液的空腔,在铸件成型过程中能补给金属液,防止铸件出现缩孔缩松缺陷,并起到排气和集渣的作用。冒口在一定程度上防止缺陷的产生,但是切割冒口所需能耗大,冒口打磨清理困难,加大了工作人员的劳动强度。同时,在浇注过程中,外界空气由冒口进入铸型型腔使模样在高温下燃烧气化,产生的烟气造成了严重的环境污染。随着环保要求的不断提高,需要投入大量资金来确保生产达到环保要求,这就增加了生产成本,限制了企业的进一步发展。
发明内容
本发明需要解决的技术问题是提供一种无冒口树脂砂实型铸造方法,生产过程中不产生烟气、无污染,简化了生产步骤,降低了生产成本。
为解决上述技术问题,本发明所采用的技术方案是:
一种无冒口树脂砂实型铸造方法,包括制作模样及浇注系统、造型、熔炼浇注和成型清砂步骤,所述制作模样及浇注系统步骤中,模样的上表面预设置用于收集残渣的加工余量,
所述造型步骤中不设置冒口,所述浇注系统包括若干垂直布置的顶端设置有漏斗形的浇口杯的直浇道,所述浇口杯的容积大于直浇道的容积;直浇道的底端连通与模样长度方向平行布置的横浇道,横浇道的下端面与模样的底面平齐或略高于模样的底面,所述横浇道的长度是模样长度的95%,横浇道上间隔设置若干与模样连通的与横浇道垂直的内浇道,
所述浇注步骤中,由若干浇口杯同时浇注金属液,所述金属液注入每个浇口杯中的速度必须保证浇口杯内的金属液将直浇道封闭。
本发明的进一步改进在于:顶端设置有浇口杯的直浇道、横浇道和内浇道对称设置在模样长度方向的两侧。
本发明的进一步改进在于:所述内浇道的横截面是直径为50~60mm的圆形;所述直浇道的横截面是直径为110~120mm的圆形。
本发明的进一步改进在于:同侧的两相邻的内浇道之间的距离为400~500mm。
本发明的进一步改进在于:所述浇口杯的下端口高于模样上表面400~600mm。
本发明的进一步改进在于:所述金属液注入每个浇口杯中的速度为220~300kg/s。
本发明的进一步改进在于:当模样的壁厚大于40mm时,所述浇注步骤的浇注温度为1280~1320℃。
本发明的进一步改进在于:当模样的壁厚小于或等于40mm时,所述浇注步骤的浇注温度为1330~1350℃。
由于采用了上述技术方案,本发明取得的技术进步是:
本发明尤其适用于大中型机床铸件的生产。在造型时不设置冒口,利用改变浇注系统的设计达到补缩的目的,减少了金属液的注入量,降低了生产成本。在浇注过程中,金属液注入每个浇口杯中的速度必须保证浇口杯内的金属液将直浇道封闭,确保了铸型型腔中没有氧气进入,模样不会发生燃烧,不产生烟气,无污染,有利于环境保护。成型铸件在清理时不用再切割打磨冒口,缩减了操作步骤,减轻了工作人员的劳动强度。
横浇道的长度是模样长度的95%,并将横浇道设置在模样的底部,在注入金属液的过程中便于铸型型腔中的杂质浮至上表面,防止在铸件内部出现夹渣缺陷,提高了铸件的质量。在模样的上表面设置用于集渣的加工面,保证产品质量。浇注系统设置多道直浇道和内浇道,每道直浇道设置对应的浇口杯,在浇注步骤中金属液同时快速由浇口杯注入直浇道,有利于金属液快速充满铸型型腔,减轻了模样对金属液的阻力及气化过程中的吸热反应,提高了金属液的流动性,在浇注时便于同时平稳的充填铸型。
内浇道的出口与模样垂直,加快了金属液充填铸型的速度。直浇道上部设置浇口杯,阻止金属液中的熔渣和杂质进入直浇道内,防止金属液飞溅和溢出,保护工作人员的安全。浇口杯的下端口高于模样上表面400~600mm,浇注过程中提高了金属液的静压力,保证杂质上浮于表面,有利于金属液充填铸型。
针对不同壁厚采取对应的浇注温度,在壁厚小于或等于40mm时,提高了浇注温度,改善了金属液的流动性,有利于金属液充填铸型,防止出现冷隔等铸造缺陷。
附图说明
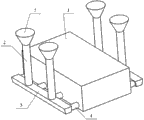
图1是本发明的浇注系统的结构示意图。
其中,1、模样,2、直浇道,3、横浇道,4、内浇道,5、浇口杯。
具体实施方式
下面结合实施例对本发明做进一步详细说明:
一种无冒口树脂砂实型铸造方法,包括制作模样和浇注系统、造型、熔炼浇注和成型清砂等步骤。本实施例中以机床铸件的实型铸造方法为例,所述机床铸件成品外形为一长方体框架,长为15m,宽3.2m,高2.1m,铸件重量为83t。
根据铸件成品制作模样,所述模样与铸件成品外形相同,在铸件成品的加工面上设置适当的加工余量,本实施例中设置的加工余量为20mm。为保证铸件产品质量,在制作模样时,模样的上表面预先设置具有一定厚度的用于收集残渣的加工余量。本实施例中,模样的上表面的加工余量比其它加工面的加工余量增大2~3mm,使得上浮至铸件上表面的夹渣、杂质等能够通过对上表面进行机械加工去除干净,保证铸件的质量。
所述造型步骤中浇注系统与模样进行组合,结构如图1所示,造型步骤中不设置冒口。所述浇注系统包括直浇道2、横浇道3和内浇道4。所述直浇道的横截面是直径为110~120mm的圆形,直浇道垂直水平面设置,直浇道顶端设置漏斗形的浇口杯5,所述浇口杯的容积大于直浇道的容积。浇口杯5的下端口高于模样上表面400~600mm。所述横浇道3垂直连通在直浇道底端,横浇道3的布置与模样1长度方向平行,位于模样1的底部,横浇道的下端面与模样的底面平齐或略高于模样的底面,横浇道的长度是模样长度的95%,横浇道的横截面为倒置的等腰梯形,所述等腰梯形的上底长为120~140mm,下底长为100~120mm。所述内浇道4设置在横浇道与模样之间,内浇道4的横截面是直径为50~60mm的圆形,内浇道4与横浇道垂直连通设置。为使得金属液均匀充填铸型型腔,顶端设置有浇口杯5的直浇道2、横浇道3和内浇道4在模样的长度方向的两侧对称设置。为保证金属液快速充填铸型型腔,在横浇道上设置若干道直浇道及对应的浇口杯,横浇道上每间隔400~500mm垂直设置一内浇道。浇注时由若干个直浇道的浇口杯同时注入金属液,金属液由内浇道出口端进入型腔,同时充填铸型。
本实施例中,在机床铸件的造型步骤中,所述直浇道的横截面是直径为120mm的圆形,在每条横浇道上垂直连通设置有三道直浇道。所述横浇道的横截面为倒置的等腰梯形,所述等腰梯形的上底长为140mm,下底长为120mm。所述内浇道的横截面是直径为55mm的圆形。
所述浇注过程中,当模样的壁厚大于40mm时,浇注温度为1280~1320℃;当铸件的壁厚小于或等于40mm时,浇注温度为1330~1350℃。进行浇注时由若干浇口杯同时浇注金属液,所述金属液注入每个浇口杯中的速度必须保证浇口杯内的金属液将直浇道封闭,金属液注入每个浇口杯中的速度为220~300kg/s。本实施例中由六道直浇道上对应的六个浇口杯中同时注入金属液,金属液的注入速度为280kg/s。
Claims (8)
1.一种无冒口树脂砂实型铸造方法,包括制作模样及浇注系统、造型、熔炼浇注和成型清砂步骤,其特征在于:所述制作模样及浇注系统步骤中,模样的上表面预设置用于收集残渣的加工余量,
所述造型步骤中不设置冒口,所述浇注系统包括若干垂直布置的顶端设置有漏斗形的浇口杯(5)的直浇道(2),所述浇口杯(5)的容积大于直浇道(2)的容积;直浇道(2)的底端连通与模样长度方向平行布置的横浇道(3),横浇道的下端面与模样的底面平齐或略高于模样的底面,所述横浇道的长度是模样长度的95%,横浇道上间隔设置若干与模样连通的与横浇道垂直的内浇道(4),
所述浇注步骤中,由若干浇口杯同时浇注金属液,所述金属液注入每个浇口杯中的速度必须保证浇口杯内的金属液将直浇道封闭。
2.根据权利要求1所述的一种无冒口树脂砂实型铸造方法,其特征在于:
顶端设置有浇口杯(5)的直浇道(2)、横浇道(3)和内浇道(4)对称设置在模样长度方向的两侧。
3.根据权利要求2所述的一种无冒口树脂砂实型铸造方法,其特征在于:所述内浇道的横截面是直径为50~60mm的圆形;所述直浇道的横截面是直径为110~120mm的圆形。
4.根据权利要求2所述的一种无冒口树脂砂实型铸造方法,其特征在于:同侧的两相邻的内浇道之间的距离为400~500mm。
5.根据权利要求1~4任一项所述的一种无冒口树脂砂实型铸造方法,其特征在于:所述浇口杯的下端口高于模样上表面400~600mm。
6.根据权利要求1所述的一种无冒口树脂砂实型铸造方法,其特征在于:所述金属液注入每个浇口杯中的速度为220~300kg/s。
7.根据权利要求1所述的一种无冒口树脂砂实型铸造方法,其特征在于:当模样的壁厚大于40mm时,所述浇注步骤的浇注温度为1280~1320℃。
8.根据权利要求1所述的一种无冒口树脂砂实型铸造方法,其特征在于:当模样的壁厚小于或等于40mm时,所述浇注步骤的浇注温度为1330~1350℃。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310699888.8A CN103639361B (zh) | 2013-12-19 | 2013-12-19 | 一种无冒口树脂砂实型铸造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310699888.8A CN103639361B (zh) | 2013-12-19 | 2013-12-19 | 一种无冒口树脂砂实型铸造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN103639361A true CN103639361A (zh) | 2014-03-19 |
| CN103639361B CN103639361B (zh) | 2016-01-20 |
Family
ID=50244718
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201310699888.8A Expired - Fee Related CN103639361B (zh) | 2013-12-19 | 2013-12-19 | 一种无冒口树脂砂实型铸造方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN103639361B (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104399881A (zh) * | 2014-11-21 | 2015-03-11 | 宜昌船舶柴油机有限公司 | 大缸径船用低速柴油机轴承座铸钢件的铸造方法 |
| CN104815962A (zh) * | 2015-03-30 | 2015-08-05 | 共享装备有限公司 | 一种铸造用铁水过滤装置 |
| CN108031795A (zh) * | 2017-12-26 | 2018-05-15 | 宁夏苏宁新能源设备有限公司 | 槽帮单冒口立式浇注铸型及铸型系统及浇注方法 |
| CN110355332A (zh) * | 2019-08-19 | 2019-10-22 | 合肥工业大学 | 一种一体化铝合金仪表盘骨架成型方法 |
| CN114210945A (zh) * | 2021-12-24 | 2022-03-22 | 三鑫重工机械有限公司 | 一种内缸浇注工艺及模具 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0655242A (ja) * | 1992-08-07 | 1994-03-01 | Tokyo Tekko Co Ltd | 消失模型鋳造方法と鋳造装置 |
| CN1096721A (zh) * | 1993-06-19 | 1994-12-28 | 叶斌华 | 并列组芯立浇工艺 |
-
2013
- 2013-12-19 CN CN201310699888.8A patent/CN103639361B/zh not_active Expired - Fee Related
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0655242A (ja) * | 1992-08-07 | 1994-03-01 | Tokyo Tekko Co Ltd | 消失模型鋳造方法と鋳造装置 |
| CN1096721A (zh) * | 1993-06-19 | 1994-12-28 | 叶斌华 | 并列组芯立浇工艺 |
Non-Patent Citations (3)
| Title |
|---|
| 孙长富等: "大平板类铸件实型铸造工艺的实践", 《铸造技术》 * |
| 白天申,等: "FM(EPC)厚大石墨铸铁件无冒口工艺设计", 《中国第二届消失模铸造技术国际会议暨第九届实型(消失模)铸造学术年会》 * |
| 韩永生,等: "实型铸造生产42吨磨床床身工艺技术总结", 《中国第二届消失模铸造技术国际会议暨第九届实型(消失模)铸造学术年会》 * |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104399881A (zh) * | 2014-11-21 | 2015-03-11 | 宜昌船舶柴油机有限公司 | 大缸径船用低速柴油机轴承座铸钢件的铸造方法 |
| CN104399881B (zh) * | 2014-11-21 | 2017-03-29 | 宜昌船舶柴油机有限公司 | 大缸径船用低速柴油机轴承座铸钢件的铸造方法 |
| CN104815962A (zh) * | 2015-03-30 | 2015-08-05 | 共享装备有限公司 | 一种铸造用铁水过滤装置 |
| CN108031795A (zh) * | 2017-12-26 | 2018-05-15 | 宁夏苏宁新能源设备有限公司 | 槽帮单冒口立式浇注铸型及铸型系统及浇注方法 |
| CN108031795B (zh) * | 2017-12-26 | 2024-02-09 | 宁夏苏宁新能源设备有限公司 | 槽帮单冒口立式浇注铸型及铸型系统及浇注方法 |
| CN110355332A (zh) * | 2019-08-19 | 2019-10-22 | 合肥工业大学 | 一种一体化铝合金仪表盘骨架成型方法 |
| CN114210945A (zh) * | 2021-12-24 | 2022-03-22 | 三鑫重工机械有限公司 | 一种内缸浇注工艺及模具 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN103639361B (zh) | 2016-01-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103212672B (zh) | 大缸径船用低速柴油机气缸盖的铸造方法 | |
| CN103639361B (zh) | 一种无冒口树脂砂实型铸造方法 | |
| CN102699282B (zh) | 大型耐高压多油缸体铸件的铸造方法 | |
| CN102151788A (zh) | 一种树脂砂泡沫塑料模铸造方法 | |
| CN107716872A (zh) | 一种大型工作台铸件的铸造方法 | |
| CN101618426B (zh) | 风力发电机中定子主轴铸件的铸造方法 | |
| CN106513586A (zh) | 一种矿山破碎机上架体的铸造方法 | |
| CN104353784A (zh) | 一种高温合金空腔复杂薄壁结构件骨架的精铸方法 | |
| CN104190874B (zh) | 超低硫磷高温高压阀体铸造成型工艺 | |
| CN105382203A (zh) | 蒸汽轮机阀壳铸件的新型铸造方法 | |
| CN101862822A (zh) | 铝合金花纹块低压浇注设备及低压浇注、重力补缩复合工艺 | |
| CN102909348A (zh) | 一种离心压缩机齿轮箱体铸造工艺 | |
| CN103212669A (zh) | 一种发动机汽缸体的消失模铸件模型及其铸造方法 | |
| CN208178377U (zh) | 铁型覆砂垂直分型铸造轴承盖铸件的工艺装置 | |
| CN103447463A (zh) | 一种提高孔、内腔类消失模铸造成品率的方法 | |
| CN108393438B (zh) | 铁型覆砂垂直分型铸造轴承盖铸件的工艺装置及生产方法 | |
| CN110614345B (zh) | 一种滑轮铸件浇铸系统及其浇铸方法 | |
| CN201482922U (zh) | 大型船机前端箱浇铸结构 | |
| CN106077494A (zh) | 一种铸造vhp主轴承盖的浇注方法 | |
| CN103639362B (zh) | 一种无排气孔树脂砂实型铸造方法 | |
| CN102554129A (zh) | 轧辊铸造工艺及所用浇铸装置 | |
| CN102672113A (zh) | 由树脂砂单箱浇注玻璃模具铜合金口模的方法 | |
| CN203140697U (zh) | 一种用于燃气轮机压气机轴承座树脂砂铸造的浇注系统 | |
| CN203076531U (zh) | 大型厚壁铸件浇冒系统及铸型 | |
| CN204194732U (zh) | 一种用于焦炉焦罐车衬板生产的砂型箱 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20160120 Termination date: 20161219 |