CN103292708A - 气门座圈磨损量测量装置及方法 - Google Patents
气门座圈磨损量测量装置及方法 Download PDFInfo
- Publication number
- CN103292708A CN103292708A CN2013101711701A CN201310171170A CN103292708A CN 103292708 A CN103292708 A CN 103292708A CN 2013101711701 A CN2013101711701 A CN 2013101711701A CN 201310171170 A CN201310171170 A CN 201310171170A CN 103292708 A CN103292708 A CN 103292708A
- Authority
- CN
- China
- Prior art keywords
- valve
- valve seat
- wear
- cylinder head
- seat ring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Length Measuring Devices By Optical Means (AREA)
- Testing Of Devices, Machine Parts, Or Other Structures Thereof (AREA)
Abstract
本发明涉及一种气门座圈磨损量测量装置及方法。本发明中的气门,气缸盖,气门座圈构成气缸盖总成,气缸盖总成架设在气缸盖支架上,激光位移传感器正对气门。具体测量方法是将气门座圈磨损体积可等价为凸台环的体积;通过测量气门在磨损前后完全闭合时气门杆方向的下陷位移,以及气门座圈与气门接触带切线方向和气门杆方向的夹角,计算出梯形的高;通过测量气门座圈磨损前后的接触环宽度变化,得到梯形的上底和下底;根据气门座圈磨损前后接触带到气门座圈中心距离的平均值作为凸台环的平均半径;根据以上测量数据计算出气门座圈被磨损的体积,再由气门座圈的材料密度,计算出气门座圈的磨损质量。本发明测量方便,无需拆卸气门座圈。
Description
技术领域
本发明属于发动机检测技术领域,涉及一种气门座圈磨损量测量装置及方法。
背景技术
发动机气门座圈是气缸盖总成中重要零件之一,它与气门形成配合,共同对气缸进行密封。气门座圈承受很大的热负荷和机械负荷,它的工作状态与可靠性对于发动机正常工作具有重要意义。气门座圈的结构形态会直接影响其与气门的配合,而气门座圈的结构形态的改变除了来自缸内燃气做功导致的冲压变形外,还决定于气门座圈与气门接触磨损量大小。因此,气门座圈磨损量的测量计算具有实际意义。
目前,对于发动机气门座圈磨损量的测量并没有统一标准,多采用测量试验前后气门座圈质量差值得出磨损量。但是这种传统测量方法存在两点不足,第一,测量不方便,必须要拆下气门座圈进行称重,且对于气缸盖一体式气门座圈不具有实际意义;第二,误差较大,气门磨损量为微量值,在经过拆卸,称重,装回,再拆卸等繁琐的测量操作步骤后,会对实际磨损量的测量计算造成很大误差影响。
发明内容
本发明目的在于克服以上测量方法的不足,提供一种测量方便,计算准确,误差小的气门座圈磨损量测量计算方法及装置。
测量计算方法:
气门座圈磨损体积可等价为凸台环的体积,该凸台环横截面为梯形。通过测量气门在磨损前后完全闭合时气门杆方向的下陷位移,以及气门座圈与气门接触带切线方向和气门杆方向的夹角,可计算出该截面梯形的高。通过测量气门座圈磨损前后的接触带宽度变化,可得到等边梯形的上底和下底。根据气门座圈磨损前后接触带到气门座圈中心距离的平均值作为凸台环的平均半径。根据以上测量数据可计算出气门座圈被磨损的体积。再由气门座圈的材料密度,可计算出气门座圈的磨损质量。
测量装置包括气门,气缸盖,气门座圈,气缸盖支架,激光位移传感器。气门,气缸盖,气门座圈构成气缸盖总成,气缸盖总成架设在气缸盖支架上,激光位移传感器正对气门,用于测量试验前后气门静态位移。
与现有测量技术相比,本发明的有益效果是:
1、测量方便,无需拆卸气门座圈。
2、步骤简单,可多次测量求平均值,误差小。
附图说明
图1为本发明计算方法示意图;
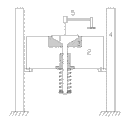
图2为本发明测量装置图。
具体实施方式
下面结合附图对本发明计算方法作进一步的说明。
如图1所示,


梯形 为磨损量横截面;
位置1为气门座圈磨损前气门完全闭合时的位置;
位置2为气门座圈磨损后气门完全闭合时的位置;

步骤1、计算磨损量横截面梯形 面积。


通过测量气门座圈磨损前接触带宽度AB和磨损后接触带宽度CD,可得到等边梯形的上底和下底。通过测量气门在气门磨损前后完全闭合时气门杆方向的下陷位移 ,气门座圈与气门接触带切线方向和气门杆方向的夹角
 ,可计算出等边梯形的高
 。
步骤2、量取计算凸台环平均半径 。
根据磨损前后接触带半径,取平均值即可得出凸台环平均半径。
步骤3、计算磨损量凸台环体积。

步骤4、计算磨损量凸台环质量 。

其中: 为计算凸台环平均半径;

S 凸台环截面积梯形的面积;
为气门座圈材料密度;
磨损量凸台环质量;
计算完毕。
下面结合附图对本发明测量装置和计算作进一步说明。
如图2所示,本发明包括气门1,气缸盖2,气门座圈3,气缸盖支架4,即为试验固定台架,激光位移传感器5。配气机构(1、2、3)固定在试验台架4上,激光位移传感器5信号垂直气门顶部,通过支架固定在配气机构,分别测量试验前后气门静态工况下的位移,其差值即为气门下陷量 。通过测量气门在试验前后磨损下限量,根据计算公式:
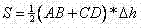
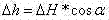


其中:AB、CD分别为磨损截面梯形的上底和下底;

为气门在气门座圈磨损前后完全闭合时气门杆方向的位移;


S 凸台环截面积梯形的面积;


即可计算所得气门在试验前后的磨损量。
Claims (3)
1. 气门座圈磨损量测量装置,包括气门,气缸盖,气门座圈,气缸盖支架,激光位移传感器,其特征在于:气门,气缸盖,气门座圈构成气缸盖总成,气缸盖总成架设在气缸盖支架上,激光位移传感器正对气门,用于测量试验前后气门静态位移。
2.利用权利要求1所述的装置进行气门座圈磨损量测量方法,其特征在于:将气门座圈磨损体积可等价为凸台环的体积,该凸台环横截面为梯形;通过测量气门在磨损前后完全闭合时气门杆方向的下陷位移,以及气门座圈与气门接触带切线方向和气门杆方向的夹角,计算出梯形的高;通过测量气门座圈磨损前后的接触环宽度变化,得到梯形的上底和下底;根据气门座圈磨损前后接触带到气门座圈中心距离的平均值作为凸台环的平均半径;根据以上测量数据计算出气门座圈被磨损的体积,再由气门座圈的材料密度,计算出气门座圈的磨损质量。
3.根据权利要求2所述的方法,其特征在于该方法的具体计算步骤如下:
步骤1、计算磨损量横截面梯形  面积
 ;

通过测量气门座圈磨损前接触带宽度AB和磨损后接触带宽度CD,可得到等边梯形的上底和下底;通过测量气门在气门磨损前后完全闭合时气门杆方向的下陷位移 ,气门座圈与气门接触带切线方向和气门杆方向的夹角
 ,可计算出等边梯形的高
 ;
步骤2、量取计算凸台环平均半径 ;
根据磨损前后接触带半径,取平均值即可得出凸台环平均半径;
步骤3、计算磨损量凸台环体积 ;

步骤4、计算磨损量凸台环质量 ;

计算完毕。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310171170.1A CN103292708B (zh) | 2013-05-10 | 2013-05-10 | 气门座圈磨损量测量装置及方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310171170.1A CN103292708B (zh) | 2013-05-10 | 2013-05-10 | 气门座圈磨损量测量装置及方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN103292708A true CN103292708A (zh) | 2013-09-11 |
| CN103292708B CN103292708B (zh) | 2015-12-02 |
Family
ID=49093972
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201310171170.1A Expired - Fee Related CN103292708B (zh) | 2013-05-10 | 2013-05-10 | 气门座圈磨损量测量装置及方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN103292708B (zh) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106053276A (zh) * | 2016-07-20 | 2016-10-26 | 华南理工大学 | 一种气门与气门座圈微动磨损试验装置与方法 |
| CN107131208A (zh) * | 2017-03-24 | 2017-09-05 | 南京航空航天大学 | 一种轮毂轴承单元及其滚珠磨损监测方法 |
| CN108518256A (zh) * | 2018-03-30 | 2018-09-11 | 潍柴动力股份有限公司 | 一种可在线监测气门间隙的气门机构及发动机 |
| CN108680112A (zh) * | 2018-08-10 | 2018-10-19 | 玉柴联合动力股份有限公司 | 一种气门座圈磨损测量装置及其操作方法 |
| CN108827168A (zh) * | 2018-06-15 | 2018-11-16 | 拓卡奔马机电科技有限公司 | 应用于裁床的刀宽检测方法及装置 |
| CN109238193A (zh) * | 2018-08-10 | 2019-01-18 | 玉柴联合动力股份有限公司 | 一种气门座圈磨损测量方法 |
| CN115808313A (zh) * | 2022-11-15 | 2023-03-17 | 奇瑞汽车股份有限公司 | 发动机的座圈和导管的试验方法 |
| CN116734694A (zh) * | 2023-05-29 | 2023-09-12 | 河南柴油机重工有限责任公司 | 一种气门磨损测量装置及其使用方法 |
| CN116818583A (zh) * | 2023-07-03 | 2023-09-29 | 中国北方发动机研究所 | 一种气门-气门座圈强化磨损试验设计及评价方法 |
| CN117686367A (zh) * | 2024-02-04 | 2024-03-12 | 潍柴动力股份有限公司 | 一种气门座圈磨损量的测量方法和测量装置 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01138308A (ja) * | 1987-11-24 | 1989-05-31 | Toyota Motor Corp | バルブリテーナ |
| CN202011407U (zh) * | 2011-03-09 | 2011-10-19 | 大连民族学院 | 钢轨磨损检测仪 |
| CN102829962A (zh) * | 2012-08-14 | 2012-12-19 | 杭州电子科技大学 | 发动机气门座圈快速磨损试验装置 |
| CN202793250U (zh) * | 2012-08-27 | 2013-03-13 | 安徽华菱汽车有限公司 | 气门下沉量测量装置 |
| CN203216459U (zh) * | 2013-05-10 | 2013-09-25 | 杭州电子科技大学 | 气门座圈磨损量测量装置 |
-
2013
- 2013-05-10 CN CN201310171170.1A patent/CN103292708B/zh not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01138308A (ja) * | 1987-11-24 | 1989-05-31 | Toyota Motor Corp | バルブリテーナ |
| CN202011407U (zh) * | 2011-03-09 | 2011-10-19 | 大连民族学院 | 钢轨磨损检测仪 |
| CN102829962A (zh) * | 2012-08-14 | 2012-12-19 | 杭州电子科技大学 | 发动机气门座圈快速磨损试验装置 |
| CN202793250U (zh) * | 2012-08-27 | 2013-03-13 | 安徽华菱汽车有限公司 | 气门下沉量测量装置 |
| CN203216459U (zh) * | 2013-05-10 | 2013-09-25 | 杭州电子科技大学 | 气门座圈磨损量测量装置 |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106053276A (zh) * | 2016-07-20 | 2016-10-26 | 华南理工大学 | 一种气门与气门座圈微动磨损试验装置与方法 |
| CN107131208A (zh) * | 2017-03-24 | 2017-09-05 | 南京航空航天大学 | 一种轮毂轴承单元及其滚珠磨损监测方法 |
| CN108518256A (zh) * | 2018-03-30 | 2018-09-11 | 潍柴动力股份有限公司 | 一种可在线监测气门间隙的气门机构及发动机 |
| CN108518256B (zh) * | 2018-03-30 | 2020-08-21 | 潍柴动力股份有限公司 | 一种可在线监测气门间隙的气门机构及发动机 |
| CN108827168B (zh) * | 2018-06-15 | 2020-03-06 | 拓卡奔马机电科技有限公司 | 应用于裁床的刀宽检测方法及装置 |
| CN108827168A (zh) * | 2018-06-15 | 2018-11-16 | 拓卡奔马机电科技有限公司 | 应用于裁床的刀宽检测方法及装置 |
| CN108680112A (zh) * | 2018-08-10 | 2018-10-19 | 玉柴联合动力股份有限公司 | 一种气门座圈磨损测量装置及其操作方法 |
| CN109238193A (zh) * | 2018-08-10 | 2019-01-18 | 玉柴联合动力股份有限公司 | 一种气门座圈磨损测量方法 |
| CN108680112B (zh) * | 2018-08-10 | 2024-03-29 | 玉柴联合动力股份有限公司 | 一种气门座圈磨损测量装置及其操作方法 |
| CN115808313A (zh) * | 2022-11-15 | 2023-03-17 | 奇瑞汽车股份有限公司 | 发动机的座圈和导管的试验方法 |
| CN116734694A (zh) * | 2023-05-29 | 2023-09-12 | 河南柴油机重工有限责任公司 | 一种气门磨损测量装置及其使用方法 |
| CN116818583A (zh) * | 2023-07-03 | 2023-09-29 | 中国北方发动机研究所 | 一种气门-气门座圈强化磨损试验设计及评价方法 |
| CN117686367A (zh) * | 2024-02-04 | 2024-03-12 | 潍柴动力股份有限公司 | 一种气门座圈磨损量的测量方法和测量装置 |
| CN117686367B (zh) * | 2024-02-04 | 2024-05-17 | 潍柴动力股份有限公司 | 一种气门座圈磨损量的测量方法和测量装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN103292708B (zh) | 2015-12-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103292708B (zh) | 气门座圈磨损量测量装置及方法 | |
| CN104535792B (zh) | 一种高灵敏热风速传感器结构和风速风向测定方法 | |
| CN108692861B (zh) | 一种用于活塞式压力计的检定装置及配平方法 | |
| CN207850359U (zh) | 一种测定高速公路地基沉降的装置 | |
| CN103234429A (zh) | 水平轴承径向游隙测量仪 | |
| CN105651351A (zh) | 一种基于称重原理的滴管式气体流量测量装置及方法 | |
| CN103759629A (zh) | 发动机气门落座径向偏移测量装置及方法 | |
| CN108680112A (zh) | 一种气门座圈磨损测量装置及其操作方法 | |
| CN204080618U (zh) | 一种测力调高曲面钢支座 | |
| CN203216459U (zh) | 气门座圈磨损量测量装置 | |
| CN202177357U (zh) | 一种内外链板中心距的检测工具 | |
| CN109238193B (zh) | 一种气门座圈磨损测量方法 | |
| CN205785641U (zh) | 膜片式压力表 | |
| CN201731867U (zh) | 一种复杂空心涡轮工作叶片壁厚检测专用模板 | |
| CN101776430B (zh) | 利用振弦式应变计测量墙体水化热温度约束应变的方法 | |
| CN210015022U (zh) | 一种数显式渗水仪 | |
| CN102798322A (zh) | 一种钢轨磨耗测量方法 | |
| CN204313764U (zh) | 螺旋纽带接头端面圆检测装置 | |
| CN207798048U (zh) | 一种离合器片组高度测量机测头机构 | |
| CN204373728U (zh) | 水位差测量自记台 | |
| CN114739882B (zh) | 一种基于单轴试验机的监测孔隙水压力及横向渗透率的实验装置 | |
| CN204286651U (zh) | 一种压力盒 | |
| CN105387894A (zh) | 毕托巴流量计 | |
| CN202229694U (zh) | 一种涡轮转子密封环槽的测量卡板 | |
| CN215296366U (zh) | 高精度量筒 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20151202 |