CN103111525A - 半球形冷成型模具 - Google Patents
半球形冷成型模具 Download PDFInfo
- Publication number
- CN103111525A CN103111525A CN 201310081980 CN201310081980A CN103111525A CN 103111525 A CN103111525 A CN 103111525A CN 201310081980 CN201310081980 CN 201310081980 CN 201310081980 A CN201310081980 A CN 201310081980A CN 103111525 A CN103111525 A CN 103111525A
- Authority
- CN
- China
- Prior art keywords
- die
- pull
- stretch
- cold forming
- upper bolster
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000007599 discharging Methods 0.000 claims description 3
- 238000000034 method Methods 0.000 abstract description 8
- 239000000463 material Substances 0.000 abstract description 7
- 238000004519 manufacturing process Methods 0.000 abstract description 3
- 238000005498 polishing Methods 0.000 abstract description 3
- 239000002699 waste material Substances 0.000 abstract description 2
- 238000003754 machining Methods 0.000 abstract 2
- 239000000047 product Substances 0.000 description 6
- 208000034189 Sclerosis Diseases 0.000 description 3
- 238000000465 moulding Methods 0.000 description 3
- 238000005516 engineering process Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000002457 bidirectional effect Effects 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 238000012827 research and development Methods 0.000 description 1
Images
Landscapes
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
Abstract
本发明公开了一种半球形冷成型模具,它包括上模部分、下模部分、外导柱,所述下模部分设置在地面上,外导柱与上模部分、下模部分连接,上模部分、下模部分相互配合。本模具结构配有双向拉深结构,可避免产品因一次拉深和下次工序之间的间隔而造成的材料硬化,在一次拉深的时候通过更改模具结构而达到双向拉深,很大程度的降低因产品材料硬化而造成的下工序拉深困难,提高冲压工序的安全生产。减少对产品需要成型工序时,因模具设计水平限制而造成的需要二次加工、二次打磨所造成的设备、动力能源的浪费,和人力消耗。
Description
技术领域
本发明属于冲压成型模具,具体涉及一种半球形冷成型模具。
背景技术
拉伸是一种常用的钣金成型方式,现有的技术是以拉深凸模以及凹模的形状为材料变化基准的一种拉延成型方式。传统拉深工艺普遍为单向拉深,该拉深方式容易出现材料开裂、起皱现象,增加废品率,随着用户对于产品的外观要求的不断提高,其简单外形已无法满足用户的需求。
发明内容
为了克服现有技术领域存在的上述问题,本发明的目的在于,提供一种半球形冷成型模具,解决传统的拉深方式为单向拉深,材料容易开裂,无法满足客户需求的问题。
本发明提供的半球形冷成型模具,它包括上模部分、下模部分、外导柱,所述下模部分设置在地面上,外导柱与上模部分、下模部分连接,上模部分、下模部分相互配合。
所述上模部分包括上模座、拉深凹模、冲头、上垫板、上夹板、上压料板,所述拉深凹模顶端固定设置在上模座上,上夹板通过上垫板固定在上模座上,上压料板通过卸料螺丝与上模座连接,设置在上夹板下面,所述冲头顶部固定在上模座上,底部延伸至与上模座连接的拉深凹模外,且冲头与拉深凹模的中心线在同一水平线上,所述上垫板、上夹板、上压料板依次设置在拉深凹模侧面。
所述下模部分包括拉深凸模、下脱料板、下夹板、下模座,所述拉深凸模、设置在拉深凸模侧面的下夹板的底部均固定设置在下模座上,所述下脱料板设置在下夹板上面,连接油压机顶杆,与上模部分的上压料板配合。
所述外导柱包括导套、导柱,所述导套顶部固定设置在上模座上,导柱底部固定设置在下模座上,导套与导柱相互配合。
本发明提供的半球形冷成型模具,其有益效果在于,本模具结构配有双向拉深结构,可避免产品因一次拉深和下次工序之间的间隔而造成的材料硬化,在一次拉深的时候通过更改模具结构而达到双向拉深,很大程度的降低因产品材料硬化而造成的下工序拉深困难,提高冲压工序的安全生产。减少对产品需要成型工序时,因模具设计水平限制而造成的需要二次加工、二次打磨所造成的设备、动力能源的浪费,和人力消耗。能极大的提高产品成型工序的质量、降低产品发生硬化而造成的拉裂现象。通过此创新和研发,有效提高铆接模具的制造水平和使用寿命,提高可调试模具的冲压吨位,使设备的综合利用率显著提高。
附图说明
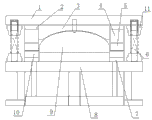
图1是本发明实施例的整体结构示意图;
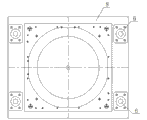
图2是本发明实施例的模具开模后的下模部分俯视图。
图中标注:
1.上模座;2.上垫板;3.拉深凹模;4.上夹板;5.上压料板;6.导柱;7.下夹板;8.下模座;9.拉深凸模;10.下脱料板;11.导套;12.冲头。
具体实施方式
下面参照附图,结合实施例,对本发明提供的半球形冷成型模具,进行详细的说明。
实施例
参照图1-图2,本实施例的半球形冷成型模具,它包括上模部分、下模部分、外导柱,所述下模部分设置在地面上,外导柱与上模部分、下模部分连接,上模部分、下模部分相互配合。
所述上模部分包括上模座1、拉深凹模3、冲头12、上垫板2、上夹板4、上压料板5,所述拉深凹模3顶端固定设置在上模座1上,上夹板4通过上垫板2固定在上模座1上,上压料板5通过卸料螺丝与上模座1连接,设置在上夹板4下面,所述冲头12顶部固定在上模座1上,底部延伸至与上模座1连接的拉深凹模3外,且冲头12与拉深凹模3的中心线在同一水平线上,所述上垫板2、上夹板4、上压料板5依次设置在拉深凹模3侧面。
所述下模部分包括拉深凸模9、下脱料板10、下夹板7、下模座8,所述拉深凸模9、设置在拉深凸模9侧面的下夹板7的底部均固定设置在下模座8上,所述下脱料板10设置在下夹板7上面,连接油压机顶杆,与上模部分的上压料板5配合。
所述外导柱包括导套11、导柱6,所述导套11顶部固定设置在上模座1上,导柱6底部固定设置在下模座8上,导套11与导柱6相互配合。
将胚料放在下模部分的下脱料板10上,固定平稳;上模部分下行,上压料板5压住胚料并继续下行,使胚料被压紧在下脱料板10上;上模部分继续下行,使胚料接触到拉深凸模9,拉深凹模3和拉深凸模9挤压使胚料双向受力,受到拉深工作用力的胚料产生局部变形,并逐步从中间部分像四周分散作用力,使之均匀受力和拉深,最后产品成型,设置在下夹板4上面的下脱料板10通过油压机顶杆顶出,加工好的工件即可拿下来。
Claims (4)
1.一种半球形冷成型模具,其特征在于:它包括上模部分、下模部分、外导柱,所述下模部分设置在地面上,外导柱与上模部分、下模部分连接,上模部分、下模部分相互配合。
2.根据权利要求1所述的半球形冷成型模具,其特征在于:所述上模部分包括上模座、拉深凹模、冲头、上垫板、上夹板、上压料板,所述拉深凹模顶端固定设置在上模座上,上夹板通过上垫板固定在上模座上,上压料板通过卸料螺丝与上模座连接,设置在上夹板下面,所述冲头顶部固定在上模座上,底部延伸至与上模座连接的拉深凹模外,且冲头与拉深凹模的中心线在同一水平线上,所述上垫板、上夹板、上压料板依次设置在拉深凹模侧面。
3.根据权利要求1所述的半球形冷成型模具,其特征在于:所述下模部分包括拉深凸模、下脱料板、下夹板、下模座,所述拉深凸模、设置在拉深凸模侧面的下夹板的底部均固定设置在下模座上,所述下脱料板设置在下夹板上面,连接油压机顶杆,与上模部分的上压料板配合。
4.根据权利要求1所述的半球形冷成型模具,其特征在于:所述外导柱包括导套、导柱,所述导套顶部固定设置在上模座上,导柱底部固定设置在下模座上,导套与导柱相互配合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201310081980 CN103111525A (zh) | 2013-03-15 | 2013-03-15 | 半球形冷成型模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201310081980 CN103111525A (zh) | 2013-03-15 | 2013-03-15 | 半球形冷成型模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN103111525A true CN103111525A (zh) | 2013-05-22 |
Family
ID=48409937
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201310081980 Pending CN103111525A (zh) | 2013-03-15 | 2013-03-15 | 半球形冷成型模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN103111525A (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103480746A (zh) * | 2013-09-30 | 2014-01-01 | 大连益联金属成型有限公司 | 一种锥体工件拉伸模具 |
| CN104624790A (zh) * | 2013-11-13 | 2015-05-20 | 哈尔滨建成集团有限公司 | 一种带有拉深筋的空气整流帽拉深模具 |
| CN105215182A (zh) * | 2015-11-04 | 2016-01-06 | 重庆点源机械配件有限公司 | 一种消声器内罩冲压模具 |
| CN110125204A (zh) * | 2019-05-10 | 2019-08-16 | 闽南理工学院 | 一种冷挤压加工工序模具 |
-
2013
- 2013-03-15 CN CN 201310081980 patent/CN103111525A/zh active Pending
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103480746A (zh) * | 2013-09-30 | 2014-01-01 | 大连益联金属成型有限公司 | 一种锥体工件拉伸模具 |
| CN104624790A (zh) * | 2013-11-13 | 2015-05-20 | 哈尔滨建成集团有限公司 | 一种带有拉深筋的空气整流帽拉深模具 |
| CN105215182A (zh) * | 2015-11-04 | 2016-01-06 | 重庆点源机械配件有限公司 | 一种消声器内罩冲压模具 |
| CN110125204A (zh) * | 2019-05-10 | 2019-08-16 | 闽南理工学院 | 一种冷挤压加工工序模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101716627B (zh) | 一种改进的用于密封环制造的级进连续冲压模具 | |
| CN202479347U (zh) | 一种模板可调的简易冲压模具 | |
| CN104772394B (zh) | 一种汽车扶手加强左右支架连续模 | |
| CN201329389Y (zh) | 一种传感器齿圈拉延模具 | |
| CN102615152A (zh) | 一次弯圆成型工艺与模具 | |
| CN202741583U (zh) | 一种三片罐顶盖冲压模具 | |
| CN102319808A (zh) | 螺母热冲压模具 | |
| CN202824361U (zh) | 一种压盖整形弯钩模具 | |
| CN202591395U (zh) | 一次弯圆成型模具 | |
| CN201613307U (zh) | 车门外板拉延模具 | |
| CN203565673U (zh) | 一种支承座模具 | |
| CN103551851A (zh) | 一种底部带凸起结构的金属板材零件复合成形方法及模具 | |
| CN202606615U (zh) | 液压翻边成型机 | |
| CN203245262U (zh) | 半球形冷成型模具 | |
| CN103357729A (zh) | 液压翻边成型机 | |
| CN203076438U (zh) | 一种冷冲压复合模 | |
| CN203245261U (zh) | 钣金材料折弯模具 | |
| CN103111526A (zh) | 钣金材料折弯模具 | |
| CN204365835U (zh) | 汽车换气阀壳体成型装置 | |
| CN203044652U (zh) | 新型连续模 | |
| CN203076507U (zh) | 十字轴一模三锻模具 | |
| CN203124544U (zh) | 一种热挤压模具结构 | |
| CN104550469B (zh) | 一种汽车角板零件的连续生产模具 | |
| CN207806375U (zh) | 金属圆片拉丝模具 | |
| CN204470401U (zh) | 一种汽车角板零件的连续生产模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C02 | Deemed withdrawal of patent application after publication (patent law 2001) | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20130522 |