CN103063743A - 一种基于移动式进给机构的弯曲钢管超声波探伤系统 - Google Patents
一种基于移动式进给机构的弯曲钢管超声波探伤系统 Download PDFInfo
- Publication number
- CN103063743A CN103063743A CN2013100101489A CN201310010148A CN103063743A CN 103063743 A CN103063743 A CN 103063743A CN 2013100101489 A CN2013100101489 A CN 2013100101489A CN 201310010148 A CN201310010148 A CN 201310010148A CN 103063743 A CN103063743 A CN 103063743A
- Authority
- CN
- China
- Prior art keywords
- detection
- feed
- ultrasonic
- frame
- gear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Landscapes
- Investigating Or Analyzing Materials By The Use Of Ultrasonic Waves (AREA)
Abstract
本发明公开了一种基于移动式进给机构的弯曲钢管超声波探伤系统。包括环形导轨、内齿轮、进给气动伸缩杆、传动蜗杆、传动蜗轮、传动杆、第一电机安装板、调整轨道、进给伺服电机、两块滚轮安装板和两个液压支撑缸构成移动式环形进给机构;包括一组均由液压缸、液压活塞杆以及安装在液压活塞杆上的V型支撑架构成的液压支撑架,一组液压支撑架构成弯管保持底座;包括均由检测伺服电机、回转机构外箱体、传动齿轮、齿轮轴、检测气动伸缩杆、链式超声探头架安装架和链式超声探头架构成的两套弯管超声波检测机构。本发明能实现对大口径弯曲钢管的超声波自动探伤,有效提高了对弯曲钢管无损探伤的精度和效率并降低了工人的检测劳动强度。
Description
技术领域
本发明涉及一种弯曲钢管超声波自动探伤系统,尤其涉及一种基于移动式进给机构的弯曲钢管超声波探伤系统。
背景技术
弯曲钢管是油气长输送管道的重要组成部分,长输管道通过许多地形复杂、气候条件恶劣的地区, 因此,在管道敷设中需要使用大口径热煨弯管。近20年来,弯管在国内外大直径、高压油气输送管线中得到越来越广泛的使用。适用于不同工况环境的大直径、厚壁、低温、高压弯管的应用研究也在不断深入,并且取得了一些工程应用成果,弯管的应用领域也越来越广泛。
弯管在使用中受力状态复杂,且在弯制过程中工艺难度大,影响质量性能的因素多,弯管的制造及其质量(包括力学性能和尺寸极限偏差等方面)的优劣,直接影响到油气输送管道的安全、可靠性和投资经济效益。如果安全可靠性差,管道将会发生爆炸破裂,导致生命财产严重受损。造成恶劣的社会影响也是难以估计的;如在弯管制作中产生废品,也将会造成重大的经济损失。因此,对弯管在生产制造过程中采用合理的无损检测方法进行产品质量控制是十分必要的。
无损检测作为弯管生产中必不可少的一个环节,对于在弯管生产过程中及时发现缺陷,保证弯管的生产质量有着重要作用,国家有关部门要求生产企业必须按照产品标准开展高压弯管的检测。目前的检测系统可对直管进行自动连续和点动探伤检测,但是长期以来,在国内相关石油管道生产行业内,弯管无损检测基本都采用人工作业方式进行检测,在工人用手工方式完成磁粉检测后再使用便携式超声检测仪进行检测,对弯管的检测结果仍然停留在经验和各种图表上,不仅过程繁琐,工作量大,检测效率低,而且受制于人的主观性影响,对于检测缺陷的及时发现也存在一定的误判。传统的弯管手动检测方法和检测仪器无论在检测速度还是检测精度上都无法满足企业大批量的弯管生产要求,而大口径弯管的自动检测系统的研发在国内外却依然处于空白状态,因此,十分有必要开发一套大型弯管超声波自动化无损检测系统。
发明内容
针对弯曲钢管检测中普遍使用便携式超声检测仪进行人工无损检测的现状,本发明的目的在于提供一种基于移动式进给机构的弯曲钢管超声波探伤系统。
本发明采用的技术方案是:
本发明包括移动式环形进给机构,弯管保持底座以及两套结构相同的弯管超声波检测机构;
移动式环形进给机构:包括环形导轨、内齿轮、进给气动伸缩杆、传动蜗杆、传动蜗轮、传动杆、第一电机安装板、调整轨道、进给伺服电机、两块滚轮安装板和两个液压支撑缸;环形导轨的内圈中间安装有内齿轮,环形导轨的底端开有一段开口,两个液压支撑缸上的液压支撑活塞杆分别对称与环形导轨外侧固接并且关于待检测弯管中心轴线对称放置,进给气动伸缩杆的一端通过定位销和一个液压支撑缸的外侧连接,传动杆的一端垂直固连在进给气动伸缩杆的另一端,传动杆的另一端能绕第一电机安装板上的孔转动,传动蜗轮安装在传动杆上,进给伺服电机安装在第一电机安装板上,传动蜗轮与安装在进给伺服电机上的传动蜗杆啮合,第一电机安装板安装在调整轨道上,两个液压支撑缸的底部分别安装有滚轮安装板,每块滚轮安装板底部各安装有绕竖直方向无限旋转的滚轮;
弯管保持底座:包括一组均由液压缸、液压活塞杆以及安装在液压活塞杆上的V型支撑架构成的液压支撑架;
两套结构相同的弯管超声波检测机构:均包括检测伺服电机、回转机构外箱体、传动齿轮、齿轮轴、检测气动伸缩杆、链式超声探头架安装架和链式超声探头架;两个回转机构外箱体分别安装在环形导轨的内侧,齿轮轴安装在回转机构外箱体上,安装在齿轮轴上的传动齿轮与环形导轨上的内齿轮啮合,齿轮轴的通过联轴器与安装在第二电机安装板上的检测伺服电机连接,检测气动伸缩杆的一端安装在回转机构外箱体上,检测气动伸缩杆的另一端与链式超声探头架安装架垂直固连,链式超声探头架两端分别通过弹性皮筋与链式超声探头架安装架连接。
所述的链式超声探头架由多个探头安装架通过弹性皮筋串接而成,每个探头安装架内均安装一个四通道的超声波检测探头。
本发明的有益效果是:
1、能够实现对弯管曲率半径为6D(D为弯管外壁直径),弯管外壁直径为600~1200mm,管长为2~5m的大型弯曲钢管进行超声波自动检测。
2、链式超声探头架通过配置使用横波斜探头和纵波直探头可实现对管材的轴向缺陷、周向缺陷和分层缺陷进行无损检测。
3、采用移动式进给机构沿弯管轴向进给,链式超声探头架在弯管表面作周向运动进行检测的方法,探伤系统的进给和检测运动相互独立,运动控制实现较简单。
4、在将待检测弯管放置到弯管保持底座上之后,探伤系统的进给和检测过程均在计算机控制下自动进行,检测软件可根据接收的超声回波信号自动发现和定位缺陷,从而大大提高了弯管超声波检测效率,降低了工人的劳动强度。
附图说明
图1是本发明的总体结构示意图。
图2是本发明移动式环形进给机构主视图。
图3是本发明移动式环形进给机构左视图。
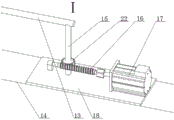
图4是图2中Ⅰ部分局部放大图。
图5是图2中Ⅱ部分局部放大图。
图6是图2中Ⅲ部分局部放大图。
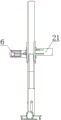
图7是图2中Ⅳ部分局部放大图。
图8是本发明单个探头安装架(装有超声波检测探头)示意图。
图9是本发明超声波检测探头示意图。
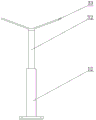
图10是本发明液压支撑架结构示意图。
图中:1、待检测弯管,2、链式超声探头架,3、环形导轨,4、链式超声探头架安装架,5、检测气动伸缩杆,6、检测伺服电机,7、内齿轮,8、液压支撑活塞杆,9、液压支撑缸,10、滚轮安装板,11、矩形围栏,12、液压缸,13、进给气动伸缩杆,14、调整轨道,15、传动杆,16、传动蜗杆,17、进给伺服电机,18、第一电机安装板,19、检测气动伸缩杆固定螺栓,20、回转机构外箱体,21、第二电机安装板,22、传动蜗轮,23、齿轮轴,24、支撑滚轮轴,25、支撑滚轮,26、传动齿轮,27、回转机构外箱体连接螺栓,28、超声波检测探头,29、弹性皮筋,30、探头安装架,31、进水管口,32、液压活塞杆,33、V型支撑架。
具体实施方式
以下结合附图和实施方式对本发明作进一步的描述。
结合图1所示,本发明包括移动式环形进给机构、弯管保持底座和两套结构相同的弯管超声波检测机构。移动式环形进给机构包括环形导轨3、内齿轮7、进给气动伸缩杆13、传动蜗杆16、传动蜗轮22、传动杆15、第一电机安装板18、调整轨道14和进给伺服电机17、两块滚轮安装板10和两个液压支撑缸9,弯管保持底座包括一组均由液压缸12、液压活塞杆32以及安装在液压活塞杆32上的V型支撑架33构成的液压支撑架,两套结构相同的弯管超声波检测机构均包括检测伺服电机6、回转机构外箱体20、传动齿轮26、齿轮轴23、检测气动伸缩杆5、链式超声探头架安装架4和链式超声探头架2;本发明设备进行弯管超声波检测时采用移动式环形进给机构沿待检测弯管1中心轴方向进给,链式超声探头架2沿弯管表面作周向运动进行检测的全表面探伤方法。
结合图2、图3、图4和图5所示,移动式环形进给机构关于待检测弯管1的中心轴线对称放置,环形导轨3的内圈中间安装有内齿轮7,环形导轨3的底端开有一段开口,使移动式环形进给机构沿待检测弯管1轴线进给时不会碰到液压支撑架。两个液压支撑缸9上的液压支撑活塞杆8分别对称与环形导轨3外侧固接,两个液压支撑缸9的底部分别安装有滚轮安装板10,每块滚轮安装板10底部各安装有4个绕竖直方向的安装轴无限旋转的滚轮,因此移动式环形进给机构移动时可任意转变运动方向,可以通过调整液压支撑活塞杆8的升降高度,使待检测弯管1中心轴线和环形导轨3的圆心位于同一高度,即进行周向超声波检测的弯管圆周和环形导轨3同圆心。靠近待检测弯管1曲率中心的液压支撑缸9的外侧通过定位销和进给气动伸缩杆13的一端连接,传动杆15的一端垂直固连在进给气动伸缩杆13的另一端,传动杆15的另一端通过滚动轴承安装在第一电机安装板18上,传动杆15可绕第一电机安装板18旋转。传动蜗轮22安装在传动杆15上,进给伺服电机17安装在第一电机安装板18上,传动蜗轮22与安装在进给伺服电机17上的传动蜗杆16啮合,第一电机安装板18安装在调整轨道14上,第一电机安装板18可按要求沿调整轨道14改变安装位置。因此进给伺服电机17工作可以带动传动杆15转动,进而带动进给气动伸缩杆13转动,从而使移动式环形进给机构作圆周运动。按待检测弯管1的曲率半径调整进给气动伸缩杆13的伸长长度,再调整第一电机安装板18的安装位置,使进给气动伸缩杆13安装在靠近待检测弯管1曲率中心的液压支撑缸9的外侧时,传动杆15转动中心和待检测弯管1的曲率中心重合,从而进给伺服电机17带动传动杆15转动时,移动式环形进给机构能沿着待检测弯管1的中心轴线方向运动。
两套结构相同的弯管超声波检测机构分别安装在环形导轨3的两侧,分别负责对待检测弯管1的两侧进行超声波检测,检测气动伸缩杆5的一端通过检测气动伸缩杆固定螺栓19安装在回转机构外箱体20上。
结合图6所示,该图为回转机构外箱体20内部结构示意图。两个回转机构外箱体20分别安装在环形导轨3的内侧,回转机构外箱体20由两块相同的箱体壁通过回转机构外箱体连接螺栓27连接在一起构成,每块箱体壁顶端外沿有弧形的突起部分,突起部分的曲率半径和环形导轨3外圈半径一致,当回转机构外箱体20安装在环形导轨3上时,箱体壁顶端外沿的弧形突起部分刚好紧扣在环形导轨3的外圈上,因此回转机构外箱体30外圈沿可在环形导轨3的外圈上滑动。齿轮轴23安装在回转机构外箱体20上,安装在齿轮轴23中间的传动齿轮26与环形导轨3上的内齿轮7啮合,齿轮轴23的一端通过联轴器与检测伺服电机6连接,检测伺服电机6安装在第二电机安装板21上,两根支撑滚轮轴24分别通过滚动轴承安装在回转机构外箱体20上,两根支撑滚轮轴24分列在齿轮轴23的两侧,每根支撑滚轮轴24的两侧分别安装有两个用作支撑作用的支撑滚轮25,支撑滚轮25底部与环形导轨3内圈的突起外沿相接触,可在环形导轨内圈的突起外沿上滚动。在检测伺服电机6的驱动下,弯管超声波检测机构可以沿着环形导轨3运动。
结合图7所示,多个探头安装架30之间通过两侧的弹性皮筋29相连,组成链式超声探头架2,在链式超声探头架2的两端同样通过弹性皮筋29与链式超声探头架安装架4相连,链式超声探头架安装架4垂直固连在检测气动伸缩杆5的一端。当链式超声探头架2不与待检测弯管1接触时,链式超声探头架2在链式超声探头架安装架4上处于绷直状态。检测气动伸缩杆5的伸缩运动可以调整链式超声探头架2与待检测弯管1表面之间的距离,链式超声探头架2通过检测气动伸缩杆5推动与待检测弯管1表面接触后,检测气动伸缩杆5继续给链式超声探头架2施加压力,由于弹性皮筋29伸长后的张紧力作用而使链式超声探头架2紧贴在待检测弯管1表面。
结合图8和图9所示,链式超声探头架2由多个探头安装架30通过弹性皮筋29连接而成。超声波检测探头28工作时与弯管外壁之间的耦合方式采用溢水耦合方式,因此在每个探头安装架30都设计有4个进水管口31,用于外接软管供水。每个探头安装架30均可以在里面安装1个四通道的超声波检测探头28,超声波检测探头28可以选用横波斜探头或者纵波直探头。超声波检测探头28的两端各粘有两块带螺纹孔的长方体金属块,通过连接螺钉安装在探头安装架30上。超声波检测探头28两端的带螺纹孔金属块比超声波检测探头28稍厚,从而当超声波检测探头28安装在探头安装架30上时,超声波检测探头28顶面和探头安装架30之间有一定间隙,使进水管口31接入的用作耦合的水能顺畅均匀的流到超声波检测探头28的检测面上。
结合图10所示,液压支撑架由液压缸12,液压活塞杆32和V型支撑架33构成。V型支撑架33安装在液压活塞杆32上,两侧伸展的钢板成V字型,可以使不同管径的待检测弯管1均沿多个液压支撑架组成的弯管保持底座的中心线放置。可以通过调整各液压支撑架的排布位置,从而使多个液压支撑架排布成的弯管保持底座曲率半径和待检测弯管1的中心轴线曲率半径相同,待检测弯管1可以平稳放置在弯管保持底座上。当链式超声探头架2对某一管段进行超声波检测时,用于支撑该管段的液压支撑架下降,使待检测管段上无液压支撑架相接触,可以确保两套弯管超声波检测机构可对弯管作完整的周向检测。
在超声波检测机构的周边有矩形围栏11,用于收集作溢水耦合超声波检测时流出的水。
整个系统的工作流程如下:
1.根据该批次待检测弯管1弯曲弧度大小调整各液压支撑架之间的间隔,使多个液压支撑架组成的弯管保持底座的圆弧形中心线曲率半径和待检测弯管1的中心轴线曲率半径相等。再调整进给气动伸缩杆13的长短和第一电机安装板18的位置,使进给气动伸缩杆13安装在靠近待检测弯管1曲率中心的液压支撑缸9的外侧上时,传动杆15的转动中心和弯管保持底座的圆弧形中心线曲率中心重合,最后调整液压支撑活塞杆8的升降高度,使待检测弯管1中心轴线和环形导轨3的圆心位于同一高度。将待检测弯管1放置在弯管保持底座上。
2.进给伺服电机17带动传动蜗杆16转动,传动蜗杆16通过带动传动蜗轮22转动使传动杆15转动,从而使进给气动伸缩杆13作水平平面的转动,进给气动伸缩杆13带动移动式环形进给机构沿待检测弯管1中心轴线方向进给,同时打开水阀,使进水管口31进水,准备进行超声波检测。
3. 当移动式环形进给机构到达待检测管段时进给伺服电机17停止工作,移动式环形进给机构停止运动,同时该管段下方的液压支撑架下降,两套弯管超声波检测机构分别开始对该段弯管的两侧沿圆周方向进行探伤检测。首先两套弯管超声波检测机构中的检测气动伸缩杆5分别伸长使各自的链式超声探头架2与待检测弯管1接触并继续伸长给链式超声探头架2施加一定压力,由于链式超声探头架2中各探头安装架30之间使用弹性皮筋29进行连接,因此在压力作用下各弹性皮筋29伸长使链式超声探头架2紧贴在待检测弯管1外壁上。接着两套弯管超声波检测机构中的检测伺服电机6分别开始工作,转动方向相反,驱动两套弯管超声波检测机构作方向相反的运动,从而带动各自的链式超声探头架2沿待检测弯管1表面作周向运动。由于检测气动伸缩杆5始终给链式超声探头架安装架4施加一定压力,从而链式超声探头架2能始终贴附在待检测弯管1表面。
以图2中弯管剖面左侧圆周面的超声检测为例进行说明,检测伺服电机6驱动弯管超声波检测机构沿环形导轨3从初始水平位置作顺时针方向运动,从而链式超声探头架2沿弯管表面做顺时针方向周向运动,当链式超声探头架2的一端到达待检测弯管1检测剖面圆周竖直方向最高点后检测伺服电机6反转,弯管超声波检测机构沿环形导轨3作逆时针方向运动,当链式超声探头架2的一端到达待检测弯管1检测剖面圆周竖直方向最低点后检测伺服电机6反转,弯管超声波检测机构沿环形导轨3作逆时针方向运动回到初始水平位置,最后检测气动伸缩杆5收缩使链式超声探头架2离开待检测弯管1表面,完成一次弯管周向超声检测。在检测过程中,由于链式超声探头架2是作一个回摆运动,因此对同一片区域链式超声探头架2会经过两次,提高了检测的精度。
4.当完成一次弯管周向超声波检测后,位于检测管段下方的液压支撑架上升与待检测弯管1接触起支撑作用,进给伺服电机17再次工作带动移动式环形进给机构前进一小段距离,之后进给伺服电机17停止工作,弯管超声波检测机构重复步骤3中的运动完成对该段弯管的超声检测。
重复上述工作,进而完成对整根弯管的超声检测。移动式环形进给机构的进给运动和弯管超声波检测机构的检测均在工控机控制下自动完成。
5.卸下已检测弯管并放置下一根未检测弯管开始下一轮检测。
Claims (2)
1.一种基于移动式进给机构的弯曲钢管超声波探伤系统,其特征在于:包括移动式环形进给机构,弯管保持底座以及两套结构相同的弯管超声波检测机构;其中:
移动式环形进给机构:包括环形导轨(3)、内齿轮(7)、进给气动伸缩杆(13)、传动蜗杆(16)、传动蜗轮(22)、传动杆(15)、第一电机安装板(18)、调整轨道(14)、进给伺服电机(17)、两块滚轮安装板(10)和两个液压支撑缸(9);环形导轨(3)的内圈中间安装有内齿轮(7),环形导轨(3)底端开有一段开口,两个液压支撑缸(9)上的液压支撑活塞杆(8)分别对称与环形导轨(3)外侧固接并且关于待检测弯管(1)中心轴线对称放置,进给气动伸缩杆(13)的一端通过定位销和一个液压支撑缸的外侧连接,传动杆(16)的一端垂直固连在进给气动伸缩杆(13)的另一端,传动杆(16)的另一端能绕第一电机安装板(18)上的孔转动,传动蜗轮(22)安装在传动杆(16)上,进给伺服电机(17)安装在第一电机安装板(18)上,传动蜗轮(22)与安装在进给伺服电机(17)上的传动蜗杆(16)啮合,第一电机安装板(18)安装在调整轨道(14)上,两个液压支撑缸(9)的底部分别安装有滚轮安装板(10),每块滚轮安装板底部各安装有绕竖直方向无限旋转的滚轮;
弯管保持底座:包括一组均由液压缸(12)、液压活塞杆(32)以及安装在液压活塞杆(32)上的V型支撑架(33)构成的液压支撑架;
两套结构相同的弯管超声波检测机构:均包括检测伺服电机(6)、回转机构外箱体(20)、传动齿轮(26)、齿轮轴(23)、检测气动伸缩杆(5)、链式超声探头架安装架(4)和链式超声探头架(2);两个回转机构外箱体(20)分别安装在环形导轨(3)的内侧,齿轮轴(23)安装在回转机构外箱体(20)上,安装在齿轮轴(23)上的传动齿轮(26)与环形导轨(3)上的内齿轮(7)啮合,齿轮轴(23)通过联轴器与安装在第二电机安装板(21)上的检测伺服电机(6)连接,检测气动伸缩杆(5)的一端安装在回转机构外箱体(20)上,检测气动伸缩杆(5)的另一端与链式超声探头架安装架(4)垂直固连,链式超声探头架(2)两端分别通过弹性皮筋(29)与链式超声探头架安装架(4)连接。
2.根据权利要求1所述的一种基于移动式进给机构的弯曲钢管超声探伤系统,其特征在于:所述的链式超声探头架(2)由多个探头安装架(30)通过弹性皮筋(29)串接而成,每个探头安装架(30)内均安装一个四通道的超声波检测探头(28)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310010148.9A CN103063743B (zh) | 2013-01-11 | 2013-01-11 | 一种基于移动式进给机构的弯曲钢管超声波探伤系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310010148.9A CN103063743B (zh) | 2013-01-11 | 2013-01-11 | 一种基于移动式进给机构的弯曲钢管超声波探伤系统 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN103063743A true CN103063743A (zh) | 2013-04-24 |
| CN103063743B CN103063743B (zh) | 2014-08-13 |
Family
ID=48106455
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201310010148.9A Expired - Fee Related CN103063743B (zh) | 2013-01-11 | 2013-01-11 | 一种基于移动式进给机构的弯曲钢管超声波探伤系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN103063743B (zh) |
Cited By (41)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104165928A (zh) * | 2014-07-21 | 2014-11-26 | 浙江水利水电学院 | 一种基于直线和圆形循迹方式的焊缝探伤器 |
| CN104215692A (zh) * | 2014-07-31 | 2014-12-17 | 张家港市圣鼎源制管有限公司 | 一种钢管高效探伤装置 |
| CN105445382A (zh) * | 2015-12-28 | 2016-03-30 | 常州常瑞轨道交通科技有限公司 | 一种超声波探伤机驱动装置 |
| CN106198637A (zh) * | 2016-09-18 | 2016-12-07 | 中国石油大学(华东) | 一种用于夹克管缺陷检测的多电极直接成像探头 |
| CN107024540A (zh) * | 2017-05-15 | 2017-08-08 | 江苏承中和高精度钢管制造有限公司 | 一种新型的用于钢管焊缝强度检测装置 |
| CN108916658A (zh) * | 2018-06-06 | 2018-11-30 | 中国特种设备检测研究院 | 一种多功能管道内检测器测试平台 |
| CN108982531A (zh) * | 2017-06-02 | 2018-12-11 | 柯尼卡美能达株式会社 | 筒状物的检查装置 |
| CN109115886A (zh) * | 2018-08-03 | 2019-01-01 | 吕梁学院 | 侧式声发射传感器检测用固定装置及其安装固定方法 |
| CN109115887A (zh) * | 2018-08-03 | 2019-01-01 | 吕梁学院 | 尾式声发射传感器检测用固定装置及其安装固定方法 |
| CN109298071A (zh) * | 2018-10-08 | 2019-02-01 | 烟台辉森特新材料科技有限公司 | 一种天然气管道的检测仪器 |
| CN109738520A (zh) * | 2019-01-04 | 2019-05-10 | 陈英锋 | 一种新式的管道及容器破损检测装置 |
| CN109958833A (zh) * | 2017-12-14 | 2019-07-02 | 湘潭宏远电子科技有限公司 | 一种无损检测控制装置 |
| CN110018236A (zh) * | 2019-03-29 | 2019-07-16 | 浙江大学滨海产业技术研究院 | 一种钢管无损检测设备 |
| CN110530975A (zh) * | 2019-08-20 | 2019-12-03 | 何冬辉 | 一种管道圆周超声波探伤装置 |
| CN110907539A (zh) * | 2019-11-12 | 2020-03-24 | 中国化学工程第六建设有限公司 | 管道无损探伤设备 |
| CN110987975A (zh) * | 2019-12-22 | 2020-04-10 | 王震 | 一种防辐射弯管探伤辅助装置 |
| CN111208205A (zh) * | 2020-04-01 | 2020-05-29 | 象山诺图超声波设备有限公司 | 一种超声波管道探伤并标记设备 |
| CN111289622A (zh) * | 2020-03-10 | 2020-06-16 | 淮阴师范学院 | 一种锅炉管道超声波检测装置 |
| CN111413411A (zh) * | 2020-04-01 | 2020-07-14 | 山东沂水机床厂有限公司 | 一种超声波直角弯管探伤机床 |
| CN111537605A (zh) * | 2020-04-15 | 2020-08-14 | 广东核电合营有限公司 | 对接焊缝检测装置 |
| CN111623225A (zh) * | 2020-06-09 | 2020-09-04 | 张群花 | 一种新型管道无损探伤装置 |
| CN111929360A (zh) * | 2020-07-07 | 2020-11-13 | 中筑科技股份有限公司 | 一种中央空调管道无损探伤装置 |
| CN112213389A (zh) * | 2020-10-13 | 2021-01-12 | 郑德粮 | 一种新型桥墩水下部位病害检测装置 |
| CN112415099A (zh) * | 2020-11-17 | 2021-02-26 | 江西省钢结构网架质量检验中心 | 一种基于无线信息传递的便携式钢材无损检测装置 |
| CN112484609A (zh) * | 2020-11-16 | 2021-03-12 | 凌卫岚 | 一种比值压电式转轴偏心检测预警设备 |
| CN112730752A (zh) * | 2020-12-28 | 2021-04-30 | 中铁建设集团基础设施建设有限公司 | 一种钢结构探伤用无损检测系统及方法 |
| CN112792175A (zh) * | 2020-12-24 | 2021-05-14 | 闫海燕 | 一种汽车空调铜管制作的辅助装置 |
| CN113137348A (zh) * | 2021-04-09 | 2021-07-20 | 中广核新能源蚌埠有限公司 | 一种变桨轴承开裂预警装置 |
| CN113252781A (zh) * | 2021-04-25 | 2021-08-13 | 杭州电子科技大学 | 一种超声波自动检测装置及线缆内部损伤检测方法 |
| CN114019023A (zh) * | 2021-11-08 | 2022-02-08 | 青岛科技大学 | 一种适用无缝钢管超声涡流检测的探头架装置 |
| CN114910560A (zh) * | 2022-07-14 | 2022-08-16 | 沃尔曼科技张家港有限公司 | 一种铸件无损自动探伤设备 |
| RU2782309C1 (ru) * | 2022-02-01 | 2022-10-25 | Алексей Михайлович Кашин | Установка для дефектоскопического сканирования |
| CN115356393A (zh) * | 2022-07-11 | 2022-11-18 | 湖北省云祥安全检测有限责任公司 | 一种弯管的局部腐蚀检测工装 |
| CN115469024A (zh) * | 2022-08-23 | 2022-12-13 | 杭州汽轮铸锻有限公司 | 一种汽轮机转子裂纹扩展寿命的监控装置及系统 |
| CN115656334A (zh) * | 2022-09-27 | 2023-01-31 | 西安科技大学 | 一种液压支架外缸体内部缺陷超声无损检测系统及方法 |
| CN116519803A (zh) * | 2023-05-09 | 2023-08-01 | 山东瑞祥检测有限公司 | 一种用于大口径管道的超声无损检测扫查装置 |
| WO2023149820A1 (ru) * | 2022-02-01 | 2023-08-10 | Алексей Михайлович КАШИН | Способ и устройство для дефектоскопического сканирования |
| CN116697906A (zh) * | 2023-06-30 | 2023-09-05 | 江苏耀坤液压股份有限公司 | 一种油管弯曲部综合检测台 |
| CN117214305A (zh) * | 2023-08-10 | 2023-12-12 | 南京瑞蓝世光电传感技术研究院有限公司 | 基于超声干涉的航空部件检测设备及方法 |
| CN118130619A (zh) * | 2024-04-30 | 2024-06-04 | 福建天马电子有限公司 | 一种针对古建筑结构件的超声波无损探伤设备及方法 |
| CN119534630A (zh) * | 2025-01-20 | 2025-02-28 | 陕西麦吾德科技有限公司 | 一种气缸套探伤定位装置 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE858401A (fr) * | 1976-09-06 | 1978-01-02 | Kraftwerk Union Ag | Manipulateur pour des coudes tubulaires, en particulier pour l'essai aux ultrasons dans des reacteurs nucleaires |
| JPH08226987A (ja) * | 1994-10-13 | 1996-09-03 | General Electric Co <Ge> | 円周方向の溶着部を遠隔検査する方法と装置 |
| KR20050020013A (ko) * | 2003-08-20 | 2005-03-04 | (주)카이텍 | 용접결함 자동 초음파 검사장치 |
| KR20060063791A (ko) * | 2003-06-02 | 2006-06-12 | 원스틸 메뉴팩쳐링 피티와이 리미티드 | 파이프의 초음파 검사 장치 |
| CN101916600A (zh) * | 2010-08-19 | 2010-12-15 | 中广核检测技术有限公司 | 核反应堆压力容器安全端焊缝超声检查设备 |
| CN201673143U (zh) * | 2010-05-14 | 2010-12-15 | 山东科技大学 | 一种超声波探伤辅助机器人 |
-
2013
- 2013-01-11 CN CN201310010148.9A patent/CN103063743B/zh not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE858401A (fr) * | 1976-09-06 | 1978-01-02 | Kraftwerk Union Ag | Manipulateur pour des coudes tubulaires, en particulier pour l'essai aux ultrasons dans des reacteurs nucleaires |
| JPH08226987A (ja) * | 1994-10-13 | 1996-09-03 | General Electric Co <Ge> | 円周方向の溶着部を遠隔検査する方法と装置 |
| KR20060063791A (ko) * | 2003-06-02 | 2006-06-12 | 원스틸 메뉴팩쳐링 피티와이 리미티드 | 파이프의 초음파 검사 장치 |
| KR20050020013A (ko) * | 2003-08-20 | 2005-03-04 | (주)카이텍 | 용접결함 자동 초음파 검사장치 |
| CN201673143U (zh) * | 2010-05-14 | 2010-12-15 | 山东科技大学 | 一种超声波探伤辅助机器人 |
| CN101916600A (zh) * | 2010-08-19 | 2010-12-15 | 中广核检测技术有限公司 | 核反应堆压力容器安全端焊缝超声检查设备 |
Non-Patent Citations (3)
| Title |
|---|
| HIDEO NISHINO等: "Propagation phenomena of wideband guided waves in a bended pipe", 《ULTRASONICS》, vol. 44, 22 December 2006 (2006-12-22) * |
| 王永亮.聂继升,董利生: "炉外大中径管弯头超声波探伤技术的应用", 《内蒙古电力技术》, vol. 22, no. 1, 29 February 2004 (2004-02-29) * |
| 郑熙等: "厚壁无缝钢管的超声波检测系统", 《机械设计与制造》, no. 7, 30 July 2010 (2010-07-30) * |
Cited By (56)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104165928B (zh) * | 2014-07-21 | 2016-06-29 | 浙江水利水电学院 | 一种基于直线和圆形循迹方式的焊缝探伤器 |
| CN104165928A (zh) * | 2014-07-21 | 2014-11-26 | 浙江水利水电学院 | 一种基于直线和圆形循迹方式的焊缝探伤器 |
| CN104215692A (zh) * | 2014-07-31 | 2014-12-17 | 张家港市圣鼎源制管有限公司 | 一种钢管高效探伤装置 |
| CN105445382B (zh) * | 2015-12-28 | 2019-03-26 | 常州常瑞轨道交通科技有限公司 | 一种超声波探伤机驱动装置 |
| CN105445382A (zh) * | 2015-12-28 | 2016-03-30 | 常州常瑞轨道交通科技有限公司 | 一种超声波探伤机驱动装置 |
| CN106198637A (zh) * | 2016-09-18 | 2016-12-07 | 中国石油大学(华东) | 一种用于夹克管缺陷检测的多电极直接成像探头 |
| CN107024540A (zh) * | 2017-05-15 | 2017-08-08 | 江苏承中和高精度钢管制造有限公司 | 一种新型的用于钢管焊缝强度检测装置 |
| CN108982531A (zh) * | 2017-06-02 | 2018-12-11 | 柯尼卡美能达株式会社 | 筒状物的检查装置 |
| CN108982531B (zh) * | 2017-06-02 | 2021-06-15 | 柯尼卡美能达株式会社 | 筒状物的检查装置 |
| CN109958833A (zh) * | 2017-12-14 | 2019-07-02 | 湘潭宏远电子科技有限公司 | 一种无损检测控制装置 |
| CN108916658A (zh) * | 2018-06-06 | 2018-11-30 | 中国特种设备检测研究院 | 一种多功能管道内检测器测试平台 |
| CN109115886A (zh) * | 2018-08-03 | 2019-01-01 | 吕梁学院 | 侧式声发射传感器检测用固定装置及其安装固定方法 |
| CN109115887A (zh) * | 2018-08-03 | 2019-01-01 | 吕梁学院 | 尾式声发射传感器检测用固定装置及其安装固定方法 |
| CN109298071A (zh) * | 2018-10-08 | 2019-02-01 | 烟台辉森特新材料科技有限公司 | 一种天然气管道的检测仪器 |
| CN109738520A (zh) * | 2019-01-04 | 2019-05-10 | 陈英锋 | 一种新式的管道及容器破损检测装置 |
| CN109738520B (zh) * | 2019-01-04 | 2021-04-06 | 义乌市思淇工业设计有限公司 | 一种管道及容器破损检测装置 |
| CN110018236A (zh) * | 2019-03-29 | 2019-07-16 | 浙江大学滨海产业技术研究院 | 一种钢管无损检测设备 |
| CN110530975A (zh) * | 2019-08-20 | 2019-12-03 | 何冬辉 | 一种管道圆周超声波探伤装置 |
| CN110907539A (zh) * | 2019-11-12 | 2020-03-24 | 中国化学工程第六建设有限公司 | 管道无损探伤设备 |
| CN110987975A (zh) * | 2019-12-22 | 2020-04-10 | 王震 | 一种防辐射弯管探伤辅助装置 |
| CN111289622A (zh) * | 2020-03-10 | 2020-06-16 | 淮阴师范学院 | 一种锅炉管道超声波检测装置 |
| CN111208205A (zh) * | 2020-04-01 | 2020-05-29 | 象山诺图超声波设备有限公司 | 一种超声波管道探伤并标记设备 |
| CN111413411A (zh) * | 2020-04-01 | 2020-07-14 | 山东沂水机床厂有限公司 | 一种超声波直角弯管探伤机床 |
| CN111208205B (zh) * | 2020-04-01 | 2020-11-06 | 江苏新泰隆管件有限公司 | 一种超声波管道探伤并标记设备 |
| CN111537605A (zh) * | 2020-04-15 | 2020-08-14 | 广东核电合营有限公司 | 对接焊缝检测装置 |
| CN111623225A (zh) * | 2020-06-09 | 2020-09-04 | 张群花 | 一种新型管道无损探伤装置 |
| CN111623225B (zh) * | 2020-06-09 | 2022-10-28 | 杭州惠威无损探伤设备有限公司 | 一种新型管道无损探伤装置 |
| CN111929360A (zh) * | 2020-07-07 | 2020-11-13 | 中筑科技股份有限公司 | 一种中央空调管道无损探伤装置 |
| CN112213389A (zh) * | 2020-10-13 | 2021-01-12 | 郑德粮 | 一种新型桥墩水下部位病害检测装置 |
| CN112484609A (zh) * | 2020-11-16 | 2021-03-12 | 凌卫岚 | 一种比值压电式转轴偏心检测预警设备 |
| CN112415099A (zh) * | 2020-11-17 | 2021-02-26 | 江西省钢结构网架质量检验中心 | 一种基于无线信息传递的便携式钢材无损检测装置 |
| CN112415099B (zh) * | 2020-11-17 | 2023-08-29 | 江西省钢结构网架质量检验中心 | 一种基于无线信息传递的便携式钢材无损检测装置 |
| CN112792175A (zh) * | 2020-12-24 | 2021-05-14 | 闫海燕 | 一种汽车空调铜管制作的辅助装置 |
| CN112730752A (zh) * | 2020-12-28 | 2021-04-30 | 中铁建设集团基础设施建设有限公司 | 一种钢结构探伤用无损检测系统及方法 |
| CN112730752B (zh) * | 2020-12-28 | 2023-05-02 | 中铁建设集团有限公司 | 一种钢结构探伤用无损检测系统及方法 |
| CN113137348A (zh) * | 2021-04-09 | 2021-07-20 | 中广核新能源蚌埠有限公司 | 一种变桨轴承开裂预警装置 |
| CN113252781A (zh) * | 2021-04-25 | 2021-08-13 | 杭州电子科技大学 | 一种超声波自动检测装置及线缆内部损伤检测方法 |
| CN113252781B (zh) * | 2021-04-25 | 2023-10-10 | 杭州电子科技大学 | 一种超声波自动检测装置及线缆内部损伤检测方法 |
| CN114019023A (zh) * | 2021-11-08 | 2022-02-08 | 青岛科技大学 | 一种适用无缝钢管超声涡流检测的探头架装置 |
| WO2023149820A1 (ru) * | 2022-02-01 | 2023-08-10 | Алексей Михайлович КАШИН | Способ и устройство для дефектоскопического сканирования |
| RU2782309C1 (ru) * | 2022-02-01 | 2022-10-25 | Алексей Михайлович Кашин | Установка для дефектоскопического сканирования |
| RU2782504C1 (ru) * | 2022-02-01 | 2022-10-28 | Алексей Михайлович Кашин | Способ сканирования объекта инспекции по площади и установка для его осуществления |
| CN115356393B (zh) * | 2022-07-11 | 2024-07-23 | 湖北省云祥安全检测有限责任公司 | 一种弯管的局部腐蚀检测工装 |
| CN115356393A (zh) * | 2022-07-11 | 2022-11-18 | 湖北省云祥安全检测有限责任公司 | 一种弯管的局部腐蚀检测工装 |
| CN114910560B (zh) * | 2022-07-14 | 2022-09-23 | 沃尔曼科技张家港有限公司 | 一种铸件无损自动探伤设备 |
| CN114910560A (zh) * | 2022-07-14 | 2022-08-16 | 沃尔曼科技张家港有限公司 | 一种铸件无损自动探伤设备 |
| CN115469024A (zh) * | 2022-08-23 | 2022-12-13 | 杭州汽轮铸锻有限公司 | 一种汽轮机转子裂纹扩展寿命的监控装置及系统 |
| CN115656334A (zh) * | 2022-09-27 | 2023-01-31 | 西安科技大学 | 一种液压支架外缸体内部缺陷超声无损检测系统及方法 |
| CN115656334B (zh) * | 2022-09-27 | 2025-03-18 | 西安科技大学 | 一种液压支架外缸体内部缺陷超声无损检测系统及方法 |
| CN116519803A (zh) * | 2023-05-09 | 2023-08-01 | 山东瑞祥检测有限公司 | 一种用于大口径管道的超声无损检测扫查装置 |
| CN116697906A (zh) * | 2023-06-30 | 2023-09-05 | 江苏耀坤液压股份有限公司 | 一种油管弯曲部综合检测台 |
| CN117214305A (zh) * | 2023-08-10 | 2023-12-12 | 南京瑞蓝世光电传感技术研究院有限公司 | 基于超声干涉的航空部件检测设备及方法 |
| CN118130619A (zh) * | 2024-04-30 | 2024-06-04 | 福建天马电子有限公司 | 一种针对古建筑结构件的超声波无损探伤设备及方法 |
| CN118130619B (zh) * | 2024-04-30 | 2024-08-02 | 福建天马电子有限公司 | 一种针对古建筑结构件的超声波无损探伤设备及方法 |
| CN119534630A (zh) * | 2025-01-20 | 2025-02-28 | 陕西麦吾德科技有限公司 | 一种气缸套探伤定位装置 |
| CN119534630B (zh) * | 2025-01-20 | 2025-04-11 | 陕西麦吾德科技有限公司 | 一种气缸套探伤定位装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN103063743B (zh) | 2014-08-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103063743B (zh) | 一种基于移动式进给机构的弯曲钢管超声波探伤系统 | |
| CN103091399B (zh) | 一种弯曲钢管超声波自动检测系统 | |
| CN103063744B (zh) | 一种基于移动龙门架式的弯曲钢管超声波自动探伤系统 | |
| CN103091400B (zh) | 一种基于超声波检测的弯曲钢管自动探伤系统 | |
| CN107064297B (zh) | 一种开放式环管爬行检测装置 | |
| CN204314142U (zh) | 燃气管道激光冲击试验用多工位夹持装置 | |
| CN101144826B (zh) | 大口径无缝钢管超声波和涡流联合自动检测装置和应用 | |
| CN205506768U (zh) | 管道爬行装置 | |
| CN204142208U (zh) | 螺旋焊管管端焊缝x射线同步检测装置 | |
| CN104913972A (zh) | 一种燃气管道激光冲击试验用多工位夹持装置 | |
| CN102818846A (zh) | 托盘式大型筒节类件超声波自动探伤机 | |
| CN204241426U (zh) | 一种变截面轴盘类工件的超声探伤装置 | |
| CN203011893U (zh) | 小高度立式滚动转台大型件超声波自动探伤机 | |
| CN102809608A (zh) | 内置机器人小车式大型筒节类件超声波自动探伤机 | |
| CN205587670U (zh) | 一种便携式法兰端面加工机 | |
| CN114101398A (zh) | 一种内撑式弯管管口矫圆机 | |
| CN202994733U (zh) | 卧式滚动大型筒节类件超声波自动探伤机 | |
| CN203026174U (zh) | 一种用于蒸汽发生器接管焊缝检查装置自动安装的平台 | |
| CN201754153U (zh) | 一种自动探伤装置 | |
| CN117537206A (zh) | 一种基于电弧增材制造的管道修复机器人 | |
| CN102809604B (zh) | 跨壁式机器人型超声波自动探伤机 | |
| CN204314258U (zh) | 用于钻杆加厚区及摩擦焊缝的超声波在线检测探伤设备 | |
| CN212094494U (zh) | 圆形法兰钻孔模具 | |
| CN117506274A (zh) | 一种用于管道焊接的环形焊接机器人 | |
| CN209613803U (zh) | 一种通用型六辊塑性装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20140813 Termination date: 20190111 |