CN102890986A - 一种铜芯电力电缆导体拉制工艺 - Google Patents
一种铜芯电力电缆导体拉制工艺 Download PDFInfo
- Publication number
- CN102890986A CN102890986A CN2012103399527A CN201210339952A CN102890986A CN 102890986 A CN102890986 A CN 102890986A CN 2012103399527 A CN2012103399527 A CN 2012103399527A CN 201210339952 A CN201210339952 A CN 201210339952A CN 102890986 A CN102890986 A CN 102890986A
- Authority
- CN
- China
- Prior art keywords
- die
- fan
- conductor
- power cable
- core power
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000004020 conductor Substances 0.000 title claims abstract description 33
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical group [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 title claims abstract description 25
- 238000000034 method Methods 0.000 title claims abstract description 17
- 229910052802 copper Inorganic materials 0.000 claims abstract description 12
- 239000010949 copper Substances 0.000 claims abstract description 12
- 238000003825 pressing Methods 0.000 claims abstract description 7
- 238000000465 moulding Methods 0.000 claims description 11
- 238000004513 sizing Methods 0.000 claims description 6
- 229910000831 Steel Inorganic materials 0.000 claims description 3
- 230000000694 effects Effects 0.000 claims description 3
- 239000011121 hardwood Substances 0.000 claims description 3
- 229920003023 plastic Polymers 0.000 claims description 3
- 239000004033 plastic Substances 0.000 claims description 3
- 239000010959 steel Substances 0.000 claims description 3
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 claims description 3
- 239000002184 metal Substances 0.000 abstract description 2
- 229910052751 metal Inorganic materials 0.000 abstract description 2
- 238000004519 manufacturing process Methods 0.000 description 5
- 238000005516 engineering process Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000009747 press moulding Methods 0.000 description 1
Images
Landscapes
- Processes Specially Adapted For Manufacturing Cables (AREA)
Abstract
本发明公开了一种铜芯电力电缆导体拉制工艺,涉及金属拉制技术领域。一种铜芯电力电缆导体拉制工艺,包括以下步骤:铜线经并线模并线成束,再经预成型模预紧压初步成型后,在牵引的作用下扇形紧压模对导体进行紧压成型,即可生产出导体。本发明采用整体式模具分层预压,牵引拉拔后成型,并根据不同导体的外形尺寸进行设计模具。铜线经过并线模和预成型模初步紧压后,采用扇形紧压模对导体进行一次拉制成型。由于采用了整体模具,模具中没有缝隙,使得本发明能充分利用铜线延伸率较大的优点,模具安装简单。本发明可防止铜导体出现飞边现象,导体表面光洁,无毛刺,安装方便,模具使用寿命长。
Description
技术领域
本发明涉及金属拉制技术领域。
背景技术
低压铜芯电力电缆导体生产是通过分离式压辊紧压成型,即由两个压辊合并后用压板压紧后作为一个模具使用。由于该类型的模具合并缝隙不严密,生产的导体容易出现飞边、毛刺、不光洁等现象,从而对下一步生产造成较大影响,如成品容易出现耐压击穿等情况。
例如,2005年安徽宁国中鼎模具制造有限公司曾申请过“ 一种新型扇形模具”专利,专利号为200920186693.2。该模具采用上模、下模、模芯、反拉杆,通过环形台阶与上模内腔之间的间隙,构成模腔,紧压成型。该模具为分离式,不能解决导体产生飞边、毛刺的现象。
发明内容
本发明的目的是针对上述现有技术的不足,提出一种能解决生产过程中铜芯导体飞边和毛刺现象、增加产品表面光洁度、提高成品率的铜芯电力电缆导体拉制工艺。
为了达到上述目的,本发明采用的技术方案是:一种铜芯电力电缆导体拉制工艺,包括以下步骤:铜线经并线模并线成束,再经预成型模预紧压初步成型后,在牵引的作用下扇形紧压模对导体进行紧压成型,即可生产出导体。
上述技术方案中,所述并线模由塑料或硬杂木制成,预成型模和扇形紧压模由钨钢制成。
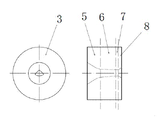
上述技术方案中,所述扇形紧压模分为四个区,分别为进线区、工作区、定径区和出线区,其中进线区开口最大,工作区负责紧压成型,定径区的尺寸根据相应的工艺要求确定、其参数包括扇高、扇宽和扇形角度。
本发明的有益效果为:本发明采用整体式模具分层预压,牵引拉拔后成型,并根据不同导体的外形尺寸进行设计模具。铜线经过并线模和预成型模初步紧压后,采用扇形紧压模对导体进行一次拉制成型。由于采用了整体模具,模具中没有缝隙,使得本发明能充分利用铜线延伸率较大的优点,模具安装简单。本发明可防止铜导体出现飞边现象,导体表面光洁,无毛刺,安装方便,模具使用寿命长。
附图说明
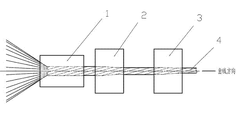
图1为铜芯电力电缆导体拉制工艺示意图。
图2为预成型模结构图。
图3为扇形紧压模结构图。
具体实施方式
以下结合附图和实施例对本发明做出具体的说明。
如图1所示,本发明的铜芯电力电缆导体拉制工艺由并线模1并线成束、预成型模2预紧压和扇形紧压模3紧压成型三道工序组成。其中,并线模1由塑料或硬杂木制作,预成型模2和扇形紧压模3由钨钢制作而成。
图2展示了预成型模2的结构。导体经预成型模2初步紧压后,能够增加导体的紧密度,减小后道工序的压缩比和过模阻力,使铜导体能更容易的通过扇形紧压模3,并减少断丝发生。
图3展示了扇形紧压模3的结构。扇形紧压模3分为四个区,进线区5、工作区6、定径区7和出线区8。进线区5的开口最大,方便穿线牵引;工作区6是紧压成型的主要部分;定径区7的尺寸根据工艺要求设计,主要参数有扇高、扇宽和扇形角度。
下面以900扇形240mm2铜导体的制造过程对本方明做更详细的说明:48根2.52 mm铜单线经并线模1并线成束,外径为20.3±0.1 mm。预成型模2进行预紧压,高18.2 mm,宽22.3 mm。在牵引的作用下对导体进行紧压成型,扇形紧压模3紧压后,扇高17.6 mm,扇宽24.9 mm,扇形角度900 。
虽然本发明已以较佳实施例公开如上,但实施例并不是用来限定本发明的。在不脱离本发明之精神和范围内,所做的任何等效变化或润饰,同样属于本发明之保护范围。因此本发明的保护范围应当以本申请的权利要求所界定的内容为标准。
Claims (3)
1.一种铜芯电力电缆导体拉制工艺,其特征在于,包括以下步骤:铜线经并线模并线成束,再经预成型模预紧压初步成型后,在牵引的作用下扇形紧压模对导体进行紧压成型,即可生产出导体。
2.根据权利要求1所述的一种铜芯电力电缆导体拉制工艺,其特征在于:所述并线模由塑料或硬杂木制成,预成型模和扇形紧压模由钨钢制成。
3.根据权利要求1所述的一种铜芯电力电缆导体拉制工艺,其特征在于:所述扇形紧压模分为四个区,分别为进线区、工作区、定径区和出线区,其中进线区开口最大,工作区负责紧压成型,定径区的尺寸根据相应的工艺要求确定、其参数包括扇高、扇宽和扇形角度。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012103399527A CN102890986A (zh) | 2012-09-14 | 2012-09-14 | 一种铜芯电力电缆导体拉制工艺 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012103399527A CN102890986A (zh) | 2012-09-14 | 2012-09-14 | 一种铜芯电力电缆导体拉制工艺 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN102890986A true CN102890986A (zh) | 2013-01-23 |
Family
ID=47534464
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2012103399527A Pending CN102890986A (zh) | 2012-09-14 | 2012-09-14 | 一种铜芯电力电缆导体拉制工艺 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102890986A (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106782916A (zh) * | 2017-02-24 | 2017-05-31 | 张家口新叶电缆有限公司 | 一种金属导体成型装置 |
| CN109411155A (zh) * | 2018-10-23 | 2019-03-01 | 成都福斯汽车电线有限公司 | 一种改善绝缘嵌入紧压线芯的汽车电线的生产方法 |
| CN109448928A (zh) * | 2018-12-10 | 2019-03-08 | 湖北易缆通模具有限公司 | 电缆导体绞合成型复合模具及电缆导体绞合成型工艺方法 |
| CN110890177A (zh) * | 2019-09-05 | 2020-03-17 | 广州岭南电缆股份有限公司 | 一种大截面预扭扇形导体拉拔工艺 |
| CN112259292A (zh) * | 2020-09-21 | 2021-01-22 | 安徽科技学院 | 一种扇形电缆的自动加工设备 |
| CN117497245A (zh) * | 2024-01-03 | 2024-02-02 | 长园电力技术有限公司 | 一种内置光纤电缆导体的制作方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS54148284A (en) * | 1978-05-12 | 1979-11-20 | Furukawa Electric Co Ltd:The | Manufacture of stranded aluminium wire with compressed steel core |
| CN101123130A (zh) * | 2007-09-07 | 2008-02-13 | 宝胜科技创新股份有限公司 | Iter系统用低温超导电缆导体制造方法 |
| CN101271742A (zh) * | 2008-04-18 | 2008-09-24 | 江苏中超电缆有限公司 | 紧压导线及制备方法和成型装置 |
| CN101976601A (zh) * | 2010-10-27 | 2011-02-16 | 江西南缆集团有限公司 | 一种绞合铝导体圆形紧压工艺 |
| CN201751958U (zh) * | 2010-07-06 | 2011-02-23 | 武汉第二电线电缆有限公司 | 扇形线芯拉拔模 |
-
2012
- 2012-09-14 CN CN2012103399527A patent/CN102890986A/zh active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS54148284A (en) * | 1978-05-12 | 1979-11-20 | Furukawa Electric Co Ltd:The | Manufacture of stranded aluminium wire with compressed steel core |
| CN101123130A (zh) * | 2007-09-07 | 2008-02-13 | 宝胜科技创新股份有限公司 | Iter系统用低温超导电缆导体制造方法 |
| CN101271742A (zh) * | 2008-04-18 | 2008-09-24 | 江苏中超电缆有限公司 | 紧压导线及制备方法和成型装置 |
| CN201751958U (zh) * | 2010-07-06 | 2011-02-23 | 武汉第二电线电缆有限公司 | 扇形线芯拉拔模 |
| CN101976601A (zh) * | 2010-10-27 | 2011-02-16 | 江西南缆集团有限公司 | 一种绞合铝导体圆形紧压工艺 |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106782916A (zh) * | 2017-02-24 | 2017-05-31 | 张家口新叶电缆有限公司 | 一种金属导体成型装置 |
| CN109411155A (zh) * | 2018-10-23 | 2019-03-01 | 成都福斯汽车电线有限公司 | 一种改善绝缘嵌入紧压线芯的汽车电线的生产方法 |
| CN109448928A (zh) * | 2018-12-10 | 2019-03-08 | 湖北易缆通模具有限公司 | 电缆导体绞合成型复合模具及电缆导体绞合成型工艺方法 |
| CN109448928B (zh) * | 2018-12-10 | 2025-05-02 | 湖北易缆通模具有限公司 | 电缆导体绞合成型复合模具及电缆导体绞合成型工艺方法 |
| CN110890177A (zh) * | 2019-09-05 | 2020-03-17 | 广州岭南电缆股份有限公司 | 一种大截面预扭扇形导体拉拔工艺 |
| CN112259292A (zh) * | 2020-09-21 | 2021-01-22 | 安徽科技学院 | 一种扇形电缆的自动加工设备 |
| CN117497245A (zh) * | 2024-01-03 | 2024-02-02 | 长园电力技术有限公司 | 一种内置光纤电缆导体的制作方法 |
| CN117497245B (zh) * | 2024-01-03 | 2024-04-26 | 长园电力技术有限公司 | 一种内置光纤电缆导体的制作方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102800437B (zh) | 电缆用铝或铝合金导体绞制紧压工艺 | |
| CN102163478A (zh) | 铝合金导体线芯紧压绞合方法 | |
| CN101271742B (zh) | 紧压导线及制备方法和成型装置 | |
| CN203553596U (zh) | 一种水冷电缆加工的开合式模具 | |
| CN105470670B (zh) | 电缆线接线端子及其加工方法 | |
| CN202779246U (zh) | 一种用于挤制水轮发电机组异形铜排的模具 | |
| CN202584953U (zh) | 一种聚四氟乙烯电线挤出模具 | |
| CN201613269U (zh) | 一种圆形导体紧压模具 | |
| CN203573749U (zh) | 一种圆形电线电缆线芯生产用紧压模具 | |
| CN203013407U (zh) | 用于电缆用铝或铝合金导体的绞制紧压系统 | |
| CN201859708U (zh) | 一种带有防偏心机构的免对机头装置 | |
| CN203055545U (zh) | 一种扇形导体紧压模 | |
| CN205211496U (zh) | —种用于生产电缆的绞线机 | |
| CN204700071U (zh) | 一种瓦形电线电缆紧压导体模具 | |
| CN202183274U (zh) | 加工电缆圆铜绞线用紧压拉模 | |
| CN203994822U (zh) | 一种低偏心度推进剂螺压成型模具 | |
| CN202771850U (zh) | 一种异形电缆线芯的预成形并线模 | |
| CN203599254U (zh) | 一种长板料钣金件挤压成型装置 | |
| CN104415995A (zh) | 用于拉丝模盒的拉丝粉挤压机构 | |
| CN201072675Y (zh) | 交联电缆生产线的换模装置 | |
| CN204773473U (zh) | 新型ptfe推挤模具 | |
| CN201762603U (zh) | 一种钢丝绳压面变形器 | |
| CN201233736Y (zh) | 紧压导线及成型装置 | |
| CN204673987U (zh) | 一种扇形电线电缆紧压导体模具 | |
| CN204029476U (zh) | 异形芯线轧丝机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C02 | Deemed withdrawal of patent application after publication (patent law 2001) | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20130123 |