CN102649233A - 批量小工件加工长度快速夹具 - Google Patents
批量小工件加工长度快速夹具 Download PDFInfo
- Publication number
- CN102649233A CN102649233A CN2012101302527A CN201210130252A CN102649233A CN 102649233 A CN102649233 A CN 102649233A CN 2012101302527 A CN2012101302527 A CN 2012101302527A CN 201210130252 A CN201210130252 A CN 201210130252A CN 102649233 A CN102649233 A CN 102649233A
- Authority
- CN
- China
- Prior art keywords
- workpiece
- work pieces
- batch small
- rapid clamp
- batch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000003754 machining Methods 0.000 title abstract description 3
- 238000012545 processing Methods 0.000 claims description 16
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 claims description 6
- 238000004519 manufacturing process Methods 0.000 abstract description 9
- 238000005516 engineering process Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 230000007812 deficiency Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000012958 reprocessing Methods 0.000 description 1
Images

Landscapes
- Jigs For Machine Tools (AREA)
Abstract
本发明公开了一种批量小工件加工长度快速夹具,包括长方体基座,在所述的基座上方设有装夹工件的工件腔。将工件装夹于工件腔中,可一次加工几十个工件,大大提高了工作效率。本发明结构简单,生产效率高。
Description
技术领域
本发明涉及一种夹具装置,特别是涉及一种批量小工件加工长度快速夹具。
背景技术
工装夹具是指用于在机械加工中将工件夹持或定位,以达到一定工艺要求的特别的装备或工具。工装夹具通常需要满足在产品生产时无干涉现象、定位精确可靠和操纵方便等要求。由于工装夹具具有制造某种产品的专属的特点,因此通用化程度较低,往往由生产机械产品的生产商自行制作。工装夹具在工业产品的生产中起着十分重要的作用,在加工批量小工件时,由于工件较小,装夹不方便,且对工件的形状有特定的要求,加工单个的工件时,需耗费大量的劳动力和时间,降低了生产效率。
发明内容
针对现有技术的不足,本发明的目的在于,提供一种结构简单、生产效率高的批量小工件加工长度快速夹具。
为解决上述技术问题,本发明采用的技术方案是:一种批量小工件加工长度快速夹具,包括长方体基座,其特征在于:在所述的基座上方设有装夹工件的工件腔。
前述的批量小工件加工长度快速夹具,其特征在于:所述的工件腔为长方形凹槽。
前述的批量小工件加工长度快速夹具,其特征在于:所述的长方形凹槽两端开口。
前述的批量小工件加工长度快速夹具,其特征在于:所述工件腔的数量为多个。
本发明的优点是:将工件装夹于工件腔中,可一次加工几十个工件,大大提高了工作效率。本发明结构简单,生产效率高。
附图说明
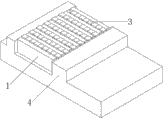
图1是本发明的结构示意图:
图2是本发明工作原理的示意图。
具体实施方式
为进一步揭示本发明的技术方案,现结合附图详细说明本发明的实施方式:如图1所示,一种批量小工件加工长度快速夹具,包括长方体基座1,在基座1上方设有装夹工件的多个工件腔2。工件腔2为两端开口的长方形凹槽。
加工过程:如图2所示,将工件3装夹于夹具工件腔内,置于工作台平口钳4内,用刀盘加工小工件3的平面,加工完一个面后,把小工件3反过来装夹,再加工另一面。这样可一次加工几十个工件,大大提高了工作效率。
以上通过对所列实施方式的介绍,阐述了本发明的基本构思和基本原理。但本发明绝不限于上述所列实施方式,凡是基于本发明的技术方案所作的等同变化、改进及故意变劣等行为,均应属于本发明的保护范围。
Claims (4)
1.一种批量小工件加工长度快速夹具,包括长方体基座,其特征在于:在所述的基座上方设有装夹工件的工件腔。
2.根据权利要求1所述的批量小工件加工长度快速夹具,其特征在于:所述的工件腔为长方形凹槽。
3.根据权利要求2所述的批量小工件加工长度快速夹具,其特征在于:所述的长方形凹槽两端开口。
4.根据权利要求1所述的批量小工件加工长度快速夹具,其特征在于:所述工件腔的数量为多个。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012101302527A CN102649233A (zh) | 2012-04-28 | 2012-04-28 | 批量小工件加工长度快速夹具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012101302527A CN102649233A (zh) | 2012-04-28 | 2012-04-28 | 批量小工件加工长度快速夹具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN102649233A true CN102649233A (zh) | 2012-08-29 |
Family
ID=46691442
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2012101302527A Pending CN102649233A (zh) | 2012-04-28 | 2012-04-28 | 批量小工件加工长度快速夹具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102649233A (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104002253A (zh) * | 2014-05-07 | 2014-08-27 | 苏州金牛精密机械有限公司 | 手动研磨产品长度治具 |
| CN104002233A (zh) * | 2014-05-07 | 2014-08-27 | 苏州金牛精密机械有限公司 | 手动研磨产品宽度治具 |
| CN111015524A (zh) * | 2019-12-27 | 2020-04-17 | 上海骄成机电设备有限公司 | 一种半自动喷砂装置 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH670787A5 (en) * | 1986-08-21 | 1989-07-14 | Bachmann Ag F & L | Multiple workpiece jig assembly - has body with flat face supporting heads and stops and clamping-device channel |
| EP0328792B1 (de) * | 1988-01-05 | 1993-11-10 | Zivorad Mirkovic | Mehrfach-Spannvorrichtung |
| US6742432B1 (en) * | 2000-09-06 | 2004-06-01 | Steven J. Langis | Baluster-cutter frame arrangement |
| CN201253759Y (zh) * | 2008-04-21 | 2009-06-10 | 中山市利群精密实业有限公司 | 一种塑胶模具的电极加工定位夹具 |
| CN101502936A (zh) * | 2009-03-02 | 2009-08-12 | 张应祥 | 一种大加工台面机床用的积木式精密平口钳 |
| CN201728604U (zh) * | 2010-05-28 | 2011-02-02 | 钱银光 | 轴销加工工装 |
| CN202045524U (zh) * | 2011-03-09 | 2011-11-23 | 弗兰德科技(深圳)有限公司 | 卡槽机用夹具 |
| CN202592028U (zh) * | 2012-04-28 | 2012-12-12 | 苏州金牛精密机械有限公司 | 批量小工件加工长度快速夹具 |
-
2012
- 2012-04-28 CN CN2012101302527A patent/CN102649233A/zh active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH670787A5 (en) * | 1986-08-21 | 1989-07-14 | Bachmann Ag F & L | Multiple workpiece jig assembly - has body with flat face supporting heads and stops and clamping-device channel |
| EP0328792B1 (de) * | 1988-01-05 | 1993-11-10 | Zivorad Mirkovic | Mehrfach-Spannvorrichtung |
| US6742432B1 (en) * | 2000-09-06 | 2004-06-01 | Steven J. Langis | Baluster-cutter frame arrangement |
| CN201253759Y (zh) * | 2008-04-21 | 2009-06-10 | 中山市利群精密实业有限公司 | 一种塑胶模具的电极加工定位夹具 |
| CN101502936A (zh) * | 2009-03-02 | 2009-08-12 | 张应祥 | 一种大加工台面机床用的积木式精密平口钳 |
| CN201728604U (zh) * | 2010-05-28 | 2011-02-02 | 钱银光 | 轴销加工工装 |
| CN202045524U (zh) * | 2011-03-09 | 2011-11-23 | 弗兰德科技(深圳)有限公司 | 卡槽机用夹具 |
| CN202592028U (zh) * | 2012-04-28 | 2012-12-12 | 苏州金牛精密机械有限公司 | 批量小工件加工长度快速夹具 |
Non-Patent Citations (1)
| Title |
|---|
| 王正刚等: "U形件车削用多工位可调夹具的设计", 《机械设计与制造》, no. 08, 8 August 2009 (2009-08-08) * |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104002253A (zh) * | 2014-05-07 | 2014-08-27 | 苏州金牛精密机械有限公司 | 手动研磨产品长度治具 |
| CN104002233A (zh) * | 2014-05-07 | 2014-08-27 | 苏州金牛精密机械有限公司 | 手动研磨产品宽度治具 |
| CN111015524A (zh) * | 2019-12-27 | 2020-04-17 | 上海骄成机电设备有限公司 | 一种半自动喷砂装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103949918B (zh) | 可夹持多个被加工零件的五面加工快换工装 | |
| CN204321682U (zh) | 多轴攻牙机用双面攻牙夹具 | |
| CN203900958U (zh) | 一种同步夹 | |
| CN202592028U (zh) | 批量小工件加工长度快速夹具 | |
| CN205008927U (zh) | 夹具 | |
| CN204471026U (zh) | 一种圆形顶针装夹装置 | |
| CN204221427U (zh) | 一种接线端子加工过程中工件夹具工装 | |
| CN204195308U (zh) | 一种支承座插槽夹具 | |
| CN103170861B (zh) | 一种模具电极加工的通用夹具 | |
| CN203817836U (zh) | 可夹持多个被加工零件的五面加工快换工装 | |
| CN103949921B (zh) | 一种对称式四轴加工夹具及装夹工艺方法 | |
| CN104493592A (zh) | 一种加工中心带气动夹紧装置 | |
| CN203650026U (zh) | 一种快速加工汽缸套工装 | |
| CN204621620U (zh) | 一种机用平口钳 | |
| CN103231259A (zh) | 一种用于模具电极加工的通用t型夹具 | |
| CN204430813U (zh) | 一种气动斜模夹紧装置 | |
| CN204639638U (zh) | 一种风机罩工装夹具 | |
| CN203712347U (zh) | 在立式车床上夹紧异形法兰使用的工装 | |
| CN106181486B (zh) | 一种用于中空液冷箱体加工的卡具 | |
| CN105689971A (zh) | 精密工件铣加工定位装置的制造方法 | |
| CN205290419U (zh) | 加工中心多工件加工装置 | |
| CN105081837B (zh) | 夹具结构 | |
| CN204843184U (zh) | 一种用于机加工的装夹治具 | |
| CN204108728U (zh) | 一种机械手装夹同轴度定位工装 | |
| CN203725944U (zh) | 配置于线切割机上的夹具结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C12 | Rejection of a patent application after its publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20120829 |