CN102490401A - 一种模内装饰用硬化膜及其制备方法 - Google Patents
一种模内装饰用硬化膜及其制备方法 Download PDFInfo
- Publication number
- CN102490401A CN102490401A CN2011103343993A CN201110334399A CN102490401A CN 102490401 A CN102490401 A CN 102490401A CN 2011103343993 A CN2011103343993 A CN 2011103343993A CN 201110334399 A CN201110334399 A CN 201110334399A CN 102490401 A CN102490401 A CN 102490401A
- Authority
- CN
- China
- Prior art keywords
- transparent
- film
- hardened layer
- preparation
- transparent support
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005034 decoration Methods 0.000 title claims abstract description 20
- 238000002360 preparation method Methods 0.000 title claims abstract description 10
- 238000000034 method Methods 0.000 claims abstract description 6
- 238000000576 coating method Methods 0.000 claims description 25
- 239000011248 coating agent Substances 0.000 claims description 24
- 238000001035 drying Methods 0.000 claims description 12
- 238000005286 illumination Methods 0.000 claims description 12
- 239000011347 resin Substances 0.000 claims description 10
- 229920005989 resin Polymers 0.000 claims description 10
- 229920000728 polyester Polymers 0.000 claims description 9
- 238000007711 solidification Methods 0.000 claims description 9
- 230000008023 solidification Effects 0.000 claims description 9
- 229920000178 Acrylic resin Polymers 0.000 claims description 8
- 239000004925 Acrylic resin Substances 0.000 claims description 8
- 229920002635 polyurethane Polymers 0.000 claims description 8
- 239000004814 polyurethane Substances 0.000 claims description 8
- 239000000203 mixture Substances 0.000 claims description 5
- 230000001788 irregular Effects 0.000 claims description 4
- 239000000463 material Substances 0.000 abstract description 9
- 239000010408 film Substances 0.000 description 48
- 229920000139 polyethylene terephthalate Polymers 0.000 description 20
- 239000005020 polyethylene terephthalate Substances 0.000 description 20
- 238000004049 embossing Methods 0.000 description 11
- -1 polybutylene terephthalate Polymers 0.000 description 9
- 238000002834 transmittance Methods 0.000 description 9
- 239000012530 fluid Substances 0.000 description 7
- 239000003595 mist Substances 0.000 description 7
- 208000034189 Sclerosis Diseases 0.000 description 6
- 230000000694 effects Effects 0.000 description 6
- 239000010409 thin film Substances 0.000 description 6
- NIXOWILDQLNWCW-UHFFFAOYSA-M Acrylate Chemical compound [O-]C(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-M 0.000 description 5
- 206010013786 Dry skin Diseases 0.000 description 5
- 208000037656 Respiratory Sounds Diseases 0.000 description 5
- 239000007787 solid Substances 0.000 description 5
- 238000012360 testing method Methods 0.000 description 5
- 238000005336 cracking Methods 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 4
- 239000002245 particle Substances 0.000 description 4
- 229920006254 polymer film Polymers 0.000 description 4
- 238000003851 corona treatment Methods 0.000 description 3
- 239000002390 adhesive tape Substances 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 230000009977 dual effect Effects 0.000 description 2
- UHESRSKEBRADOO-UHFFFAOYSA-N ethyl carbamate;prop-2-enoic acid Chemical compound OC(=O)C=C.CCOC(N)=O UHESRSKEBRADOO-UHFFFAOYSA-N 0.000 description 2
- 238000007761 roller coating Methods 0.000 description 2
- 238000010998 test method Methods 0.000 description 2
- FERIUCNNQQJTOY-UHFFFAOYSA-N Butyric acid Natural products CCCC(O)=O FERIUCNNQQJTOY-UHFFFAOYSA-N 0.000 description 1
- 239000004215 Carbon black (E152) Substances 0.000 description 1
- 229920000298 Cellophane Polymers 0.000 description 1
- 229920002284 Cellulose triacetate Polymers 0.000 description 1
- YCKRFDGAMUMZLT-UHFFFAOYSA-N Fluorine atom Chemical compound [F] YCKRFDGAMUMZLT-UHFFFAOYSA-N 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- 239000004695 Polyether sulfone Substances 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- 239000004793 Polystyrene Substances 0.000 description 1
- 239000004372 Polyvinyl alcohol Substances 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- NNLVGZFZQQXQNW-ADJNRHBOSA-N [(2r,3r,4s,5r,6s)-4,5-diacetyloxy-3-[(2s,3r,4s,5r,6r)-3,4,5-triacetyloxy-6-(acetyloxymethyl)oxan-2-yl]oxy-6-[(2r,3r,4s,5r,6s)-4,5,6-triacetyloxy-2-(acetyloxymethyl)oxan-3-yl]oxyoxan-2-yl]methyl acetate Chemical compound O([C@@H]1O[C@@H]([C@H]([C@H](OC(C)=O)[C@H]1OC(C)=O)O[C@H]1[C@@H]([C@@H](OC(C)=O)[C@H](OC(C)=O)[C@@H](COC(C)=O)O1)OC(C)=O)COC(=O)C)[C@@H]1[C@@H](COC(C)=O)O[C@@H](OC(C)=O)[C@H](OC(C)=O)[C@H]1OC(C)=O NNLVGZFZQQXQNW-ADJNRHBOSA-N 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 125000005396 acrylic acid ester group Chemical group 0.000 description 1
- 238000004378 air conditioning Methods 0.000 description 1
- 238000007774 anilox coating Methods 0.000 description 1
- 239000002216 antistatic agent Substances 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 125000004122 cyclic group Chemical group 0.000 description 1
- 150000001925 cycloalkenes Chemical class 0.000 description 1
- 229920005994 diacetyl cellulose Polymers 0.000 description 1
- 150000001993 dienes Chemical class 0.000 description 1
- UHPJWJRERDJHOJ-UHFFFAOYSA-N ethene;naphthalene-1-carboxylic acid Chemical compound C=C.C1=CC=C2C(C(=O)O)=CC=CC2=C1 UHPJWJRERDJHOJ-UHFFFAOYSA-N 0.000 description 1
- 239000005038 ethylene vinyl acetate Substances 0.000 description 1
- 230000004438 eyesight Effects 0.000 description 1
- 239000011737 fluorine Substances 0.000 description 1
- 229910052731 fluorine Inorganic materials 0.000 description 1
- 230000004313 glare Effects 0.000 description 1
- 239000011086 glassine Substances 0.000 description 1
- 229930195733 hydrocarbon Natural products 0.000 description 1
- 150000002430 hydrocarbons Chemical class 0.000 description 1
- 239000002932 luster Substances 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 1
- 229920002492 poly(sulfone) Polymers 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 229920001707 polybutylene terephthalate Polymers 0.000 description 1
- 229920006289 polycarbonate film Polymers 0.000 description 1
- 229920006267 polyester film Polymers 0.000 description 1
- 229920006393 polyether sulfone Polymers 0.000 description 1
- 229920002530 polyetherether ketone Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920000306 polymethylpentene Polymers 0.000 description 1
- 239000011116 polymethylpentene Substances 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 229920001296 polysiloxane Polymers 0.000 description 1
- 229920002223 polystyrene Polymers 0.000 description 1
- 239000011527 polyurethane coating Substances 0.000 description 1
- 229920005749 polyurethane resin Polymers 0.000 description 1
- 229920002451 polyvinyl alcohol Polymers 0.000 description 1
- 239000004800 polyvinyl chloride Substances 0.000 description 1
- 229920000915 polyvinyl chloride Polymers 0.000 description 1
- 238000007639 printing Methods 0.000 description 1
- KCTAWXVAICEBSD-UHFFFAOYSA-N prop-2-enoyloxy prop-2-eneperoxoate Chemical compound C=CC(=O)OOOC(=O)C=C KCTAWXVAICEBSD-UHFFFAOYSA-N 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 150000005846 sugar alcohols Polymers 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 239000006097 ultraviolet radiation absorber Substances 0.000 description 1
- 229920001567 vinyl ester resin Polymers 0.000 description 1
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
Images

Landscapes
- Laminated Bodies (AREA)
Abstract
一种模内装饰用硬化膜及其制备方法,它包括透明支持体和涂覆在透明支持体表面的透明硬化层,所述透明硬化层上压印有凹凸的微结构;本发明采用两次固化工艺,一方面在保证赋予凹凸的微结构定型的同时还避免了硬化层的物料在压印设备表面的残余;另一方面赋予了硬化膜足够的硬度,使其满足IMD的要求。
Description
技术领域
本发明专利属于模内装饰(IMD)技术领域,特别涉及一种模内装饰用硬化膜及其制备方法。
背景技术
模内装饰(IMD)是指产品在模具内射出成型时,其产品表面同时形成具有装饰图案的工艺技术,一般是预先形成一具有装饰图案的薄膜,然后对该形成有装饰图案的薄膜进行热压成型以形成预定的形状,将该薄膜进行裁切后再置于射出成型模具的模穴内,最好将熔融材料注入模穴内,薄膜与熔融材料相结合并形成具有装饰图案的产品。采用模内装饰所制得的产品,其外观较射出成型后再采用涂装而形成图案的产品具有更强的实体感,并且,图案不存在褪色、脱落等不良现象发生,其广泛用于制造各类产品的外壳。
模内装饰是目前国际风行的表面装饰技术,主要应用于家电产品的表面装饰及功能性面板,常用在手机视窗镜片及外壳、洗衣机控制面板、冰箱控制面板、空调控制面板、汽车仪表盘、电饭煲控制面板多种领域的面板、标志等外观件上。
通常,室内家电装饰的IMD产品以高光泽、透明型硬化膜为主,但这种产品在有些场所,如户外或有灯光的环境下使用时常常遇到由于板材表面反光而造成“眩光”污染,“眩光”污染严重影响IMD产品图案可视性和产品的应用领域。另外,随着人们消费审美观念多元化,越来越多人们倾向于用哑光面板材料进行室内家电装饰。这样一来,哑光、防眩光或磨砂效果的IMD硬化膜逐渐进入人们的视线。
目前,对硬化进行哑光或防眩光处理,其通常采用的技术手段是在硬化涂层中添加防眩粒子,通过防眩粒子对表面光的漫反射作用达到硬化膜表面呈哑光或磨砂视觉效果。但是,由于所添加的防眩粒子与涂层树脂材料不同属一类物质,其折光系数存在一定差异,防眩粒子会对透射光造成一定程度的折射、大角度散射和吸收,使硬化膜的透光性能会受影响,直接造成IMD印刷图案的清晰度不佳,简单的说就是印刷图案色彩不正、不透,比如黑底不黑、出现灰黑等。
发明内容
本发明要解决的技术问题是:克服上述技术存在的缺点,提供一种能够产生磨砂效果、透光率更高、图案清晰度更好的模内装饰用硬化膜。
本发明要解决的另一个技术问题是:提供这种模内装饰用硬化膜的制备方法。
为解决上述技术问题,本发明采取的技术方案为:
一种模内装饰用硬化膜,它包括透明支持体和涂覆在透明支持体表面的透明硬化层,其中,透明硬化层上压印有凹凸的微结构。
上述模内装饰用硬化膜,所述凹凸的微结构的深度在5~40微米。
上述模内装饰用硬化膜,所述透明支持体另一面涂覆含有聚酯、聚氨酯、丙烯酸树脂或它们混合物的树脂层。
一种模内装饰用硬化膜的制备方法,它按如下步骤进行:
(1)涂布:在透明支持体的一个表面涂布透明硬化层;
(2)加热干燥:在40-100℃下加热干燥透明硬化层;
(3)压印和一次固化:在干燥后的透明硬化层的表面压印凹凸的微结构,同时从透明支持体的另一个表面对硬化层进行一次紫外固化;
(4)二次固化:压印后对硬化层进行二次紫外固化,得到具有凹凸微结构的模内装饰用硬化膜。
所述透硬化层的厚度为10~50微米。
所述一次固化和二次UV的紫外照度为300~500mj/cm2。
所述凹凸微结构的深度在5~40微米。
所述透明支持体另一面涂覆含有聚酯、聚氨酯、丙烯酸树脂或它们混合物的树脂层。
与现有技术相比,本发明具有如下优点:
1.本发明的硬化膜因其硬化层表面压印有凹凸的微结构,对表面反射光和透射光起到“漫反射”和“散射”作用,产生磨砂视觉的装饰效果;同时由于涂层为均相物质,不存在“杂散光”,避免了对透光率和清晰度的影响,使膜的透过率更高,用其做成的IMD产品具有图案更清晰、色泽更鲜艳等优点。
2.采用两次固化工艺,一方面在保证赋予凹凸的微结构定型的同时避免了硬化层的物料在压印设备表面的残余;另一方面赋予了硬化膜足够的硬度,使其满足IMD的要求。
附图说明
图1是本发明的主视图;
图2是本发明的剖面图。
图中各标号为:1、支持体;2、透明硬化层;3、凹凸微结构;4、树脂层。
具体实施方式
适合本发明的支持体可以选自聚酯薄膜,如聚对苯二甲酸乙二酯,聚对苯二甲酸丁二酯和聚萘二甲酸亚乙酯薄膜,聚乙烯薄膜,聚丙烯薄膜,玻璃纸,二乙酰基纤维素薄膜,三乙酰基纤维素薄膜,丁酸乙酰基纤维素薄膜,聚氯乙烯薄膜,聚偏氯乙烯薄膜,聚乙烯醇薄膜,乙烯-醋酸乙烯酯共聚物薄膜,聚苯乙烯薄膜,聚碳酸酯薄膜,聚甲基戊烯薄膜,聚砜薄膜,聚醚醚酮薄膜,聚醚砜薄膜,聚醚酰亚胺薄膜,氟树脂薄膜,聚酰胺薄膜,丙烯酸树脂薄膜,聚氨酯树脂薄膜,降冰片烯-基聚合物薄膜,环烯烃-基聚合物薄膜,环状共轭二烯-基聚合物薄膜和乙烯基酯环族烃聚合物薄膜。更为优选的是聚对苯二甲酸乙二酯薄膜,可以对其表面提前进行予处理,以提高支持体的表面与硬化层间的粘合牢度。
硬化树脂层中使用的UV固化树脂可以选自聚氨酯丙烯酸酯、硅酮丙烯酸酯、环氧丙烯酸酯、聚酯丙烯酸酯、多元醇丙烯酸酯等的一种或两种以上的组合;涂覆时可以将UV固化树脂配制成涂布液,以保证涂布表观的均一性,根据需要,涂布液中可以加入表面活性剂、防静电剂、紫外吸收剂等。
本发明对硬化层的厚度控制在10~50微米,以其满足压印和IMD性能要求。
本发明通过采用压花方式在硬化层上形成的不同的纹路,以实现在硬化层上压印凹凸的微结构,实现有效的磨砂效果,这些凹凸的微结构的的粗糙程度和深度可以根据使用情况的不同而进行调节,其深度优选在5~40微米之间。这些微结构可以是规则的,也可以是不规则的。
为了满足油墨印刷的要求,透明支持体的另一面涂覆含聚酯、聚氨酯、丙烯酸树脂或它们混合物的树脂层。
本发明对涂覆方式没有特别限定,可以从公知的方法中选择,如狭缝涂布、刮刀涂布、转移辊涂布、对辊涂布、网纹辊涂布、凹版涂布等。
以下实施例用于解释本发明,但本发明不限于以下实施例。
实施例1
在聚对苯二甲酸乙二酯薄膜(PET)的一面预先涂覆聚氨酯树脂涂层,干燥;并将PET的另一面进行电晕处理,然后在其表面涂覆固含量为25%的纯丙烯酸树脂硬化涂布液;在60℃下加热干燥,硬化层的厚度为15微米;干燥后在硬化层表面用压花辊进行压花,花纹深度为10微米,在压花的同时,从PET的另一面以350mj/cm2的紫外照度对硬化层进行一次紫外固化,一次固化后以350mj/cm2的紫外照度从硬化层一面对硬化层进行二次固化,使硬化层完全固化,得到具有凹凸微结构的硬化膜,其透光率为90.5%,雾度为45%,具体性能见表1。
实施例2
在聚对苯二甲酸乙二酯薄膜(PET)的一面预先涂覆聚氨酯树脂涂层,干燥;并将PET的另一面进行电晕处理,然后在其表面涂覆固含量为30%的聚氨酯丙烯酸酯硬化涂布液;在40℃下加热干燥,硬化层的厚度为10微米;干燥后在硬化层表面用压花辊进行压花,花纹深度为5微米,在压花的同时,从PET的另一面以300mj/cm2的紫外照度对硬化层进行一次紫外固化,一次固化后以400mj/cm2的紫外照度从硬化层一面对硬化层进行二次固化,使硬化层完全固化,得到具有凹凸微结构的硬化膜, 其透光率为90.3%,雾度为38%,具体性能见表1。
实施例3
在预先双面涂覆丙烯酸树脂涂层处理过的聚对苯二甲酸乙二酯薄膜(PET)的其中一表面上,涂覆固含量为33%的聚酯丙烯酸酯硬化涂布液;在90℃下加热干燥,硬化层的厚度为50微米;干燥后在硬化层表面用压花辊进行压花,花纹深度为40微米,在压花的同时,从PET的另一面以450mj/cm2的紫外照度对硬化层进行一次紫外固化,一次固化后以500mj/cm2的紫外照度从硬化层一面对硬化层进行二次固化,使硬化层完全固化,得到具有凹凸微结构的硬化膜,其透光率为90.8%,雾度为60%,具体性能见表1。
实施例4
在预先双面涂覆聚氨酯涂层处理过的聚对苯二甲酸乙二酯薄膜(PET)的其中一表面上,涂覆固含量为40%的聚酯丙烯酸酯硬化涂布液;在100℃下加热干燥,硬化层的厚度为50微米;干燥后在硬化层表面用压花辊进行压花,花纹深度为35微米,在压花的同时,从PET的另一面以400mj/cm2的紫外照度对硬化层进行一次紫外固化,一次固化后以400mj/cm2的紫外照度从硬化层一面对硬化层进行二次固化,使硬化层完全固化;得到具有凹凸微结构的硬化膜,其透光率为90.4%,雾度为58%,具体性能见表1。
实施例5
在聚对苯二甲酸乙二酯薄膜(PET)的一面预先涂覆聚氨酯树脂涂层,干燥;并将PET的另一面进行电晕处理,然后在其表面涂覆固含量为40%的聚酯丙烯酸酯硬化涂布液;在80℃下加热干燥,硬化层的厚度为30微米;干燥后在硬化层表面用压花辊进行压花,花纹深度为25微米,在压花的同时,从PET的另一面以350mj/cm2的紫外照度对硬化层进行一次紫外固化,一次固化后以400mj/cm2的紫外照度从硬化层一面对硬化层进行二次固化,使硬化层完全固化,得到具有凹凸微结构的硬化膜,其透光率为91.0%,雾度为55%,具体性能见表1。
表1 实施例测试结果
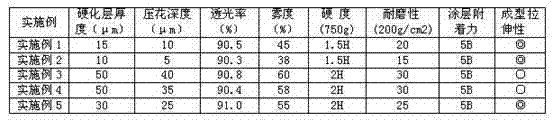
表中:
(1)透光率、雾度测试
参照标准ASTM D1003,利用雾度计[由日立公司 制造;型号:“U3000”],测量总的透光率(T)和雾度(H)。
(2)铅笔硬度测试
参照标准ASTM D3363,利用通过铅笔刮擦的涂膜硬度测试仪[由上海普申化工机械有限公司;型号:“BY”]测量铅笔硬度。
(3)涂层附着力测试方法
参照标准ASTM D3359,硬涂膜的硬化层表面用切割器切成100个断面线,其中每个断面线的尺寸是1mm×1mm,随后以2.0Kg力将3M-610型专业测试胶带(3M公司)粘附到划格透明硬涂层表面上。3min后以180°角将3M胶带从该表面剥离。涂层附着力根据数出留在基材上的硬化层的断面线的数目进行评估,从低到高分为1B、2B、3B、4B和5B共5个等级。
(4)耐磨性试验方法
透明硬涂层的表面用#0000号钢丝绒球进行往复摩擦,其负重为200g/cm2,摩擦距离为5-6cm。观察被摩擦过硬化膜表面的划伤状况进行评估,以不出现细划伤的最高摩擦次数进行计量评估。
(5)拉伸成形性测试方法
将不同硬化膜样片按照7-8mm高度和90°角进行成型拉伸,观察拉伸后不同弯曲面下硬化面是否有裂纹、开裂及涂层脱落弊病,并根据以下标准进行评估:
未见裂纹、开裂及涂层脱落 计为“◎”;
仅出现极轻微的裂纹 计为“○”;
出现轻微的裂纹、未见开裂和涂层脱落 计为“△”;
出现明显的裂纹、开裂和涂层脱落 计为“×”。
Claims (8)
1.一种模内装饰用硬化膜,包括透明支持体(1)和涂覆在透明支持体表面的透明硬化层(2),其特征在于,透明硬化层(2)上压印有凹凸的微结构(3)。
2.根据权利要求1所述透明硬化膜,其特征在于,所述凹凸的微结构(3)的深度在5~40微米。
3.根据权利要求2所述硬化膜,其特征在于,所述透明支持体(1)另一面涂覆含有聚酯、聚氨酯、丙烯酸树脂或它们混合物的树脂层(4)。
4.一种制备如权利要求1、2或3所述模内装饰用硬化膜的方法,其特征在于,它按如下步骤进行:
1)涂布:在透明支持体(1)的一个表面涂布透明硬化层(2);
2)加热干燥:在40-100℃下加热干燥透明硬化层(2);
3)压印和一次固化:在干燥后的透明硬化层表面(2)压印凹凸的微结构(3),同时从透明支持体(1)的另一个表面对硬化层(2)进行一次紫外固化;
4)二次固化:压印后对硬化层(2)进行二次紫外固化,得到具有凹凸的微结构(3)的模内装饰用硬化膜。
5.根据权利要求4所述制备方法,其特征在于,所述透硬化层(2)的厚度为10~50微米。
6.根据权利要求5所述制备方法,其特征在于,所述一次固化和二次UV固化的紫外照度为300~500mj/cm2。
7.根据权利要求6所述制备方法,其特征在于,所述凹凸的微结构(3)的深度在5~40微米。
8.根据权利要求7所述制备方法,其特征在于,所述透明支持体(1)另一面涂覆含有聚酯、聚氨酯、丙烯酸树脂或它们混合物的树脂层(4)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011103343993A CN102490401A (zh) | 2011-10-29 | 2011-10-29 | 一种模内装饰用硬化膜及其制备方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011103343993A CN102490401A (zh) | 2011-10-29 | 2011-10-29 | 一种模内装饰用硬化膜及其制备方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN102490401A true CN102490401A (zh) | 2012-06-13 |
Family
ID=46182280
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011103343993A Pending CN102490401A (zh) | 2011-10-29 | 2011-10-29 | 一种模内装饰用硬化膜及其制备方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102490401A (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104640695A (zh) * | 2012-09-20 | 2015-05-20 | 柯尼卡美能达株式会社 | 光学膜 |
| CN107928024A (zh) * | 2017-12-15 | 2018-04-20 | 福建浔兴拉链科技股份有限公司 | 一种具有特殊外观效果的拉链的制造方法 |
| CN113798153A (zh) * | 2021-08-25 | 2021-12-17 | 佛山市顺德区普瑞特机械制造有限公司 | 一种表面亮雾度不同的地板的制备方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1258866A (zh) * | 1999-12-17 | 2000-07-05 | 夏晓良 | 一种全息防伪方法 |
| CN1917097A (zh) * | 2005-08-18 | 2007-02-21 | 财团法人工业技术研究院 | 透明导电薄膜结构及其制造方法 |
| CN101446759A (zh) * | 2008-12-24 | 2009-06-03 | 武汉光迅科技股份有限公司 | 纳米压印用二次压印模板的制作方法及其二次压印模板 |
| CN101825729A (zh) * | 2010-05-11 | 2010-09-08 | 中国乐凯胶片集团公司 | 一种模内装饰用防眩硬化膜 |
| CN201819997U (zh) * | 2010-10-20 | 2011-05-04 | 中国乐凯胶片集团公司 | 一种具有双硬化层的光学薄膜 |
| US20110183120A1 (en) * | 2008-07-02 | 2011-07-28 | Sabic Innovative Plastics Ip B.V. | Coated Film for Insert Mold Decoration, Methods for Using the Same, and Articles Made Thereby |
-
2011
- 2011-10-29 CN CN2011103343993A patent/CN102490401A/zh active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1258866A (zh) * | 1999-12-17 | 2000-07-05 | 夏晓良 | 一种全息防伪方法 |
| CN1917097A (zh) * | 2005-08-18 | 2007-02-21 | 财团法人工业技术研究院 | 透明导电薄膜结构及其制造方法 |
| US20110183120A1 (en) * | 2008-07-02 | 2011-07-28 | Sabic Innovative Plastics Ip B.V. | Coated Film for Insert Mold Decoration, Methods for Using the Same, and Articles Made Thereby |
| CN101446759A (zh) * | 2008-12-24 | 2009-06-03 | 武汉光迅科技股份有限公司 | 纳米压印用二次压印模板的制作方法及其二次压印模板 |
| CN101825729A (zh) * | 2010-05-11 | 2010-09-08 | 中国乐凯胶片集团公司 | 一种模内装饰用防眩硬化膜 |
| CN201819997U (zh) * | 2010-10-20 | 2011-05-04 | 中国乐凯胶片集团公司 | 一种具有双硬化层的光学薄膜 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104640695A (zh) * | 2012-09-20 | 2015-05-20 | 柯尼卡美能达株式会社 | 光学膜 |
| CN107928024A (zh) * | 2017-12-15 | 2018-04-20 | 福建浔兴拉链科技股份有限公司 | 一种具有特殊外观效果的拉链的制造方法 |
| CN113798153A (zh) * | 2021-08-25 | 2021-12-17 | 佛山市顺德区普瑞特机械制造有限公司 | 一种表面亮雾度不同的地板的制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI556990B (zh) | 一種具立體效果的印刷裝飾膜及其裝飾產品 | |
| CN103554540B (zh) | 一种模内装饰用硬化膜 | |
| KR101437784B1 (ko) | 종방향 헤어라인이 구현된 인테리어 필름 및 이의 제조방법 | |
| JP6064740B2 (ja) | 加飾シート及び加飾樹脂成形品 | |
| CN109321033A (zh) | 油墨组合物及利用其的室内装饰薄膜 | |
| CN101825729A (zh) | 一种模内装饰用防眩硬化膜 | |
| JP5327300B2 (ja) | 射出成形同時加飾用加飾シート、及び射出成形同時加飾用加飾シートの製造方法 | |
| CN220639165U (zh) | 一种具有全息纹理的ins汽车装饰膜片 | |
| CN114835408A (zh) | 仿釉下彩耐久性装饰玻璃面板的制备工艺 | |
| CN102009540A (zh) | 雾面转印膜结构 | |
| CN102529190A (zh) | 外观件的装饰膜以及具有纹路的外观件的制作方法 | |
| CN204235957U (zh) | 一种用于模内装饰的热-紫外光双固化硬化薄膜 | |
| CN203580244U (zh) | 表面具有凸起结构的模内装饰用透明硬化膜 | |
| JP5194681B2 (ja) | エンボス加飾射出成形品の製造方法 | |
| JP4914647B2 (ja) | 成形同時絵付け用転写フィルム | |
| JP2006239967A (ja) | 転写シート | |
| KR20150009092A (ko) | 성형성이 우수한 고광택 인테리어용 장식필름 | |
| CN102501421A (zh) | 一种模内装饰用磨砂硬化膜 | |
| CN108312421B (zh) | 洗衣机控制面板装饰板及其制造方法以及洗衣机 | |
| KR20180034785A (ko) | 차량용 내장재의 제조방법 및 차량용 내장재 | |
| JP5267019B2 (ja) | エンボス加飾シートの製造方法 | |
| CN201423865Y (zh) | 具有多彩变色光的印刷膜 | |
| CN202319110U (zh) | 一种模内装饰用硬化膜 | |
| JP7578042B2 (ja) | 転写シート、並びに、これを用いた化粧材の製造方法及び化粧材 | |
| CN203931418U (zh) | 一种具有立体显示效果的发光结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C12 | Rejection of a patent application after its publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20120613 |