CN102476291A - 新型车-车拉数控机床 - Google Patents
新型车-车拉数控机床 Download PDFInfo
- Publication number
- CN102476291A CN102476291A CN2010105539763A CN201010553976A CN102476291A CN 102476291 A CN102476291 A CN 102476291A CN 2010105539763 A CN2010105539763 A CN 2010105539763A CN 201010553976 A CN201010553976 A CN 201010553976A CN 102476291 A CN102476291 A CN 102476291A
- Authority
- CN
- China
- Prior art keywords
- lathe bed
- bed
- worm
- breadth
- car
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000007514 turning Methods 0.000 title abstract description 6
- 238000005096 rolling process Methods 0.000 claims description 2
- 238000012545 processing Methods 0.000 abstract description 10
- 230000005540 biological transmission Effects 0.000 abstract 2
- 238000004519 manufacturing process Methods 0.000 description 6
- 238000000034 method Methods 0.000 description 6
- 238000013461 design Methods 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 4
- 238000003754 machining Methods 0.000 description 3
- 238000005304 joining Methods 0.000 description 2
- 238000011161 development Methods 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
Images


Landscapes
- Machine Tool Units (AREA)
Abstract
新型车—车拉数控机床,它包括床身(8),在床身(8)上设有与床身(8)滑动连接的左床头(13)和尾部支撑装置,与床身(8)滚动连接有右纵横向移动托板装置(7),受数控系统控制的丝杠(1)支撑在床身(8)上并与右纵横向移动托板装置(7)相配,其特征在于:在右纵横向移动托板装置(7)上方的刀台上安装有受数控系统控制的右蜗轮蜗杆传动机构(6),装夹刀具的右圆盘刀架(5)安装在右蜗轮蜗杆传动机构(6)中的蜗轮轴的输出端上。本发明的机床具有高速、高效、高精度的特点,可对汽车曲轴同时实现车削或拉削加工,特别适用于平衡块侧面不需加工、轴颈有沉割槽的曲轴加工。
Description
技术领域
本发明涉及一种机械制造业加工设备,具体是车一车拉数控机床,它是用于汽车零部件曲轴加工的专用数控机床。
背景技术
随着汽车工业和制造技术的发展,我国汽车工业将成为国民经济的支柱产业,其生产能力也在逐年增长。随着我国汽车工业的迅速发展,汽车产量大幅度的增长,显然是需要采用大量的用于汽车零部件曲轴加工的专用数控机床来实现。
目前,大部分专业厂家普遍采用普通机床和专用组合机床组成的流水线生产,生产效率和自动化程度都较低。工件曲轴的主轴颈和连杆轴颈多采用车削方式进行粗加工,其加工精度低、柔性差、工序质量稳定性低,且容易产生较大的内部应力,难以达到合理的加工余量。而仅有少数的厂家采用专用的数控车床,但也由于设备的不完善等原因使得曲轴加工的过程存在很多不足。如普通的数控曲轴车床,是由两个六工位的电动刀架进行加工,其主轴转速较低,并且需要人工手动分度,使其加工效率和精度低,自动化水平低,仅适用于小批量曲轴的生产。
发明内容
本发明的目的是提供一种具有高速、高效、高精度等特点且可车削和/或拉削加工的车一车拉数控机床,特别适用于平衡块侧面不需加工、轴颈有沉割槽的曲轴加工。
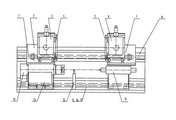
本发明的车一车拉数控机床,它包括床身8,在床身8上设有与床身8滑动连接的左床头1 3和尾部支撑装置,与床身8滚动连接有右纵横向移动托板装置7,受数控系统控制的丝杠1支撑在床身8上并与右纵横向移动托板装置7相配,其特征在于:在右纵横向移动托板装置7上方的刀台上安装有受数控系统控制的右蜗轮蜗杆传动机构6,装夹刀具的右圆盘刀架5安装在右蜗轮蜗杆传动机构6中的蜗轮轴的输出端上。
本发明的车一车拉数控机床,其中所述的托板装置为两组,形成在床身8上相对设置有左纵横移动托板装置2和右纵横移动托板装置7的双托板结构。
本发明的车一车拉数控机床,其中所述的尾部支撑装置为机床尾座15或与左床头13相对设置的与床身滑动连接的右床头10。
本发明的车一车拉数控机床,其中所述的丝杠1为滚珠丝杠。
本发明的车一车拉数控机床与现有技术相比,具有如下优点:
1、本发明的机床具有高速、高效、高精度的特点,可对汽车曲轴同时实现车削或拉削加工,特别适用于平衡块侧面不需加工、轴颈有沉割槽的曲轴加工;
2、本发明实际上是采用模块化设计技术,保证机床的合理布局和优化设计,机床可变形四种不同的结构以适应不同的零件,满足客户的需求。
3、本发明在机床结构上,通过同一根滚珠丝杠上的两个旋转螺母,带动两个移动部件,即左纵横向移动拖板和右纵横向移动拖板,实现左纵横向移动拖板和右纵横向移动拖板分别移动,简化了机床的结构,提高了左、右拖板纵向移动的速度和精度。
4、本发明的左、右床头(或尾座)在装夹工件时可实现对置移动,方便了机器人的上下料工作,提高机床的柔性、效率及定位准确性。
5、本发明的曲轴的夹持还可采用两端夹紧方式,而不是一端夹紧一端顶紧的最优化设计,使工件的变形最小。
6、双圆盘刀架结构的设计可使两个圆盘刀架同时实现车削或拉削功能,既车拉削一体化工艺技术,实现机床高效、高速运动,提高了曲轴加工效率和精度。
附图说明
图1是本发明中实施例1的结构示意图;
图2是本发明中实施例2的结构示意图;
图3是本发明中实施例3的结构示意图;
图4是本发明中实施例4的结构示意图。
具体实施方式
实施例l:
如图1所示:8为床身,在床身8的左端前侧面左下方安装有左床头13,左床头13通过床头驱动装置14与数控系统相接,在左床头13的主轴输出端上装有曲轴自动夹紧构机,用于装夹曲轴的一端;左床头13与床身8之问为滑动连接,在左床头13的下部安装有丝母与滚珠丝杠16相配,滚珠丝杠16轴承支撑在床身8上并与数控系统相接,可实现左床头13相对于床身8做纵向移动。在床身8的前侧面右F方安装有尾座15,尾座15为通过数控系统控制的液压尾座,其卜设有顶尖用于支撑曲轴的另一端;尾座15上安装有丝母与滚珠丝杠17相配,滚珠丝杠17轴承支撑在床身8上并与数控系统相接,可实现尾座15相对于床身8做纵向移动。在床身8上还安装有与滚珠丝杠11相配的中心架12用作曲轴的中间支撑,中心架12与床身8之间为滑动连接。在床身8的上面安装有右纵横向移动托板装置7,其中大托板相对于床身8可纵向移动,大托板上方的小托板相对于大托板可沿床身8横向移动。在床身8上支撑有与数控装置相接的滚珠丝杠1,滚珠丝杠1与右纵横向移动托板装置7上的丝母相配。在右纵横向移动托板装置7上方的刀台上安装有右蜗轮蜗杆传动机构6,该机构由与数控系统相接的电机驱动。蜗轮蜗杆传动机构中的蜗轮轴的输出端上固定连接有安装刀具的右圆盘刀架5。
实施例2:
如图2所示:与上述实施例1所不同的是本装置有两组托板装置,形成双托板结构,即在床身8的上面滑道连接有左纵横向移动托板装置2,其中大托板相对于床身8可纵向移动,大托板上方的小托板相对于大托板可沿床身8横向滑动。滚珠丝杠1与左纵横向移动托板装置2上的丝母相配。在左纵横向移动托板装置2上方的刀台上安装有左蜗轮蜗杆传动机构3,该机构由与数控系统相接的电机驱动。蜗轮蜗杆传动机构中的蜗轮轴的输出端上固定连接有安装刀具的左圆盘刀架4。
实施例3:
如图3所示:与上述实施例1所不同的是将右床头10取代了实施例1中的尾座15,右床头10与床身8之间为滑动连接,右床头10由与数控系统相接的床头驱动装置9驱动,右床头10上的丝母与滚珠丝杠17相配,形成两个相对设置的双床头结构。每个床头中的主轴输出端上的夹具可分别夹紧曲轴的两端。
实施例4:
如图4所示:与上述实施例3所不同的是在床身8上安装了左纵横移动托板装置2,其结构与实施例2中表述的相同,不再详述,形成了双托板装置、双床头的结构。
其中所述的滚珠丝杠1、滚珠丝杠11、滚珠丝杠16、滚珠丝杠17、托板装置中的大托板、小托板、蜗轮蜗杆传动机构均是通过与数控装置相接的伺服电机进行控制的。
安装在滚珠丝杠11上的中心架12可以为固定、手动或自动控制,中心架1 2可实现增加加工工件刚度的功能。
在左圆盘刀架4和右圆盘刀架5上分别装有矩形刀片,刀片倾斜安装,圆盘刀架回转轴线与机床主轴轴线平行,在数控系统控制下刀片随圆盘刀架旋转,同时零件(曲轴)又在数控系统控制下与圆盘刀架做相对旋转,从而使刀具作径向切入进给,完成车拉切削加工。本发明中的双主轴结构,四轴控制,即为两个X轴(Xl、X2)和两个Z轴(Zl、Z2),其中X轴定义为移动拖板沿床身横向移动的方向,Z轴定义为移动拖板沿床身纵向移动的方向,左圆盘刀架4和右圆盘刀架5的控制轴分别为Cl和C2,分别采用蜗轮蜗杆传动机构进行驱动。
Claims (2)
1. 一种车—车拉数控机床,它包括床身,在床身上设有与床身滑动连接的左床头和尾部支撑装置,与床身滚动连接有右纵横向移动托板装置,受数控系统控制的丝杠支撑在床身上并与右纵横向移动托板装置相配,其特征在于:在右纵横向移动托板装置方的刀台上安装有受数控系统控制的右蜗轮蜗杆传动机构,装夹刀具的右圆盘刀架安装在右蜗轮蜗杆传动机构中的蜗轮轴的输出端上。
2. 根据权利要求1所述的车一车拉数控机床,其特征在于:所述的托板装置为两组,形成在床身上相对设置有左纵横移动托板装置和右纵横移动托板装置的双托板结构;尾部支撑装置为机床尾座或与左床头相对设置的与床身滑动连接的右床头;丝杠为滚珠丝杠。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010105539763A CN102476291A (zh) | 2010-11-23 | 2010-11-23 | 新型车-车拉数控机床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010105539763A CN102476291A (zh) | 2010-11-23 | 2010-11-23 | 新型车-车拉数控机床 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN102476291A true CN102476291A (zh) | 2012-05-30 |
Family
ID=46089131
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2010105539763A Pending CN102476291A (zh) | 2010-11-23 | 2010-11-23 | 新型车-车拉数控机床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102476291A (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104400437A (zh) * | 2014-12-01 | 2015-03-11 | 盐城苏工高科机械有限公司 | 一种双路径车铣复合中心 |
| CN112296411A (zh) * | 2020-07-27 | 2021-02-02 | 襄阳福达东康曲轴有限公司 | 加工曲轴轴颈及轴颈两侧平衡块端面的铣头箱 |
| CN112658753A (zh) * | 2020-12-25 | 2021-04-16 | 重庆达望曲轴机械制造有限公司 | 一种曲轴铣键槽用工装 |
-
2010
- 2010-11-23 CN CN2010105539763A patent/CN102476291A/zh active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104400437A (zh) * | 2014-12-01 | 2015-03-11 | 盐城苏工高科机械有限公司 | 一种双路径车铣复合中心 |
| CN112296411A (zh) * | 2020-07-27 | 2021-02-02 | 襄阳福达东康曲轴有限公司 | 加工曲轴轴颈及轴颈两侧平衡块端面的铣头箱 |
| CN112658753A (zh) * | 2020-12-25 | 2021-04-16 | 重庆达望曲轴机械制造有限公司 | 一种曲轴铣键槽用工装 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102303245B (zh) | 车磨复合加工机床的刀具台 | |
| CN114161170B (zh) | 一种油缸加工专用多轴车铣复合中心及其工作方法 | |
| CN110842625B (zh) | 一种双向动力多轴装夹加工装置 | |
| CN204770699U (zh) | 自动化正倒立复合数控车削中心 | |
| CN104117858A (zh) | 一种五轴联动立式加工中心 | |
| CN101214556A (zh) | 车-车拉数控机床 | |
| CN210548131U (zh) | 多刀高效同步动平衡车削加工机床 | |
| CN110434616A (zh) | 一种新型立式数控车磨复合机床 | |
| CN112894379A (zh) | 一种高精度的立式车铣磨复合中心机床 | |
| CN203649913U (zh) | 可连续加工轴类激光熔敷多功能工作站 | |
| CN202984717U (zh) | 大型铸件全自动加工镗铣床 | |
| CN103182655A (zh) | 多刀加工阀门阀体数控双滑块动力头 | |
| CN103111847A (zh) | 一种多功能数控机床 | |
| CN103418860A (zh) | 一种内螺纹磨削中心整机 | |
| CN102873365A (zh) | 大型铸件全自动加工镗铣床 | |
| CN202029007U (zh) | 桥式数控龙门磨床结构 | |
| CN202240452U (zh) | 一种闸阀密封面数控车镗床 | |
| CN202123365U (zh) | 车磨复合加工机床的刀具台 | |
| CN219924589U (zh) | 复合加工机床的双刀塔结构 | |
| US4070934A (en) | Machine tools | |
| CN106112017A (zh) | 一种带自定心卡盘的单柱高速数控立式车床 | |
| CN222957995U (zh) | 一种轴类工件铣扁机 | |
| CN211053264U (zh) | 一种双主轴机床 | |
| CN110948249A (zh) | 车床输出端可调式加工竖翻转台 | |
| CN202317658U (zh) | 一种多功能组合机床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C02 | Deemed withdrawal of patent application after publication (patent law 2001) | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20120530 |