CN102383073A - 在线固溶炉 - Google Patents
在线固溶炉 Download PDFInfo
- Publication number
- CN102383073A CN102383073A CN2011103251578A CN201110325157A CN102383073A CN 102383073 A CN102383073 A CN 102383073A CN 2011103251578 A CN2011103251578 A CN 2011103251578A CN 201110325157 A CN201110325157 A CN 201110325157A CN 102383073 A CN102383073 A CN 102383073A
- Authority
- CN
- China
- Prior art keywords
- roller
- quenching chamber
- process furnace
- way
- line solution
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000006104 solid solution Substances 0.000 title abstract description 3
- 230000000171 quenching effect Effects 0.000 claims abstract description 31
- 238000010791 quenching Methods 0.000 claims abstract description 29
- 230000007704 transition Effects 0.000 claims abstract description 5
- 238000000034 method Methods 0.000 claims description 26
- 230000001839 systemic circulation Effects 0.000 claims description 5
- 229920001342 Bakelite® Polymers 0.000 claims description 3
- 239000004637 bakelite Substances 0.000 claims description 3
- 238000009827 uniform distribution Methods 0.000 claims description 3
- 238000010438 heat treatment Methods 0.000 abstract description 7
- 238000007599 discharging Methods 0.000 abstract 3
- 238000010923 batch production Methods 0.000 abstract 1
- 239000000463 material Substances 0.000 description 14
- 238000004519 manufacturing process Methods 0.000 description 6
- 239000000243 solution Substances 0.000 description 6
- 229910052782 aluminium Inorganic materials 0.000 description 5
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 5
- 239000004411 aluminium Substances 0.000 description 4
- 229910000838 Al alloy Inorganic materials 0.000 description 3
- 239000000725 suspension Substances 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 238000009434 installation Methods 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 230000011218 segmentation Effects 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 230000001550 time effect Effects 0.000 description 1
Images

Landscapes
- Heat Treatments In General, Especially Conveying And Cooling (AREA)
- Tunnel Furnaces (AREA)
Abstract
本发明公开了一种在线固溶炉,包括加热炉、淬火室;加热炉和淬火室水平设置,加热炉前端的进料端设有上料辊道,加热炉出料端与淬火室进料端之间设有过渡辊,淬火室后端的出料端设有下料辊道。本发明设备具兼容性强、产品规格覆盖范围广、淬火转移时间短、适合大型板材的大批量生产。
Description
技术领域
本发明涉及一种在线固溶炉,尤其涉及大型板材的在线固溶炉。
背景技术
现有的铝合金板材固溶方法一般采用分段固溶方法,即先将板材放入加热炉加工,完毕后,取出放入淬火室内喷淋冷却;该过程中采用的设备,一般垂直设置,即加热炉位于淬火室的上方,板材悬吊在加热炉内加热后,再由悬吊装置缓慢将其转移到位于加热炉下方的淬火室内进行淬火,该过程中,淬火转移时间必须控制在15秒内,才能达到规定的淬火效果。
由于大型板材一般重量均以吨为单位计算,且板材面积较大,生产时容易遇到以下问题:
其一、由于装置是垂直设置的,而板材高度又较高,因此,如为加工大型板材,通常存放设备的库房需建到30米高左右,占据空间较大;
其二、由于采用悬吊方式进行加热,因此,无法满足在线生产的需求,必须分批处理;
其三、悬吊装置很难将板材的淬火转移时间控制在前述的时间范围内,即超过15秒转移时间,淬火效果差。
综上所述,现有的生产设备无法满足大批量在线固溶处理大型铝合金板材的要求。
发明内容
本发明要解决的技术问题是现有的生产设备难以将板材的淬火转移时间控制在15秒内,无法满足大批量在线固溶处理大型铝合金板材的要求。
为解决上述技术问题,本发明采用的方法是:在线固溶炉,包括加热炉、淬火室;加热炉和淬火室水平设置,加热炉前端的进料端设有上料辊道,加热炉出料端与淬火室进料端之间设有过渡辊,淬火室后端的出料端设有下料辊道。
工件放置在上料辊道上,连续均匀的输送入加热炉内加热,然后从加热炉的出料口直接进入淬火室喷淋降温,使最快淬火转移时间可在7秒至15秒钟以内自由调整,可根据不同的板材厚度调整工件的淬火转移时间;此外,由于铝制板材加热后一般较软,而加热炉到淬火室的距离较长,为放置板材在转移时发生形变,因此设置过渡辊。前述固溶炉和淬火室均采用现有设备。
为了防止工件在运动过程中出现跑偏现象,所述上料辊道和下料辊道上均设有定位导轨。通过加设定位导轨,可确保工件运动平稳、可靠。
为减少上下料辊面与铝板相互接触,减少辊面对铝板表面造成擦痕或划痕,上料辊道和下料辊道上的每一个辊棒上,均套接有两个以上的衬托轮。
作为本发明的一种改进方案,所述衬托轮为胶木轮。通过这种非金属材料与铝板接触可更有效的减少了铝板的表面擦痕或划痕的产生。
作为本发明的一种改进方案,所述衬托轮个数为八,且沿辊棒均匀分布。
为保证辊道驱动平稳,上料辊道和下料辊道的辊距均小于等于500mm,所述驱动采用大循环回字形驱动。所述大循环回字形驱动,即指通过一根链条与每个传动辊子上的链轮配合工作带动带动辊子进行转动。
本发明的优点是:设备具兼容性强、产品规格覆盖范围广、淬火转移时间短、适合大型板材的大批量生产。
附图说明
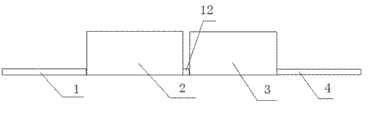
图1是本发明结构示意图。
图2是上料辊道的结构示意图(下料辊道结构与上料辊道相同)。
具体实施方式
下面结合附图对本发明做进一步说明。
如图1-2所示,本发明包括加热炉2、与加热炉2水平相邻设置的淬火室3;加热炉2前端的进料端设有上料辊道1,加热炉2出料端与淬火室3进料端之间设有过渡辊12,淬火室3后端的出料端设有下料辊道4;采用现有的驱动设备对上料辊道1、加热炉2、淬火室3和下料辊道4分别进行驱动。
所述上料辊道1和下料辊道4上均设有定位导轨5。上料辊道1和下料辊道4上的每一个辊棒上,均套接有八个胶木材质的衬托轮6,衬托轮6沿辊棒均匀分布;上料辊道和下料辊道的辊距为400mm,为便于控制辊道的运行,所述上料辊道驱动采用大循环回字形驱动,所述大循环回字形驱动,即指通过一根链条与每个传动辊子上的链轮配合工作带动带动辊子进行转动。前述链条通过变频器和控制器带动,变频器可选用现有的西门子变频器,确保进料输送速度可调;控制器亦为现有技术,可以对上料输送辊道进行急停、运行、倒转等控制。
前述上料辊道、下料辊道的框架均采用优质型钢制作而成,具有足够的承载强度,有效工作面长度为7.5m,有效宽度3.8m,辊道的水平工作高度为0.85m,辊子采用20#(Φ160×20mm)无缝钢管加工制成。
Claims (6)
1.在线固溶炉,包括加热炉、淬火室;其特征是:加热炉和淬火室水平设置,加热炉前端的进料端设有上料辊道,加热炉出料端与淬火室进料端之间设有过渡辊,淬火室后端的出料端设有下料辊道。
2.根据权利要求1所述的在线固溶炉,其特征是:所述上料辊道和下料辊道上均设有定位导轨。
3.根据权利要求1或2所述的在线固溶炉,其特征是:上料辊道和下料辊道上的每一个辊棒上,均套接有两个以上的衬托轮。
4.根据权利要求3所述的在线固溶炉,其特征是:所述衬托轮为胶木轮。
5.根据权利要求3所述的在线固溶炉,其特征是:所述衬托轮个数为八,且沿辊棒均匀分布。
6.根据权利要求1或2所述的在线固溶炉,其特征是:上料辊道和下料辊道的辊距均小于等于500mm,所述驱动采用大循环回字形驱动。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201110325157 CN102383073B (zh) | 2011-10-24 | 2011-10-24 | 在线固溶炉 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201110325157 CN102383073B (zh) | 2011-10-24 | 2011-10-24 | 在线固溶炉 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN102383073A true CN102383073A (zh) | 2012-03-21 |
| CN102383073B CN102383073B (zh) | 2013-09-25 |
Family
ID=45822900
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201110325157 Active CN102383073B (zh) | 2011-10-24 | 2011-10-24 | 在线固溶炉 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102383073B (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103667656A (zh) * | 2012-09-07 | 2014-03-26 | 苏州金楷科技有限公司 | 一种辊棒式燃气淬火炉生产工艺 |
| CN117187536A (zh) * | 2023-08-09 | 2023-12-08 | 中国机械总院集团北京机电研究所有限公司 | 一种2~8mm高强度薄钢板连续淬火热处理方法和系统 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1527782A (en) * | 1975-06-30 | 1978-10-11 | Tamglass Oy | Tempering apparatus for glass sheets |
| CN101061247A (zh) * | 2004-10-05 | 2007-10-24 | 阿勒里斯铝业科布伦茨有限公司 | 铝合金构件的热处理方法及其设备 |
| CN201284365Y (zh) * | 2008-11-12 | 2009-08-05 | 郑东海 | 一种滚棒式连续固熔时效热处理设备 |
| CN101760707A (zh) * | 2008-11-12 | 2010-06-30 | 郑东海 | 一种滚棒式连续固熔时效热处理设备 |
| CN201793694U (zh) * | 2010-07-24 | 2011-04-13 | 精美铝业有限公司 | 辊道式固溶热处理及淬火装置 |
-
2011
- 2011-10-24 CN CN 201110325157 patent/CN102383073B/zh active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1527782A (en) * | 1975-06-30 | 1978-10-11 | Tamglass Oy | Tempering apparatus for glass sheets |
| CN101061247A (zh) * | 2004-10-05 | 2007-10-24 | 阿勒里斯铝业科布伦茨有限公司 | 铝合金构件的热处理方法及其设备 |
| CN201284365Y (zh) * | 2008-11-12 | 2009-08-05 | 郑东海 | 一种滚棒式连续固熔时效热处理设备 |
| CN101760707A (zh) * | 2008-11-12 | 2010-06-30 | 郑东海 | 一种滚棒式连续固熔时效热处理设备 |
| CN201793694U (zh) * | 2010-07-24 | 2011-04-13 | 精美铝业有限公司 | 辊道式固溶热处理及淬火装置 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103667656A (zh) * | 2012-09-07 | 2014-03-26 | 苏州金楷科技有限公司 | 一种辊棒式燃气淬火炉生产工艺 |
| CN103667656B (zh) * | 2012-09-07 | 2015-12-02 | 苏州金楷科技有限公司 | 一种辊棒式燃气淬火炉生产工艺 |
| CN117187536A (zh) * | 2023-08-09 | 2023-12-08 | 中国机械总院集团北京机电研究所有限公司 | 一种2~8mm高强度薄钢板连续淬火热处理方法和系统 |
| CN117187536B (zh) * | 2023-08-09 | 2025-08-12 | 中国机械总院集团北京机电研究所有限公司 | 一种2~8mm高强度薄钢板连续淬火热处理方法和系统 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN102383073B (zh) | 2013-09-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101249605B (zh) | 连续生产防锈底漆涂层钢板的方法 | |
| CN107416484A (zh) | 一种板材翻板机及翻板方法 | |
| CN201520788U (zh) | 大规格杆类件连续调质热处理生产线 | |
| CN202139274U (zh) | 连续加压喷油淬火装置 | |
| CN102383073B (zh) | 在线固溶炉 | |
| CN104451496A (zh) | 一种涂镀钢设备及其生产方法 | |
| CN110538880A (zh) | 一种大型轴类楔横轧轧制工艺 | |
| CN106944555A (zh) | 一种短流程热冲压成形生产线设备及其生产工艺 | |
| KR101070126B1 (ko) | 압연라인 냉각장치 | |
| CN102836873A (zh) | 一种不锈钢带轧制系统 | |
| CN210304321U (zh) | 一种取向硅钢错开式涂层装置 | |
| CN212683024U (zh) | 连续送丝感应加热复合轧压半固态增材制造系统 | |
| CN210390611U (zh) | 一种铁画加工用高频加热装置 | |
| CN102703675A (zh) | 用于铝板热处理的水平式辊底炉 | |
| CN203715683U (zh) | 一种汽车转向节用轴承内、外圈热处理装置 | |
| CN108676984B (zh) | 在线多功能多工位控制冷却型淬火冷床的冷却方法 | |
| CN203170937U (zh) | 上引铸造设备 | |
| CN116174485A (zh) | 一种可以自动调节的板材轧制机及其加工方法 | |
| CN215467962U (zh) | 一种多流金属坯在线控温和传送装置 | |
| CN117399464A (zh) | 一种方矩形管在线热处理矫直装置及其方法 | |
| CN211595737U (zh) | 一种用于不锈钢锅体的退火、喷油装置 | |
| CN105112985B (zh) | 一种可溶阳极电镀装置及其电镀方法 | |
| CN205146903U (zh) | 一种热轧板带层流冷却边部遮挡装置 | |
| CN211420254U (zh) | 一种快速进料出料回火炉 | |
| CN210945708U (zh) | 一种可轻便卸料的落料机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant |