CN102303059A - 一种齿轮轴一次成型方法 - Google Patents
一种齿轮轴一次成型方法 Download PDFInfo
- Publication number
- CN102303059A CN102303059A CN201110280391A CN201110280391A CN102303059A CN 102303059 A CN102303059 A CN 102303059A CN 201110280391 A CN201110280391 A CN 201110280391A CN 201110280391 A CN201110280391 A CN 201110280391A CN 102303059 A CN102303059 A CN 102303059A
- Authority
- CN
- China
- Prior art keywords
- die
- punch
- gear
- time
- gear wheel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000465 moulding Methods 0.000 title claims abstract description 28
- 238000000034 method Methods 0.000 title claims abstract description 27
- 238000001125 extrusion Methods 0.000 claims abstract description 8
- 238000007127 saponification reaction Methods 0.000 claims description 2
- 238000007493 shaping process Methods 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 abstract description 6
- 230000005540 biological transmission Effects 0.000 abstract description 4
- 238000003825 pressing Methods 0.000 abstract description 3
- 238000010586 diagram Methods 0.000 description 2
- 238000007723 die pressing method Methods 0.000 description 2
- 238000009415 formwork Methods 0.000 description 2
- 238000003672 processing method Methods 0.000 description 2
- 229910019142 PO4 Inorganic materials 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
- NBIIXXVUZAFLBC-UHFFFAOYSA-K phosphate Chemical compound [O-]P([O-])([O-])=O NBIIXXVUZAFLBC-UHFFFAOYSA-K 0.000 description 1
- 239000010452 phosphate Substances 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 238000012797 qualification Methods 0.000 description 1
Images

Landscapes
- Forging (AREA)
Abstract
本发明公开了一种齿轮轴一次成型方法,该方法包括以下步骤:准备尺寸符合要求的毛坯;对毛坯表面磷化、皂化处理;根据齿轮轴一次成型模具的凸模挤压行程校准固定螺母与齿轮成型凹模上侧面的距离;将毛坯放置在齿轮轴一次成型模具的齿轮成型凹模以及四方成型凹模的凹孔中;将齿轮轴一次成型模具的凸模平稳下压,直至固定螺母与齿轮成型凹模上侧面接触,停止下压,工件成型;通过齿轮轴一次成型模具的凸模固定套将凸模抬升退出四方成型凹模与齿轮成型凹模;通过顶杆将成型工件顶出模具。本发明采用了特殊的模具结构,使传递动力四方与齿形一次成型,保证了工件质量要求,提高了工件生产效率。
Description
技术领域
本发明涉及一种齿轮轴成型方法,具体地说是一种齿轮轴一次成型方法。
背景技术
齿轮轴的加工是机械加工的难点,加工的对象不仅齿轮齿面加工困难,同时由于齿形与齿轮轴其它部分技术要求高,因而加工难度大,生产效率低。
目前采用的加工方法是:齿面采用滚齿机加工、传递动力四方用铣加工。这种加工方式的缺点是:效率低;毛刺大,去除毛刺困难,产品合格率低,而且加工工作量大。
发明内容
本发明的目的是提供一种齿轮轴一次挤压成型方法,具体由以下技术方案来实现:
一种齿轮轴一次成型方法,该方法包括以下步骤:
1)准备尺寸符合要求的毛坯;
2)对毛坯表面磷化、皂化处理;
3)使用专用齿轮轴一次成型模具对毛坯进行挤压加工至产品成型。
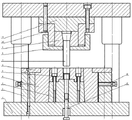
所述的齿轮轴一次成型方法,其进一步设计在于:所述专用齿轮轴一次成型模具包括模架、下模固定套、四方成型凹模、凹模压圈、齿轮成型凹模、凸模、固定螺母、衬套、凸模固定套、顶杆;下模固定套设置在模架下部;凹模压圈内自上而下依次装有齿轮成型凹模和四方成型凹模并设置在下模固定套内;凸模通过固定螺母、衬套与凸模固定套设置在模架上部且凸模与齿轮成型凹模同轴;用来使加工件脱模的顶杆设置在模架底部并且与四方成型凹模同轴。
所述的齿轮轴一次成型方法,其进一步设计在于:所述下模固定套上还设有用来调整齿轮成型凹模与凸模同轴度的调整螺栓。
所述的齿轮轴一次成型方法,其进一步设计在于:所述凸模与模架上端之间设有垫板。
所述的齿轮轴一次成型方法,其进一步设计在于:使用专用齿轮轴一次成型模具进行挤压加工的方法包括如下步骤:
a、根据专用齿轮轴一次成型模具的凸模挤压行程校准固定螺母与齿轮成型凹模上侧面的距离;
b、将毛坯放置在专用齿轮轴一次成型模具的齿轮成型凹模以及四方成型凹模的凹孔中;
c 、将专用齿轮轴一次成型模具的凸模平稳下压,直至固定螺母与齿轮成型凹模上侧面接触,停止下压,工件成型;
d、通过专用齿轮轴一次成型模具的凸模固定套将凸模抬升退出四方成型凹模与齿轮成型凹模;
e、抬升顶杆将成品工件向上顶出。
本发明的优点在于:本发明的提供的成型方法所采用的挤压凸模与凹模结构优化,凸模、凹模的强度得到了提高,延长了模具的使用寿命;本发明由于采用了特殊的模具结构,使传递动力四方与齿形一次成型,保证了工件质量要求,降低了劳动强度,提高了工件生产效率,降低了工件生产成本。
附图说明
图1是本发明中所述专用齿轮轴一次成型模具的结构示意图。
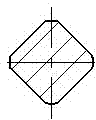
图2是本发明所述齿轮轴结构示意图。
图3是图2中A-A截面视图。
具体实施方式
如图1所示的专用齿轮轴一次成型模具,包括模架1、下模固定套2、四方成型凹模3、凹模压圈4、齿轮成型凹模5、压板6、凸模7、固定螺母8、衬套9、凸模固定套10、垫板11和顶杆12;下模固定套2设置在模架1下部;凹模压圈4内装有四方成型凹模3和齿轮成型凹模5并固定在下模固定套2内;凸模7通过固定螺母8与凸模固定套10固定在模架1上部,并由衬套10定位在与齿轮成型凹模5相对应的位置;模架1底部中央设有与四方成型凹模3同轴的通孔,顶杆12通过该通孔设置在模架1底部。下模固定套2上还设有用来调整齿轮成型凹模5与凸模7同轴度的调整螺栓13。凸模7与模架1上端之间设有用于保证凸模7平稳下移的垫板11。
该成型方法包括以下步骤:
a)准备尺寸符合要求的毛坯;
b)对毛坯表面磷化、皂化处理;
c)根据凸模7的挤压行程校准固定螺母8与齿轮成型凹模5上侧面的距离;
d)将毛坯放置在专用齿轮轴一次成型模具的齿轮成型凹模5以及四方成型凹模3的凹孔中;
e)凸模7平稳下压,工件成型对照图2以及图3,齿轮轴的齿轮部分在齿轮成型凹模5挤压成型,齿轮轴的四方部分在四方成型凹模3中挤压成型;
f)通过凸模固定套10将凸模7抬升退出四方成型凹模3与齿轮成型凹模5;
g)顶杆12上升将成型工件顶出模具。
为保护凸模7,采用了导柱与导套作导向四导柱模架1。为保护齿轮成型凹模5,在模具结构上采取了限位措施。
本发明凸模更换方便。本发明使传递动力四方与齿形一次成型,保证了工件质量要求,提高了生产效率,降低了生产成本。
Claims (5)
1.一种齿轮轴一次成型方法,其特征在于:该方法包括以下步骤:
1)准备尺寸符合要求的毛坯;
2)对毛坯表面磷化、皂化处理;
3)使用专用齿轮轴一次成型模具对毛坯进行挤压加工至产品成型。
2. 根据权利要求1所述的一种齿轮轴一次成型方法,其特征在于:所述专用齿轮轴一次成型模具包括模架(1)、下模固定套(2)、四方成型凹模(3)、凹模压圈(4)、齿轮成型凹模(5)、凸模(7)、固定螺母(8)、衬套(9)、凸模固定套(10)、顶杆(12);下模固定套(2)设置在模架(1)下部;凹模压圈(4)内自上而下依次装有齿轮成型凹模(5)和四方成型凹模(3)并设置在下模固定套(2)内;凸模(7)通过固定螺母(8)、衬套(9)与凸模固定套(10)设置在模架(1)上部且凸模(7)与齿轮成型凹模(5)同轴;用来使加工件脱模的顶杆(12)设置在模架(1)底部并且与四方成型凹模(3)同轴。
3. 根据权利要求2所述的一种齿轮轴一次成型方法,其特征在于:所述下模固定套(2)上还设有用来调整齿轮成型凹模(5)与凸模(7)同轴度的调整螺栓(13)。
4. 根据权利要求2所述的一种齿轮轴一次成型方法,其特征在于:所述凸模(7)与模架(1)上端之间设有垫板(11)。
5. 根据权利要求3所述的一种齿轮轴一次成型方法,其特征在于:使用专用齿轮轴一次成型模具进行挤压加工的方法包括如下步骤:
a、根据专用齿轮轴一次成型模具的凸模(7)挤压行程校准固定螺母(8)与齿轮成型凹模(5)上侧面的距离;
b、将毛坯放置在专用齿轮轴一次成型模具的齿轮成型凹模(5)以及四方成型凹模(3)的凹孔中;
c 、将专用齿轮轴一次成型模具的凸模(7)平稳下压,直至固定螺母(8)与齿轮成型凹模(5)上侧面接触,停止下压,工件成型;
d、通过专用齿轮轴一次成型模具的凸模固定套(10)将凸模(7)抬升退出四方成型凹模(3)与齿轮成型凹模(5);
e、抬升顶杆(12)将成品工件向上顶出。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201110280391A CN102303059A (zh) | 2011-09-21 | 2011-09-21 | 一种齿轮轴一次成型方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201110280391A CN102303059A (zh) | 2011-09-21 | 2011-09-21 | 一种齿轮轴一次成型方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN102303059A true CN102303059A (zh) | 2012-01-04 |
Family
ID=45377027
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201110280391A Pending CN102303059A (zh) | 2011-09-21 | 2011-09-21 | 一种齿轮轴一次成型方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102303059A (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102601146A (zh) * | 2012-03-07 | 2012-07-25 | 四川绵阳重业齿轮有限责任公司 | 圆柱直齿轮冷挤压模具 |
| CN102689148A (zh) * | 2012-06-14 | 2012-09-26 | 重庆三铃工业股份有限公司 | 汽车离合器齿形盘毂精密冷挤压工艺 |
| CN102825088A (zh) * | 2012-09-13 | 2012-12-19 | 无锡恒力标准件制造有限公司 | 一种齿轮轴冷挤压模具及其挤压工艺 |
| CN103753150A (zh) * | 2014-01-27 | 2014-04-30 | 重庆电子工程职业学院 | 一种镁合金蜂窝状盲孔结构件的制备方法 |
| CN104841827A (zh) * | 2015-06-08 | 2015-08-19 | 东莞市邦成模具配件有限公司 | 一种爪旋气缸组合用输出轴制作工艺 |
| CN112275980A (zh) * | 2020-10-12 | 2021-01-29 | 瑞安市亚力汽车零部件有限公司 | 一种齿轮轴精度加工方法及该方法中使用的齿轮轴模具 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5717321A (en) * | 1980-06-18 | 1982-01-29 | Atsumi Koichiro | Production of blank material for impact extrusion |
| CN201008901Y (zh) * | 2007-03-30 | 2008-01-23 | 南京工业职业技术学院 | 一种具有异形孔台阶齿轮一次成形模具 |
| US20100107716A1 (en) * | 2007-01-31 | 2010-05-06 | Showa Denko K.K. | Die for extrusion molding of metal material |
| CN202290828U (zh) * | 2011-09-21 | 2012-07-04 | 南京工业职业技术学院 | 一种齿轮轴一次成形模具 |
-
2011
- 2011-09-21 CN CN201110280391A patent/CN102303059A/zh active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5717321A (en) * | 1980-06-18 | 1982-01-29 | Atsumi Koichiro | Production of blank material for impact extrusion |
| US20100107716A1 (en) * | 2007-01-31 | 2010-05-06 | Showa Denko K.K. | Die for extrusion molding of metal material |
| CN201008901Y (zh) * | 2007-03-30 | 2008-01-23 | 南京工业职业技术学院 | 一种具有异形孔台阶齿轮一次成形模具 |
| CN202290828U (zh) * | 2011-09-21 | 2012-07-04 | 南京工业职业技术学院 | 一种齿轮轴一次成形模具 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102601146A (zh) * | 2012-03-07 | 2012-07-25 | 四川绵阳重业齿轮有限责任公司 | 圆柱直齿轮冷挤压模具 |
| CN102689148A (zh) * | 2012-06-14 | 2012-09-26 | 重庆三铃工业股份有限公司 | 汽车离合器齿形盘毂精密冷挤压工艺 |
| CN102825088A (zh) * | 2012-09-13 | 2012-12-19 | 无锡恒力标准件制造有限公司 | 一种齿轮轴冷挤压模具及其挤压工艺 |
| CN103753150A (zh) * | 2014-01-27 | 2014-04-30 | 重庆电子工程职业学院 | 一种镁合金蜂窝状盲孔结构件的制备方法 |
| CN103753150B (zh) * | 2014-01-27 | 2016-03-09 | 重庆电子工程职业学院 | 一种镁合金蜂窝状盲孔结构件的制备方法 |
| CN104841827A (zh) * | 2015-06-08 | 2015-08-19 | 东莞市邦成模具配件有限公司 | 一种爪旋气缸组合用输出轴制作工艺 |
| CN112275980A (zh) * | 2020-10-12 | 2021-01-29 | 瑞安市亚力汽车零部件有限公司 | 一种齿轮轴精度加工方法及该方法中使用的齿轮轴模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202290828U (zh) | 一种齿轮轴一次成形模具 | |
| CN102029323B (zh) | 环类锻件冲切复合式胎具 | |
| CN205341780U (zh) | 高精度齿形的齿轮冷挤压模具 | |
| CN203900355U (zh) | 一种凸轮轴齿轮毛坯精锻生产用组合模具 | |
| CN104416940A (zh) | 一种模压机 | |
| CN203853457U (zh) | 一种顶料型落料冲孔复合模 | |
| CN103551851B (zh) | 一种底部带凸起结构的金属板材零件复合成形方法及模具 | |
| CN103909153A (zh) | 一种落料拉深复合模 | |
| CN104190841A (zh) | 一种阀体毛坯锻造模具 | |
| CN201008901Y (zh) | 一种具有异形孔台阶齿轮一次成形模具 | |
| CN203853459U (zh) | 一种落料拉深复合模 | |
| CN204396633U (zh) | 制造前围侧内板的模具 | |
| CN102873124A (zh) | 具有内外齿的齿轮工件的一次性成形装置 | |
| CN105834238A (zh) | 一种止动圈成形整形模具和止动圈生产方法 | |
| CN111558683B (zh) | 大型齿块锻造成形模具及成形方法 | |
| CN204524138U (zh) | 一种轴套类零件生产用模具 | |
| CN110014126B (zh) | 一种方便顶出的法兰盘模具 | |
| CN107876679A (zh) | 一种导电铜排成型方法及模具 | |
| CN202861030U (zh) | 具有内外齿的齿轮工件的一次性成形装置 | |
| CN103056229B (zh) | 一种用于冲制大径短高衬套的模具 | |
| CN214353151U (zh) | 一种装配式建筑用生产模具 | |
| CN215360080U (zh) | 一种粉末冶金成型-挤压复合模具 | |
| CN104785696A (zh) | 薄壁类连接轴温锻、冷挤压模具 | |
| CN212070388U (zh) | 一种粉末冶金摩擦块压制模具 | |
| CN102784808A (zh) | 一种非对称高筋复杂截面工件精确成形方法及模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C02 | Deemed withdrawal of patent application after publication (patent law 2001) | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20120104 |