CN102248054A - 简易板料冲压机及其使用方法 - Google Patents
简易板料冲压机及其使用方法 Download PDFInfo
- Publication number
- CN102248054A CN102248054A CN2011100920575A CN201110092057A CN102248054A CN 102248054 A CN102248054 A CN 102248054A CN 2011100920575 A CN2011100920575 A CN 2011100920575A CN 201110092057 A CN201110092057 A CN 201110092057A CN 102248054 A CN102248054 A CN 102248054A
- Authority
- CN
- China
- Prior art keywords
- die
- oil
- oil pump
- guide
- valve
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Press Drives And Press Lines (AREA)
Abstract
本发明公开了一种简易板料冲压机及其使用方法。它包括上模板、凸模、导柱、定位销、导板、凹模、导套、下模板、弹簧、液压油缸、节流阀、压力表、电动机、滤油器、油箱、油泵、溢流阀、电磁阀、行程开关和挡块;上模板装在龙门架上,凸模和导柱装在上模板上,凹模和导套装在下模板上,导套与导柱相配合,凸模与凹模相配合,弹簧装在凹模中,定位销和导板装在凹模上端,下模板与液压油缸相连,液压油缸与节流阀和电磁阀相连,电磁阀接油泵和行程开关,油泵通过滤油器接油箱,在油泵出口处装压力表和溢流阀,电动机与油泵相联,挡块装在导柱的一侧。本发明结构紧凑,制造成本低,操作方便、安全,采用了液压传动,运动平稳,无冲击和噪音。
Description
技术领域
本发明涉及机械制造领域,尤其涉及一种简易板料冲压机及其使用方法。
背景技术
生产一台刮板输送机需要冲压出上百件的槽帮钢,传统的压力机效率低,噪音大,于是就利用液压传动设计了一台简易的板料冲压机,克服刚性冲击和刺耳的噪音。
发明内容
本发明的目的是克服现有技术的不足,提供一种简易板料冲压机及其使用方法。
简易板料冲压机包括上模板、凸模、导柱、定位销、导板、凹模、导套、下模板、弹簧、液压油缸、节流阀、压力表、电动机、滤油器、油箱、油泵、溢流阀、电磁阀、行程开关和挡块;上模板装在龙门架上,凸模和导柱装在上模板上,凹模和导套装在下模板上,导套与导柱相配合,凸模与凹模相配合,弹簧装在凹模中,定位销和导板装在凹模上端,下模板与液压油缸相连,液压油缸与节流阀和电磁阀相连,电磁阀接油泵和行程开关,油泵通过滤油器接油箱,在油泵出口处装压力表和溢流阀,电动机与油泵相联,挡块装在导柱的一侧。
简易板料冲压机的使用方法的步骤如下:
1)冲压时,启动电动机,带动油泵;
2)将金属板料沿着导板由前向后送入,由定位销限制在预定的位置上;
3)电磁阀的线圈YV1通电,液压油从油箱经滤油器、油泵、电磁阀、节流阀进入液压油缸的下腔,推动液压油缸上腔液压油经电磁阀流回油箱,与此同时,液压油缸的推杆在液压油作用下向上运动,推动下模板、凹模及金属板料向上,直至凸模压入凹模,金属板在强大的压力作用下,被弯曲变形;
4)导套触到挡块,并压下行程开关的B键,电磁阀的线圈YV1断电,线圈YV2通电,从油泵来的液压油经电磁阀进入液压油缸的上腔,推动活塞向下运动,使液压油缸的下腔液压油流经节流阀,电磁阀回到油箱,液压油缸的推杆在液压油作用下,缩回缸体。下模板、凹模及弯曲后的工件也随之下降,直至导套触到挡块,并压下行程开关的A键,电磁阀断电,凹模及工件停止运动;
5)取下压制好的工件,完成了一次冲压。
本发明结构紧凑,制造成本低,操作方便、安全,采用了液压传动,运动平稳,无冲击和噪音。
附图说明
图1是简易板料冲压机的结构简图;
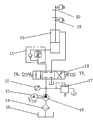
图2是简易板料冲压机的液压传动原理图;
图中:上模板1、凸模2、导柱3、定位销4、导板5、凹模6、导套7、下模板8、弹簧9、液压油缸10、节流阀11、压力表12、电动机13、滤油器14、油箱15、油泵16、溢流阀17、电磁阀18、行程开关19和挡块20。
具体实施方式戈
如图所示,简易板料冲压机包括上模板1、凸模2、导柱3、定位销4、导板5、凹模6、导套7、下模板8、弹簧9、液压油缸10、节流阀11、压力表12、电动机13、滤油器14、油箱15、油泵16、溢流阀17、电磁阀18、行程开关19和挡块20。上模板装在龙门架上,凸模2和导柱3装在上模板1上,凹模6和导套7装在下模板8上,导套7与导柱3相配合,凸模2与凹模6相配合,弹簧9装在凹模6中,定位销4和导板5装在凹模6上,下模板8与液压油缸10的推杆相联,液压油缸10与节流阀11和电磁阀18相连,电磁阀18接油泵16,油泵16通过滤油器14接油箱15,在油泵16出口处装压力表12和溢流阀17,电动机13与油泵16和行程开关19相联,挡块20装在导柱3的一侧。
简易板料冲压机的使用方法的步骤如下:
1)冲压时,启动电动机13,带动油泵16;
2)将金属板料沿着导板5由前向后送入,由定位销4限制在预定的位置上;
3)电磁阀9的线圈YV1通电,液压油从油箱15经滤油器14、油泵16、电磁阀19、节流阀11进入液压油缸10的下腔,推动液压油缸10上腔液压油经电磁阀9流回油箱,与此同时,液压油缸10的推杆在液压油作用下向上运动,推动下模板8、凹模6及金属板料向上,直至凸模2压入凹模6,金属板在强大的压力作用下,被弯曲变形;
4)导套7触到挡块20,并压下行程开关19的B键,电磁阀18的线圈YV1断电,线圈YV2通电,从油泵16来的液压油经电磁阀9进入液压油缸10的上腔,推动活塞向下运动,使液压油缸10的下腔液压油流经节流阀11,电磁阀18回到油箱,液压油缸10的推杆在液压油作用下,缩回缸体。下模板8、凹模6及弯曲后的工件也随之下降,直至导套7触到挡块20,并压下行程开关19的A键,电磁阀18断电,凹模6及工件停止运动;
5)取下压制好的工件,完成了一次冲压。
上模板1固定在龙门架上,凸模2固定在上模板2上,不作运动,在下模板8的下边有三个液压油缸10,用来升降下模板8上的凹模6,作冲压运动。根据实际情况,也可以在上模板1和龙门架之间安装油缸,使凸模2运动,或使凸模2、凹模5同时运动。上模板1和下模板8是采用大型角钢焊接而成的;在凹模6的低谷处,装有四根弹簧9,目的是防止工件弯曲后,出现卡死现象,不易取出,借助于弹簧9的弹力,能够迅速提起弯曲的工件并取出。导柱3起导向的作用,导套7是个易损件,它避免了下模板8在上下运动中直接与导柱3接触磨损,两个导板5装在凹模6上表面的两侧,组成槽形,槽宽由工件原材料决定,定位销4装在凹模6的一端,起定位作用,当要压制的钢板从凹模6的前端放进两个导板5之间后,向有定位销4的方向推进,使之端面靠住定位销4。
该简易板料冲压机主要工作部分是精密配合的凸模2和凹模6,由导套7和导柱3的导向定位,使凸模2能够准确地压入凹模6。考虑到回弹现象的影响,使模具的弯曲角比工件所弯的角度略小一些,经验数据为5°左右。因为当冲压完毕,凸模2回程时,工件所弯的角度由于金属弹性变形的恢复而略有增加。
该简易板料冲压机工作过程是:冲压时,启动电动机13,带动油泵16运转起来。将金属板料沿着导板5由前向后送入,由定位销4限制在预定的位置上。电磁阀9的线圈YV1通电,液压油从油箱15经滤油器14、油泵16、电磁阀19、节流阀11进入液压油缸10的下腔,推动液压油缸10上腔液压油经电磁阀9流回油箱。与此同时,液压油缸10的推杆在液压油作用下向上运动,推动下模板8、凹模6及金属板料向上,直至凸模2压入凹模6,金属板在强大的压力作用下,被弯曲变形,获得预想的形状。这时导套7触到挡块20,并压下行程开关19的B键,电磁阀18的线圈YV1断电,线圈YV2通电,从油泵16来的液压油经电磁阀9进入液压油缸10的上腔,推动活塞向下运动,使液压油缸10的下腔液压油流经节流阀11,电磁阀18回到油箱,液压油缸10的推杆在液压油作用下,缩回缸体。这时下模板8、凹模6及弯曲后的工件也随之下降,直至导套7触到挡块20,并压下行程开关19的A键,电磁阀18断电,凹模6及工件停止运动。取下压制好的工件,完成了一次冲压。再送入下一个工件,重复操作。
Claims (2)
1.一种简易板料冲压机,其特征在于包括上模板(1)、凸模(2)、导柱(3)、定位销(4)、导板(5)、凹模(6)、导套(7)、下模板(8)、弹簧(9)、液压油缸(10)、节流阀(11)、压力表(12)、电动机(13)、滤油器(14)、油箱(15)、油泵(16)、溢流阀(17)、电磁阀(18)、行程开关(19)和挡块(20);上模板(1)装在龙门架上,凸模(2)和导柱(3)装在上模板(1)上,凹模(6)和导套(7)装在下模板(8)上,导套(7)与导柱(3)相配合,凸模(2)与凹模(6)相配合,弹簧(9)装在凹模(6)中,定位销(4)和导板(5)装在凹模(6)上端,下模板(8)与液压油缸(10)相连,液压油缸(10)与节流阀(11)和电磁阀(18)相连,电磁阀(18)接油泵(16)和行程开关(19),油泵(16)通过滤油器(14)接油箱(15),在油泵(16)出口处装压力表(12)和溢流阀(17),电动机(13)与油泵(16)相联,挡块(20)装在导柱(3)的一侧。
2.一种简易板料冲压机的使用方法,其特征在于它的步骤如下:
1)冲压时,启动电动机(13),带动油泵(16);
2)将金属板料沿着导板(5)由前向后送入,由定位销(4)限制在预定的位置上;
3)电磁阀(9)的线圈YV1通电,液压油从油箱(15)经滤油器(14)、油泵(16)、电磁阀(19)、节流阀(11)进入液压油缸(10)的下腔,推动液压油缸(10)上腔液压油经电磁阀(9)流回油箱,与此同时,液压油缸(10)的推杆在液压油作用下向上运动,推动下模板(8)、凹模(6)及金属板料向上,直至凸模(2)压入凹模(6),金属板在强大的压力作用下,被弯曲变形;
4)导套(7)触到挡块(20),并压下行程开关(19)的B键,电磁阀(18)的线圈YV1断电,线圈YV2通电,从油泵(16)来的液压油经电磁阀(9)进入液压油缸(10)的上腔,推动活塞向下运动,使液压油缸(10)的下腔液压油流经节流阀(11),电磁阀(18)回到油箱,液压油缸(10)的推杆在液压油作用下,缩回缸体,下模板(8)、凹模(6)及弯曲后的工件也随之下降,直至导套(7)触到挡块(20),并压下行程开关(19)的A键,电磁阀(18)断电,凹模(6)及工件停止运动;
5)取下压制好的工件,完成了一次冲压。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201110092057 CN102248054B (zh) | 2011-04-13 | 2011-04-13 | 简易板料冲压机及其使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201110092057 CN102248054B (zh) | 2011-04-13 | 2011-04-13 | 简易板料冲压机及其使用方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN102248054A true CN102248054A (zh) | 2011-11-23 |
| CN102248054B CN102248054B (zh) | 2013-04-17 |
Family
ID=44975831
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201110092057 Expired - Fee Related CN102248054B (zh) | 2011-04-13 | 2011-04-13 | 简易板料冲压机及其使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102248054B (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102489613A (zh) * | 2011-12-31 | 2012-06-13 | 苏州东风精冲工程有限公司 | 高精度连续冲压模具系统 |
| CN103846368A (zh) * | 2014-03-06 | 2014-06-11 | 舒城县红叶五金塑料制品有限公司 | 一种儿童床用蚊帐圈成型机械 |
| CN104226854A (zh) * | 2014-10-06 | 2014-12-24 | 苏州蓝王机床工具科技有限公司 | 液压机落料缓冲装置 |
| CN104368700A (zh) * | 2014-11-28 | 2015-02-25 | 吴中区光福华宇钣金厂 | 一种设有顶出装置的钣金压槽弯曲模具 |
| CN105252691A (zh) * | 2015-10-31 | 2016-01-20 | 常州市百璐达精密机械有限公司 | 夹环型模压机 |
| CN107716726A (zh) * | 2017-11-29 | 2018-02-23 | 滁州达世汽车配件有限公司 | 一种汽车部件快速冷却冲压模具 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3848525A (en) * | 1973-08-30 | 1974-11-19 | Wean United Inc | Control means for opposed rams of a press |
| US3951042A (en) * | 1974-03-29 | 1976-04-20 | Weiss Adolf F | Apparatus for stroke control in high pressure machinery |
| EP0549793A1 (en) * | 1991-07-18 | 1993-07-07 | Aida Engineering Ltd. | Method of plastic forming |
| CN201077154Y (zh) * | 2007-09-04 | 2008-06-25 | 张舜德 | 一种折弯冲压机 |
| CN201224194Y (zh) * | 2008-01-08 | 2009-04-22 | 吉林大学非矿技术装备研究院 | 一种弹簧封模式液压机及其组合装置 |
| CN201227872Y (zh) * | 2008-07-07 | 2009-04-29 | 南通皋液液压机有限公司 | 一种龙门框架结构船用液压机 |
| CN201482850U (zh) * | 2009-07-16 | 2010-05-26 | 厦门市特克模具工业有限公司 | 冷冲压模具倒装式导柱导套结构 |
| CN101947589A (zh) * | 2010-08-12 | 2011-01-19 | 重庆市华青汽车配件有限公司 | 一种用于汽车后减震器缓冲支架的冲压装置 |
-
2011
- 2011-04-13 CN CN 201110092057 patent/CN102248054B/zh not_active Expired - Fee Related
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3848525A (en) * | 1973-08-30 | 1974-11-19 | Wean United Inc | Control means for opposed rams of a press |
| US3951042A (en) * | 1974-03-29 | 1976-04-20 | Weiss Adolf F | Apparatus for stroke control in high pressure machinery |
| EP0549793A1 (en) * | 1991-07-18 | 1993-07-07 | Aida Engineering Ltd. | Method of plastic forming |
| CN201077154Y (zh) * | 2007-09-04 | 2008-06-25 | 张舜德 | 一种折弯冲压机 |
| CN201224194Y (zh) * | 2008-01-08 | 2009-04-22 | 吉林大学非矿技术装备研究院 | 一种弹簧封模式液压机及其组合装置 |
| CN201227872Y (zh) * | 2008-07-07 | 2009-04-29 | 南通皋液液压机有限公司 | 一种龙门框架结构船用液压机 |
| CN201482850U (zh) * | 2009-07-16 | 2010-05-26 | 厦门市特克模具工业有限公司 | 冷冲压模具倒装式导柱导套结构 |
| CN101947589A (zh) * | 2010-08-12 | 2011-01-19 | 重庆市华青汽车配件有限公司 | 一种用于汽车后减震器缓冲支架的冲压装置 |
Non-Patent Citations (1)
| Title |
|---|
| 韩学军等: "《液压传动与启动实验教程》", 31 December 2008, 冶金工业出版社 * |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102489613A (zh) * | 2011-12-31 | 2012-06-13 | 苏州东风精冲工程有限公司 | 高精度连续冲压模具系统 |
| CN103846368A (zh) * | 2014-03-06 | 2014-06-11 | 舒城县红叶五金塑料制品有限公司 | 一种儿童床用蚊帐圈成型机械 |
| CN103846368B (zh) * | 2014-03-06 | 2015-10-28 | 舒城县红叶五金塑料制品有限公司 | 一种儿童床用蚊帐圈成型机械 |
| CN104226854A (zh) * | 2014-10-06 | 2014-12-24 | 苏州蓝王机床工具科技有限公司 | 液压机落料缓冲装置 |
| CN104368700A (zh) * | 2014-11-28 | 2015-02-25 | 吴中区光福华宇钣金厂 | 一种设有顶出装置的钣金压槽弯曲模具 |
| CN105252691A (zh) * | 2015-10-31 | 2016-01-20 | 常州市百璐达精密机械有限公司 | 夹环型模压机 |
| CN107716726A (zh) * | 2017-11-29 | 2018-02-23 | 滁州达世汽车配件有限公司 | 一种汽车部件快速冷却冲压模具 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN102248054B (zh) | 2013-04-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102248054B (zh) | 简易板料冲压机及其使用方法 | |
| CN110711839A (zh) | 一种用于弯链板自动化生产的多工位冲压级进模 | |
| CN201921942U (zh) | 斜楔弯曲整形模具 | |
| CN203648921U (zh) | 一种膜片弹簧压机的清理机构 | |
| CN102274895A (zh) | 类u形截面冲压件的斜楔弯曲整形复合模 | |
| CN105598299B (zh) | 一种模具的成形延时机构 | |
| CN204182800U (zh) | 一种用于冲压级进模的复合冲压结构 | |
| CN202137979U (zh) | 模压机上脱模装置 | |
| CN102267242A (zh) | 一种气动冲床 | |
| CN201728298U (zh) | 液压油散热器主板冲压模具 | |
| CN1385263A (zh) | 闭塞模锻液压模架装置 | |
| CN103008484B (zh) | 零件水平方向的两端部同步收口装置 | |
| CN105033059A (zh) | 冷冲压负角一次折弯成型装置及其冲压方法 | |
| CN205798168U (zh) | 用于加工z形支架的弯曲模 | |
| CN201102832Y (zh) | 一种变压器钢片的气动整形机 | |
| CN104019067A (zh) | 一种钢印加工装置的液压控制系统 | |
| CN203737836U (zh) | 一种弯曲自铆接模具 | |
| CN201988617U (zh) | 一种精密筒体部件的冲孔装置 | |
| CN202639063U (zh) | 一种侧成形小压芯、带有该侧成形小压芯的冲压模具 | |
| CN202343712U (zh) | 重型板簧端部压筋槽模具 | |
| CN206898135U (zh) | 一种升降机用厚齿条自动渐进式冲压成形装置 | |
| CN211074783U (zh) | 空调压缩机零件快速整形压机 | |
| CN205309119U (zh) | 一种冲压模具及其侧推斜楔 | |
| CN206009540U (zh) | 一种网孔冲压模具 | |
| CN202200565U (zh) | 一种气动冲床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130417 Termination date: 20160413 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |