CN102200205A - U-pvc钢带缠绕管及其制备方法 - Google Patents
U-pvc钢带缠绕管及其制备方法 Download PDFInfo
- Publication number
- CN102200205A CN102200205A CN 201110140160 CN201110140160A CN102200205A CN 102200205 A CN102200205 A CN 102200205A CN 201110140160 CN201110140160 CN 201110140160 CN 201110140160 A CN201110140160 A CN 201110140160A CN 102200205 A CN102200205 A CN 102200205A
- Authority
- CN
- China
- Prior art keywords
- pvc
- steel band
- spiral pipe
- pipe
- entwining tube
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 54
- 239000010959 steel Substances 0.000 title claims abstract description 54
- 238000002360 preparation method Methods 0.000 title claims abstract description 11
- 229920011532 unplasticized polyvinyl chloride Polymers 0.000 title abstract 9
- 238000004804 winding Methods 0.000 claims abstract description 7
- 239000000758 substrate Substances 0.000 claims description 23
- 238000010438 heat treatment Methods 0.000 claims description 11
- 239000000463 material Substances 0.000 abstract description 14
- 229920003023 plastic Polymers 0.000 abstract description 4
- 239000004033 plastic Substances 0.000 abstract description 4
- 239000002131 composite material Substances 0.000 abstract description 2
- 229920000915 polyvinyl chloride Polymers 0.000 description 70
- 239000004800 polyvinyl chloride Substances 0.000 description 70
- 239000000047 product Substances 0.000 description 6
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 5
- 238000005516 engineering process Methods 0.000 description 4
- 238000000034 method Methods 0.000 description 4
- 239000003292 glue Substances 0.000 description 3
- 238000010276 construction Methods 0.000 description 2
- 238000005260 corrosion Methods 0.000 description 2
- 230000007797 corrosion Effects 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 238000001816 cooling Methods 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 239000012943 hotmelt Substances 0.000 description 1
- 238000011031 large-scale manufacturing process Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 230000005070 ripening Effects 0.000 description 1
- 239000010865 sewage Substances 0.000 description 1
Images


Landscapes
- Rigid Pipes And Flexible Pipes (AREA)
Abstract
本发明公开了一种U-PVC钢带缠绕管及其制备方法,其由U-PVC板带和钢带共同缠绕而成。本发明在U-PVC缠绕管的的基础上,利用了钢材的弹性模量高且相对塑料材料价格便宜很多的优点,把钢骨架完美地复合在U-PVC缠绕管的内,使U-PVC钢带缠绕管在原来性能的基础上,提高了管道的刚性,并大大地降低了管道的成本,成为新一代大口径塑钢复合管,与同类型的管道相比存在较大的价格优势,能很好地降低各类型的市政排水工程的工程造价。
Description
技术领域
本发明涉及管材领域,特别是一种U-PVC钢带缠绕管及其制备方法。
背景技术
PVC缠绕管是适用于大型市政排水(排污)工程,大型水利枢纽工程。其生产管径在Φ300MM-Φ2500MM之间。PVC缠绕管道具有耐酸、碱性的防腐蚀性能,环刚度高,水阻系数低,使用寿命长,抗震性能强,抗位移性能高,施工速度快等特点。
PVC材料具有良好的物理和化学性能。从上个世纪80年代初,国家大力推广应用PVC管,并制定了一系列的政策、制度、标准,也积累了不少经验。发展到今天,已经具备了完善的产品标准、检测方法标准及检测手段、施工工程技术规范等,从而统一了产品的规格尺寸和质量指标,实现了产品的互换性。这说明了PVC给排水管道的发展已经进入了成熟期,产品质量和施工质量均有了保障,从而保证了PVC给排水管道的使用效果。
PVC材料制造的给排水管有着很多的优点,大量使用在市政给排水工程上,而且达到了很好的使用效果。过去由于生产工艺的限制,PVC管道口径最大只能做到1000MM,它是整条管挤出成型的,所以要把口径做大,就必须用更大型的生产模具。模具做大了不但成本大大提高,而且保证不了产品的正常成型。为了解决这个问题,有些厂家把PVC生产成板带的形式,再利用缠绕机械把板带缠绕成管道。这样经过2次加工,可以生产出口径更大的PVC管道。这个生产工艺的流程就是把PVC材料经过挤出机,生产成板带的形式,再根据不同的管径需要,用不同规格的缠绕机,把板带缠绕成管道,板带之间利用葫芦扣扣死,并用PVC胶水,使板带紧紧地粘合在一起。流程图如图1所示。
为解决PVC缠绕管的内部应力问题,本申请人在旧工艺基础上增加2个步骤,如图2所示,首先把板带2缠绕成管道前先将板带2通过加热装置3进行预热到一定温度,并保持该温度通过缠绕机5缠绕成管道,管道出来后再通过加热装置4进行加热处理,当管道达到一定的温度后,再自然冷却下来,即得到PVC缠绕管1。
虽然通过上述工艺能够极大的改善PVC缠绕管的性能,但是,为了达到一定的环刚度要求,管材必须具有一定厚度,因此材料消耗较大,成本高。
发明内容
为解决上述问题,本发明提供一种U-PVC钢带缠绕管,其成本低、环刚度高。
本发明的另一个目的是提供上述U-PVC钢带缠绕管的制备方法。
本发明的目的是这样实现的:一种U-PVC钢带缠绕管,其特征在于:由U-PVC板带和钢带共同缠绕而成。
所述的U-PVC扳带包括基板和上盖板,两者上下扣接固定,基板设有容腔,钢带设于该容腔内并通过上盖板固定。
所述的基板和上盖板通过葫芦扣扣接固定。
所述的钢带的横截面呈ㄇ型。
缠绕后,所述基板与相邻位置的基板相互扣接固定。
所述的相邻位置基板通过葫芦扣扣接固定。
上述U-PVC钢带缠绕管的制备方法,其特征在于:准备U-PVC板带和钢带,然后将U-PVC板带和钢带通过缠绕机缠绕成管。
在缠绕成管前加热U-PVC板带,或在缠绕成管后管材进行加热,或者在缠绕成管前加热U-PVC板带并且在缠绕成管后管材进行加热。
本发明在U-PVC缠绕管的的基础上,利用了钢材的弹性模量高且相对塑料材料价格便宜很多的优点,把钢骨架完美地复合在U-PVC缠绕管的内,使U-PVC钢带缠绕管在原来性能的基础上,提高了管道的刚性,并大大地降低了管道的成本,成为新一代大口径塑钢复合管。U-PVC钢带缠绕管的优点是成本低、环刚度高、具有耐酸、碱性的防腐蚀性能,水阻系数低,使用寿命长,抗震性能强,抗位移性能高,施工速度快等,与同类型的管道相比存在较大的价格优势,能很好地降低各类型的市政排水工程的工程造价。
附图说明
图1是现有技术中PVC缠绕管的制备工艺流程图;
图2是现有技术中另一种PVC缠绕管的工艺图;
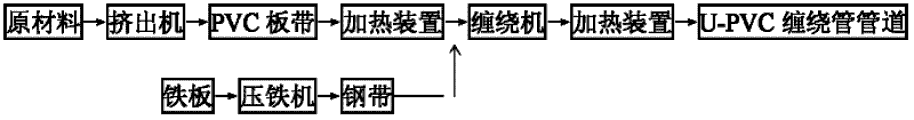
图3是本发明U-PVC钢带缠绕管的制备工艺流程图;
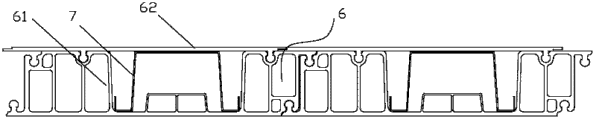
图4是本发明U-PVC钢带缠绕管的局部横截面图;
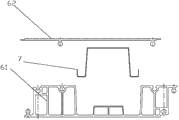
图5是本发明U-PVC钢带缠绕管的局部爆炸图。
具体实施方式
如图4、5所示,本发明是一种U-PVC钢带缠绕管,由U-PVC板带6和钢带7共同缠绕而成。U-PVC扳带6包括基板61和上盖板62,两者上下扣接固定,以PVC胶水进一步粘合。缠绕后,基板61与相邻位置的基板61相互扣接固定。基板61设有容腔,钢带7设于该容腔内并通过上盖板62固定。钢带7的横截面呈ㄇ型,以提高其刚性。
在本发明中,采用的U-PVC即硬聚氯乙烯,其具有化学稳定性好,高强度,高刚度和高硬度,只产生低张裂力,但缺点是韧性较差且受天气条件限制。由于U-PVC为非热熔材料,因此基板和上盖板之间、相邻基板之间需要通过扣接固定,并以PVC胶水进一步粘合以使连接更为牢固。基板和上盖板通过葫芦扣或卡槽等扣接固定。缠绕后相邻位置的基板通过葫芦扣或卡槽等相互扣接固定。本发明产品能够更好地适应市场竞争的需要,价格便宜,性能优越。
本发明的U-PVC钢带缠绕管的制备方法,准备U-PVC板带和钢带,然后将U-PVC板带和钢带通过缠绕机缠绕成管。为消除材料内部应力,优选的,在缠绕成管前加热U-PVC板带,或在缠绕成管后管材进行加热,或者在缠绕成管前加热U-PVC板带并且在缠绕成管后管材进行加热。如图3所示为最佳方案,包括以下步骤:(1)准备U-PVC板带6和钢带7;(2)加热U-PVC板带6;(3)将加热后的U-PVC板带6和钢带7通过缠绕机缠绕成管;(4)加热管材。加热温度为40-100℃。
实施例1
首先将U-PVC材料通过挤出机挤出横截面如图4、5所示的U-PVC板带6,包括基板61和上盖板62,然后通过隧道式加热器将U-PVC板带6加热约2分钟,令U-PVC板带6的温度达到85℃,并保持该温度,与钢带7共同输入缠绕成型机进行缠绕,形成U-PVC管道。
实施例2
首先将U-PVC材料通过挤出机挤出横截面如图4、5所示的U-PVC板带6,包括基板61和上盖板62,与钢带7共同输入缠绕成型机进行缠绕,形成U-PVC管道,然后对成型的U-PVC缠绕管道1通过隧道式加热器加热约2分钟,令管道温度达到75℃。
实施例3
首先将PVC材料通过挤出机挤出横截面如图4、5所示的U-PVC板带6,包括基板61和上盖板62,然后通过隧道式加热器将U-PVC板带6加热约1分钟,令U-PVC板带6的温度达到55℃,并保持该温度,与钢带7共同输入缠绕成型机进行缠绕,形成U-PVC管道,再通过隧道式加热器4对管道进行加热处理约3分钟,令管道温度达到100℃,即可。
本发明中U-PVC材料比目前常用的PE材料成本更低,硬度更高。在达到相同性能的情况下,增加钢带的PVC缠绕管比现有的纯PVC缠绕管节省PVC材料30%~60%,成本下降20%~50%,对于实际应用是具有重大意义的。
以管道环刚度S2(8KN/m2)等级,管径以1600mm的缠绕管为例,增加钢带的PVC缠绕管比现有的纯PVC缠绕管节省PVC材料54%,成本下降42%。
Claims (8)
1.一种U-PVC钢带缠绕管,其特征在于:由U-PVC板带和钢带共同缠绕而成。
2.根据权利要求1所述的U-PVC钢带缠绕管,其特征在于:所述的U-PVC扳带包括基板和上盖板,两者上下扣接固定,基板设有容腔,钢带设于该容腔内并通过上盖板固定。
3.根据权利要求1所述的U-PVC钢带缠绕管,其特征在于:所述的基板和上盖板通过葫芦扣扣接固定。
4.根据权利要求1所述的U-PVC钢带缠绕管,其特征在于:所述的钢带的横截面呈ㄇ型。
5.根据权利要求1所述的U-PVC钢带缠绕管,其特征在于:缠绕后,所述基板与相邻位置的基板相互扣接固定。
6.根据权利要求1所述的U-PVC钢带缠绕管,其特征在于:所述的相邻位置基板通过葫芦扣扣接固定。
7.一种U-PVC钢带缠绕管的制备方法,其特征在于:准备U-PVC板带和钢带,然后将PVC板带和钢带通过缠绕机缠绕成管。
8.根据权利要求7所述的U-PVC钢带缠绕管的制备方法,其特征在于:在缠绕成管前加热U-PVC板带,或在缠绕成管后管材进行加热,或者在缠绕成管前加热U-PVC板带并且在缠绕成管后管材进行加热。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201110140160 CN102200205B (zh) | 2011-05-27 | 2011-05-27 | U-pvc钢带缠绕管及其制备方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201110140160 CN102200205B (zh) | 2011-05-27 | 2011-05-27 | U-pvc钢带缠绕管及其制备方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN102200205A true CN102200205A (zh) | 2011-09-28 |
| CN102200205B CN102200205B (zh) | 2013-01-23 |
Family
ID=44661089
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201110140160 Active CN102200205B (zh) | 2011-05-27 | 2011-05-27 | U-pvc钢带缠绕管及其制备方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102200205B (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105889653A (zh) * | 2016-07-04 | 2016-08-24 | 马清洪 | 一种pvc钢带缠绕管 |
| CN106015768A (zh) * | 2016-07-04 | 2016-10-12 | 马清洪 | 一种自压式密封pvc缠绕管 |
| CN107177124A (zh) * | 2017-06-07 | 2017-09-19 | 淄博海能塑管有限公司 | 一种pvc/钢带缠绕管及其制备方法与应用 |
| CN109084095A (zh) * | 2018-09-10 | 2018-12-25 | 甘志超 | Pe或pp增强复合聚氯乙烯缠绕管及其制备方法 |
| CN110005882A (zh) * | 2019-04-16 | 2019-07-12 | 上海英煌管业科技有限公司 | 一种中空双螺旋缠绕塑料软管及其生产工艺 |
| RU237307U1 (ru) * | 2023-07-26 | 2025-09-19 | Общество С Ограниченной Ответственностью "Группа Полипластик" | Несъемная опалубка для ремонта и строительства объекта для транспортировки и хранения жидких сред |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106439266B (zh) * | 2016-09-29 | 2018-09-18 | 重庆里程管业有限公司 | Pvc模块化高环刚度螺旋缠绕管及其生产方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN2294365Y (zh) * | 1997-08-05 | 1998-10-14 | 谢国光 | 复合管道 |
| CN2317378Y (zh) * | 1998-02-20 | 1999-05-05 | 武鼎山 | 钢胶吸引胶管 |
| CN2532342Y (zh) * | 2002-03-08 | 2003-01-22 | 湖北美力塑料制品有限公司 | 塑料螺旋管 |
| CN1850495A (zh) * | 2006-05-19 | 2006-10-25 | 甘志超 | Pvc缠绕管生产工艺 |
| WO2008125682A1 (en) * | 2007-04-16 | 2008-10-23 | Shell Internationale Research Maatschappij B.V. | Tubular body comprising two or more layers of helically bended strips |
| CN202144913U (zh) * | 2011-05-27 | 2012-02-15 | 甘志超 | U-pvc钢带缠绕管 |
-
2011
- 2011-05-27 CN CN 201110140160 patent/CN102200205B/zh active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN2294365Y (zh) * | 1997-08-05 | 1998-10-14 | 谢国光 | 复合管道 |
| CN2317378Y (zh) * | 1998-02-20 | 1999-05-05 | 武鼎山 | 钢胶吸引胶管 |
| CN2532342Y (zh) * | 2002-03-08 | 2003-01-22 | 湖北美力塑料制品有限公司 | 塑料螺旋管 |
| CN1850495A (zh) * | 2006-05-19 | 2006-10-25 | 甘志超 | Pvc缠绕管生产工艺 |
| WO2008125682A1 (en) * | 2007-04-16 | 2008-10-23 | Shell Internationale Research Maatschappij B.V. | Tubular body comprising two or more layers of helically bended strips |
| CN202144913U (zh) * | 2011-05-27 | 2012-02-15 | 甘志超 | U-pvc钢带缠绕管 |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105889653A (zh) * | 2016-07-04 | 2016-08-24 | 马清洪 | 一种pvc钢带缠绕管 |
| CN106015768A (zh) * | 2016-07-04 | 2016-10-12 | 马清洪 | 一种自压式密封pvc缠绕管 |
| CN107177124A (zh) * | 2017-06-07 | 2017-09-19 | 淄博海能塑管有限公司 | 一种pvc/钢带缠绕管及其制备方法与应用 |
| CN109084095A (zh) * | 2018-09-10 | 2018-12-25 | 甘志超 | Pe或pp增强复合聚氯乙烯缠绕管及其制备方法 |
| CN110005882A (zh) * | 2019-04-16 | 2019-07-12 | 上海英煌管业科技有限公司 | 一种中空双螺旋缠绕塑料软管及其生产工艺 |
| RU237307U1 (ru) * | 2023-07-26 | 2025-09-19 | Общество С Ограниченной Ответственностью "Группа Полипластик" | Несъемная опалубка для ремонта и строительства объекта для транспортировки и хранения жидких сред |
Also Published As
| Publication number | Publication date |
|---|---|
| CN102200205B (zh) | 2013-01-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102200205B (zh) | U-pvc钢带缠绕管及其制备方法 | |
| CN202144913U (zh) | U-pvc钢带缠绕管 | |
| CN105318116B (zh) | 一种覆塑带增强中空壁缠绕管及其制造方法 | |
| CN101832430A (zh) | 玻璃钢增强塑料管及制造方法 | |
| CN202180586U (zh) | 多出数pvc给水管材挤出模具 | |
| CN203927108U (zh) | 一种钢丝网骨架复合管材 | |
| CN101706022B (zh) | 钢塑复合管的制造方法 | |
| CN101451633A (zh) | 带承插口的大口径塑料缠绕管及其制作方法 | |
| CN102441997A (zh) | 共挤热缠绕结构壁管材,加工方法及模具 | |
| CN204004863U (zh) | 一种高压钢丝网骨架聚乙烯复合管 | |
| CN101462363B (zh) | 一种管接头的制造方法及其制造的产品 | |
| CN202428673U (zh) | 大口径塑钢平壁缠绕排水管生产线 | |
| CN205155373U (zh) | 一种覆塑带增强中空壁缠绕管 | |
| CN100478161C (zh) | Pvc缠绕管生产工艺 | |
| CN201354891Y (zh) | 塑料缠绕结构壁管道 | |
| CN104927172A (zh) | 一种hdpe双壁波纹管及其加工方法 | |
| CN205806716U (zh) | 一种内筋缩合式钢塑复合管 | |
| CN209100807U (zh) | 一种新型的缠绕管子 | |
| CN205044146U (zh) | 一种克拉管的连续化缠绕生产设备 | |
| CN109027446A (zh) | 热塑性连续纤维预浸编织绳热熔缠绕波纹管及其制造设备 | |
| CN202001739U (zh) | 利用高密度聚乙烯钢带制成的双壁缠绕管 | |
| CN105778249B (zh) | 耐压防暴hdpe给水管及其制备方法 | |
| CN207554995U (zh) | 给水用双层管 | |
| CN107263845A (zh) | 一种分段式玻纤热塑性塑料管冷却装置 | |
| CN110657288A (zh) | 一种金属塑料复合管材系统及其制作方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| TR01 | Transfer of patent right |
Effective date of registration: 20170630 Address after: 528225, Foshan District, Nanhai Town, Nanhai District, Guangdong, A Patentee after: Guangdong Shuntong Plastic Engineering Co. Ltd. Address before: 528200, No. 24, B District, Guicheng GUI Hai garden, Nanhai District, Guangdong, Foshan Patentee before: Gan Zhichao |