CN101787773A - 一种用于钢筋混凝土结构的拉伸孔格构型钢及其制作方法 - Google Patents
一种用于钢筋混凝土结构的拉伸孔格构型钢及其制作方法 Download PDFInfo
- Publication number
- CN101787773A CN101787773A CN201010104040A CN201010104040A CN101787773A CN 101787773 A CN101787773 A CN 101787773A CN 201010104040 A CN201010104040 A CN 201010104040A CN 201010104040 A CN201010104040 A CN 201010104040A CN 101787773 A CN101787773 A CN 101787773A
- Authority
- CN
- China
- Prior art keywords
- steel
- lattice
- stretching
- wing
- band steel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 114
- 239000010959 steel Substances 0.000 title claims abstract description 114
- 239000011150 reinforced concrete Substances 0.000 title claims abstract description 15
- 238000002360 preparation method Methods 0.000 title claims abstract description 12
- 238000005516 engineering process Methods 0.000 claims description 13
- 238000002788 crimping Methods 0.000 claims description 9
- 239000000203 mixture Substances 0.000 claims description 5
- 238000000034 method Methods 0.000 abstract description 5
- 238000005452 bending Methods 0.000 abstract description 3
- 238000003754 machining Methods 0.000 abstract 1
- 239000004567 concrete Substances 0.000 description 7
- 238000004519 manufacturing process Methods 0.000 description 6
- 238000010586 diagram Methods 0.000 description 4
- 238000000465 moulding Methods 0.000 description 4
- 238000010276 construction Methods 0.000 description 3
- 230000002787 reinforcement Effects 0.000 description 3
- 239000000463 material Substances 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 239000002699 waste material Substances 0.000 description 2
- 238000007596 consolidation process Methods 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000007115 recruitment Effects 0.000 description 1
Images



Landscapes
- Reinforcement Elements For Buildings (AREA)
Abstract
本发明涉及一种用于钢筋混凝土结构的拉伸孔格构型钢及其制作方法,属于建筑构件技术领域,该格构型钢由一体成型的两个相互平行的翼缘,连接在该两翼缘之间多个腹杆组成,该腹杆通过该两翼缘之间拉伸形成孔格状。该方法包括:将钢板切割成满足拉伸孔格构型钢设定尺寸的扁钢,或直接选择设定尺寸的扁钢;采用常规机械加工工艺在扁钢宽度方向的两边缘弯折出L形或U形卷边;在垂直于扁钢的长度方向施加拉力,将缝隙拉开,使扁钢横向变宽制成拉伸孔格构型钢。采用本发明格构型钢制作成钢骨架具有实用、节约资源、价格合理,采用本发明方法经开缝、卷边、横向拉伸成型制作拉伸孔格构型钢,加工工艺简单,且采用相同的加工设备可生产出多种规格的产品。
Description
技术领域
本发明属于建筑构件技术领域,特别涉及对钢筋混凝土钢骨架构件的改进。
背景技术
钢筋混凝土结构已被广泛应用建筑结构,传统现浇钢筋混凝土结构需要在现场绑扎钢筋,支模板、拆模板。现场用工多,施工工期长。预制钢筋混凝土剪力墙结构,把构件生产工厂化,缩短了现场施工周期。但为了解决预制构件之间整体连接问题和预制构件之间接缝处渗水问题等相对工程造价较高。
在专利号ZL200510125709.5的专利中,公开了《钢网构架混凝土复合建筑及其建造方法》,该技术用冷弯薄壁型钢格构件制作钢骨架,用钢板网替代传统木模板或钢模板。在工厂制作钢网骨架,现场拼装成钢网构架,再现浇混凝土后形成混凝土抗震墙结构。该结构体系提供了一种标准化、工业化、机械化、一体化程度较高的钢网构架混凝土复合建筑。但该结构体系仍存在着以下不足之处:
这种钢骨架中采用的格构钢件为1.0mm-4.0mm冷弯格构型格构钢件,其横截面为C形、U形、Z形,在两个相互平行的翼缘之间的腹板上均匀排布开有孔洞,孔洞的周边带有加强卷边,两个孔洞之间的加强卷边构成U形腹杆。这种格构钢件制作工艺相对复杂,需要冲床在薄钢板上冲出孔洞,再经冷弯成型机弯折成型,根据开孔率的不同,约有占格构钢总重量10%-15%冲压下来的废钢片,造成某种浪费,而且需要建设专用格构钢生产线,投入大、生产成本高。
发明内容
本发明的目的是为了克服已有技术之不足,提出一种用于钢筋混凝土结构的拉伸孔格构型钢及其制作方法,采用本发明格构型钢制作成钢骨架具有实用、节约资源、价格合理,采用本发明方法经开缝、卷边、横向拉伸成型制作拉伸孔格构型钢,加工工艺简单,且采用相同的加工设备可生产出多种规格的产品。
本发明提出的一种用于钢筋混凝土结构的拉伸孔格构型钢,其特征在于,该格构型钢由一体成型的两个相互平行的翼缘,连接在该两翼缘之间多个腹杆组成,该腹杆通过该两翼缘之间拉伸形成孔格状。
本发明还提出一种用于钢筋混凝土结构的拉伸孔格构型钢的制作方法,其特征在于,包括以下步骤:
1)将钢板切割成满足拉伸孔格构型钢设定尺寸的扁钢,或直接选择设定尺寸的扁钢;
2)采用常规机械加工工艺在扁钢长度方向上开出多条平行的缝隙,两相邻缝隙之间的宽度为腹杆的宽度,在扁钢宽度方向上最靠近扁钢两边的缝隙与扁钢边缘的距离为制作翼缘所需宽度;
3)采用常规机械加工工艺在扁钢宽度方向的两边缘弯折出L形或U形卷边;
4)在垂直于扁钢的长度方向施加拉力,将缝隙拉开,使扁钢横向变宽制成拉伸孔格构型钢。
本发明的特点及良好效果
本发明经开缝、卷边、横向拉伸成型的工艺制造出的拉伸孔格构型钢,具有与传统钢构件的承受力的强度和有开孔的效果,但不产生传统钢构件在冲压工艺中造成的部分作废材料。节约资源、降低材料成本,而且加工简单,用同样的扁钢材可以制作出不同宽度的格构型钢产品。具有广泛的应用前景。
附图说明
图1为本发明的实施例1的制作方法示意图;
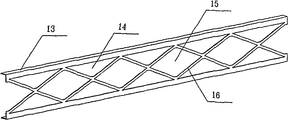
图2为本实施例1的结构立体示意图;
图3为本发明的实施例2的制作方法示意图;
图4为本实施例2的结构立体示意图。
具体实施方式
本发明提出的一种用于钢筋混凝土结构的拉伸孔格构型钢及其制作方法结合附图及实施例详细说明如下:
本发明提出的一种用于钢筋混凝土结构的拉伸孔格构型钢,其特征在于,该格构型钢由一体成型的两个相互平行的翼缘,连接在该两翼缘之间多个腹杆组成,该腹杆通过该两翼缘之间拉伸形成孔格状。
上述翼缘的截面形状可为L型或U型。
上述型钢的尺寸可根据应用场合实际需求确定,例如,型钢的长度与钢筋混凝土结构体的钢骨架构件的长或高相同,型钢的宽度与钢骨架构件厚度相同,型钢的厚度根据钢骨架构件所承受的力相关,在一般应用场合,型钢截面宽度可在50mm至500mm之间;翼缘和腹杆的厚度在1mm至5mm之间。
本发明提出的一种用于钢筋混凝土结构的拉伸孔格构型钢的制作方法,其特征在于,包括以下步骤:
1)将钢板切割成满足拉伸孔格构型钢设定尺寸的扁钢,或直接选择设定尺寸的扁钢;
2)采用常规机械加工工艺在扁钢长度方向上开出多条平行的缝隙,两相邻缝隙之间的宽度为腹杆的宽度,在扁钢宽度方向上最靠近扁钢两边的缝隙与扁钢边缘的距离为制作翼缘所需宽度;
3)采用常规机械加工工艺在扁钢宽度方向的两边缘弯折出L形或U形卷边;
4)在垂直于扁钢的长度方向施加拉力,将缝隙拉开,使扁钢横向变宽制成拉伸孔格构型钢。
实施例1:
本实施例为由截面形状为L型的翼缘,在两翼缘之间的腹板上开有三排缝隙拉伸形成的多个腹杆组成,制作方法具体步骤如下:
1)选择一条厚度1mm,宽度90mm,长度3000mm的扁钢11;
2)采用冲床和专用模具在扁钢1长度方向上开出三排平行且断续的多条缝隙12,两相邻缝隙之间的宽度为6mm(即为腹杆的宽度)长度为190mm,在扁钢宽度方向上最靠近扁钢两边的缝隙与扁钢边缘的距离为35mm(即制作翼缘所需宽度);如图1A所示;
3)采用冷弯加工工艺在扁钢宽度方向的两边缘弯折出L形卷边13,如图1B所示;
4)采用常规机械设备在垂直于扁钢1的长度方向施加拉力,将缝隙拉开成三角形孔14或棱形孔15及交叉状的腹杆16,使扁钢横向变宽制成拉伸孔格构型钢,如图1C所示;
本实施例最终成型为厚度1mm,翼缘卷边高度20mm,截面宽度120mm的拉伸孔格构型钢,如图2所示。
实施例2:
本实施例为由截面形状为U型的翼缘,在两翼缘之间的腹板上开有五排缝隙拉伸形成的多个腹杆组成,制作方法具体步骤如下:
1)选择一条厚度5mm,宽度180mm,长度6000mm的带钢;
2)采用冲床和专用模具在带钢12长度方向上开出五排平行且断续的多条缝隙22,两相邻缝隙之间的宽度为15mm(即为腹杆的宽度)长度为350mm,在带钢宽度方向上最靠近带钢两边的缝隙与带钢边缘的距离为60mm(即制作翼缘所需宽度);如图3A所示;
3)采用冷弯加工工艺在带钢宽度方向的两边缘弯折出U形卷边23,如图3B所示;
4)采用常规机械设备在垂直于扁钢21的长度方向施加拉力,将缝隙拉开成三角形孔24或棱形孔25及交叉状的腹杆26,使带钢横向变宽制成拉伸孔格构型钢,如图3C所示;
本实施例最终成型为厚度5mm,翼缘卷边高度30mm,截面宽度500mm的拉伸孔格构型钢,如图4所示。
Claims (4)
1.一种用于钢筋混凝土结构的拉伸孔格构型钢,其特征在于,该格构型钢由一体成型的两个相互平行的翼缘,连接在该两翼缘之间多个腹杆组成,该多个腹杆通过该两翼缘之间拉伸形成孔格状。
2.如权利要求1所述格构型钢,其特征在于,该翼缘的截面形状为L型或U型。
3.如权利要求1或2所述格构型钢,其特征在于,该型钢的截面宽度在50mm至500mm之间;翼缘和腹杆的厚度在1mm至5mm之间。
4.一种用于钢筋混凝土结构的拉伸孔格构型钢的制作方法,其特征在于,包括以下步骤:
1)将钢板切割成满足拉伸孔格构型钢设定尺寸的扁钢,或直接选择设定尺寸的扁钢;
2)采用常规机械加工工艺在扁钢长度方向上开出多条平行的缝隙,两相邻缝隙之间的宽度为腹杆的宽度,在扁钢宽度方向上最靠近扁钢两边的缝隙与扁钢边缘的距离为制作翼缘所需宽度;
3)采用常规机械加工工艺在扁钢宽度方向的两边缘弯折出L形或U形卷边;
4)在垂直于扁钢的长度方向施加拉力,将缝隙拉开,使扁钢横向变宽制成拉伸孔格构型钢。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201010104040A CN101787773A (zh) | 2010-01-29 | 2010-01-29 | 一种用于钢筋混凝土结构的拉伸孔格构型钢及其制作方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201010104040A CN101787773A (zh) | 2010-01-29 | 2010-01-29 | 一种用于钢筋混凝土结构的拉伸孔格构型钢及其制作方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN101787773A true CN101787773A (zh) | 2010-07-28 |
Family
ID=42531138
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201010104040A Pending CN101787773A (zh) | 2010-01-29 | 2010-01-29 | 一种用于钢筋混凝土结构的拉伸孔格构型钢及其制作方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN101787773A (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019065522A (ja) * | 2017-09-29 | 2019-04-25 | Jfeシビル株式会社 | 鉄筋部材及び鉄筋コンクリート構造 |
| CN110029780A (zh) * | 2019-05-13 | 2019-07-19 | 中州装备制造股份有限公司 | 加劲骨架与其制作方法与设备及结构加强体 |
| CN110076535A (zh) * | 2019-05-31 | 2019-08-02 | 成都辟思航空科技有限公司 | 一种整体式格构柱加工工艺 |
| CN112538917A (zh) * | 2020-12-24 | 2021-03-23 | 高爱民 | 一种整体式钢格构灌浆龙骨 |
-
2010
- 2010-01-29 CN CN201010104040A patent/CN101787773A/zh active Pending
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019065522A (ja) * | 2017-09-29 | 2019-04-25 | Jfeシビル株式会社 | 鉄筋部材及び鉄筋コンクリート構造 |
| CN110029780A (zh) * | 2019-05-13 | 2019-07-19 | 中州装备制造股份有限公司 | 加劲骨架与其制作方法与设备及结构加强体 |
| CN110076535A (zh) * | 2019-05-31 | 2019-08-02 | 成都辟思航空科技有限公司 | 一种整体式格构柱加工工艺 |
| CN110076535B (zh) * | 2019-05-31 | 2020-06-09 | 成都辟思航空科技有限公司 | 一种整体式格构柱加工工艺 |
| CN111576737A (zh) * | 2019-05-31 | 2020-08-25 | 成都辟思航空科技有限公司 | 一种整体式无焊接格构柱 |
| CN111576737B (zh) * | 2019-05-31 | 2022-01-18 | 成都辟思航空科技有限公司 | 一种整体式无焊接格构柱 |
| CN112538917A (zh) * | 2020-12-24 | 2021-03-23 | 高爱民 | 一种整体式钢格构灌浆龙骨 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN215054569U (zh) | 一种部分包覆冷弯薄壁型钢-混凝土组合柱 | |
| CN103498533B (zh) | 一种预应力工字型钢骨混凝土叠合梁 | |
| CN102011442A (zh) | 轻钢-混凝土组合结构剪力墙及制造方法 | |
| CN201751475U (zh) | 用于钢筋混凝土结构的平面外拉伸形成的z型格构型钢 | |
| CN205935301U (zh) | 一种多腔l形肋双钢板混凝土组合剪力墙的构造 | |
| CN203049913U (zh) | 一种型钢构造柱 | |
| CN201746932U (zh) | 一种拉伸孔格构型钢 | |
| CN102345326B (zh) | 一种波浪腹板门式刚架牛腿连接节点 | |
| RU137323U1 (ru) | Декоративно-прикладное изделие | |
| CN103603465A (zh) | 拼装式冷弯薄壁空心工字钢 | |
| CN107605100A (zh) | 一种装配式桁架檩条系统及制作工艺 | |
| CN205046832U (zh) | 一种标准化拼装86型全钢大模板 | |
| CN204867878U (zh) | 一种钢格栅模具 | |
| CN204174833U (zh) | 蜂窝状连接板连接的双肢钢柱 | |
| CN204626770U (zh) | 一种带衬板的预制墙板 | |
| CN203429847U (zh) | 一种方形孔肋架预应力混凝土叠合板 | |
| CN204174832U (zh) | 蜂窝状腹板h型钢柱 | |
| CN211172310U (zh) | 基于3d打印截流井的井体结构 | |
| CN102619302A (zh) | 一种钢板、钢带拉伸网格预制混凝土构件 | |
| CN215033217U (zh) | 一种预制梁带墙的新型生产模具 | |
| CN209384484U (zh) | 一种冷弯c型钢结构装配式楼板系统 | |
| CN204626782U (zh) | 一种带衬板的预制柱 | |
| CN203669200U (zh) | 一种拼装式冷弯工字钢 | |
| CN201386872Y (zh) | 一种用于固定法兰的插角件 | |
| CN210439561U (zh) | 一种装配式钢板混凝土异形柱结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C02 | Deemed withdrawal of patent application after publication (patent law 2001) | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Open date: 20100728 |