令纸包装机折边包装系统
技术领域
本发明涉及一种包装机械,是一种令纸包装机的折边包装系统。
背景技术
目前,造纸业令纸包装设备多以手工包装机为主,令纸的输送由输送机实现,包装则由人工完成,手工包装机劳动强度非常大,生产效率低,随意性大,包装质量很不稳定;进口的令纸包装设备自动化程度高,但结构复杂,造价高,维护难度大。
发明内容
本发明的目的是要解决现有技术存在的上述缺陷,提供一种自动化程度高而造价较低、包装质量好、生产效率高的令纸包装机,该令纸包装机由进纸系统、包装纸系统、主包装系统、折边包装系统、堆垛系统以及相应的控制系统和液压气动系统组成,本发明的特征是其折边包装系统。
本发明的目的通过以下技术方案实现。
发明的折边包装系统由皮带输送装置、宽度调节装置、厚度调节装置、辅助皮带装置、边角成形装置、包装成形组件和机架组成,宽度调节装置安装在机架上,皮带输送装置和厚度调节装置则固定在宽度调节装置上,边角成形装置固定在宽度调节装置上靠近皮带输送装置的尾部,包装成形组件安装在宽度调节装置两侧,辅助皮带装置安装在厚度调节装置上。
所述的皮带输送装置由交流伺服减速电机、同步带轮、同步带、主动轴、带座轴承、主动皮带轮、从动皮带轮、输送皮带组成。交流伺服减速电机固定在机架上,通过同步带轮及同步带驱动主动轴;主动轴由固定在机架轨道安装横梁上带座轴承支承;3根输送皮带环绕在3对主、从动皮带轮上;中间的一对主、从动皮带轮固定在机架轨道安装横梁上,两侧的主动皮带轮套在主动轴上,可以沿主动轴作轴向移动,两侧的从动皮带轮安装在宽度调节装置的工作台上;两侧的主、从动皮带轮和输送皮带跟随宽度调节装置工作台移动。
所述的宽度调节装置包括精密直线导轨副、滑块安装座、工作台、支腿、螺旋传动副、带座轴承、传动轴、调节手轮、标尺、指针。精密直线导轨副安装在机架轨道安装横梁上;工作台通过滑块安装座与精密直线导轨副连接;两个螺旋传动副由安装在机架带座轴承安装横梁上的带座轴承之承;两个螺纹传动副中间用一根传动轴连接;调节手轮连接在其中一个螺纹传动副上;工作台通过支腿与螺旋传动副的螺母连接;标尺固定在机架轨道安装横梁上;指针固定在螺旋传动副的螺母上。
所述的厚度调节装置包括安装架、精密直线导轨副、滑板、螺旋传动副、带座轴承、调节手轮、连接板、大悬臂板、导纸板。安装架固定在宽度调节装置的工作台上;精密直线导轨副安装在安装架上;滑板安装在精密直线导轨副的滑块上;连接板的一端固定在滑板上方的槽内,另一端连接大悬臂板;导纸板固定在大悬臂板的下方;带座轴承安装在安装架上;螺旋传动副的螺杆由带座轴承支承,螺母与滑板连接。
所述的辅助皮带装置包括交流伺服减速电机、驱动器安装座、驱动皮带轮、改向皮带轮、弹性压轮装置、皮带。交流伺服减速电机固定在驱动器安装座上;驱动器安装座安装在厚度调节装置的连接板上;驱动皮带轮固定在行星减速器的输出轴上;改向皮带轮和弹性压轮装置分别固定在厚度调节装置的大悬臂板上;弹性压轮装置包括座子,橡胶弹簧,压轮臂,压轮,轴承和压轮轴。压轮和轴承固定在压轮轴上;压轮轴用螺母固定在压轮臂上;橡胶弹簧一端与座子粘接,另一端与压轮臂粘接。
所述的边角成形装置包括前边角折边刀、前折边刀座、小轴、手柄螺母、后边角折边刀I、后边角折边刀II、后边角折边刀架、安装座、滑套、锁紧套、限位柱、转轴、小悬臂、Y形座、导板、折边气缸、后边角压纸气缸、压盘。前折边刀座固定在宽度调整装置工作台的下方;小轴套在前折边刀座内,手柄螺母安装在前折边刀座上,并对小轴作轴向定位;前边角折边刀固定在小轴的上端;安装座固定在宽度调整装置工作台的下方;转轴套在安装座内;Y型座通过胀套固定在转轴的下端,Y型座另一端与折边气缸的活塞杆连接;折边气缸的尾部铰接在宽度调节装置的支腿上;后边角折边刀架套在转轴上,后边角折边刀架上端固定后边角折边刀I;小悬臂一端固定在厚度调节装置的大悬臂板上,另一端连接锁紧套和滑套;后边角折边刀II安装在滑套的下端;后边角压纸气缸固定在厚度调节装置的大悬臂板上;压盘安装在后边角压纸气缸活塞杆前端。
所述的包装成形装置包括成型板I、成型板II、成型板III、成型板IV、封胶装置、压边装置、缓冲器、热熔胶机组件、胶枪位置调节装置。成型板I、成型板II、成型板III、成型板IV依次安装在宽度调节装置工作台的外侧;封胶装置、压边装置和缓冲器安装在厚度调节装置大悬臂板上;
所述的机架由墙板、两根轨道安装横梁、两根带座轴承安装梁和5根辅助梁组成。
本发明的进步效果主要是自动化程度高而造价相对较低,包装质量好,生产效率高,机器运转平稳,可靠性强。
附图说明
图1为令纸包装机总图。图中:1-进纸系统,2-包装纸系统,3-主包装系统、4-折边包装系统、5-堆垛系统。
图2为折边包装系统主视图,图3为折边包装系统俯视图。图中:401-4#皮带输送装置,402-宽度调节装置,403-厚度调节装置,404-辅助皮带装置,405-边角成型装置,406-包装成型组件,407-机架。
图4为4#皮带输送装置主视图,图5为4#皮带输送装置A向旋转视图。图中:40101-伺服减速电机,40102-同步带轮,40103-同步带,40104-主动轴,40105-带座轴承,40106-主动皮带轮,40107-从动皮带轮,40108-输送皮带组成。
图6为宽度调节装置主视图,图7为宽度调节装置俯视图。图中:40201-精密直线导轨副,40202-滑块安装座,40203-工作台,40204-支腿,40205-螺旋传动副,40206-带座轴承,40207-传动轴,40208-调节手轮,40209-标尺,40210-指针。
图8为厚度调节装置主视图,图9为厚度调节装置左视图。图中:40301-安装架,40302-精密直线导轨副,40303-滑板,40304-螺旋传动副,40305-带座轴承,40306-调节手轮,40307-连接板,40308-大悬臂板,40309-导纸板。
图10为辅助皮带装置主视图,图11为辅助皮带装置左视图。图中:40401-伺服减速电机、40402-驱动器安装座、40403-驱动皮带轮、40404-改向皮带轮、40405-弹性压轮装置、40406-皮带。
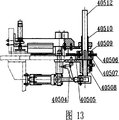
图12为边角成形装置主视图,图13为边角成形装置左视图,图14为边角成形装置俯视图。图中:40501-前边角折边刀,40502-前折边刀座,40503-小轴,0504-手柄螺母,40505-后边角折边刀I,40506-后边角折边刀II,40507-后边角折边刀架,40508-安装座,40509-滑套,40510-锁紧套,40511-限位柱,40512-转轴,40513-小悬臂,40514-Y形座,40515-导板,40516-折边气缸,40517-后边角压纸气缸,40518-压盘。
图15为成形组件图。图中:40601-成型板I,40602-成型板II,40603-成型板III,40604-成型板IV,40605-封胶装置,40606-压边装置,40607-缓冲器,40608-热熔胶机组件,40609-胶枪位置调节装置。
图16为机架图。图中:40701-墙板,40702-轨道安装横梁,40703-带座轴承安装梁,40704-辅助梁。
实施方式
图2~图16展示了本发明的一个实施例。
如图1所示,令纸包装机包括进纸系统1、包装纸系统2、主包装系统3、折边包装系统4、堆垛系统5。各个系统依次相连。本发明为折边包装系统4。
如图2、图3所示,本发明折边包装系统包括4#皮带输送装置401、宽度调节装置402、厚度调节装置403、辅助皮带装置404、边角成形装置405、包装成形组件406和机架407。
如图4、图5所示,4#皮带输送装置401由伺服减速电机40101、同步带轮40102、同步带40103、主动轴40104、带座轴承40105、主动皮带轮40106、从动皮带轮40107、输送皮带组成40108。伺服减速电机40101固定在机架上407,通过同步带轮40102及同步带40103驱动主动轴40104;主动轴40104由固定在机架轨道安装横梁上带座轴承40105支承;3根输送皮带40108环绕在3对主、从动皮带轮上;中间的一对主、从动皮带轮固定在机架轨道安装横梁上,两侧的主动皮带轮40106套在主动轴上,可以沿主动轴40104作轴向移动,两侧的从动皮带轮40107安装在宽度调节装置的工作台上;两侧的主、从动皮带轮和输送皮带跟随宽度调节装置工作台移动。
如图6、图7所示,宽度调节装置402包括精密直线导轨副40201、滑块安装座40202、工作台40203、支腿40204、螺旋传动副40205、带座轴承40206、传动轴40207、调节手轮40208、标尺40209、指针40210。精密直线导轨副40201安装在机架轨道安装横梁上;工作台40203通过滑块安装座40202与精密直线导轨副连接;两个螺旋传动副40205由安装在机架带座轴承安装横梁上的带座轴承40206之承;两个螺纹传动副中间用一根传动轴40207连接;调节手轮40208连接在其中一个螺纹传动副上;工作台通过支腿40204与螺旋传动副的螺母连接;标尺40209固定在机架轨道安装横梁上;指针40210固定在螺旋传动副的螺母上。当被包装的令纸宽度变化时,旋转调节手轮,使系统的宽度满足工作需要。
如图8、图9所示,厚度调节装置403包括安装架40301、精密直线导轨副40302、滑板40303、螺旋传动副40304、带座轴承40305、调节手轮40306、连接板40307、大悬臂板40308、导纸板40309。安装架40301固定在宽度调节装置402的工作台40203上;精密直线导轨副40302安装在安装架上;滑板40303安装在精密直线导轨副40302的滑块上;连接板40307的一端固定在滑板40303上方的槽内,另一端连接大悬臂板40308;导纸板40309固定在大悬臂板的下方;带座轴承40305安装在安装架上;螺旋传动副的螺杆由带座轴承40305支承,螺母与滑板连接。
如图10、图11所示,辅助皮带装置404包括伺服减速电机40401、驱动器安装座40402、驱动皮带轮40403、改向皮带轮40404、弹性压轮装置40405、皮带40406。伺服减速电机40401固定在驱动器安装座40402上;驱动器安装座40402安装在厚度调节装置403的连接板40307上;驱动皮带轮40402固定在伺服减速电机的输出轴上;改向皮带轮40404和弹性压轮装置40405分别固定在厚度调节装置的大悬臂板40308上;弹性压轮装置包括座子,橡胶弹簧,压轮臂,压轮,轴承和压轮轴。压轮和轴承固定在压轮轴上;压轮轴用螺母固定在压轮臂上;橡胶弹簧一端与座子粘接,另一端与压轮臂粘接。
如图12、图13、图14所示,边角成形装置405包括前边角折边刀40501、前折边刀座40502、小轴40503、手柄螺母40504、后边角折边刀I40505、后边角折边刀II40506、后边角折边刀架40507、安装座40508、滑套40509、锁紧套40510、限位柱40511、转轴40512、小悬臂40513、Y形座40514、导板40515、折边气缸40516、后边角压纸气缸40517、压盘40518。前折边刀座40502固定在宽度调整装置工作台的下方;小轴40503套在前折边刀座内,手柄螺母40504安装在前折边刀座40502上,并对小轴作轴向定位;前边角折边刀40501固定在小轴的上端;安装座40508固定在宽度调整装置工作台的下方;转轴40512套在安装座内;Y型座40514通过胀套固定在转轴40512的下端,Y型座40514另一端与折边气缸40516的活塞杆连接;折边气缸40516的尾部铰接在宽度调节装置的支腿40204上;后边角折边刀架40507套在转轴上,后边角折边刀架上端固定后边角折边刀I40505;小悬臂40513一端固定在厚度调节装置的大悬臂板40308上,另一端连接锁紧套40510和滑套40509;后边角折边刀II40506安装在滑套的下端;后边角压纸气缸40517固定在厚度调节装置的大悬臂板上;压盘40518安装在后边角压纸气缸活塞杆前端。
如图15所示,包装成形组件406包括成型板I40601、成型板II40602、成型板III40603、成型板IV40604、封胶装置40605、压边装置40606、缓冲器40607、热熔胶机组件40608、胶枪位置调节装置40609。成型板I、成型板II、成型板III、成型板IV依次安装在宽度调节装置工作台的外侧;封胶装置、压边装置和缓冲器安装在厚度调节装置大悬臂板上。
如图16所示,机架407由墙板40701,两根轨道安装横梁40702,两根带座轴承安装梁40703和5根辅助梁40704组成。
工作过程:当令纸前端进入折边包装系统的边角成形装置时,前边角折边刀自动将经过的令纸包前角包装纸压贴至令包侧面;当令包尾端经过边角成形装置时,令纸停止前进,折边气缸动作,后边角折边刀将令纸后角包装纸压贴至令纸侧面;4#皮带输送装置启动,令纸继续向前输送;成形板I自动将令包上面的包装纸压至底部,通过胶枪位置时胶枪喷出热熔胶至包装纸上,再通过成形板II将包装纸由令包底面折成垂直状,然后通过成形板III将包装纸由垂直状态折至令包上部由热熔胶粘贴于令包顶部包装纸上,最后通过系统尾端的成形板IV压牢,令纸包装完闭。