CN101100761B - 带有等间距梯型凸台的超长导电板、成型模具及加工工艺 - Google Patents
带有等间距梯型凸台的超长导电板、成型模具及加工工艺 Download PDFInfo
- Publication number
- CN101100761B CN101100761B CN200710012293A CN200710012293A CN101100761B CN 101100761 B CN101100761 B CN 101100761B CN 200710012293 A CN200710012293 A CN 200710012293A CN 200710012293 A CN200710012293 A CN 200710012293A CN 101100761 B CN101100761 B CN 101100761B
- Authority
- CN
- China
- Prior art keywords
- conductive plate
- trapezoidal
- bosses
- punch
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Landscapes
- Mounting, Exchange, And Manufacturing Of Dies (AREA)
Abstract
本发明属于金属成型加工领域,特别是涉及铜电解工艺所用的超长导电板和成型模具及成型工艺。其特征是:按固定的尺寸制备出符合要求的超长导电板,模具为带有凸模的上模板及带有凹模的下模板的组合方式,在上模板上设有可拆卸的凸模,凹模的位置及数量与凸模相匹配。工艺为上模板、下模板设置在油压机的上、下模座上,凸模与凹模相对应,将导电板放入上下模板之间,通过冲压成型后将已成型部分的导电板坯料移出模具,只留下最后一排梯形凸台与单体凹模重合进行第二组凸台的成型,以此类推,完成超长导电板等间距梯型凸台的成型。本发明的目的在于解决采用简单的工艺方法无法制备超长导电板及超长导电板材工艺方法复杂、成本高等方面存在的问题。
Description
技术领域:本发明属于一种金属成型加工领域,特别是涉及一种铜电解工艺所用的超长导电板及其成型模具、成型工艺。
背景技术:目前带有等间距凸台的超长导电板是国外引进“ISA”法或“KIDD”法电解铜工艺项目所需的导电板。“KIDD”法电解工艺是目前世界主流的铜电解技术,由我国铜冶炼行业首次从加拿大引进。带有等间距凸台的导电板被安装在两相邻的电解槽之间,用于悬挂支撑电解槽中的阴、阳极板及传导电流。由于梯型凸台是阴、阳极板的悬挂支撑面,为确保阴、阳极板良好的悬垂性及可靠的导电接触性,梯型凸台的台面尺寸及平面度,各凸台间的间距及直线度等各项技术指标要求都很高,采用单体凸台逐个冲压成型的方法无法满足等间距的超长导电板凸台间的平行度与直线度的要求。
发明内容:
发明目的:本发明提供一种带有等间距梯型凸台的超长导电板、成型模具及成型工艺,其目的在于解决采用简单的工艺方法无法制备带有等间距梯形凸台的超长导电板及超长导电板材工艺方法复杂、成本高等方面存在的问题。
技术方案:本发明是通过以下技术方案实现的:
一种等间距梯形凸台超长导电板,该导电板是在板材上等间距设置有梯形凸台,其特征在于:该导电板板长×宽×厚度的尺寸为(3000~5100)×(190~700)×(6~12)mm,每个单体梯形凸台内部为空心的,台面的长度20~40mm,宽30~50mm,各单体梯形凸台间的中心距为130~160mm;每个梯形凸台的台间中心距完全相等且每排凸台直线度为为±1mm;梯形凸台距板端头距离为80~200mm,至板侧边距离为20~50mm,梯形凸台平面与侧壁间的园弧区域弧面长度=导电板壁厚+(导电板壁厚+凸台高度)×tg(12°~15°)+4~8mm。
一种生产等间距梯形凸台超长导电板的成型模具,其特征在于:模具为带有凸模的上模板及带有凹模的下模板的组合方式,上模板做为凸模的定位支撑装置,在上模板上设有若干个等间距凸模定位槽,凸模通过连接固定到定位槽中;在下模板上直接设有若干个凹模,凹模的位置及数量与凸模相匹配。上模板及下模板的长×宽×厚度尺寸都为1100×500×45mm,凸模凸起高度比凹模凹陷深度要大0.08~0.1倍导电板厚度。
一种生产等间距梯形凸台超长导电板的加工工艺,其特征在于:首先将凸模组装在上模板完毕后,将上模板及下模板用螺栓固定到油压机的上、下模座上,将满足技术要求的导电板坯料放在上、下模板之间,板坯位置确定之后上模座下移,凸模下降,凸、凹模压合完成第一组梯形凸台的成型;上模座上移,凸模上升,卸载后将已成型部分的导电板坯料移出模具,只留下最后一个梯形凸台与单体凹模重合,作为纵向定位,进行第二组凸台的成型,以此类推,在超长的导电板坯料上完成了若干个等间距梯型凸台的成型;成型后卸载导电板,再将多余的边部两侧同时锯切。
所述的满足技术要求的导电板坯料其强度控制在220~230MPa之间,上压机前对坯料先据切,长度公差要控制+5.0mm,坯料端头的垂直度控制在90±3°之间,坯料两侧边平行度控制在±1mm,板料侧边距梯型凸台侧边的距离大于50mm。
在导电板坯料放在上、下模板之前,先在下模板的凹模模槽底部,附加一个光洁度满足要求的垫片。
在需要压制单排梯形凸台时,将其中的一排凸模卸下即可。
优点及效果:本发明所制备的超长导电板,具有良好的悬垂性及可靠的导电接触性,尺寸超大,且其平面度、平行度、直线度等各项技术指标要求都符合生产要求,单体凸模、凹模组合控制每个梯型凸台的平台部分尺寸精度;上下模板对凸、凹模的支撑和定位,保证了每组梯型凸台间的平行度与直线度;末凸台与首模重合式分组成型工艺,即保证了各组梯型凸台间的平行度与直线度,又实现了超长板的多凸台成型;在立式油压机上附加安装上下模板,拓宽了立式油压机的应用领域。通过本发明方案的实施,能够很好的解决我国重点铜冶炼改造项目中的铜电解工艺中急需的导电材料的取材困难、不能国产只能依赖进口的难题,利用现有油压机,无需增加价格昂贵的高精度、高负荷冲床,大大降低成本。
目前,依照本法制作的具有等间距梯型凸台的超长导电板已在江西铜业集团贵溪冶炼厂20万吨电解铜项目中及黑龙江多宝山铜业有限公司内部实施,各项技术指标及使用精度完全达到了国际一流水平。
附图说明:
附图1为本发明超长导电板的主要结构示意图;
附图1-1为附图1的A-A剖面图;
附图1-2为附图1的B-B剖视图;
附图2为本发明模具内金属变形示意图;
附图3为本发明单体凸模的仰视图;
附图3-1为附图3的一侧视图;
附图3-2为附图3的另一侧视图;
附图4为本发明下模板结构示意图;
附图4-1为附图4中单体凹模C-C剖视图;
附图4-2为附图4中单体凹模D-D剖视图;
附图5为本发明上模板结构示意图;
附图5-1为凸模定位槽结构示意图;
附图6为本发明凸、凹模板组合图。
具体实施方式:下面结合附图对本发明详细说明如下:
本发明是通过简单的冲压成型工艺制备出各种指标都符合要求的超长导电板。图1就是带有等间距梯形凸台的超长导电板结构示意图,板长×宽×厚度的尺寸3225×190×6mm。见附图1-1、1-2所示,图中单体凸台的平台长度L11=20mm,宽L12=32mm,各单体凸台间的中心距L13=130mm,单体凸台距板端头距离为L14=150mm,单体凸台至板侧边距离L15=25mm,冲压后凸台侧壁厚度不小于3.0mm,A面延长度方向直线度为3mm,宽度方向各凸台的平行度为2mm,各凸台间距为130mm,纵向位于同一中心线的各单体模为一排,每排共有24个梯形凸台,各排中心距为140mm。这里需要说明一点,铜电解工艺所用的超长导电板具有严格的尺寸要求,尤其是每个单体凸台的规整度及其间的距离和整体导电板的尺寸。除此之外,其系列产品的设计,有板长×宽×厚度的尺寸3225×320×6mm、4125×540×8mm、5100×700×10mm。每个系列产品都符合台面的长度(20~40)mm,宽(30~50)mm,各单体梯形凸台间的中心距为(130~160)mm;每个梯形凸台的台间中心距完全相等且每排凸台完全在一条直线上;梯形凸台距板端头距离为(80~200)mm,至板侧边距离为(20~50)mm,梯形凸台平面与侧壁间的园弧区域弧面长度=导电板壁厚+(导电板壁厚+凸台高度)×tg(12°~15°)+(4~8)mm。经过多次反复的调试,在制备如上尺寸和规格的超长导电板,在悬垂性、导电接触性、平行度及直线度等方面能够符合生产厂家的要求,能够制备出合格的超长导电板产品。
导电板单体梯形凸台变形实质是弯曲、剪切、拉伸、压缩综合作用的过程,变形初期,凸模施加外力,在凹模支撑处产生反作用力,使导电板先产生弯曲变形,并在凸、凹支撑处伴随产生一定的剪切应力。随着变形的进行,由于受材料彼此间的制约作用,模内变形的金属受到模外平板部分金属的牵拉作用,产生附加拉伸变形。由于这弯曲变形与附加拉伸这两种变形的交互作用,使沿凸模外缘弯曲的金属较自由弯曲时金属的变形程度加大,即弯曲角对应的园弧区域增加,正确评估园弧面长度是设计的关键,经估算及试验校正,可以得到下列的公式:梯形凸台平面与侧壁间的园弧区域弧面长度=导电板壁厚+(导电板壁厚+凸台高度)×tg(12°~15°)+(4~8)mm。弧面过大,会导致两凸台的间的侧壁间距过小,致使电解时无法安装阴极方棒;弧面过小,变形会超出金属固有的塑性范围,冲制时在弧面区域产生裂纹甚至开裂,使整个铜板报废。在制备附图1的导电板其园弧区域的长度为11~12mm。随凸模的继续下压,已弯曲部分的金属在模内又受到凸模、凹模V面对坯料的限制作用,使坯料的侧面产生压缩变形,凸模的侧面、凹模的侧面与坯料完全压合,压合区域内凸模侧壁与凹模侧壁间的最窄间距即为冲压后梯形凸台的最小侧壁厚度。由于凸模的棱边是弯曲变形的弯轴,凹模槽底部的金属就会产生如图2所示的金属变形,使梯形凸台的平面区域尺寸满足不了要求,卸载后坯料的变形回弹更加剧了这种影响,所以设计时,凸模凸起高度比凹模凹陷深度要大0.08~0.1倍欲加工导电板的厚度,本实施例选用0.5mm,凸模凸起高度,以使底部产生负弯曲,来消除这方面影响。梯形凸台园弧区尺寸、最小侧壁厚度及平台区域尺寸确定之后,即形成了如图所示的单体凸模、凹模。
按附图1所示的导电板的技术要求,为保证各凸台的平面度、直线度,采用上、下模板作为凸、凹模的定位及支撑板,强度和刚度是模板选材和尺寸设计和重要指标,模板长度由一次冲制梯形凸台的数量、间距及油压机负载能力而定;模板的宽度由板宽及金属变形传递扩展影响区域而定,模板的厚度除考虑凸模定位槽深及凹模槽深之外,还需满足强度及刚度要求。
图3为单体凸模的仰视图,图3-1、图3-2为单体凸模的两个侧面视图,如图3-1、图3-2、图4-1、图4-2所示,凸模与凹模的断面为为梯形,凸模与凹模侧壁间的距离大于导电板梯型凸台的侧壁厚度;其中L31=28.9mm,L32=34mm,L33=9.5mm,L34=46mm,L35=40.9mm,R31=15°。
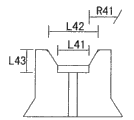
下模板的俯视图见附图4,长×宽×厚度尺寸为1100×500×45mm,单体凹模在下模板上直接进行加工,排数为两排,两排间中心距为140mm,每排布置7个单体凹模,各模间中心距为130mm,直线度、平行度分别为0.5mm。附图4-1视图和4-2中L41=33.2mm,L42=38mm,L43=15mm,L44=9mm,L45=45.2mm,L46=50mmR41=15°。第一个凹模距模边部距离分别为L47=150mm,L48=85mm,与导电板成品所要求的尺寸对应,为解决凹模模槽底部无法抛光,光洁度达不到要求的问题,在凹模模槽底部,附加一个光洁度满足要求的垫片。
上模板设计俯视图见附图5,长×宽×厚度尺寸为1100×500×45mm,凸模板上加工有凸模定位槽(见附图5-1),凸模嵌入到槽中并用内六角螺钉固定到模板上,凸模在模板上的分配数量及排布方式、尺寸与凹模一一对应。
凸、凹模组装完毕后,用螺栓固定到油压机上、下模座上,将导电板放在上下模座之间。凸、凹模板间的组合见附图6,图中:1.上模座;2.上模板;3.沉头螺栓;4.凸模;5.下模板(凹模);6.下模座;7.上下模座位移导柱;8.导电板;9侧导卫;10.凹模垫片。压制单排梯形凸台时,将其中的一排凸模卸下即可。
利用如图6所示的成型模具制备带有等间距梯形凸台的超长导电板成型工艺如下:首选,制备满足技术要求的导电板坯料。包括导电板坯料性能的控制、长度的选择及宽度的确定。
由于梯形凸台成型时,凸台侧面的金属受弯曲力、金属间相互拉应力、凸凹模相对移动时的切应力的交互作用,在凸、凹模的支撑棱边的弯曲面处极易产生裂纹及开裂,所以,导电板坯料性能的选取十分重要,强度高成型时易开裂;强度低,吊装运输时产生变形、且在使用时满足不了电解工艺的承重要求,因此冲压前导电板的强度应控制在220~230Mpa之间。
锯切长度时,为保证第一个梯形台到板端部的距离,长度公差要控制+5.0mm,坯料端头的垂直度也十分重要,必须控制在90±3°之间。
在模具精度保证的前提下,坯料宽度选择是保证成型后导电板平直度的关键,由于冲压梯形凸台时,模具内产生塑性变形的金属坯料对边部要产生一定的牵拉作用,使成型后的板材产生侧弯,使整个板材报废。要消除这种影响,一是梯型凸台成型前坯料侧边必须平直,二是板料侧边距梯型凸台侧边的距离必须大于50mm,这样板材内的牵引力波及不到板材的侧边,使导电板到达生产的要求;采用的方式是在成型前先进行一次锯切,将坯料两侧边平行度控制在±1mm,板料侧边距梯型凸台侧边的距离大于50mm,成型后再将多余的边部两侧必须同时锯切,使板材内应力平衡,否则很小的误差都会使整板报废。
将满足技术要求的导电板坯料放在凸、凹模板之间。板坯的侧边靠在横向定位装置上,端头与纵定位装置(凹模板端头)对齐,位置确定之后,油压机上模座下移,凸模下移,板料与凹模表面接触,经过弹性变形、塑性变形至最终成型,在坯料上压制出7个梯形凸台,上模座上移,卸载,完成第一组梯形台的成型。为保证整个长度方向各组凸台的直线度,采用未凸台与首模重合式分组成型,即:将坯料已成型的部分移出上、下模板,只留下最未一个梯形凸台与模板的第一个单体模重合,从而作为纵向定位,侧导卫作为横向定位,上模座下移,进行第二组梯形凸台的成型,以此类推,经过四组冲压后,完成了导电板上24个梯形凸台的成型,尺寸精度完全达到使用单位的技术要求。
Claims (7)
1.一种带有等间距梯形凸台超长导电板,该导电板是在板材上等间距设置有梯形凸台,其特征在于:该导电板板长×宽×厚度的尺寸为(3000~5100)×(190~700)×(6~12)mm,每个单体梯形凸台内部为空心的,台面的长度20~40mm,宽30~50mm,各单体梯形凸台间的中心距为130~160mm;每个梯形凸台的台间中心距完全相等且每排凸台直线度为±1mm;梯形凸台距板端头距离为80~200mm,至板侧边距离为20~50mm,梯形凸台平面与侧壁间的园弧区域弧面长度=导电板壁厚+(导电板壁厚+凸台高度)×tg(12°~15°)+4~8mm。
2.一种生产如权利要求1所述的等间距梯形凸台超长导电板的成型模具,其特征在于:模具为带有凸模(4)的上模板(2)及带有凹模的下模板(5)的组合方式,上模板(2)做为凸模(4)的定位支撑装置,在上模板(2)上设有若干个等间距凸模定位槽,凸模(4)通过连接固定到定位槽中;在下模板(5)上直接设有若干个凹模,凹模的位置及数量与凸模相匹配。
3.根据权利要求2所述的等间距梯形凸台超长导电板的成型模具,其特征在于:上模板(2)及下模板(5)的长×宽×厚度尺寸都为1100×500×45mm,凸模凸起高度比凹模凹陷深度要大0.08~0.1倍导电板厚度。
4.一种生产如权利要求1所述的等间距梯形凸台超长导电板的加工工艺,其特征在于:首先将凸模组装在上模板完毕后,将上模板及下模板用螺栓固定到油压机的上、下模座上,将满足技术要求的导电板坯料放在上、下模板之间,板坯位置确定之后上模座下移,凸模下降,凸、凹模压合完成第一组梯形凸台的成型;上模座上移,凸模上升,卸载后将已成型部分的导电板坯料移出模具,只留下最后一个梯形凸台与单体凹模重合,作为纵向定位,进行第二组凸台的成型,以此类推,在超长的导电板坯料上完成了若干个等间距梯型凸台的成型;成型后卸载导电板,再将多余的边部两侧同时锯切。
5.根据权利要求4所述的等间距梯形凸台超长导电板的加工工艺,其特征在于:所述的满足技术要求的导电板坯料其强度控制在220~230MPa之间,上压机前对坯料先据切,长度公差要控制+5.0mm,坯料端头的垂直度控制在90±3°之间,坯料两侧边平行度控制在±1mm,板料侧边距梯型凸台侧边的距离大于50mm。
6.根据权利要求4所述的等间距梯形凸台超长导电板的加工工艺,其特征在于:在导电板坯料放在上、下模板之前,先在下模板的凹模模槽底部,附加一个光洁度满足要求的垫片。
7.根据权利要求4所述的等间距梯形凸台超长导电板的加工工艺,其特征在于:在需要压制单排梯形凸台时,将其中的一排凸模卸下即可。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN200710012293A CN101100761B (zh) | 2007-07-30 | 2007-07-30 | 带有等间距梯型凸台的超长导电板、成型模具及加工工艺 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN200710012293A CN101100761B (zh) | 2007-07-30 | 2007-07-30 | 带有等间距梯型凸台的超长导电板、成型模具及加工工艺 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN101100761A CN101100761A (zh) | 2008-01-09 |
| CN101100761B true CN101100761B (zh) | 2010-05-19 |
Family
ID=39035206
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN200710012293A Expired - Fee Related CN101100761B (zh) | 2007-07-30 | 2007-07-30 | 带有等间距梯型凸台的超长导电板、成型模具及加工工艺 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN101100761B (zh) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105048122A (zh) * | 2015-06-25 | 2015-11-11 | 成都绿迪科技有限公司 | 一种高压输电设备接线器 |
| CN115446186A (zh) * | 2022-10-19 | 2022-12-09 | 大连理工大学 | 大型水电解制氢电解槽凹凸极板渐进成形方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1974868A (zh) * | 2006-11-08 | 2007-06-06 | 沈阳铜兴产业有限公司 | 电解用异型空心铜导电板及汇流板的制备工艺 |
-
2007
- 2007-07-30 CN CN200710012293A patent/CN101100761B/zh not_active Expired - Fee Related
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1974868A (zh) * | 2006-11-08 | 2007-06-06 | 沈阳铜兴产业有限公司 | 电解用异型空心铜导电板及汇流板的制备工艺 |
Non-Patent Citations (3)
| Title |
|---|
| JP特开2006-102765A 2006.04.20 |
| JP特开2006-340938A 2006.12.21 |
| JP特开平8-99297A 1996.04.16 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN101100761A (zh) | 2008-01-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN104070114B (zh) | 一种多工序翻边成型模 | |
| CN202367066U (zh) | 无缝圆管的压弯模具结构 | |
| CN204208982U (zh) | 一种多工序翻边成型模 | |
| CN202539362U (zh) | 一种小角度锥形件压形模具 | |
| CN105290219A (zh) | 一种拉伸成形冲孔复合模具 | |
| CN101100761A (zh) | 带有等间距梯型凸台的超长导电板、成型模具及加工工艺 | |
| CN202062003U (zh) | 多工位冲压模具 | |
| CN103586332B (zh) | 轿车后副车架主体的冲压成形工艺 | |
| CN104550476A (zh) | 限位垫圈挤压双面油槽连续模及其限位垫圈成形方法 | |
| CN202377323U (zh) | 一种简易u形钢构件压型机 | |
| CN104075949B (zh) | 一种测试高强钢板剪切开裂特性的方法 | |
| CN206405289U (zh) | 一种弯曲固定夹的成型模具 | |
| CN101954405A (zh) | 双金属支架冲压件的折弯模具 | |
| CN109454164A (zh) | 大长宽比铝合金薄壁件轻量化成形装置 | |
| CN203140572U (zh) | 一种翻折加筋模具 | |
| CN205341671U (zh) | 一种快速折弯模具装置 | |
| CN107470455A (zh) | 一种冷藏冷冻箱中梁模具及其成型工艺 | |
| CN105251845B (zh) | 一种强度板的成型装置 | |
| CN207103611U (zh) | 一种轻便无伤痕折弯模具 | |
| CN203578459U (zh) | 一种校直机 | |
| CN103551426A (zh) | 一种校直机 | |
| CN201735680U (zh) | 线路保护器触点冲压件的折弯模具 | |
| CN218425016U (zh) | 管件高精度压多坑模具 | |
| CN201735677U (zh) | 线路保护器触点冲压件的折弯模具 | |
| CN204135181U (zh) | 一种消声器吊挂装置成型模 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20100519 Termination date: 20160730 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |